
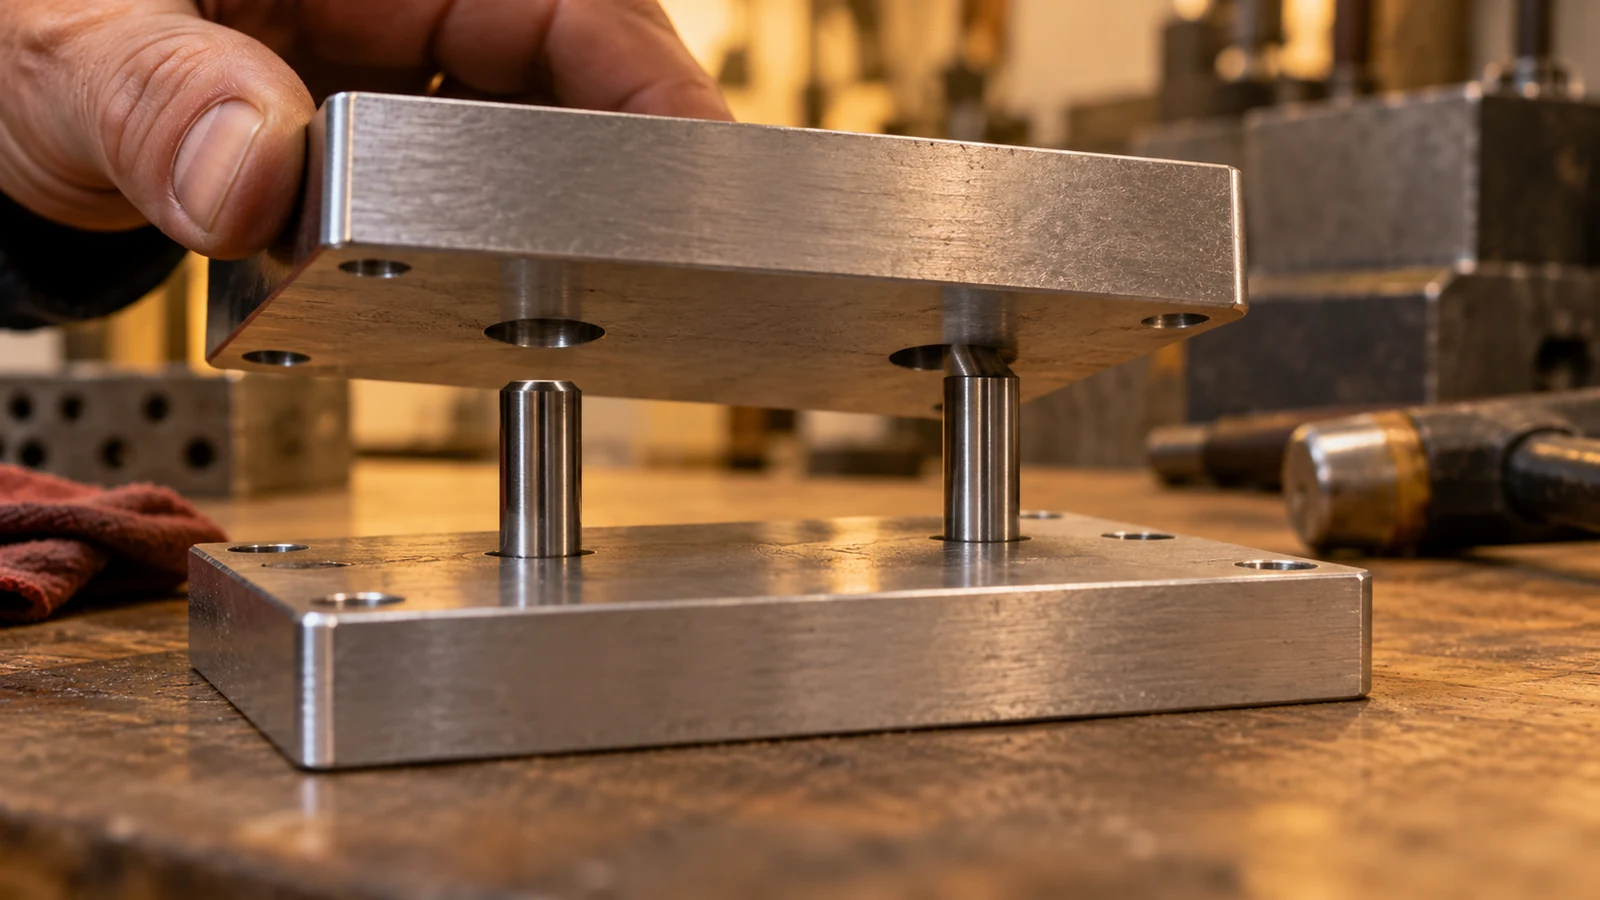
Un motif de trous peut réussir les contrôles individuels en X et en Y et pourtant refuser de s'assembler. La question manquante habituelle n'est pas seulement l'emplacement de chaque centre de trou sur une feuille de coordonnées, mais l'emplacement de chaque axe de trou par rapport aux références d'assemblage de la pièce — et si les trous fonctionnent comme un motif. Une tolérance de position permet au concepteur d'exprimer cette relation, à condition que le schéma de références, les dimensions de base, les tailles de trous et la méthode d'inspection soient tous clairs.
Ce guide traite de la position réelle pour les motifs de trous usinés par CNC. Il se concentre sur l'interprétation des plans, la préparation de l'usinage et les preuves d'acceptation plutôt que de répéter l'introduction générale à la GD&T sur les plans CNC. Lorsqu'un plan suit l'ASME Y14.5 ou une autre norme, utilisez l'édition spécifiée et son cadre de contrôle de caractéristique réel ; les exemples simplifiés ci-dessous sont des explications, et non des substituts au plan contrôlé.
Commencez par la défaillance d'assemblage
Prenons l'exemple illustratif d'une plaque comportant quatre trous de passage et deux trous de goupille de positionnement. Un opérateur mesure chaque trou de passage depuis un bord brut pratique. Chaque coordonnée semble acceptable, mais la plaque ne s'ajustera pas sur les goupilles lors de l'assemblage avec la pièce conjuguée. Les relevés de coordonnées peuvent être exacts ; le bord de référence peut simplement ne pas représenter la façon dont la pièce est localisée en service. Il s'agit d'un scénario illustratif de revue de conception, et non d'un cas client ni d'un rapport de résultats de production de JUCHENG.
L'ingénieur doit d'abord identifier quelles surfaces et quelles entités contraignent la plaque lors de l'assemblage. Une face de montage peut établir l'orientation principale ; un alésage ou une face latérale peut définir la localisation latérale ; une autre entité peut empêcher la rotation. Ce n'est qu'ensuite que la position du motif de trous de passage peut être jugée par rapport au référentiel correct. Si la pièce conjuguée flotte sur des fixations avec jeu plutôt que sur des goupilles de positionnement, le contrôle de position nécessaire peut être différent.
Ne resserrez pas automatiquement toutes les coordonnées de trous parce qu'un assemblage a échoué une fois. Le problème peut être le choix des références, la taille des trous, une bavure inattendue, une accumulation de revêtement ou une seconde pièce qui n'a jamais été incluse dans la chaîne de cotes. Un appel de position fonctionne mieux lorsque le plan rend la relation fonctionnelle explicite.
Lisez les quatre parties de l'exigence de position
Avant de chiffrer ou de programmer un motif, lisez l'exigence comme quatre éléments liés. En omettre un peut changer la décision d'acceptation.
| Élément | Ce à quoi il répond | Ambiguïté courante |
|---|---|---|
| Dimensions de base | Où se trouve le motif théoriquement exact ? | Les coordonnées sont traitées comme des limites indépendantes de type plus/moins. |
| Cadre de contrôle d'entité | Quelle zone de position et quels modificateurs s'appliquent ? | Un symbole de diamètre ou un modificateur de condition de matière est omis. |
| Références de datum | Qu'est-ce qui établit le référentiel de mesure ? | L'inspection s'aligne sur un bord extérieur pratique au lieu des datums spécifiés. |
| Taille et profondeur du trou | Quelle caractéristique de taille est évaluée, et sur quelle étendue ? | Seule une extrémité d'un trou long est contrôlée alors que l'axe s'incline. |
Pour un trou cylindrique, un symbole de diamètre dans le cadre de position indique une zone de tolérance cylindrique pour l'axe dérivé selon les règles de dessin applicables. Ne le remplacez pas par des limites X et Y séparées sans analyser la région d'acceptation résultante. De même, un modificateur de condition de matière peut autoriser une tolérance de position effective différente à mesure que la taille du trou change ; il ne faut jamais le présumer à partir du seul terme “ position théorique ”.
Un même motif peut avoir plus d'une relation fonctionnelle : l'ensemble du groupe peut devoir se positionner par rapport à un boîtier tandis que les trous doivent également avoir un espacement serré entre eux. Des contrôles de motif avancés peuvent exprimer ces besoins, mais le dessin doit être examiné selon la norme choisie plutôt que simplifié en une “ tolérance de trou serrée ” générique.”
Un calcul utile — et ses limites
Pour une illustration bidimensionnelle simple à une section mesurée, soient ΔX et ΔY les décalages mesurés du centre du trou par rapport à la position de base. Le décalage radial est √(ΔX² + ΔY²) ; une expression courante de position diamétrale est 2√(ΔX² + ΔY²). Si ΔX vaut 0,03 mm et ΔY vaut 0,04 mm, le décalage radial est de 0,05 mm et la valeur diamétrale correspondante est de 0,10 mm.
Ce calcul explique pourquoi deux écarts de coordonnées individuellement faibles peuvent produire une valeur de position rapportée plus grande. Ce n'est pas, en soi, une inspection GD&T complète. Cela n'établit pas le référentiel de datums, n'évalue pas l'axe complet du trou sur toute l'épaisseur, ne tient pas compte des règles applicables de condition de matière et ne détermine pas si la caractéristique mesurée s'insère dans un calibre fonctionnel. Les chiffres illustrés sont des exemples arithmétiques, et non des affirmations de capacité CNC ni des recommandations pour une tolérance spécifique.
Pour un dessin réel, demandez à l'inspecteur d'identifier l'alignement réel des datums, la méthode d'évaluation, la représentation de la caractéristique mesurée et tout bonus ou décalage de datum autorisé par la norme spécifiée. Un tableur de centres XY sans ces hypothèses peut être convaincant et pourtant répondre à la mauvaise question.
Transposez le schéma de références dans l'usinage
La planification du processus doit partir des surfaces qui représentent les datums du dessin. Si ces surfaces ne peuvent pas être utilisées directement pour le maintien en position, le plan de fabrication doit prévoir un transfert explicite : créer des références stables, positionner la configuration suivante de manière répétable et tenir les copeaux et les bavures à l'écart des points de contact. Plus la pièce est retirée et resserrée souvent, plus ce transfert devient important.
La position des trous peut être affectée par plus que le centre programmé. Le mouvement de la pièce, la dérive de l'outil à l'entrée, la déflexion de la fraise, la variation de matière, la dérive thermique et une paroi mince autour du motif peuvent tous compter. Une opération de finition peut améliorer la taille ou la forme sans corriger une position mal établie. Pour les choix au niveau du processus tels que le perçage, l'interpolation, l'alésage et l'alésage de finition, consultez le site Aperçu de l'usinage de trous CNC.
Si les entités de référence sont elles-mêmes usinées, planifiez l'ordre de manière réfléchie. Usiner d'abord les trous et créer ensuite une face de localisation critique peut produire une relation de référence différente de celle exigée par le plan. Une seule prise de pièce peut aider à préserver les relations, mais elle n'est pas automatiquement supérieure si la pièce manque de rigidité ou d'accès aux outils. La prise de pièce doit être évaluée par rapport aux entités fonctionnelles, et non par rapport à un objectif arbitraire de minimisation des opérations.
Mesurer la même relation que celle contrôlée par le plan
Un pied à coulisse peut mesurer de nombreuses dimensions extérieures, et des jauges à broches peuvent vérifier certaines tailles de trous, mais ni l'un ni l'autre ne prouve automatiquement une tolérance de position liée à une référence. Le plan d'inspection doit établir le référentiel de référence et déterminer les axes des trous ou autres entités dérivées requises. Selon le plan et la tolérance, une MMT appropriée, un calibre fonctionnel ou une autre méthode qualifiée peut être utilisé. La méthode doit être convenue pour la pièce spécifique ; un nom de machine seul ne constitue pas une preuve de conformité.
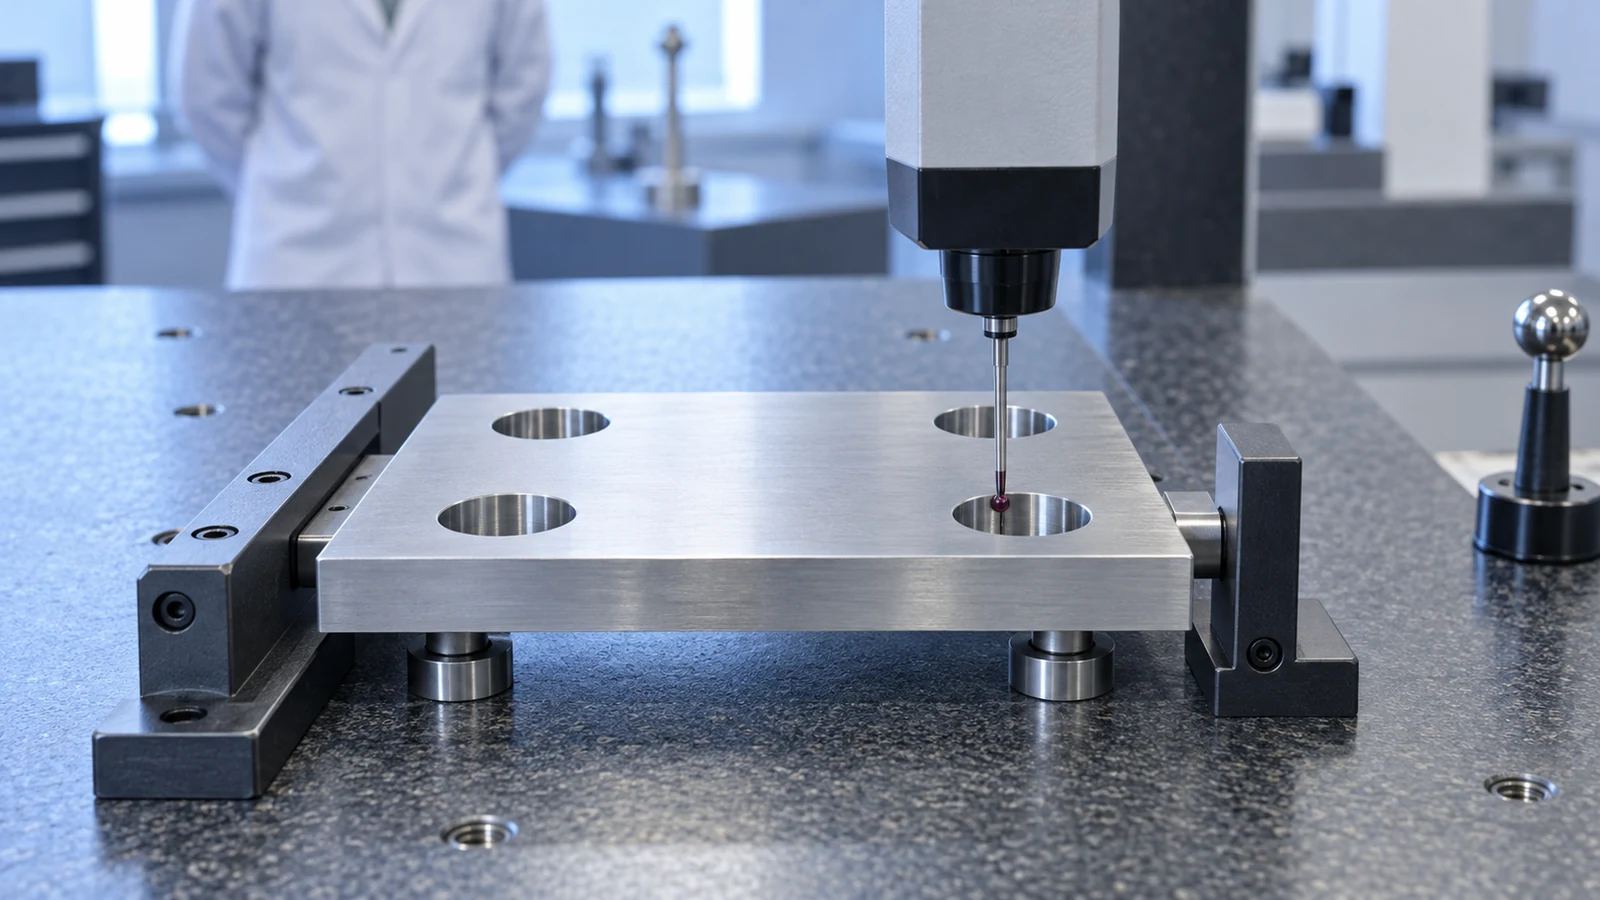
Examinez le rapport comme une chaîne traçable : révision du plan, mise en place des références, coordonnées de base, taille de l'entité, emplacements mesurés, tout modificateur applicable, résultat positionnel calculé et règle d'acceptation. Si le rapport indique seulement “ position = conforme ”, l'acheteur ne peut pas facilement déterminer si l'inspecteur a vérifié la même relation dont dépend l'assemblage. Le contexte plus large guide des tolérances d'usinage CNC explique comment la fonction, les limites et la vérification doivent être reliées.
Inspectez après les processus susceptibles de modifier l'entité finale, lorsque le plan exige cet état. L'ébavurage et le revêtement peuvent altérer une condition d'appariement ; une plaque mince peut se déformer lorsqu'elle est libérée d'un montage. Si une inspection en état contraint est requise, précisez la contrainte. Si le plan exige un résultat en état libre, n'utilisez pas de montage pour masquer la déformation.
Questions à résoudre avant la diffusion
- Qu'est-ce qui localise réellement l'assemblage ? Marquez les références d'appariement et déterminez si le motif est localisé par des goupilles, un alésage, un pilote ou une autre entité.
- Quelle norme de dessin et quelle édition s'appliquent ? Ne mélangez pas les interprétations des règles de position et de condition de matière issues de systèmes différents.
- Les dimensions de base localisent-elles entièrement le motif ? Confirmez que l'espacement entre trous et la localisation du motif par rapport aux références sont sans ambiguïté.
- Le contrôle de position s'applique-t-il à chaque trou ? Rendez explicites l'appel du motif, le nombre et les exceptions.
- Comment l'exigence sera-t-elle prouvée ? Précisez la condition d'inspection et le rapport ou le contrôle fonctionnel requis pour l'acceptation.
Ces questions méritent d'être résolues avant qu'un fournisseur ne fige le programme et avant qu'un acheteur ne compare les devis. Si le plan contrôlé les laisse sans réponse, demandez une clarification du plan plutôt que de demander à un atelier de deviner la référence de assemblage prévue. Le site qualité fournit le contexte de l'entreprise ; tout gabarit ou rapport spécifique au projet doit encore être confirmé.
FAQ sur la position d'un motif de trous
La position vraie est-elle identique à une tolérance de coordonnées plus/moins ?
Non. Un contrôle de position utilise la localisation de base du plan, le référentiel de référence, la forme de la zone de tolérance et tout modificateur applicable. Des limites de coordonnées séparées peuvent autoriser une région de variation différente.
Tous les trous peuvent-ils être conformes en taille mais le motif échouer en position ?
Oui. La taille et la localisation sont des caractéristiques distinctes. Un trou peut accepter une broche à lui seul tout en étant mal placé par rapport au motif conjugué ou aux références.
Une MMT prouve-t-elle automatiquement l'aptitude à l'assemblage ?
Non. Elle peut mesurer la relation géométrique spécifiée lorsqu'elle est programmée et alignée correctement. L'aptitude fonctionnelle peut aussi dépendre de la pièce conjuguée, du jeu de fixation, des bavures, du revêtement et des règles de condition de matière applicables.
Un acheteur doit-il demander les relevés XY bruts ?
Ils peuvent être des données de diagnostic utiles, mais demandez aussi l'alignement des références, la taille des trous, la méthode d'évaluation et le résultat de position. Des coordonnées brutes sans référentiel n'établissent pas la conformité.