
Ein Wafer-Transferarm ist nicht nur eine geformte Platte: Er ist ein Positionierungsglied in der Übergabe von Roboter zu Wafer. Die Bearbeitungspriorität besteht darin, die Beziehung zwischen Roboter-Montagebezug, Arm-Mittellinie, Endeffektor-Schnittstelle und allen Freiraummerkmalen, die den Verfahrweg steuern, zu erhalten. Ein Teil kann seinem Außenprofil entsprechen und dennoch den Wafer falsch positionieren, wenn diese Schnittstellen unabhängig voneinander bemaßt oder geprüft werden.
Bei einem bearbeiteten Arm beginnt man mit dem Bewegungs- und Kontaktschema und bringt dann in der Zeichnung die Schnittstellen zum Ausdruck, die dieses festlegen. Das genaue Material, der Oberflächenzustand, der Reinigungsprozess und die zulässige Durchbiegung hängen vom Werkzeug und der Anlage ab; sie sollten aus dem Anlagendesign spezifiziert und nicht aus dem Wort “Halbleiter” abgeleitet werden.”
Was der Arm positionieren muss
Ein Wafer-Transferarm verbindet einen Roboter oder eine Bewegungsbaugruppe mit einem waferberührenden Endeffektor. Seine Aufgabe ist es, den Endeffektor auf einem definierten Pfad zu führen und dabei die beabsichtigte Position und Ausrichtung bei der Übergabe beizubehalten. Dadurch ist die Montage- und Schnittstellengeometrie des Arms folgenschwerer als eine kosmetische Kontur: Ein kleiner Winkel- oder Seitenfehler am Montageende kann am fernen Ende als größerer Platzierungsfehler in Erscheinung treten, da der Arm als Hebel wirkt.
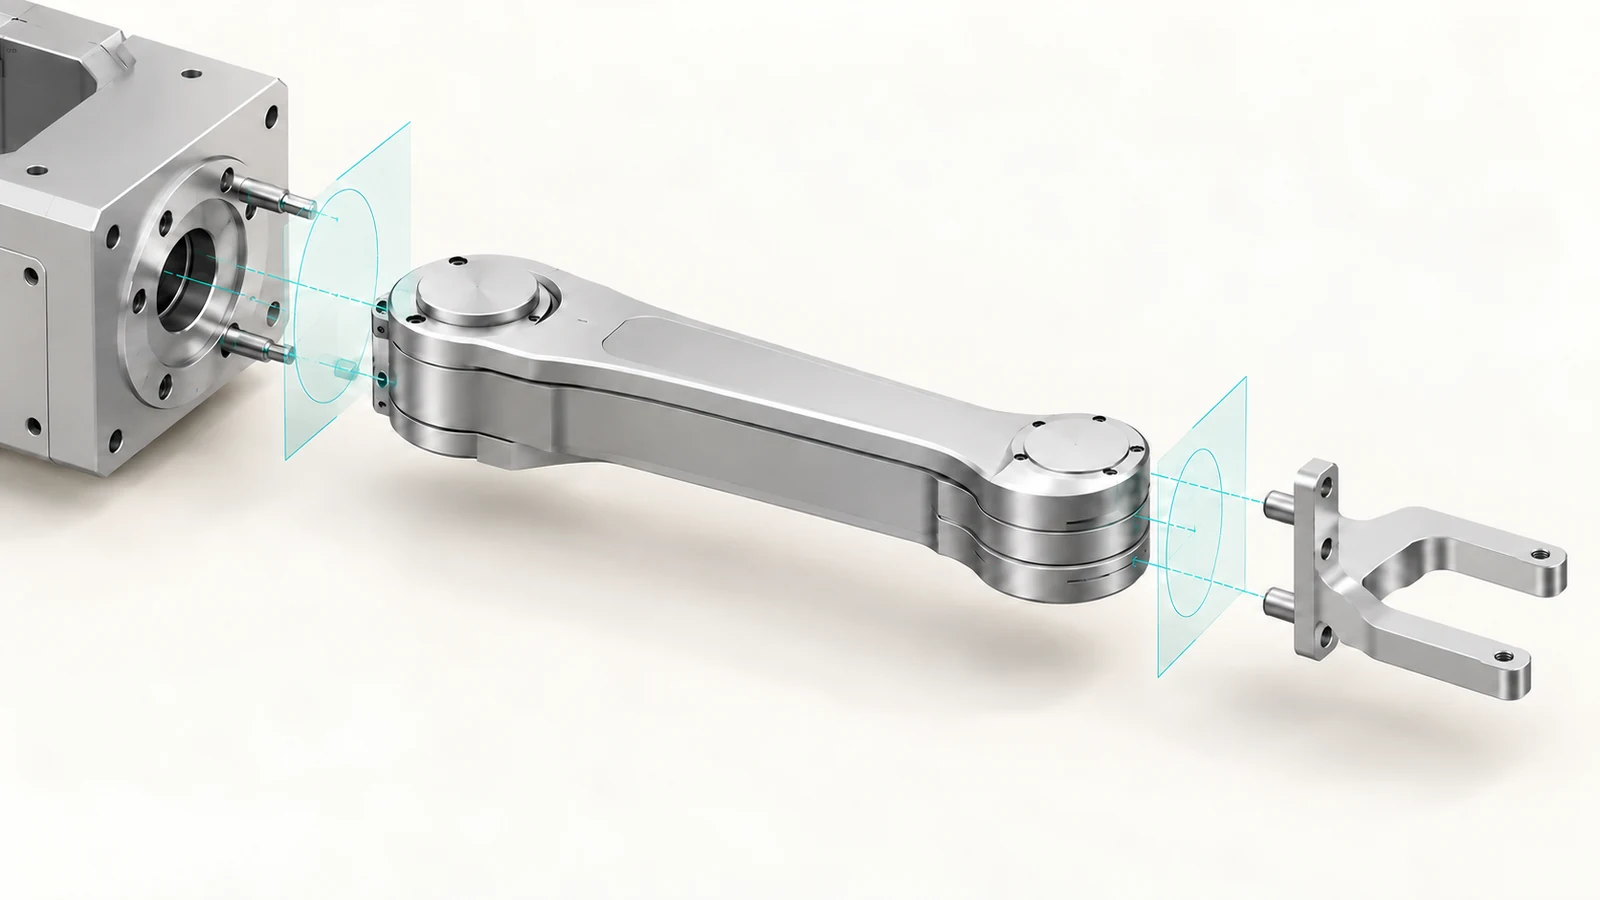
Trennen Sie drei Funktionen auf der Zeichnung. Die roboterseitige Schnittstelle legt die Position des Arms fest; der Armkörper trägt die Last und bestimmt die Reichweite; die Endeffektor-Schnittstelle legt die Beziehung des Werkzeugs oder der Klinge fest. Wenn von einer Fläche erwartet wird, dass sie positioniert, und von einer anderen nur, dass sie klemmt, machen Sie diesen Unterschied ausdrücklich. Andernfalls könnte ein Lieferant das Bezugsschema aus bequemen Flächen ableiten statt aus der tatsächlichen Positionierungsmethode der Maschine.
Die Schnittstellenkette ist wichtiger als die Kontur
Betrachten Sie die Baugruppe als eine Kette von Referenzen: Roboterfläche, Positionierungsmerkmal, Arm-Mittellinie, Endeffektor-Montagefläche und Wafer-Kontaktgeometrie. Die nützlichsten Toleranzen sind jene, die die Beziehungen über diese Kette hinweg kontrollieren. Enge unabhängige Maße an jeder Kante können den Prüfaufwand erhöhen, ohne die Übergabe besser zu kontrollieren.
| Merkmalsgruppe | Zu klärende Frage | Auswirkung auf Zeichnung oder Prüfung |
|---|---|---|
| Roboter-Montage | Welche Fläche und welche Merkmale legen die Position fest? | Die Bezugsfläche und Positionierungsbohrungen, Stifte oder Zentrieransätze, falls verwendet, identifizieren. |
| Armreichweite | Welche Achse oder Mittellinie steuert die Endposition? | Bemaßen Sie die funktionale Beziehung, nicht nur die Außenlänge. |
| Endeffektor-Schnittstelle | Wie wird die Klinge oder das Werkzeug wiederholbar aufgenommen? | Steuern Sie die relevante Fläche, das Lochbild und die Ausrichtung gemeinsam. |
| Freiraum-Merkmale | Was muss sich während der Bewegung in der Nähe vorbeibewegen? | Geben Sie Hüllkurven- oder Sperrbereichsinformationen aus dem Konstruktionsentwurf der Anlage an. |
Gehen Sie nicht davon aus, dass ein bestimmter Schlitz, eine Schulter oder ein Loch ein Positioniermerkmal ist, nur weil es praktisch erscheint. Bestätigen Sie die tatsächlichen Montagekontaktpunkte. Wenn Stifte das Bauteil positionieren und Schrauben die Klemmkraft liefern, verdienen die Positioniermerkmale und ihre Beziehung zueinander Vorrang vor dem Spiel der Schraubenlöcher.
Ein Weg, der das Bezugsschema schützt
Bei einem plattenartigen Arm etabliert eine praktische Frässtrategie häufig zuerst die primäre Montagefläche und erzeugt dann Positioniermerkmale und die Endeffektor-Schnittstelle aus kontrollierten Bezügen. Das Außenprofil kann fertiggestellt werden, nachdem die kritischen Flächen und Muster stabil sind, es sei denn, die gewählte Werkstückaufnahme erfordert das Profil früher. Dies ist ein Planungsprinzip, kein vorgeschriebener Prozess: Bauteilgröße, Rohteilzustand, Geometrie und Maschinenzugänglichkeit können die Reihenfolge ändern.
Wo mehrere Flächen oder Lochbilder zueinander in Beziehung bleiben müssen, fragen Sie, ob eine Aufspannung sie bearbeiten kann, ohne Zugänglichkeit oder Auflage zu verlieren. Eine mehrachsige Strategie kann bei manchen Formen das Umspannen reduzieren, aber zusätzliche Achsen verbessern nicht automatisch die Genauigkeit; die Bezugsübertragung und die Prüfmethode bestimmen weiterhin, was verifiziert werden kann. Siehe die CNC-Fräsbearbeitungskapazität der Website für den Prozesskontext.
Große Reichweite und dünne Querschnitte machen die Werkstückaufnahme zu einem Teil der Maßstrategie. Das Spannen kann einen schlanken Arm verformen, und das Entfernen von Material auf einer Seite kann Spannungen freisetzen oder seine Form verändern. Wenn Ebenheit oder Ausrichtung von Ende zu Ende funktional wichtig ist, definieren Sie, wie das Bauteil während der Prüfung abgestützt werden soll, und vermeiden Sie es, eine Messung im freien Zustand als gleichwertig mit einem gespannten Montagezustand zu behandeln.

Wo Steifigkeit, Reichweite und Zugänglichkeit konkurrieren
Eine größere Reichweite kann den Zugang verbessern, erhöht aber die Empfindlichkeit gegenüber Winkelabweichungen und Durchbiegung. Ein dickerer Querschnitt kann die Steifigkeit verbessern, verbraucht jedoch Freiraum oder erhöht die bewegte Masse. Entlastungstaschen können die Masse reduzieren, hinterlassen aber dünne Stege, die ohne Verformung schwerer zu halten sind. Dies sind gekoppelte Entscheidungen: Die beste Geometrie ist diejenige, die den Übertragungsweg und die Schnittstellen innerhalb der Anlagenhüllkurve erhält, nicht unbedingt der leichteste oder am aggressivsten mit Taschen versehene Arm.
Ebenso sind Oberflächenbeschaffenheit und Sauberkeit getrennte Anforderungen. Eine bearbeitete Oberfläche allein begründet keine Eignung für die Partikelkontrolle, und ein gereinigtes Teil beweist nicht, dass seine Anlageflächen der Zeichnung entsprechen. Geben Sie etwaige Anforderungen an Reinigung, Verpackung oder Handhabung separat an und bestätigen Sie, dass der gewählte Prozess mit der tatsächlichen Ausrüstung und den Materialien kompatibel ist. Leiten Sie aus der Fähigkeit eines Lieferanten, ein Bauteil zu bearbeiten, keine Reinraumqualifikation ab.
Was in die Zeichnung und die Anfrage gehört
Eine sinnvolle Anfrage für ein Angebot gibt dem Lieferanten genügend Kontext, um das Anlageschema zu schützen, ohne dass er die Funktion der Maschine erraten muss. Geben Sie an:
- Das 3D-Modell plus eine bemaßte Zeichnung mit Revision und Einheiten.
- Das Montagebezugssystem, die Anlageelemente und welche Flächen spannen statt anlagen.
- Die Endeffektor-Schnittstelle und die Beziehung, die zur Roboterseite hin eingehalten werden muss.
- Werkstoff und Zustand, falls ausgewählt; andernfalls angeben, dass die Werkstoffauswahl noch offen ist.
- Anforderungen an Oberfläche, Entgraten, Reinigung, Verpackung und Rückverfolgbarkeit, soweit zutreffend.
- Funktionskritische Maße und der vorgesehene Prüf- oder Montagezustand.
- Menge, Prototyp-/Produktionsphase und etwaige Erwartungen an die Änderungskontrolle.
Wenn das Design noch nicht eingefroren ist, senden Sie die Schnittstellenhülle und die Bewegungsbeschränkungen mit dem Modell. So kann sich die Fertigungsdiskussion auf Zugänglichkeit, Werkstückspannung und Merkmalsbeziehungen konzentrieren statt auf einen reinen Profil-Preisvergleich.
Wie die fertige Schnittstelle zu beurteilen ist
Prüfen Sie den Arm gegen dieselbe Bezugskette, die zu seiner Konstruktion verwendet wurde. Bestätigen Sie, dass die roboterseitigen Anlageelemente und die Endeffektor-Schnittstelle von konsistenten Referenzen aus gemessen werden, und prüfen Sie dann, ob das Teil wie vorgesehen in der Baugruppe sitzt. Ein Bericht, der einzelne Lochgrößen auflistet, aber deren Beziehung auslässt, beantwortet möglicherweise nicht die zentrale Frage: Wird der montierte Endeffektor die vorgesehene Übergabeposition erreichen?
Der richtige Bearbeitungsplan beginnt daher mit der Übertragungsfunktion, nicht mit der Silhouette. Sobald die Anlagekette, die Bewegungshülle und die Prüfbedingung explizit sind, können das Profil des Arms und der Fertigungsweg anhand einer aussagekräftigen Abnahmegrundlage bewertet werden.