
Схема отверстий может пройти отдельные проверки по X и Y, но при этом не собираться. Обычно упускается вопрос не только о том, где находится центр каждого отверстия на координатном листе, но и о том, где находится ось каждого отверстия относительно сборочных баз детали — и работают ли отверстия как единая схема. Позиционный допуск даёт конструктору способ выразить эту взаимосвязь при условии, что схема баз, базовые размеры, размеры отверстий и метод контроля однозначно определены.
Это руководство посвящено истинному положению для схем отверстий, обрабатываемых на станках с ЧПУ. Оно сосредоточено на чтении чертежа, наладке обработки и доказательствах приёмки, а не на повторении общего введения в GD&T на чертежах для ЧПУ. Если чертёж соответствует ASME Y14.5 или другому стандарту, используйте указанную редакцию и фактическую рамку контроля элемента; упрощённые примеры ниже являются пояснениями, а не заменой управляющего чертежа.
Начните с отказа при сборке
Рассмотрим иллюстративную пластину с четырьмя отверстиями под крепёж и двумя установочными отверстиями под штифты. Оператор измеряет каждое отверстие под крепёж от удобной необработанной кромки. Каждая координата выглядит приемлемой, но пластина не садится на штифты в ответной сборочной единице. Показания координат могут быть реальными; опорная кромка может просто не отражать то, как деталь базируется при эксплуатации. Это иллюстративный сценарий проектного анализа, а не случай из практики заказчика и не отчёт о производственных результатах JUCHENG.
Инженер должен сначала определить, какие поверхности и элементы ограничивают пластину при сборке. Установочная поверхность может задавать первичную ориентацию; отверстие или боковая поверхность могут задавать боковое положение; другой элемент может ограничивать поворот. Только после этого можно оценивать положение схемы отверстий под крепёж относительно правильной системы отсчёта. Если ответная деталь плавает на крепёжных элементах с зазором, а не на установочных штифтах, требуемый позиционный контроль может быть иным.
Не ужесточайте автоматически координаты каждого отверстия только потому, что сборка один раз не удалась. Проблема может быть в выборе баз, размере отверстия, неожиданном заусенце, нарастании покрытия или во второй детали, которая вообще не учитывалась в размерной цепи. Позиционное обозначение работает лучше всего, когда чертёж делает функциональную взаимосвязь явной.
Прочитайте четыре части позиционного требования
Перед тем как оценивать или программировать расположение отверстий, воспринимайте требование как четыре взаимосвязанных элемента. Пропуск одного из них может изменить решение о приёмке.
| Элемент | На какой вопрос отвечает | Типичная неоднозначность |
|---|---|---|
| Базовые размеры | Где находится теоретически точное расположение? | Координаты рассматриваются как независимые предельные размеры с плюсом/минусом. |
| Рамка управления элементом | Какая позиционная зона и какие модификаторы применяются? | Символ диаметра или модификатор условия материала остаётся незамеченным. |
| Базы | Что задаёт систему отсчёта измерений? | При контроле совмещают с удобной наружной кромкой вместо указанных баз. |
| Размер и глубина отверстия | Какой признак размера оценивается и в каком объеме? | Проверяется только одно устье длинного отверстия, при этом ось наклонена. |
Для цилиндрического отверстия символ диаметра в рамке позиционного допуска указывает на цилиндрическую зону допуска для производной оси в соответствии с применимыми правилами чертежа. Не заменяйте это отдельными предельными отклонениями по X и Y без анализа получающейся области приемки. Аналогично, модификатор материального условия может допускать иной эффективный позиционный допуск при изменении размера отверстия; это никогда не следует предполагать только по словосочетанию “истинное положение”.
Один массив может иметь более одной функциональной связи: вся группа может требовать привязки к корпусу, при этом отверстия также должны иметь точный шаг друг относительно друга. Расширенные средства управления массивом могут выразить эти требования, но чертеж следует рассматривать в соответствии с выбранным стандартом, а не упрощать до общего “жесткого допуска на отверстие”.”
Полезный расчёт — и его пределы
Для простой двумерной иллюстрации в одном измеренном поперечном сечении пусть измеренные смещения центра отверстия от базового положения равны ΔX и ΔY. Радиальное смещение равно √(ΔX² + ΔY²); распространенное выражение диаметрального позиционного отклонения — 2√(ΔX² + ΔY²). Если ΔX = 0,03 мм, а ΔY = 0,04 мм, радиальное смещение равно 0,05 мм, а соответствующее диаметральное значение — 0,10 мм.
Этот расчет объясняет, почему два отдельных небольших координатных отклонения могут давать большее сообщаемое значение позиции. Сам по себе он не является полной проверкой GD&T. Он не устанавливает базу отсчета, не оценивает всю ось отверстия по толщине, не учитывает применимые правила материального условия и не определяет, соответствует ли измеренный признак функциональному калибру. Приведенные числа — арифметические примеры, а не заявления о возможностях ЧПУ или рекомендации конкретного допуска.
Для реального чертежа попросите инспектора указать фактическое выравнивание по базам, метод оценки, представление измеренного признака и любые бонусные или базовые смещения, допускаемые указанным стандартом. Таблица XY-центров без этих допущений может быть убедительной и при этом отвечать на неправильный вопрос.
Перенесите схему баз в обработку
Планирование процесса должно начинаться с поверхностей, представляющих базы чертежа. Если эти поверхности нельзя использовать непосредственно для закрепления заготовки, план изготовления требует явной передачи: создать стабильные базы, повторяемо базировать следующую установку и не допускать стружки и заусенцев в точках контакта. Чем больше раз деталь снимается и перезажимается, тем важнее становится эта передача.
На положение отверстия может влиять не только запрограммированный центр. Смещение заготовки, увод инструмента при входе, отжатие фрезы, колебания припуска, тепловой дрейф и тонкая стенка вокруг массива — все это может иметь значение. Чистовая операция может улучшить размер или форму, не исправляя плохо установленное положение. Для выбора на уровне процесса, такого как сверление, интерполяция, растачивание и развертывание, обратитесь к разделу сайта Обзор обработки отверстий на ЧПУ.
Если сами базовые поверхности обрабатываются, планируйте порядок осознанно. Обработка отверстий в первую очередь и создание критической установочной поверхности позже могут дать иную базовую связь, чем требуется чертежом. Одна установка может помочь сохранить связи, но она не является автоматически лучше, если деталь недостаточно жесткая или затруднен доступ инструмента. Установку следует оценивать по функциональным признакам, а не по произвольной цели минимизации операций.
Измеряйте ту же взаимосвязь, которую контролирует чертёж
Штангенциркуль может измерять многие наружные размеры, а калибры-пробки могут проверять определенные размеры отверстий, но ни то, ни другое автоматически не подтверждает позиционный допуск, связанный с базами. План контроля должен устанавливать базу отсчета и определять оси отверстий или другие требуемые производные признаки. В зависимости от чертежа и допуска может использоваться подходящая КИМ, функциональный калибр или другой квалифицированный метод. Метод должен быть согласован для конкретной детали; одно название машины не является доказательством соответствия.
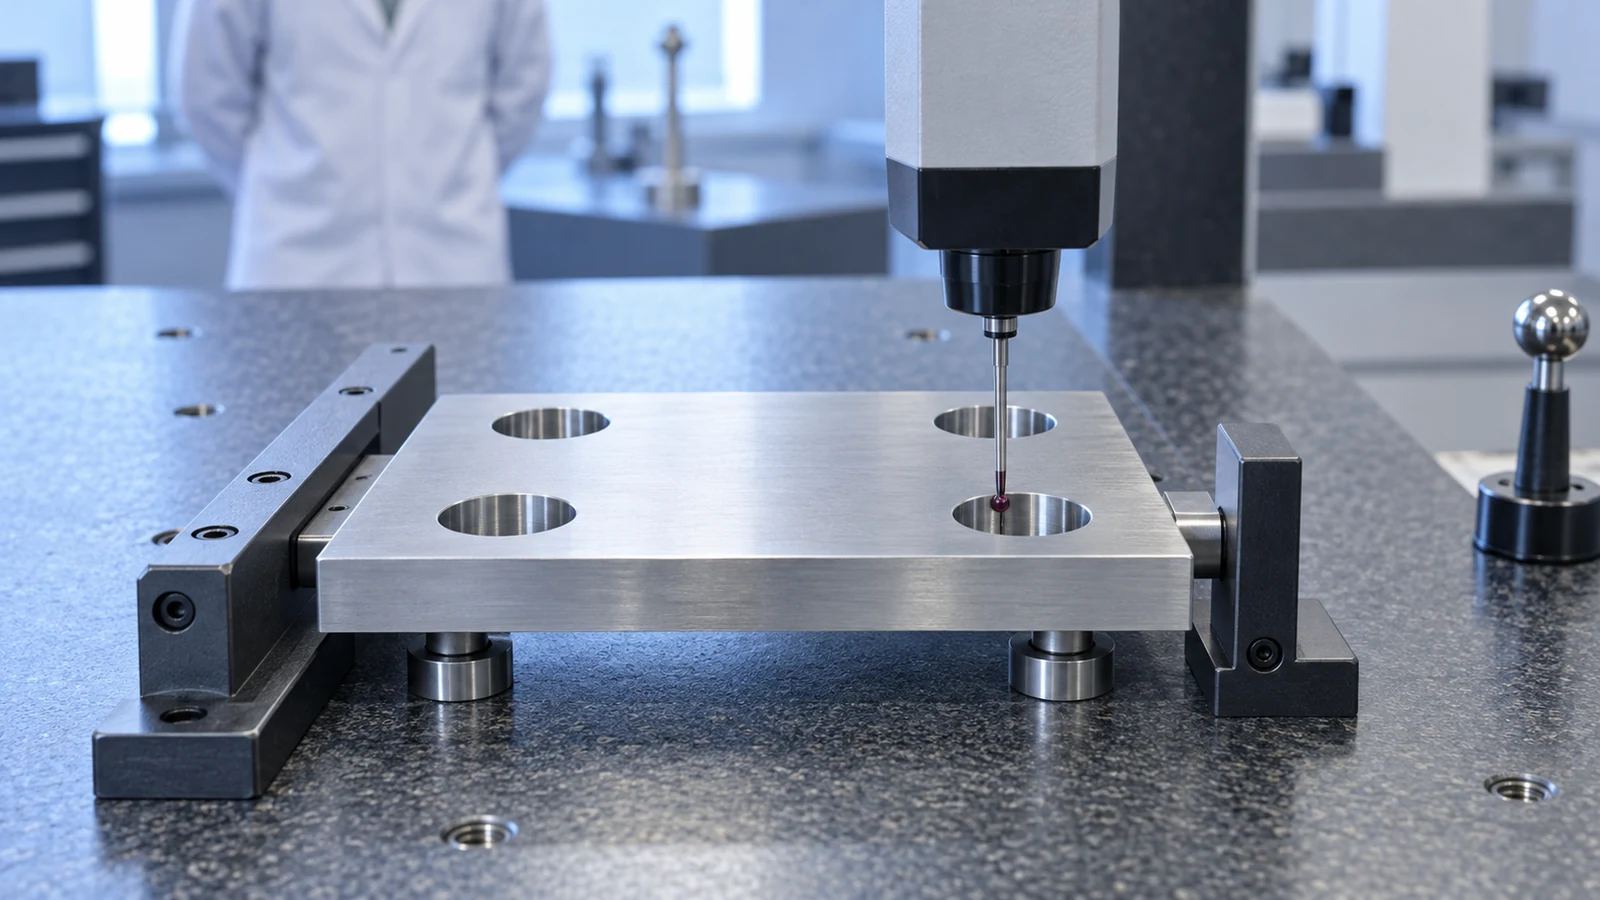
Рассматривайте отчет как прослеживаемую цепочку: ревизия чертежа, настройка баз, базовые координаты, размер признака, измеренные положения, любой применимый модификатор, рассчитанный позиционный результат и правило приемки. Если в отчете указано только “позиция = годен”, покупателю трудно определить, проверял ли инспектор ту же связь, от которой зависит сборка. Более широкий раздел руководство по допускам ЧПУ-обработки объясняет, как должны быть связаны функция, пределы и верификация.
Проводите контроль после процессов, которые могут изменить окончательный признак, когда чертеж требует такого состояния. Удаление заусенцев и покрытие могут изменить условие сопряжения; тонкая пластина может деформироваться при освобождении из приспособления. Если требуется контроль в закрепленном состоянии, укажите закрепление. Если чертеж требует результата в свободном состоянии, не используйте приспособление, чтобы скрыть деформацию.
Вопросы, которые нужно решить до выпуска
- Что фактически определяет положение сборки? Обозначьте сопрягаемые базы и определите, координируется ли расположение отверстий штифтами, отверстием, направляющим элементом или другим элементом.
- Какой стандарт оформления чертежей и какая редакция применяются? Не смешивайте трактовки правил позиционирования и условий материала из разных систем.
- Полностью ли базовые размеры определяют расположение отверстий? Подтвердите, что расстояние между отверстиями и привязка расположения отверстий к базе однозначны.
- Применяется ли позиционный допуск к каждому отверстию? Сделайте обозначение расположения отверстий, их количество и исключения явными.
- Как будет подтверждено выполнение требования? Укажите условия контроля и необходимый отчёт или функциональную проверку для приёмки.
Эти вопросы стоит решить до того, как поставщик зафиксирует программу, и до того, как покупатель начнёт сравнивать предложения. Если на контролируемом чертеже они остаются без ответа, запросите разъяснение к чертежу, а не просите цех угадывать предполагаемую базу сборки. Раздел сайта страница качества даёт контекст компании; любой калибр или отчёт по конкретному проекту всё равно требуют подтверждения.
Часто задаваемые вопросы о позиции схемы отверстий
Является ли истинное положение тем же, что и координатный допуск плюс/минус?
Нет. Позиционный допуск использует базовое расположение по чертежу, систему базовых отсчётов, форму зоны допуска и любые применимые модификаторы. Отдельные координатные пределы могут допускать иную область отклонений.
Могут ли все отверстия пройти по размеру, но расположение отверстий не пройти по позиционному допуску?
Да. Размер и расположение — это отдельные характеристики. Отверстие может само по себе принимать штифт, но при этом быть смещённым относительно ответного расположения или баз.
Автоматически ли КИМ подтверждает собираемость?
Нет. Он может измерить заданное геометрическое соотношение при правильном программировании и выравнивании. Функциональная собираемость также может зависеть от ответной детали, зазора под крепёж, заусенцев, покрытия и применимых правил материального условия.
Стоит ли заказчику запрашивать исходные показания XY?
Они могут быть полезными диагностическими данными, но также запросите выравнивание по базам, размер отверстия, метод оценки и результат позиционирования. Исходные координаты без системы отсчёта не подтверждают соответствие.