
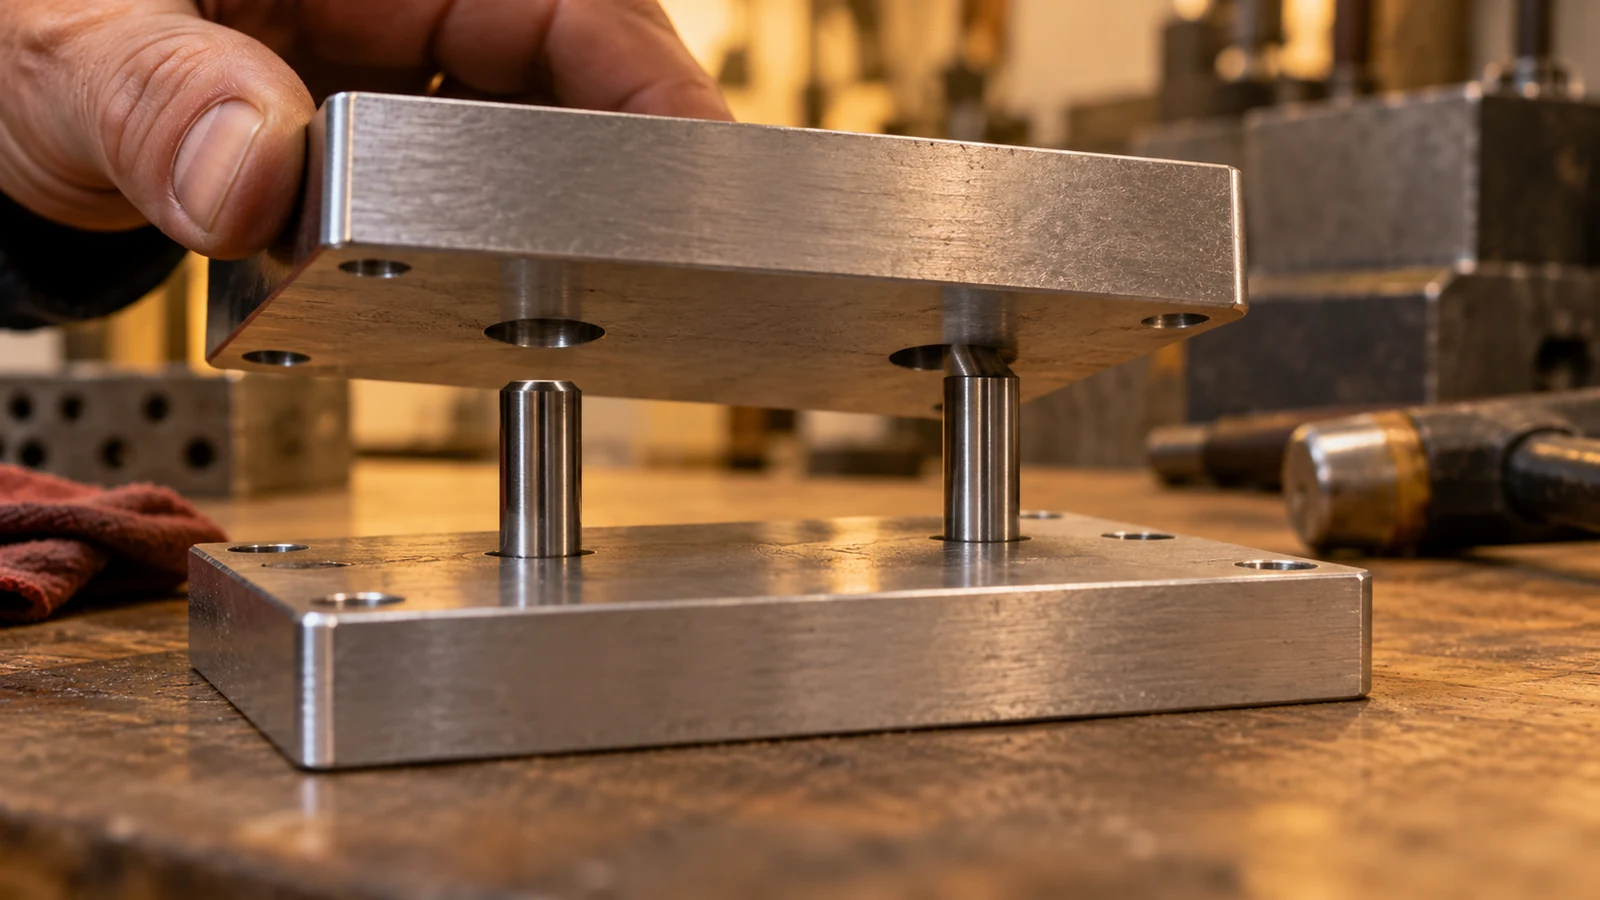
Um padrão de furos pode passar nas verificações individuais de X e Y e ainda assim não montar. A pergunta que costuma faltar não é apenas onde cada centro de furo está numa folha de coordenadas, mas onde cada eixo de furo está em relação aos datums de montagem da peça — e se os furos funcionam como um padrão. Uma tolerância de posição dá ao projetista uma forma de declarar essa relação, desde que o esquema de datums, as dimensões básicas, os tamanhos dos furos e o método de inspeção estejam todos claros.
Este guia aborda a posição verdadeira para padrões de furos usinados em CNC. Ele se concentra na interpretação do desenho, na preparação da usinagem e nas evidências de aceitação, em vez de repetir a introdução mais ampla ao GD&T em desenhos CNC. Quando um desenho segue a ASME Y14.5 ou outra norma, use a edição especificada e seu quadro de controle de elemento real; os exemplos simplificados abaixo são explicações, não substitutos do desenho controlado.
Comece pela falha de montagem
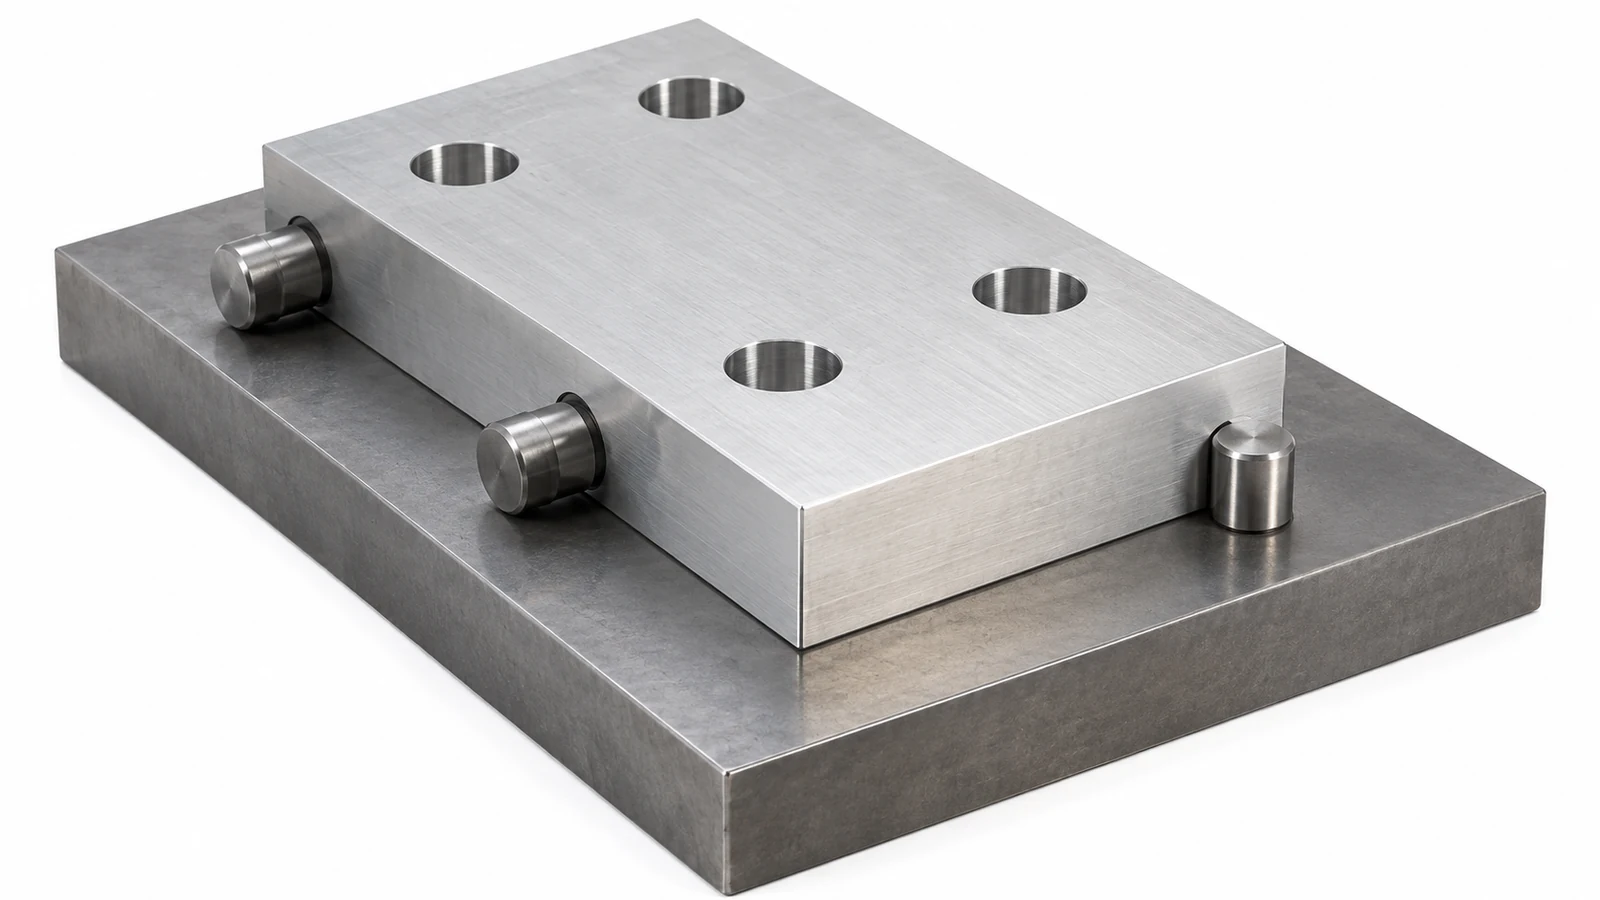
Considere uma placa ilustrativa com quatro furos de passagem e dois furos de pino de localização. Um operador mede cada furo de passagem a partir de uma borda bruta conveniente. Cada coordenada parece aceitável, mas a placa não se encaixa sobre os pinos na montagem correspondente. As leituras de coordenadas podem ser reais; a borda de referência pode simplesmente não representar como a peça é localizada em uso. Este é um cenário ilustrativo de revisão de projeto, não um caso de cliente nem um relato de resultados de produção da JUCHENG.
O engenheiro deve primeiro identificar quais superfícies e elementos restringem a placa na montagem. Uma face de montagem pode estabelecer a orientação primária; um furo ou face lateral pode definir a localização lateral; outro elemento pode impedir a rotação. Só então a posição do padrão de furos de passagem pode ser julgada em relação ao referencial correto. Se a peça correspondente flutua sobre fixadores com folga em vez de pinos de localização, o controle posicional necessário pode ser diferente.
Não aperte automaticamente cada coordenada de furo porque a montagem falhou uma vez. O problema pode ser a seleção de datums, o tamanho do furo, uma rebarba inesperada, acúmulo de revestimento ou uma segunda peça que nunca foi incluída no empilhamento. Uma chamada de posição funciona melhor quando o desenho torna explícita a relação funcional.
Leia as quatro partes do requisito de posição
Antes de cotar ou programar um padrão, leia o requisito como quatro elementos conectados. A omissão de um deles pode alterar a decisão de aceitação.
| Elemento | O que ele responde | Ambiguidade comum |
|---|---|---|
| Dimensões básicas | Onde está o padrão teoricamente exato? | As coordenadas são tratadas como limites independentes de mais/menos. |
| Quadro de controle de elemento | Qual zona posicional e modificadores se aplicam? | Um símbolo de diâmetro ou modificador de condição de material é ignorado. |
| Referências de datum | O que estabelece o referencial de medição? | A inspeção é alinhada a uma borda externa conveniente em vez dos datums especificados. |
| Tamanho e profundidade do furo | Qual característica de tamanho é avaliada e em qual extensão? | Apenas uma boca de um furo longo é verificada enquanto o eixo se inclina. |
Para um furo cilíndrico, um símbolo de diâmetro no quadro posicional indica uma zona de tolerância cilíndrica para o eixo derivado sob as regras de desenho aplicáveis. Não substitua isso por limites separados de X e Y sem analisar a região de aceitação resultante. Da mesma forma, um modificador de condição de material pode permitir uma folga posicional efetiva diferente à medida que o tamanho do furo muda; isso nunca deve ser presumido apenas pela expressão “posição verdadeira”.
Um padrão pode ter mais de uma relação funcional: o grupo inteiro pode precisar se localizar em uma carcaça enquanto os furos também precisam de espaçamento próximo entre si. Controles avançados de padrão podem expressar essas necessidades, mas o desenho deve ser revisado sob a norma escolhida em vez de ser simplificado para uma “tolerância apertada de furo” genérica.”
Um cálculo útil — e seus limites
Para uma ilustração bidimensional simples em uma seção transversal medida, sejam os desvios medidos do centro do furo em relação à localização básica ΔX e ΔY. O desvio radial é √(ΔX² + ΔY²); uma expressão diametral comum de posição é 2√(ΔX² + ΔY²). Se ΔX for 0,03 mm e ΔY for 0,04 mm, o desvio radial é 0,05 mm e o valor diametral correspondente é 0,10 mm.
Esse cálculo explica por que dois desvios de coordenadas individualmente pequenos podem produzir um valor de posição reportado maior. Isso não é, por si só, uma inspeção GD&T completa. Não estabelece o referencial de datum, não avalia todo o eixo do furo ao longo da espessura, não considera as regras aplicáveis de condição de material nem determina se a característica medida se ajusta a um calibrador funcional. Os números ilustrados são exemplos aritméticos, não alegações de capacidade de CNC nem recomendações para uma tolerância específica.
Para um desenho real, peça ao inspetor que identifique o alinhamento real dos datums, o método de avaliação, a representação da característica medida e qualquer bônus ou deslocamento de datum permitido pela norma especificada. Uma planilha de centros XY sem essas premissas pode ser persuasiva e ainda assim responder à pergunta errada.
Leve o esquema de datums para a usinagem
O planejamento de processo deve começar pelas superfícies que representam os datums do desenho. Se essas superfícies não puderem ser usadas diretamente para fixação da peça, o plano de fabricação precisa de uma transferência explícita: criar referências estáveis, localizar a próxima montagem de forma repetível e manter cavacos e rebarbas longe dos pontos de contato. Quanto mais vezes a peça for removida e reapertada, mais importante se torna essa transferência.
A localização do furo pode ser afetada por mais do que o centro programado. Movimento da peça, desvio da ferramenta na entrada, deflexão da fresa, variação do material bruto, deriva térmica e uma parede fraca ao redor do padrão podem todos importar. Uma operação de acabamento pode melhorar o tamanho ou a forma sem corrigir uma localização mal estabelecida. Para escolhas em nível de processo, como furação, interpolação, mandrilamento e alargamento, consulte a visão geral da usinagem de furos em CNC.
Se as próprias características de datum forem usinadas, planeje a ordem deliberadamente. Usinar os furos primeiro e criar uma face de localização crítica depois pode produzir uma relação de datum diferente da exigida pelo desenho. Uma única montagem pode ajudar a preservar relações, mas não é automaticamente superior se a peça não tiver rigidez ou acesso de ferramenta. A montagem deve ser avaliada em relação às características funcionais, não em relação a um objetivo arbitrário de minimizar operações.
Meça a mesma relação que o desenho controla
Um paquímetro pode medir muitas dimensões externas, e calibradores de pino podem verificar certos tamanhos de furo, mas nenhum dos dois prova automaticamente uma tolerância de posição relacionada a datum. O plano de inspeção deve estabelecer o referencial de datum e determinar os eixos dos furos ou outras características derivadas necessárias. Dependendo do desenho e da tolerância, pode-se usar uma CMM adequada, um calibrador funcional ou outro método qualificado. O método deve ser acordado para a peça específica; o nome de uma máquina, por si só, não é evidência de conformidade.
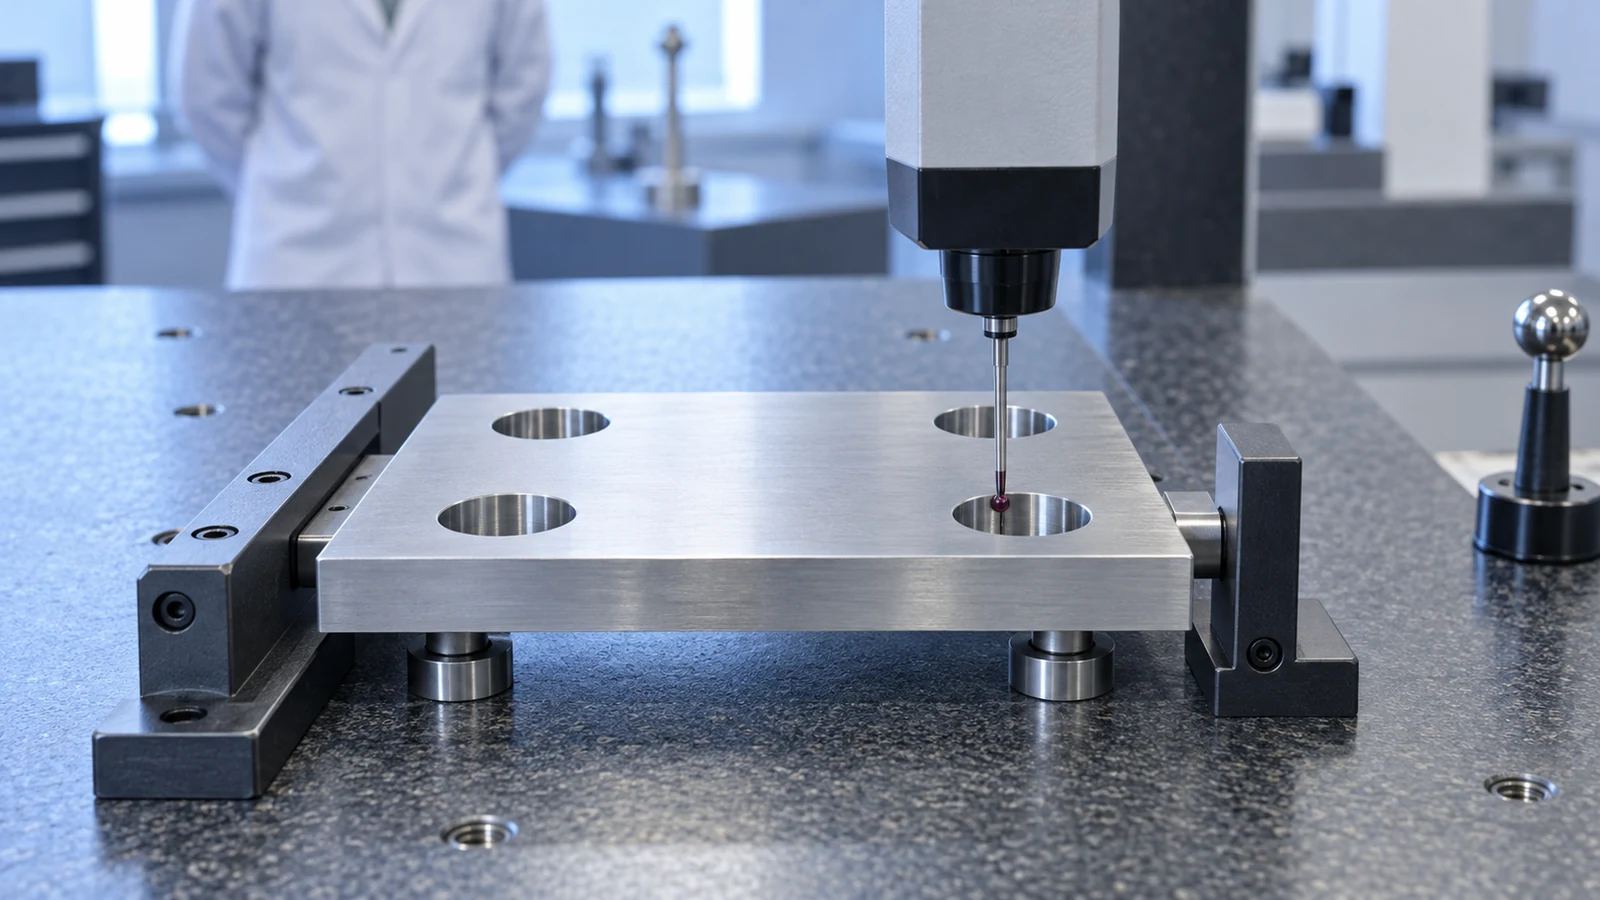
Revise o relatório como uma cadeia rastreável: revisão do desenho, configuração de datum, coordenadas básicas, tamanho da característica, localizações medidas, qualquer modificador aplicável, resultado posicional calculado e regra de aceitação. Se o relatório mostrar apenas “posição = aprovado”, o comprador não consegue determinar facilmente se o inspetor verificou a mesma relação da qual a montagem depende. O mais amplo tolerâncias de usinagem CNC explica como função, limites e verificação devem ser conectados.
Inspecione após os processos que podem alterar a característica final, quando o desenho exigir esse estado. Rebarbação e revestimento podem alterar uma condição de acoplamento; uma chapa fina pode se mover quando liberada de um dispositivo de fixação. Se a inspeção em estado restringido for exigida, declare a restrição. Se o desenho exigir um resultado em estado livre, não use um dispositivo de fixação para ocultar a distorção.
Questões a resolver antes da liberação
- O que realmente localiza a montagem? Marque os datums de acoplamento e decida se o padrão é localizado por pinos, um furo, um piloto ou outra característica.
- Qual norma de desenho e edição se aplicam? Não misture interpretações de regras de posição e condição de material de sistemas diferentes.
- As dimensões básicas localizam completamente o padrão? Confirme que o espaçamento entre furos e a localização do padrão em relação ao datum são inequívocos.
- O controle de posição se aplica a todos os furos? Torne explícitos a chamada do padrão, a contagem e as exceções.
- Como o requisito será comprovado? Especifique a condição de inspeção e o relatório ou verificação funcional necessários para a aceitação.
Vale a pena resolver estas questões antes que um fornecedor fixe o programa e antes que um comprador compare cotações. Se o desenho controlado as deixar sem resposta, solicite um esclarecimento do desenho em vez de pedir a uma oficina que adivinhe o datum de montagem pretendido. O site qualidade fornece contexto da empresa; qualquer gabarito ou relatório específico do projeto ainda precisa de confirmação.
Perguntas frequentes sobre posição de padrão de furos
A posição verdadeira é o mesmo que uma tolerância de coordenadas mais/menos?
Não. Um controle de posição usa a localização básica do desenho, o referencial de datums, a forma da zona de tolerância e quaisquer modificadores aplicáveis. Limites de coordenadas separados podem permitir uma região de variação diferente.
Todos os furos podem passar no tamanho, mas o padrão falhar na posição?
Sim. Tamanho e localização são características separadas. Um furo pode aceitar um pino por si só e ainda assim estar fora de posição em relação ao padrão de acoplamento ou aos datums.
Uma CMM comprova automaticamente o ajuste na montagem?
Não. Ela pode medir a relação geométrica especificada quando programada e alinhada corretamente. O ajuste funcional também pode depender da peça de acoplamento, da folga do fixador, de rebarbas, do revestimento e das regras de condição de material aplicáveis.
O comprador deve solicitar as leituras brutas de XY?
Elas podem ser dados de diagnóstico úteis, mas peça também o alinhamento dos datums, o tamanho do furo, o método de avaliação e o resultado de posição. Coordenadas brutas sem um referencial não estabelecem conformidade.