
Компонент из Torlon может соответствовать своим размерам и при этом иметь нерешённое требование к состоянию материала. Механическая обработка Torlon удаляет материал из заготовки, марка, способ производства и история отверждения которой влияют на оставшуюся поверхность. Определите совместно с поставщиком заготовки и проектной организацией, требует ли конечное применение дополнительного отверждения, а затем согласуйте, когда выполняются финальная механическая обработка и контроль. Вторая термическая обработка не требуется автоматически для каждой детали, и типовой цикл отжига полимеров не заменяет инструкцию, специфичную для Torlon.
Рассмотрим точеное направляющее кольцо с рабочей расточкой и наружным установочным буртиком. На его чертеже может быть указан полимер и размеры, но не указано, остаётся ли поверхность трения в отверждённой наружной зоне заготовки или она вскрыта заново при растачивании. Раннее решение этого упущения полезнее, чем выбор частоты вращения шпинделя из таблицы без знания состояния материала.
Описание закупки должно указывать больше, чем просто PAI
Torlon — это полиамид-имид, обычно сокращаемый как PAI. Торговое название охватывает марки и формы заготовок с различным армированием и историей обработки. Экструдированный пруток, компрессионно-формованная заготовка и инжекционно-формованная почти готовая форма не являются взаимозаменяемыми входными материалами процесса только потому, что все они называются Torlon. Записывайте производителя, точную марку, размеры заготовки и поставленное состояние в соответствии с редакцией чертежа.
Руководство Drake по изготовлению описывает отверждённый наружный слой на своих экструдированных формах Torlon и рекомендует консультацию при планировании дополнительного отверждения. Это причина обсуждать фактически поставленную заготовку, а не разрешение предполагать одинаковую глубину поверхности или термическую историю для каждого производителя. Попросите поставщика различать исходное отверждение заготовки и любую обработку, предлагаемую после механической обработки. Сохраните этот ответ в производственной записи.
Процедура обзор инженерных пластмасс обеспечивает контекст семейства материалов. Он не может решить требование к отверждению конкретной марки PAI. Поэтому замена материала должна возвращаться к техническому рассмотрению, даже если заготовка-заменитель имеет те же номинальные размеры.
Стройте план обработки вокруг финальной рабочей поверхности
Для направляющего кольца обозначьте рабочее отверстие, установочный буртик и нефункциональную разгрузку. Определите, какие поверхности можно использовать для закрепления, а какие требуют защиты при последующих операциях. Если отверстие будет обрабатываться окончательно после согласованной обработки, сохраните измеримую базу, позволяющую снова его позиционировать. Если оно обрабатывается окончательно до этой обработки, на чертеже всё равно должно быть указано, как будет оцениваться любое последующее изменение размеров.
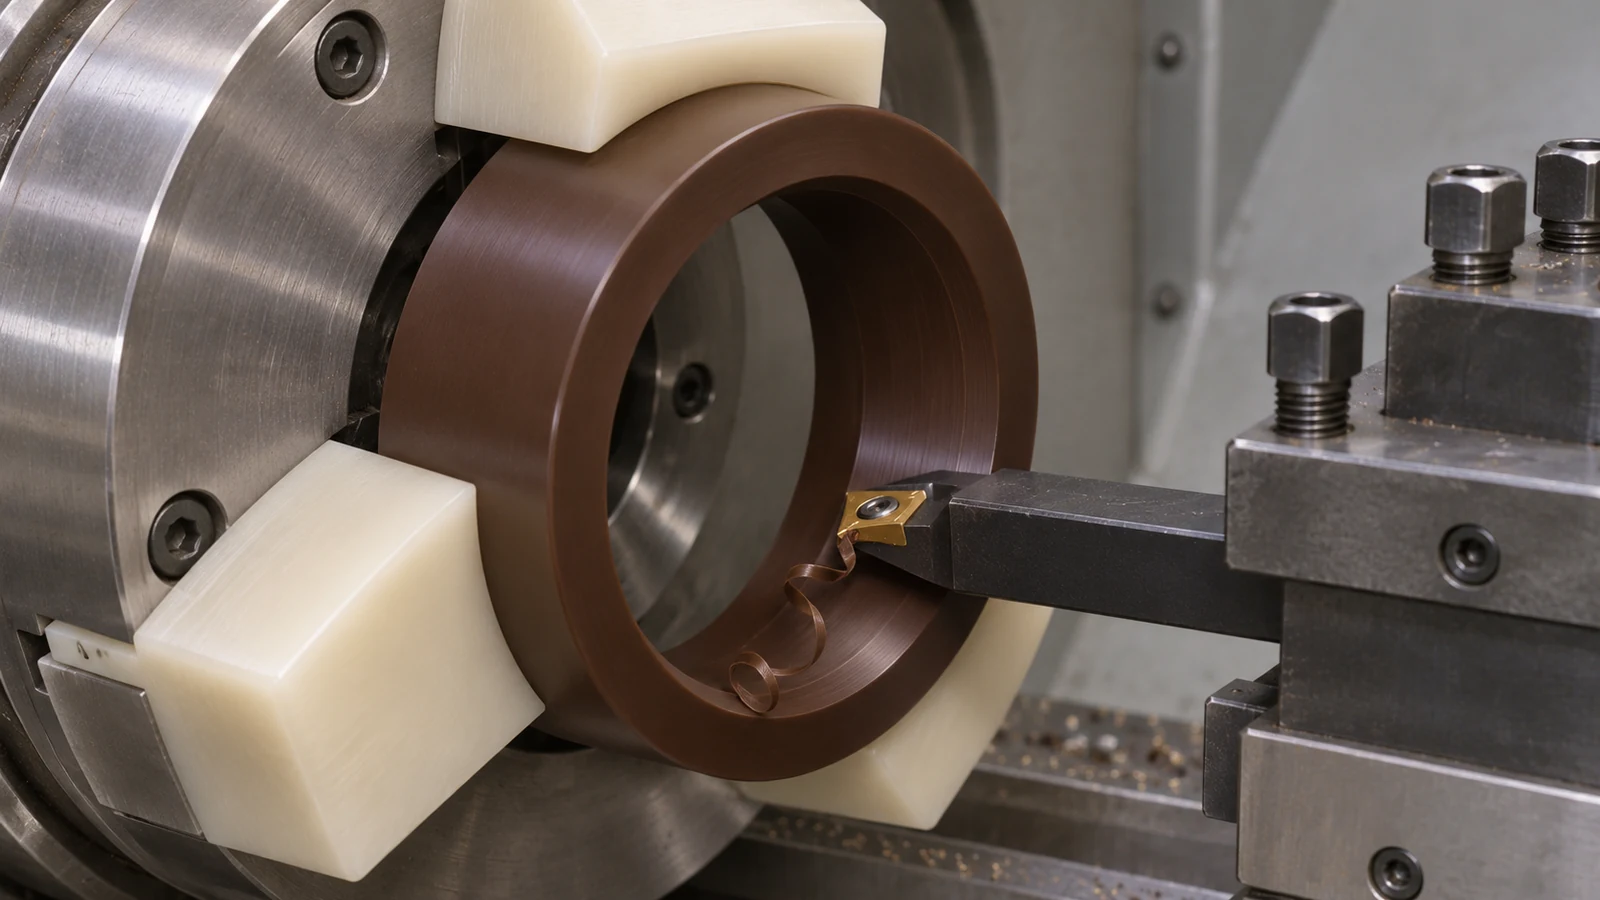 Механическая обработка Torlon также требует продуманного плана оснастки. Армированные марки могут быть абразивными, а изношенная кромка может тереть или вырывать материал вместо чистого резания. Осматривайте обработанную поверхность и режущую кромку вместе. Шероховатый участок не является доказательством пористости заготовки; выясните, следует ли локальный вырыв по траектории инструмента, за неподдержанной кромкой или за изменением зоны контакта.
Держите стружку вдали от обработанных элементов и выбирайте СОЖ в соответствии с рекомендациями поставщика материала по совместимости. Оснастка, СОЖ и режимы резания должны быть аттестованы на фактической марке и геометрии. Короткое испытание, дающее привлекательную поверхность, ещё не устанавливает стойкость инструмента для всей партии. Отслеживайте состояние кромки на одном и том же элементе в ходе испытания, а не увеличивайте несколько переменных резания одновременно.
Для вращающихся деталей, Обработка Torlon может использовать токарный маршрут с распределённой поддержкой. Оснастка должна противостоять силе резания, не принуждая тонкое кольцо к требуемой форме. Проверьте геометрию после освобождения, прежде чем принять наладку как стабильную.
Анализ направляющего кольца с двумя разными результатами
В этом гипотетическом примере кольцо работает против сопряжённого вала и также базируется в металлическом держателе. Инженерный анализ определяет требование к износостойкости отверстия, тогда как наружный буртик в первую очередь задаёт положение при сборке. Первый вопрос при рассмотрении — поддерживают ли поставленная марка и выполненный маршрут эту функцию отверстия. А не вопрос о том, является ли кольцо просто “высокотемпературным пластиком”.”
Один из возможных исходов — поставщик подтверждает, что поставленный материал и предполагаемый маршрут обработки подходят без дополнительной выдержки для данного применения. Затем команда аттестует резание, освобождение и контроль в согласованном состоянии. Другой — проектная организация требует дополнительную выдержку. В этом случае маршрут должен сохранять доступ для финишной обработки, базы и припуск там, где это необходимо, и проверять окончательные размеры после заданной последовательности. Ни один из исходов не следует из одного торгового наименования.
Если обработанное кольцо позже не проходит наружную посадку, полировка отверстия не имеет значения. Сравните диаметр, круглость и базирующее соотношение до и после обработки, зафиксировав условия измерения. Это отделяет изменение состояния материала от ошибки закрепления или тренда износа инструмента. Этот сценарий иллюстративен; это не заказ клиента и не аттестованный производственный рецепт.
Сделайте приёмку описывающей поставленное состояние
Чертёж и заказ на закупку должны согласовываться в том, какие размеры являются критическими, какие записи об обработке требуются и проверяется ли деталь после любой согласованной кондиционирующей обработки. Укажите базы, используемые для соотношений отверстие-буртик, допустимую обработку кромок, критерии видимых повреждений и защиту готовых поверхностей при транспортировке.
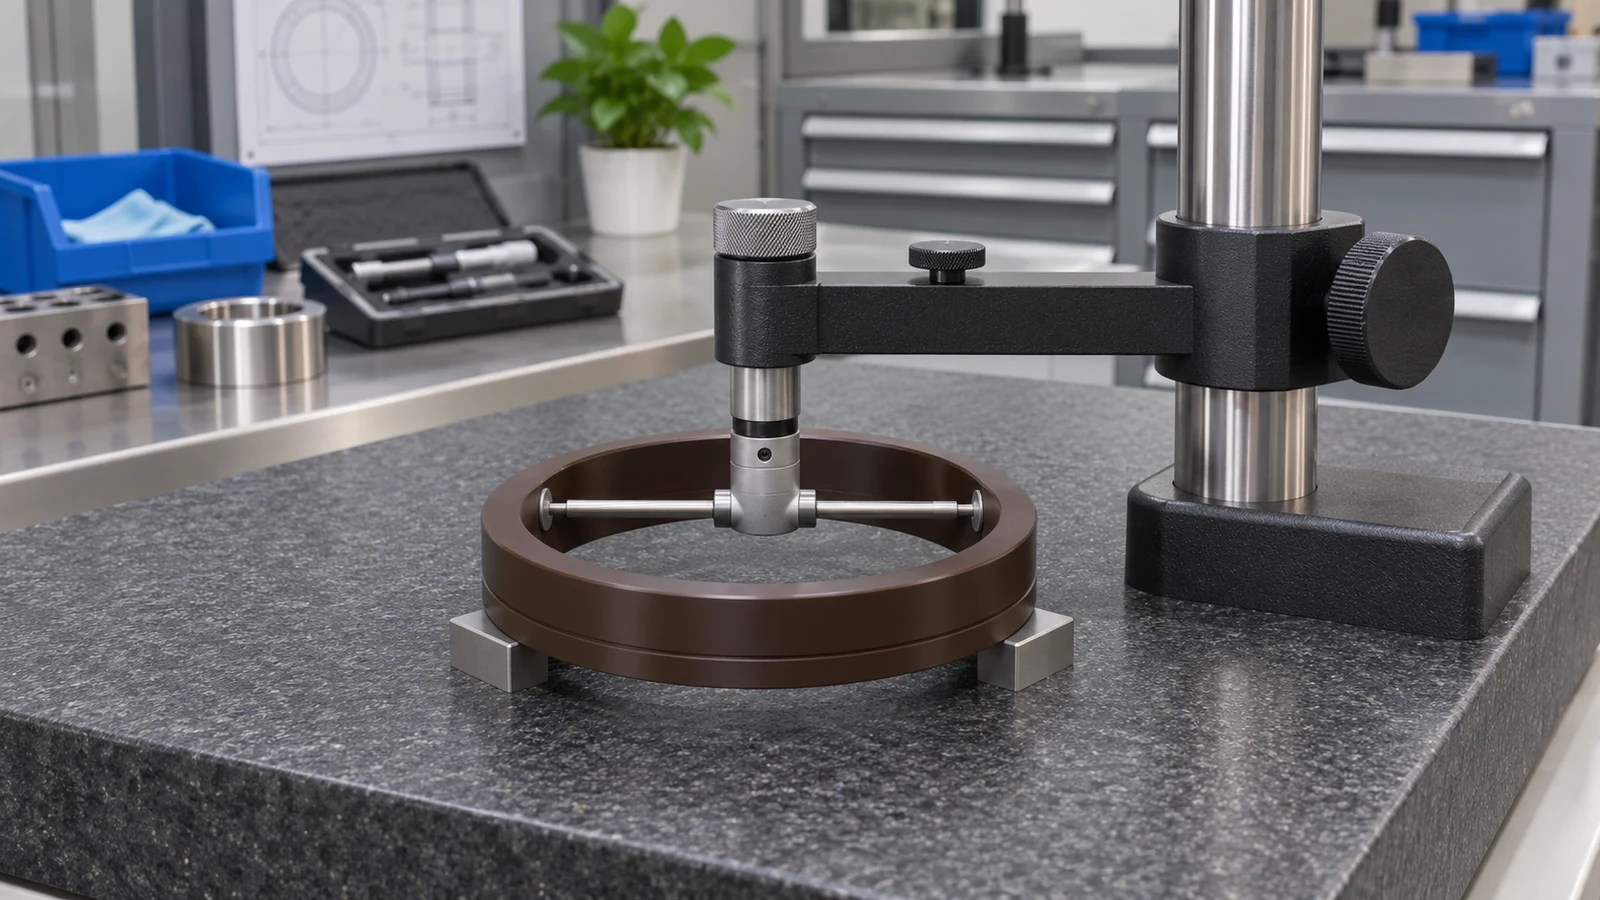 Записывайте партию материала вместе с идентификацией детали или партии. Если требуется испытание на износ, требование химической стойкости или эксплуатационное испытание, определите его отдельно от размерного контроля. Протокол отверстия демонстрирует измеренную геометрию при указанных условиях; он не устанавливает износостойкость в неопределённой сборке. Обработка Torlon готова к выпуску, когда вопрос состояния материала и вопрос геометрии оба решены.
Вопросы о механически обработанном Torlon
Доказывает ли удаление тёмной поверхности непригодность детали?
Нет. Внешний вид сам по себе не определяет приёмку. Установите фактическое состояние материала, функцию открытой поверхности и любое требование производителя о дополнительной выдержке.
Может ли станочник заменить снятие напряжений заданной выдержкой?
Нет. Эти две инструкции преследуют разные цели. Получите утверждённый маршрут для данной марки и формы, а не считайте их названия взаимозаменяемыми.
Следует ли проверять плотную посадку, пока кольцо зажато?
Измерения в зажатом состоянии помогают управлять операцией, но освобождённая деталь может иметь другую форму. Определите измерение в состоянии поставки и любое ограничение при сборке явно.
Что делает два предложения по Torlon сопоставимыми?
Тот же класс и форма заготовки, принадлежность дополнительной обработки, этап финишной обработки, критичные сопряжения, условия контроля и требуемые записи. Сравнение цен без этих пунктов может сопоставлять разные результаты поставки.