
Um componente de Torlon pode atender às suas dimensões e ainda ter um requisito de estado do material não resolvido. A usinagem de Torlon remove material de uma forma bruta cujo grau, rota de fabricação e histórico de cura afetam a superfície deixada. Decida se a aplicação final requer uma cura adicional com o fornecedor do material e a autoridade de projeto, e então acorde quando ocorrem a usinagem final e a inspeção. Um segundo tratamento térmico não é automaticamente necessário para cada peça, e um ciclo genérico de recozimento de polímeros não substitui uma instrução específica para Torlon.
Considere um anel-guia torneado com um furo de trabalho e um ombro de localização externo. Seu desenho pode identificar o polímero e as dimensões, mas omitir se a superfície de desgaste permanece na região externa curada do material bruto ou é recém-exposta pela furação. Resolver essa omissão cedo é mais útil do que escolher uma velocidade de fuso de uma tabela sem conhecer o estado do material.
A descrição de compra deve identificar mais do que PAI
O Torlon é um poli(amida-imida), comumente abreviado como PAI. A marca comercial abrange graus e formas de estoque com diferentes históricos de reforço e processamento. Um tarugo extrudado, um blank moldado por compressão e uma forma quase final moldada por injeção não são entradas de processo intercambiáveis simplesmente porque todos são chamados de Torlon. Registre o produtor, o grau exato, as dimensões do blank e a condição fornecida em relação à revisão do desenho.
A orientação de fabricação da Drake descreve uma camada externa curada em suas formas extrudadas de Torlon e recomenda consulta quando uma cura adicional é planejada. Isso é um motivo para discutir o material realmente fornecido, não uma permissão para assumir a mesma profundidade de superfície ou histórico térmico para cada produtor. Peça ao fornecedor para distinguir a cura original do material de qualquer tratamento proposto após a usinagem. Preserve essa resposta no registro de fabricação.
O visão geral de plásticos de engenharia fornece contexto da família de materiais. Não pode resolver o requisito de cura de um grau específico de PAI. Uma substituição de material deve, portanto, retornar à revisão técnica mesmo quando o blank substituto tiver as mesmas dimensões nominais.
Construa o plano de corte em torno da superfície de trabalho final
Para o anel guia, marque o furo de trabalho, o ressalto de localização e o alívio não funcional. Decida quais superfícies podem ser usadas para fixação e quais precisam de proteção durante as operações posteriores. Se o furo for acabado após um tratamento acordado, preserve uma referência mensurável que possa localizá-lo novamente. Se for acabado antes desse tratamento, o desenho ainda deve indicar como qualquer alteração dimensional subsequente será avaliada.
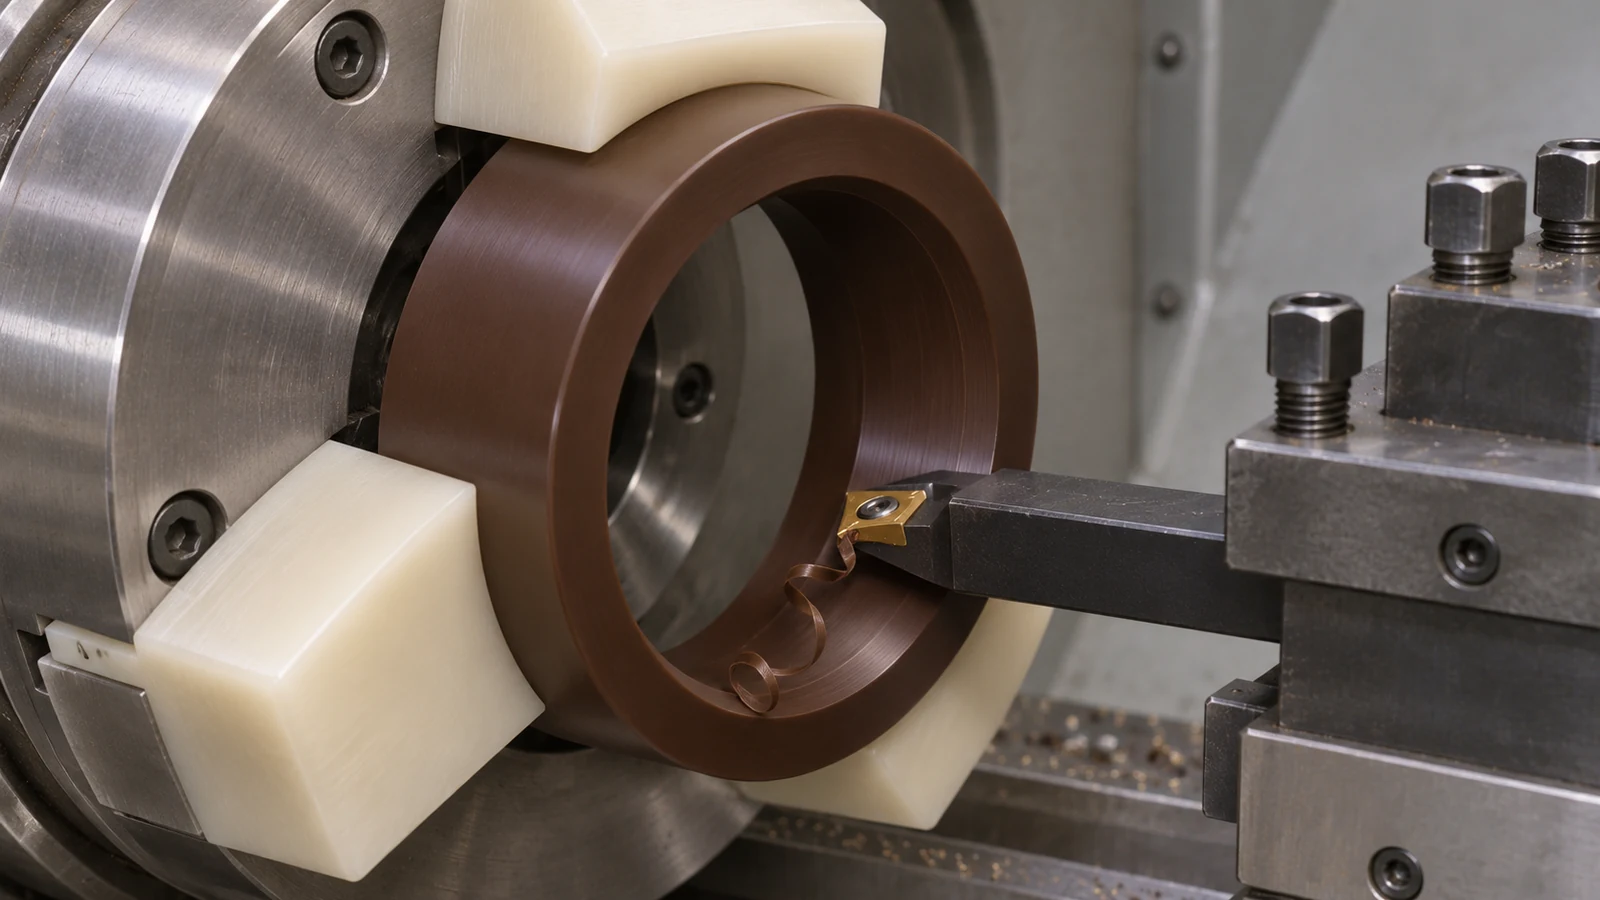 A usinagem de Torlon também exige um plano de ferramental deliberado. Os graus reforçados podem ser abrasivos, enquanto uma aresta desgastada pode esfregar ou puxar o material em vez de fazer um corte limpo. Inspecione a superfície cortada e a aresta de corte em conjunto. Uma área áspera não é prova de porosidade no blank; investigue se o arrancamento localizado segue o caminho da ferramenta, uma aresta sem suporte ou uma mudança de engajamento.
Mantenha as cavacas longe dos recursos acabados e escolha o fluido de corte com a orientação de compatibilidade do fornecedor do material. Ferramental, fluido de corte e condições de corte devem ser qualificados no grau e na geometria reais. Um breve teste que produz uma superfície atraente ainda não estabelece a vida da ferramenta para o lote completo. Acompanhe a condição da aresta no mesmo recurso ao longo do teste, em vez de aumentar várias variáveis de corte ao mesmo tempo.
Para peças rotacionais, Usinagem de Torlon pode utilizar um percurso de torneamento com suporte distribuído. O dispositivo deve resistir à força de corte sem forçar um anel fino à forma exigida. Verifique a geometria após a liberação antes de aceitar a configuração como estável.
Uma revisão de anel-guia com dois resultados diferentes
Neste exemplo hipotético, o anel opera contra um eixo de acoplamento e também se posiciona num suporte metálico. A engenharia identifica um requisito de desgaste para o furo, enquanto o ressalto externo estabelece principalmente a posição de montagem. A primeira questão de revisão é se o grau fornecido e o percurso concluído suportam essa função do furo. Não é se o anel é simplesmente “plástico de alta temperatura”.”
Um resultado possível é que o fornecedor confirme que o material entregue e o percurso de usinagem pretendido são apropriados sem uma cura adicional para essa aplicação. A equipa qualifica então o corte, a liberação e a inspeção no estado acordado. Outro é que a autoridade de projeto exija uma cura adicional. Nesse caso, o percurso deve preservar o acesso ao acabamento, as referências e o material onde necessário, e verificar as dimensões finais após a sequência especificada. Nenhum dos resultados decorre apenas da marca comercial.
Se o anel tratado falhar posteriormente um ajuste externo, polir o furo é irrelevante. Compare o diâmetro, a circularidade e a relação de posicionamento antes e depois do tratamento, com as condições de medição registadas. Isso separa uma alteração do estado do material de um erro de fixação ou de uma tendência de desgaste da ferramenta. Este cenário é ilustrativo; não é um pedido de cliente nem uma receita de produção validada.
Faça a aceitação descrever o estado entregue
O desenho e a ordem de compra devem concordar sobre quais dimensões são críticas, que registos de tratamento são exigidos e se a peça é inspecionada após qualquer condicionamento acordado. Especifique os datums usados para as relações furo-ressalto, o tratamento de arestas permitido, os critérios de dano visível e a proteção das superfícies acabadas durante o transporte.
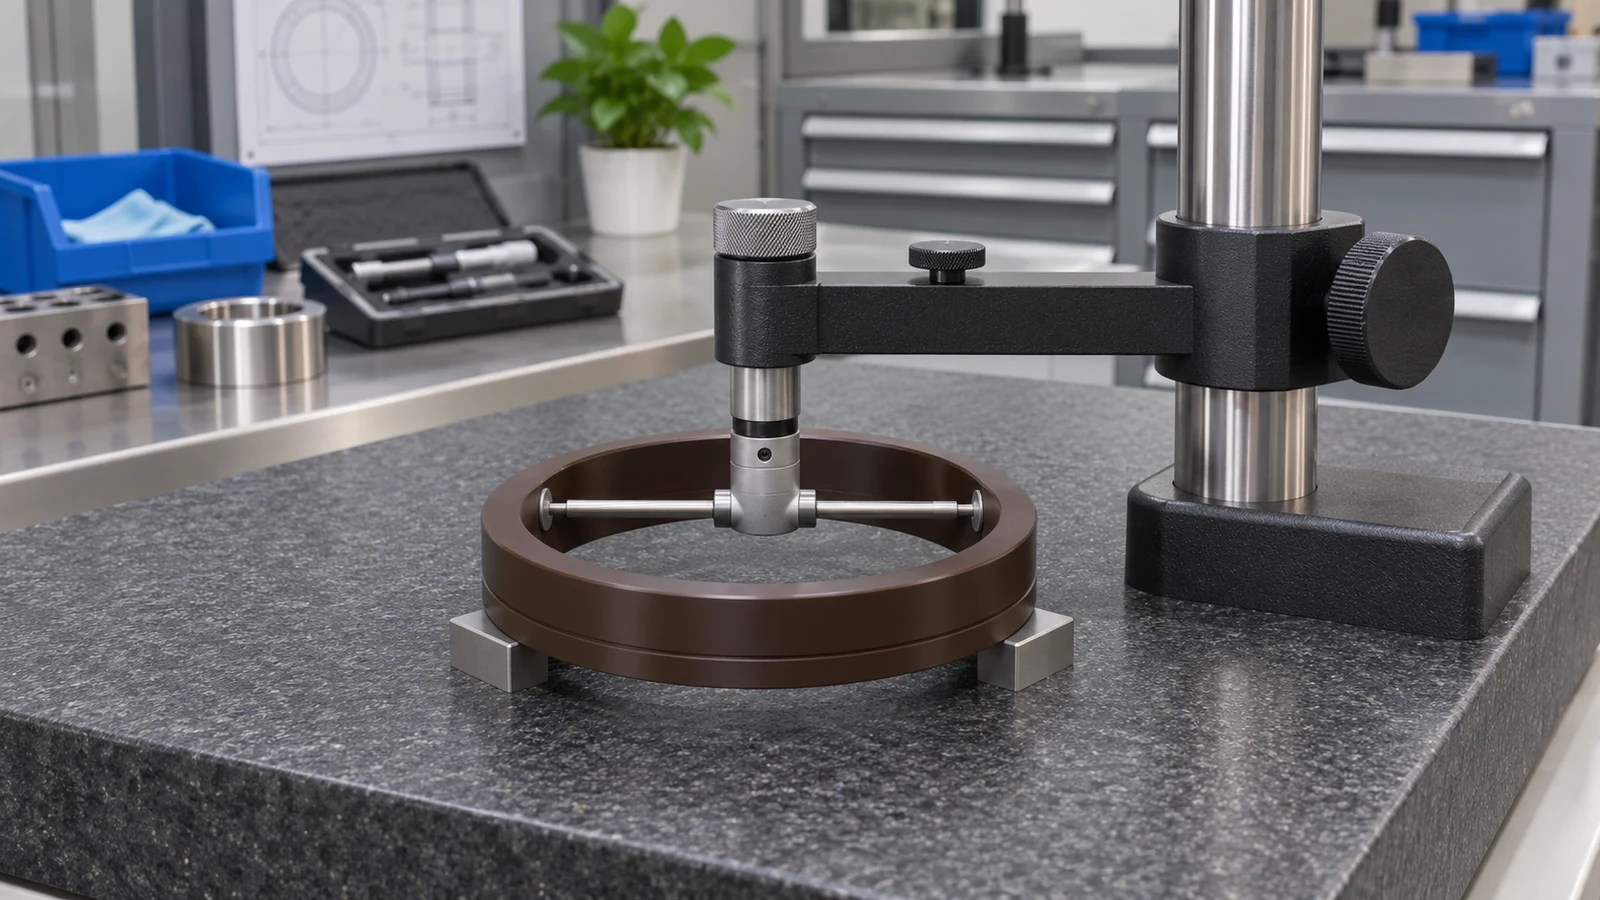 Registe o lote do material com a identidade da peça ou do lote. Se for necessário um ensaio de desgaste, um requisito de resistência química ou um ensaio em serviço, defina-o separadamente da inspeção dimensional. Um relatório do furo demonstra a geometria medida nas condições declaradas; não estabelece o desempenho ao desgaste numa montagem não especificada. A usinagem de Torlon está pronta para liberação quando a questão do estado do material e a questão da geometria tiverem ambas sido respondidas.
Perguntas sobre Torlon usinado
Remover a superfície escura prova que uma peça é inadequada?
Não. A aparência por si só não determina a aceitação. Estabeleça a condição real do material, a função da superfície exposta e qualquer requisito apoiado pelo produtor para uma cura adicional.
Pode o maquinista substituir o alívio de tensões por uma cura especificada?
Não. As duas instruções visam objetivos diferentes. Obtenha um percurso aprovado para o grau e a forma em vez de tratar os seus nomes como intercambiáveis.
Deve um ajuste apertado ser verificado enquanto o anel está fixado?
As leituras com fixação ajudam a controlar a operação, mas uma peça liberada pode ter uma forma diferente. Defina explicitamente a medição no estado de entrega e qualquer restrição de montagem.
O que torna duas cotações de Torlon comparáveis?
O mesmo grau e forma de estoque, propriedade de tratamento adicional, etapa de acabamento, interfaces críticas, condições de inspeção e registros exigidos. Uma comparação de preços sem esses itens pode comparar entregáveis diferentes.