
Un componente de Torlon puede cumplir sus dimensiones y aun así tener un requisito de estado del material sin resolver. El mecanizado de Torlon elimina material de una forma en bruto cuya calidad, ruta de fabricación e historial de curado afectan la superficie resultante. Determine con el proveedor del material y la autoridad de diseño si la aplicación final requiere un curado adicional, y luego acuerde cuándo se realizan el mecanizado final y la inspección. No todo componente requiere automáticamente un segundo tratamiento térmico, y un ciclo genérico de recocido de polímeros no sustituye una instrucción específica para Torlon.
Considere un anillo guía torneado con un diámetro interior de trabajo y un resalto de localización externo. Su plano puede identificar el polímero y las dimensiones pero omitir si la superficie de desgaste permanece en la región exterior curada del material en bruto o queda recién expuesta por el mandrinado. Resolver esa omisión a tiempo es más útil que elegir una velocidad de husillo de una tabla sin conocer el estado del material.
La descripción de compra debe identificar más que PAI
Torlon es un poliamida-imida, comúnmente abreviado PAI. El nombre comercial abarca calidades y formas de material en bruto con diferentes refuerzos e historiales de procesamiento. Una barra extruida, una pieza en bruto moldeada por compresión y una forma casi neta moldeada por inyección no son entradas de proceso intercambiables solo porque todas se denominan Torlon. Registre el productor, la calidad exacta, las dimensiones de la pieza en bruto y la condición de suministro frente a la revisión del plano.
La guía de fabricación de Drake describe una capa exterior curada en sus formas extruidas de Torlon y recomienda consultar cuando se planifica un curado adicional. Eso es una razón para analizar el material realmente suministrado, no un permiso para suponer la misma profundidad de superficie o historial térmico para cada productor. Pida al proveedor que distinga el curado original del material en bruto de cualquier tratamiento propuesto después del mecanizado. Conserve esa respuesta en el registro de fabricación.
El descripción general de plásticos de ingeniería proporciona contexto sobre la familia de materiales. No puede resolver el requisito de curado de una calidad particular de PAI. Por lo tanto, una sustitución de material debe volver a la revisión técnica incluso cuando la pieza en bruto de reemplazo tenga las mismas dimensiones nominales.
Elabore el plan de corte en torno a la superficie de trabajo final
Para el anillo guía, marque el diámetro interior de trabajo, el resalte de posicionamiento y el alivio no funcional. Decida qué superficies pueden utilizarse para la sujeción y cuáles necesitan protección durante las operaciones posteriores. Si el diámetro interior se va a acabar después de un tratamiento acordado, conserve una referencia medible que permita volver a localizarlo. Si se acaba antes de ese tratamiento, el plano debe indicar igualmente cómo se evaluará cualquier cambio dimensional posterior.
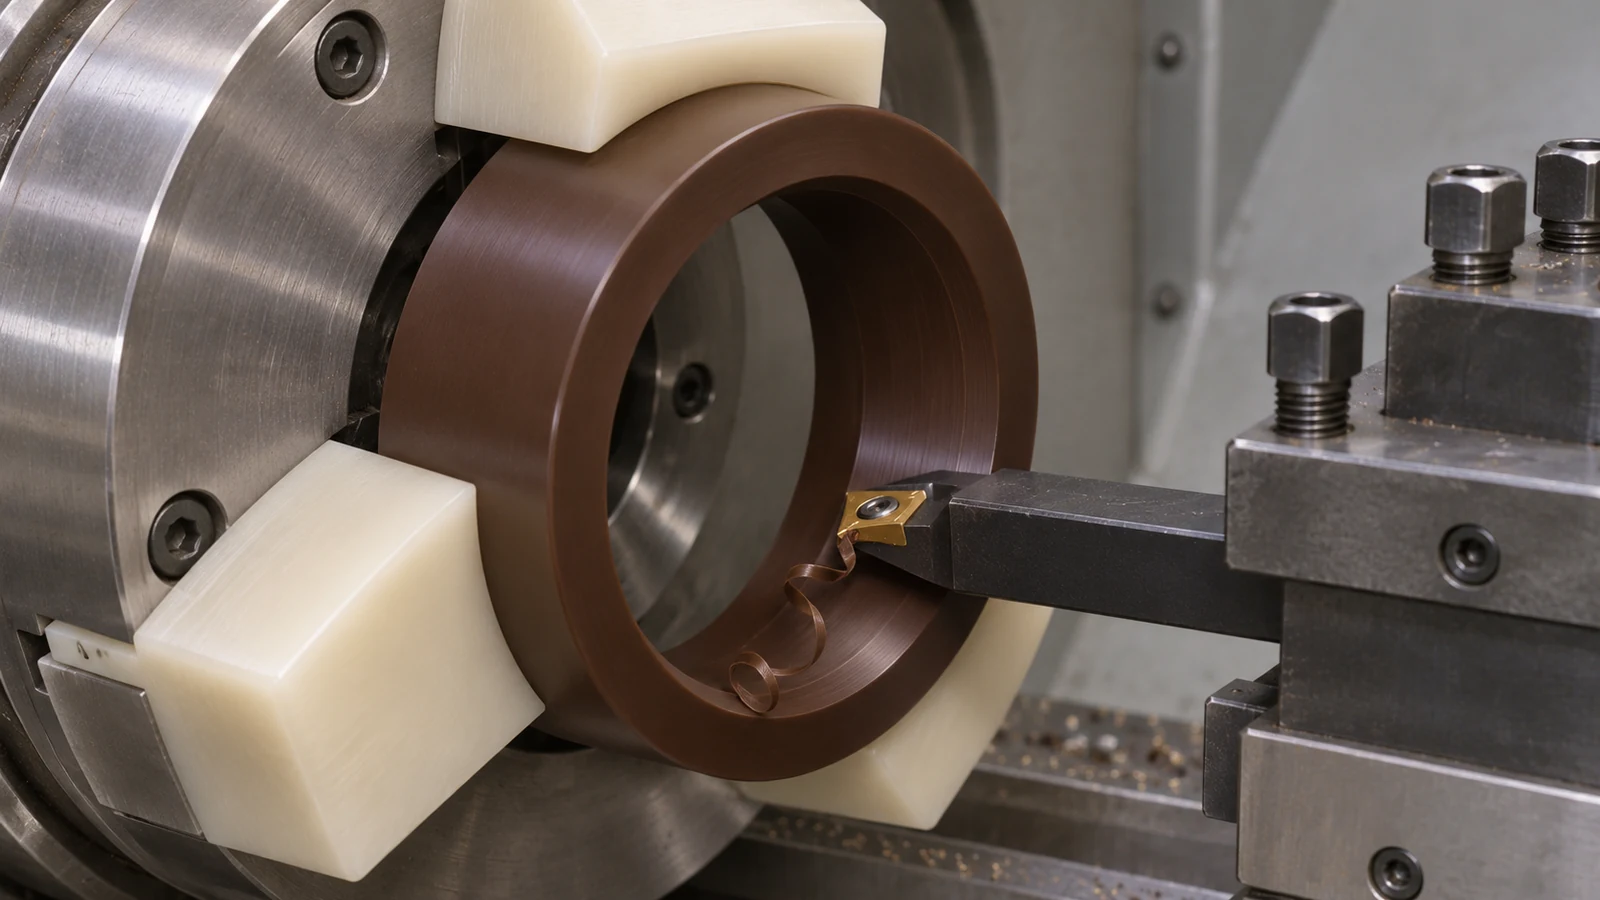 El mecanizado de Torlon también requiere un plan de utillaje deliberado. Los grados reforzados pueden ser abrasivos, mientras que un filo desgastado puede frotar o arrancar material en lugar de realizar un corte limpio. Inspeccione juntas la superficie cortada y el filo de corte. Una zona rugosa no es prueba de porosidad en la pieza en bruto; investigue si el arranque localizado sigue la trayectoria de la herramienta, un borde sin soporte o un cambio en el compromiso de corte.
Mantenga las virutas alejadas de las características acabadas y elija el refrigerante según las indicaciones de compatibilidad del proveedor del material. El utillaje, el refrigerante y las condiciones de corte deben validarse en el grado y la geometría reales. Un ensayo corto que produzca una superficie atractiva aún no establece la vida útil de la herramienta para el lote completo. Realice un seguimiento del estado del filo en la misma característica a lo largo del ensayo en lugar de aumentar varias variables de corte a la vez.
Para piezas de revolución, Mecanizado de Torlon puede emplear una ruta de torneado con soporte distribuido. El utillaje debe resistir la fuerza de corte sin forzar un anillo delgado a adoptar la forma requerida. Verifique la geometría tras la liberación antes de aceptar el montaje como estable.
Una revisión de anillo guía con dos resultados diferentes
En este ejemplo hipotético, el anillo opera contra un eje conjugado y también se posiciona en un portador metálico. Ingeniería identifica un requisito de desgaste para el diámetro interior, mientras que el hombro exterior establece principalmente la posición de montaje. La primera pregunta de revisión es si el grado suministrado y la ruta completada respaldan esa función del diámetro interior. No se trata de si el anillo es simplemente “plástico de alta temperatura”.”
Un resultado posible es que el proveedor confirme que el material entregado y la ruta de mecanizado prevista son adecuados sin un curado adicional para esa aplicación. El equipo entonces cualifica el corte, la liberación y la inspección en el estado acordado. Otro es que la autoridad de diseño exija un curado adicional. En ese caso, la ruta debe preservar el acceso para el acabado, las referencias y el material donde sea necesario, y verificar las dimensiones finales tras la secuencia especificada. Ninguno de los dos resultados se deduce solo del nombre comercial.
Si el anillo tratado posteriormente no cumple un ajuste exterior, pulir el diámetro interior es irrelevante. Compare el diámetro, la redondez y la relación de posicionamiento antes y después del tratamiento, con las condiciones de medición registradas. Eso separa un cambio de estado del material de un error de sujeción o una tendencia al desgaste de la herramienta. Este escenario es ilustrativo; no es un pedido de cliente ni una receta de producción validada.
Haga que la aceptación describa el estado entregado
El plano y la orden de compra deben coincidir en qué dimensiones son críticas, qué registros de tratamiento se requieren y si la pieza se inspecciona después de cualquier acondicionamiento acordado. Especifique los datums utilizados para las relaciones entre el diámetro interior y el hombro, el tratamiento de bordes permitido, los criterios de daño visible y la protección de las superficies acabadas durante el transporte.
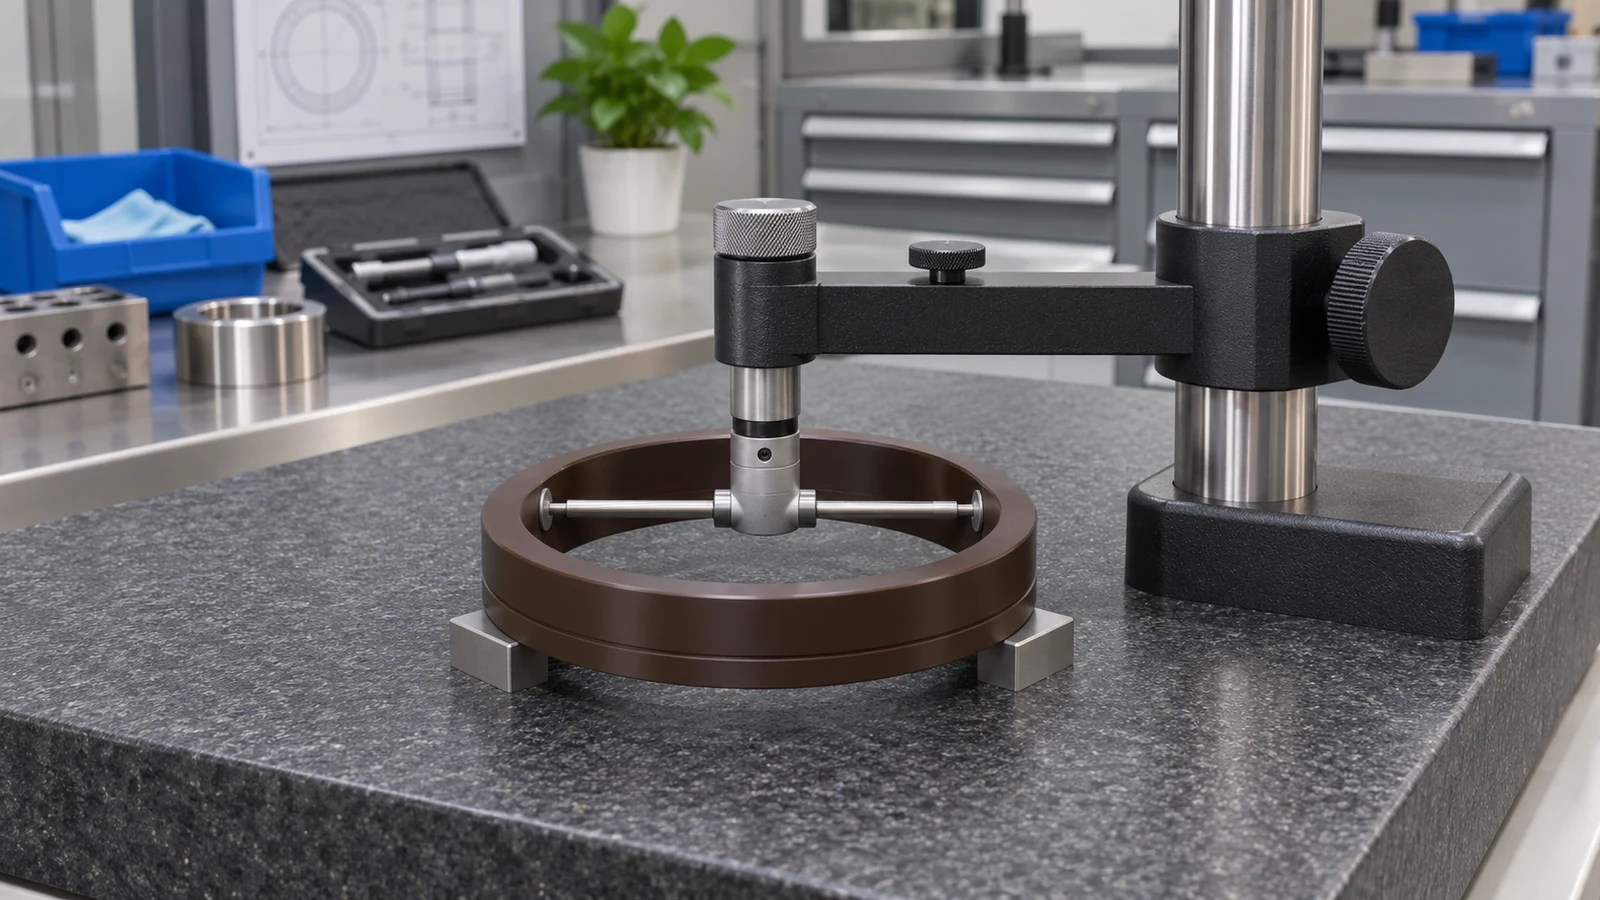 Registre el lote de material con la identidad de la pieza o del lote. Si se necesita un ensayo de desgaste, un requisito de resistencia química o una prueba en servicio, defínalo por separado de la inspección dimensional. Un informe del diámetro interior demuestra la geometría medida en las condiciones indicadas; no establece el rendimiento frente al desgaste en un montaje no especificado. El mecanizado de Torlon está listo para su liberación cuando se han respondido tanto la cuestión del estado del material como la de la geometría.
Preguntas sobre Torlon mecanizado
¿Demuestra la eliminación de la superficie oscura que una pieza no es apta?
No. La apariencia por sí sola no determina la aceptación. Establezca la condición real del material, la función de la superficie expuesta y cualquier requisito respaldado por el fabricante para un curado adicional.
¿Puede el operario sustituir el alivio de tensiones por un curado especificado?
No. Las dos instrucciones abordan objetivos diferentes. Obtenga una ruta aprobada para el grado y la forma en lugar de tratar sus nombres como intercambiables.
¿Debe verificarse un ajuste apretado mientras el anillo está sujeto?
Las lecturas con sujeción ayudan a controlar la operación, pero una pieza liberada puede tener una forma diferente. Defina explícitamente la medición en el estado de entrega y cualquier restricción de montaje.
¿Qué hace comparables dos cotizaciones de Torlon?
El mismo grado y forma de suministro, la titularidad de tratamientos adicionales, la etapa de acabado, las interfaces críticas, las condiciones de inspección y los registros requeridos. Una comparación de precios sin esos elementos puede estar comparando entregables diferentes.