
1018 ist in der Regel der erste Stahl, der für ein universell einsetzbares, schweißbares, gut zerspanbares Bauteil mit moderaten Anforderungen zu bewerten ist; 4140 ist die zusätzliche Prozessprüfung wert, wenn das Design Legierungsstahlfestigkeit, Härtbarkeit oder einen spezifizierten wärmebehandelten Zustand erfordert. Keine der beiden Sorten ist automatisch das bessere CNC-Material. Die Belastung des Teils, die Querschnittsgröße, die Verschleißfläche, der Fügeweg und der Lieferzustand bestimmen, ob der Unterschied relevant ist.
Der Vergleich wird irreführend, wenn er “1018” und “4140” als vollständige Werkstoffspezifikationen behandelt. Produktform und Zustand können die dem Konstrukteur verfügbaren Eigenschaften und das vom Betrieb beobachtete Zerspanungsverhalten verändern. Ein 4140-Stab, der geglüht, vorvergütet oder nach einer anderen kontrollierten Behandlung geliefert wird, ist kein einheitlicher, austauschbarer Zustand. Ebenso sollte eine 1018-Angabe die anwendbare Norm und die Lieferform benennen.
Mit der Belastung und dem erforderlichen Zustand beginnen
Mit der Funktion beginnen, nicht mit einer isoliert gewählten Härtezahl. Ein Halter, ein Abstandshalter oder eine Stütze profitiert möglicherweise nicht von einer festeren Legierung, wenn Steifigkeit, Geometrie, Befestigungslayout oder Ermüdungsdetails das Design bestimmen. Eine Welle, ein Stift, ein zahnradbezogenes Merkmal oder eine Verschleißfläche kann einen Zustand oder eine Behandlung benötigen, die 1018 nicht in gleicher Weise bieten kann. Vor dem Vergleich von Lagerware den Lastfall, Spannungskonzentrationen, Kontaktverschleiß, Einsatztemperatur, Korrosionsumgebung und etwaige Fügeanforderungen bestätigen.
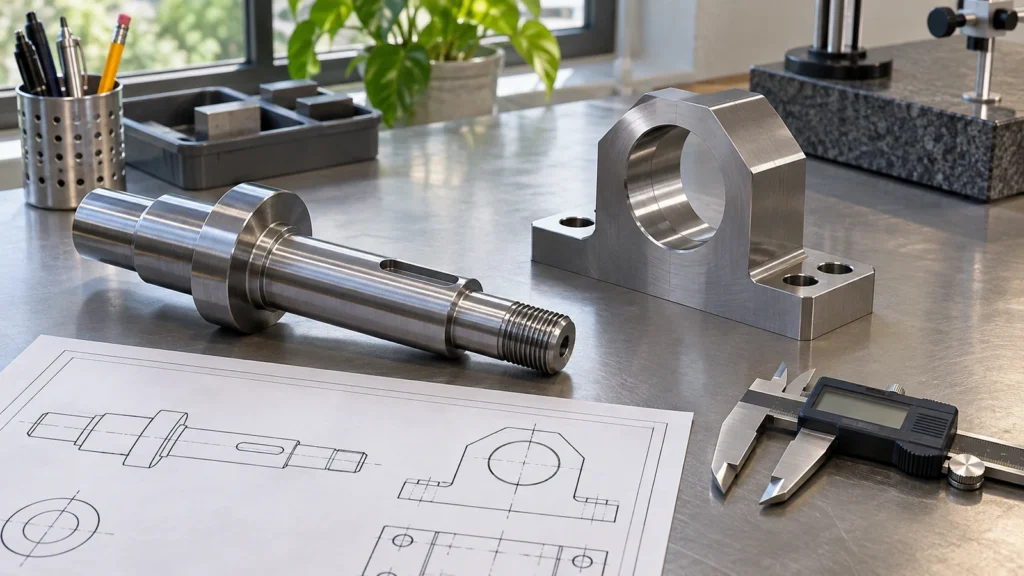
Dann fragen, ob das Teil eine Eigenschaft über seinen Querschnitt oder nur an der Oberfläche benötigt. Ein Randschichthärteweg und ein durchgehärteter Zustand dienen unterschiedlichen Designzwecken und haben unterschiedliche Verifikationsanforderungen. Querschnittsgröße, Abschreckverhalten, Verformungsgrenzen und die Behandlungsspezifikation sind wichtig. Nicht annehmen, dass jedes 4140-Teil eine angegebene Härte erreichen oder das gleiche Kernverhalten beibehalten kann; der tatsächliche Materialzustand, das Verfahren und die Prüfstelle müssen definiert sein.
Wo sich 1018 und 4140 unterscheiden
| Frage | Richtung 1018 | Richtung 4140 |
|---|---|---|
| Benötigt das Teil die Härtbarkeit von Legierungsstahl? | In der Regel nicht der Hauptgrund für die Wahl von 1018; für den spezifizierten Einsatz Kohlenstoffstahl-Optionen prüfen. | Bewerten Sie, wann das Design und der Behandlungsplan einen Chrom-Molybdän-legierten Stahl erfordern. |
| Ist das Schweißen ein zentraler Vorgang? | Wird häufig für die allgemeine Fertigung in Betracht gezogen, vorbehaltlich des maßgeblichen Verfahrens und Abschnitts. | Erfordert eine genauere Prüfung von Zustand, Vorwärmung, Verfahren und Eigenschaften nach dem Schweißen. |
| Wird das Teil wärmebehandelt? | Klären Sie, ob die angeforderte Behandlung oberflächenorientiert ist oder einem anderen festgelegten Weg folgt. | Zustand und Querschnittsgröße beeinflussen den Behandlungsplan und das erwartete Ergebnis stark. |
| Ist die Bearbeitung der dominierende Kostenfaktor? | Vergleichen Sie Ausgangsform, Spanlenkung und Merkmalsanzahl; auch Automatenstahlsorten können relevant sein. | Kalkulieren Sie zustandsabhängige Schnittkräfte, Werkzeugauswahl und etwaige Nachbehandlungs-Finisharbeiten ein. |
| Was ist der Abnahmenachweis? | Ermitteln Sie die Norm, die Chemie, die Abmessungen und alle erforderlichen mechanischen Prüfungen. | Ermitteln Sie außerdem, wo erforderlich, Wärmebehandlungsaufzeichnungen, Härteprüfstellen und Maße nach der Prozessierung. |
Lieferantentabellen fassen häufig die nominelle Zusammensetzung oder typische mechanische Daten zusammen. Diese sind für eine Vorauswahl nützlich, doch ein typischer Wert ist kein garantierter Wert für ein Teil. Vergleichen Sie die anwendbare Produktspezifikation, Dicke oder Durchmesser, Lieferzustand und Prüfanforderungen. Die Seite 1018-Stahl-Seite und 4140-Stahl-Seite helfen, die Materialdiskussion zu orientieren; die Zeichnung und die Einkaufsspezifikation regeln die Abnahme.
Wie der Zustand den CNC-Weg verändert
Für beide Sorten benötigt der Zerspaner den Lieferzustand und das Materialzeugnis, bevor er einen stabilen Fertigungsweg wählt. Eine Änderung der Härte oder der vorherigen Bearbeitung kann sich auf Standzeit, Spanbildung, Grate und die erreichbare Oberflächengüte auswirken. Ein Teil, das aus weichgeglühtem Halbzeug gefertigt und anschließend gehärtet wird, kann eine andere Abfolge erfordern als ein Teil, das aus vorbehandeltem Material gefertigt und direkt fertigbearbeitet wird. Diese Wege bergen auch unterschiedliche Risiken hinsichtlich Verzug, Aufmaß und Wiederherstellung von Bezügen.
Die Geometrie kann wichtiger sein als die Werkstoffbezeichnung. Lange schlanke Wellen, dünne Stege, tiefe Taschen, unterbrochene Schnitte und kleine Gewinde stellen an dasselbe Material unterschiedliche Anforderungen. Wenn ein Bauteil nach der Behandlung fertigbearbeitet wird, ist entsprechend Aufmaß vorzusehen und festzulegen, welche Flächen kritisch sind. Wird es im Endzustand zerspannt, sind Werkzeugzugänglichkeit, Steifigkeit und die Frage zu prüfen, ob Schneidwerkzeug und Maschine die erforderliche Eingriffsgröße aufrechterhalten können. Eine einzelne Vorschub- und Drehzahltabelle darf nicht als Garantie über Werkzeuge, Maschinen und Querschnittsgrößen hinweg zugesagt werden.
Auch die nachgelagerten Arbeitsgänge sind zu berücksichtigen. Beschichten, Schleifen, Fügen oder Montage können die Endmaße oder den Abnahmezustand verändern. Bei einer Passbohrung ist anzugeben, ob sie vor oder nach Behandlung und Fertigbearbeitung gemessen wird. Bei einer Gegenwelle sind Messtemperatur, Bezug und Passzustand festzulegen. Eine teurere Legierung ersetzt keine vollständige Festlegung des Fertigungswegs.
Die Wärmebehandlung um die fertige Geometrie herum planen
Wenn das Teil eine gehärtete Oberfläche oder eine gesteuerte Eigenschaft über den gesamten Querschnitt erfordert, ist der Wärmebehandlungsweg vor der Freigabe des Designs einzubeziehen. Behandlungsnorm, Zieleigenschaft, Prüfverfahren, Probenahmestelle und zulässiger Verzug sind festzulegen. Ein Härtewert an einer zugänglichen Probe beweist nicht zwingend, dass ein kritischer Querschnitt den geforderten Zustand aufweist, sofern der Probenahmeplan die Prüfung nicht mit dem tatsächlichen Teil verknüpft.
Die Zerspanungsfolge sollte der Funktion des Teils folgen. Vorschruppen vor der Behandlung kann den größten Teil des Aufmaßes wirtschaftlich abtragen, doch ein asymmetrischer Querschnitt kann sich beim Abbau innerer Spannungen verziehen. Das Belassen von Schlichtaufmaß kann später die Wiederherstellung von Bezügen erleichtern, erfordert jedoch eine weitere Aufspannung und Prüfstufe. Das Schlichten vor der Behandlung kann für unkritische Flächen praktikabel sein, während Passungen, Bohrungen und Bezugsflächen einen Arbeitsgang nach der Behandlung erfordern können. Die richtige Wahl hängt von Geometrie und Abnahme ab, nicht von einer allgemeinen Regel “vorher zerspanen” oder “nachher zerspanen”.
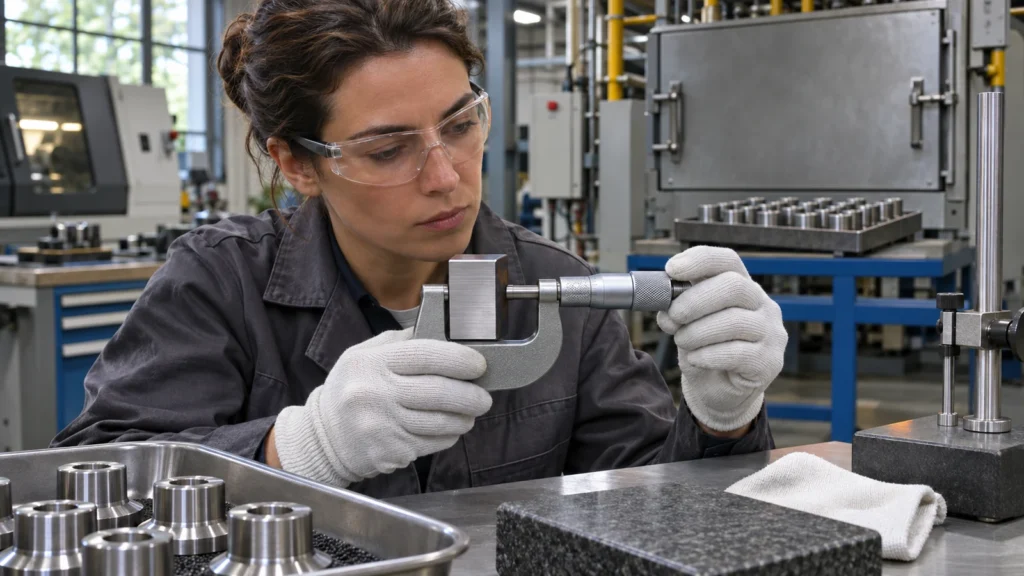
Was in die Zeichnung und den Bestellauftrag gehört
- Sorte, maßgebende Norm und Revision, Halbzeugform, Abmessung und Lieferzustand angeben.
- Geforderte Eigenschaften des Grundwerkstoffs von Anforderungen an die Oberflächenhärte oder Einschichthärtetiefe trennen.
- Etwaige Schweißverfahren, Vorwärmung, Nachbehandlung nach dem Schweißen oder Einschränkungen beim Fügen angeben.
- Wärmebehandlung, Härteprüfverfahren, Prüfstellen, Probenahme und Dokumentation angeben, sofern relevant.
- Die Abmessungen und Bezüge benennen, die nach der Wärmebehandlung oder Fertigbearbeitung verifiziert werden müssen.
- Eine Freigabe vor Änderung von Sorte, Halbzeugquelle oder Zustand verlangen; Schmelzen- und Chargenidentität wahren, wenn das Projekt Rückverfolgbarkeit erfordert.
1018 wählen, wenn dessen festgelegter Zustand das Design erfüllt und der einfachere Weg von Vorteil ist. 4140 wählen, wenn dessen Legierung und Zustand einen funktionalen Nutzen bieten, den die Zeichnung festlegen und verifizieren kann. Ist keine der beiden Antworten eindeutig, vor der Festlegung des Materials eine engere Auswahl von Sorten gegen Last, Behandlung, Zerspanung und Abnahmeplan vergleichen.