
Ein PVDF-Durchgang ist nicht allein deshalb fertig, weil ein Bohrer zwei Anschlüsse verbunden hat. Die PVDF-Bearbeitung erfordert eine vereinbarte Beschaffenheit für den Kreuzungspunkt, eine zugängliche Methode zum Entfernen anhaftenden Materials und eine Möglichkeit, das Ergebnis zu prüfen. Beginnen Sie damit, zu kennzeichnen, welche Kanten mit einer Dichtung oder einem Fluidstrom in Kontakt stehen und welche entlastet werden dürfen. Legen Sie dann fest, wie das Bauteil gereinigt und abgenommen wird. Weder eine sauber wirkende Außenfläche noch der Name des Polymers belegen die Beschaffenheit im Inneren eines Durchgangs.
PVDF, oder Polyvinylidenfluorid, wird in technischen Bauteilen eingesetzt, wenn seine Materialeigenschaften für die Beanspruchung geeignet sind. Ensinger beschreibt das Fräsen und Drehen von PVDF-Halbzeugen und anderen Rohlingen. Die Ausführungen hier betreffen die Frage, wie ein bearbeitetes Teil spezifiziert wird; sie belegen weder die chemische Beständigkeit, die Reinheitsklassifizierung noch die Lebensdauer eines nicht näher spezifizierten Fluidsystems.
Erstellen Sie eine Durchgangskarte, bevor Sie Bearbeitungsschritte auswählen
Nehmen Sie einen kleinen Verteilerblock mit einer axialen Bohrung, zwei quergebohrten Anschlüssen und einer Montagefläche. Kennzeichnen Sie für jeden Durchgang den Werkzeugeintritt, den Kreuzungspunkt und den Austritt. Ein Bohrer, der den Kreuzungspunkt erreicht, lässt nicht zwangsläufig Raum für ein Entgratwerkzeug oder eine Kamera. Planen Sie diese Zugangsanforderungen gemeinsam, solange die Geometrie noch geändert werden kann.
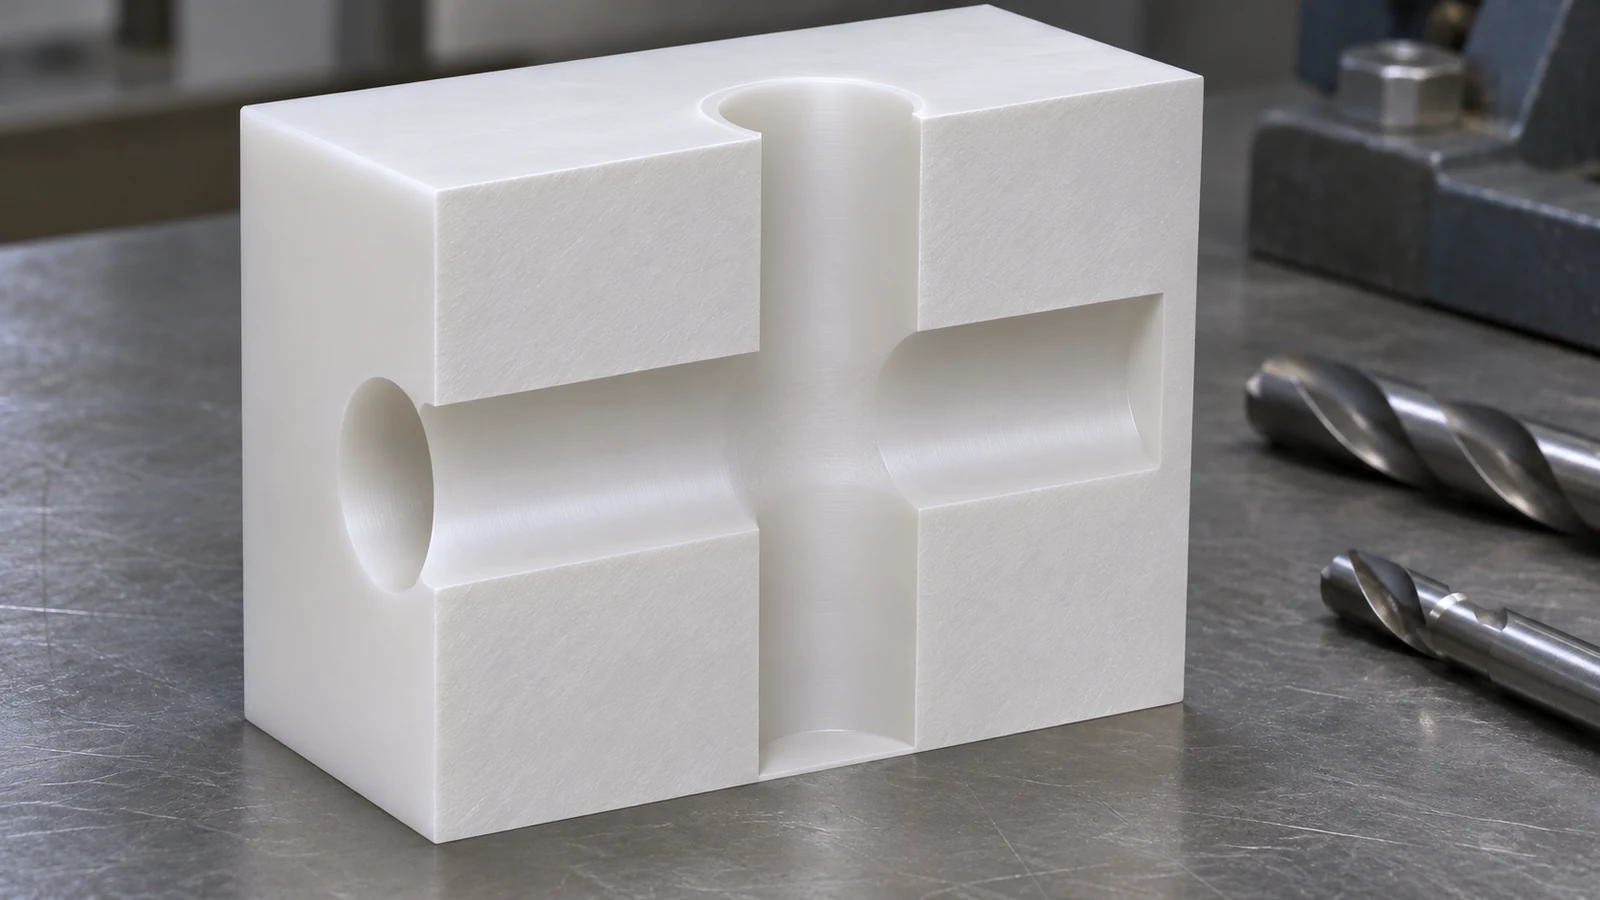 Prüfen Sie, ob ein durchgehender Durchgang, ein entfernbarer Verschluss oder eine geänderte Ausrichtung der Anschlüsse die Endbearbeitung und Prüfung ermöglichen könnte, ohne die beabsichtigte Funktion zu verändern. Jeder Verschluss wirft zudem eine Frage der Abdichtung und Sauberkeit auf. Führen Sie einen Stopfen nicht allein zur Vereinfachung der Zerspanung ein, ohne zu prüfen, was er dem montierten System hinzufügt.
Trennen Sie die Durchgangsgeometrie von der Montagegeometrie. Die Anschlüsse benötigen möglicherweise eine Beziehung zu einer Dichtfläche, während die äußeren Montagelöcher nur eine für die Montage ausreichende Genauigkeit benötigen. Eine unabhängige Definition dieser Aufgaben verhindert, dass der gesamte Block die engste Anforderung einer einzigen Schnittstelle übernimmt.
Identifizieren Sie die Kante, die tatsächlich abgenommen wird
Ein anhaftender Grat, eine verschmierte Lippe, eine ausgerissene Kante und eine bewusst angebrachte Fase sind unterschiedliche Zustände. Eine Zeichnung, die nur “entgraten” angibt, kann dazu führen, dass ein Lieferant jede Kante bricht, während ein anderer loses Material entfernt, aber scharfe funktionale Übergänge erhält. Geben Sie die zulässige Kantenbehandlung an den Stellen an, an denen sie Dichtheit, Einführung oder Strömung verändert.
| Lage | Mögliches Problem | Nützliche Zeichnungs- oder Prozessanweisung |
|---|---|---|
| Kreuzbohrungsschnittpunkt | Anhaftendes Material bleibt außerhalb der leichten Sicht | Entfernung und Inspektionszugang definieren |
| Dichtungseintrittskante | Eine scharfe oder beschädigte Lippe beeinträchtigt das Einführen | Die zulässige Einführungsfase und Oberflächenbeschaffenheit definieren |
| Gewindeeintritt | Lose Späne oder ein verformtes erstes Gewinde | Den Eintritt nach dem Schneiden und Reinigen inspizieren |
| Montageumfang | Unnötige kosmetische Nacharbeit | Handhabungskanten von funktionalen Schnittstellen trennen |
Für PVDF-Bearbeitung, sollte die Operationsfolge die empfindlichsten Schnittstellen vor späterem Spanflug und Werkzeugkontakt schützen. Wenn eine Dichtfläche zuerst fertiggestellt und anschließend von Spänen aus einer anderen Operation überfahren wird, muss die Endkontrolle dennoch ihre tatsächlich gelieferte Oberfläche bewerten.
Sauber schneiden, ohne dass die Vorrichtung Bewegungen verdeckt
Wärme und Einspannung beeinflussen die Polymergeometrie während der Bearbeitung. Ein Werkzeug, das reibt statt zu schneiden, kann die Oberfläche verändern, während eine Vorrichtung das Bauteil in einer Form halten kann, die es nach dem Lösen nicht beibehalten wird. Betrachten Sie Werkzeugzustand, Auflage und Spanabfuhr als zusammenhängende Prozessvariablen, statt einen kleineren Vorschub oder eine engere Einspannung als automatische Verbesserung zu behandeln.
Bei einem Block mit einem tiefen Durchgang können sich ansammelnde Späne die Reibung erhöhen und verdecken, ob der Bohrer noch effektiv schneidet. An einer dünnen Montagelasche kann dieselbe Kraft eine lokale Durchbiegung erzeugen. Prüfen Sie das betreffende Merkmal nach dem Lösen, bevor Sie daraus schließen, dass die Position der Maschine im Zyklus die fertige Geometrie belegt.
Der Versuch sollte die tatsächliche Werkstoffsorte und Halbzeugform verwenden. Erfassen Sie etwaige Kühlmittel- oder Reinigungsbeschränkungen, bevor Sie ein Schneidfluid auswählen. Eine Frage der Materialverträglichkeit sollte mit dem Halbzeuglieferanten und dem Anwendungsverantwortlichen geklärt werden; eine pauschale Aussage zur Chemikalienbeständigkeit ist keine Freigabe für jedes während der Fertigung verwendete Fluid.
Entgraten, Reinigen und Prüfen sind getrennte Leistungspositionen
Entgraten entfernt oder verändert unerwünschtes anhaftendes Material. Reinigen entfernt festgelegte Verunreinigungen. Die Prüfung stellt fest, ob der geforderte Zustand erreicht wurde. Es kann nicht angenommen werden, dass Reinigen allein jede fest anhaftende Kante entfernt, und eine gratfreie Kante kann dennoch unerwünschte Rückstände tragen.
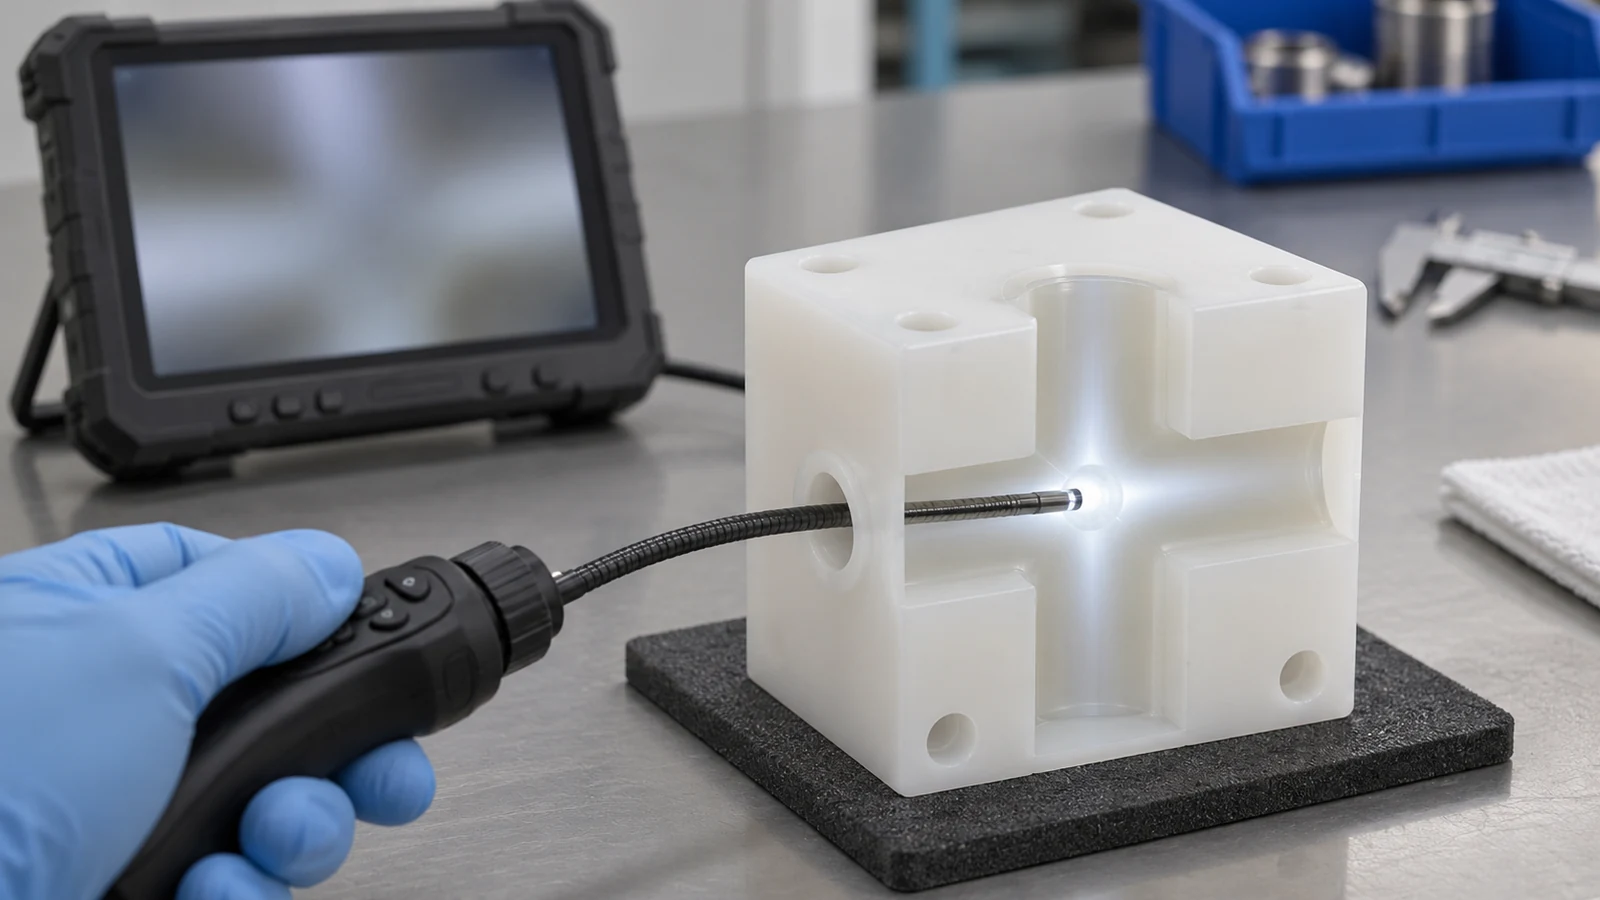 Legen Sie fest, was geprüft werden muss, wie es erreichbar ist und was der Prüfbericht zeigen wird. Ein Boreskop kann eine sichtbare Kante aufzeigen, aber nicht automatisch einen Kantenradius quantifizieren. Ein Spülergebnis kann eine definierte Rückstandsanforderung stützen, beweist aber nicht die Geometrie einer unzugänglichen Kreuzung. Ordnen Sie jede Methode der Frage zu, die sie beantworten kann.
Für empfindliche Durchgänge legen Sie die zulässigen Fertigungshilfsmittel, das Waschmedium, sofern kontrolliert, die Trocknungsbedingung, die Handhabung und die Schutzverpackung fest. Wenn der Käufer eine Partikelgrenze oder einen anderen Reinheitstest benötigt, benennen Sie die Methode und die Abnahmegrundlage getrennt. Diese Vereinbarung auf Bauteilebene ist präziser als ein unbelegtes Etikett wie “ultra-clean PVDF”.”
Geben Sie eine Zeichnung frei, die der Prüfer verwenden kann
Geben Sie die genaue PVDF-Anforderung, ein Modell und eine Zeichnung, Bezugsbeziehungen, Anschluss- und Gewindespezifikationen, kontrollierte Kantendetails und etwaige eingeschränkte Rückstände an. Zeigen Sie die montierten Dichtungen oder die Paarungsgeometrie, wo sie die Funktionsflächen erklären. Behalten Sie allgemeine Toleranzen an unkritischen Bereichen bei, sofern nicht eine bestimmte Funktion eine engere Grenze rechtfertigt.
Die Referenz für Kunststoffmaterialien hilft, Materialauswahl zu strukturieren, aber die freigegebene Zeichnung muss die tatsächliche Werkstoffsorte und die Anforderungen an das Fertigteil angeben. Ein Angebot sollte jeden Prüfzugang erläutern, der nicht erreicht werden kann, und jede Reinigungsanforderung, die einen separaten qualifizierten Prozess erfordert. Die Abnahme der PVDF-Bearbeitung ist am belastbarsten, wenn die Geometrie-, Oberflächen- und Rückstandsanforderungen einzeln verifizierbar sind.
Praktische Fragen zu PVDF
Sollte jede Innenkante dieselbe Fase haben?
Nein. Dichtungseintritte, Gewindeanfänge und Strömungskreuzungen erfüllen unterschiedliche Funktionen. Geben Sie die beabsichtigte Kante dort an, wo sie die Leistung beeinflusst, und prüfen Sie die Zugänglichkeit.
Kann eine klare Spülflüssigkeit belegen, dass eine Querbohrung gratfrei ist?
Nein. Eine anhaftende Lippe kann bestehen bleiben, während die Flüssigkeit klar erscheint. Verwenden Sie ein Prüfverfahren, das die Schnittstelle selbst erfasst.
Hat die PVDF-Beschichtung denselben Umfang wie die Bearbeitung von PVDF-Halbzeug?
Nein. Das Beschichten eines Metallbauteils und das Materialabtragen von einem Polymerrohling umfassen unterschiedliche Substrate, Prozesse und Abnahmekriterien.
Was sollte sich ändern, wenn sich die Halbzeugform ändert?
Prüfen Sie Halterung, Materialabtrag, Inspektion und jede genehmigte Qualifizierung. Ein anderer Rohling kann Material sparen, ohne jedes im ursprünglichen Versuch beobachtete Verhalten zu reproduzieren.