
Wählen Sie Präzisionsschleifen, wenn das Teil eine kontrollierte Materialabtragung, eine Geometriekorrektur oder eine geschliffene Oberfläche benötigt, die den Sitz unterstützt. Wählen Sie Läppen, wenn das Endziel eine sehr ebene, glatte Dichtfläche ist und nur eine geringe Materialmenge abgetragen werden soll. Keines der Verfahren ist automatisch “präziser”. Das Ergebnis hängt vom Merkmal, Werkstoff, Bezugssystem, Aufmaß, Maschinenaufbau und davon ab, wie Ebenheit oder Oberfläche gemessen werden.
Diese Unterscheidung ist nützlich, wenn eine Zeichnung Ebenheit, Parallelität oder eine feine Oberfläche fordert, aber nicht erklärt, wie die Oberfläche funktionieren soll. Eine Ventilsitzfläche, Dichtfläche, Messfläche und Gleitfläche können unterschiedliche Abnahmekriterien benötigen, selbst wenn ihre Rauheitswerte ähnlich erscheinen. Legen Sie fest, was kontrolliert werden muss, bevor Sie den Prozessnamen wählen.
Eine schnelle Prozessauswahl nach Funktion
| Teileanforderung | Wahrscheinlicher Ausgangspunkt | Warum die Unterscheidung wichtig ist |
|---|---|---|
| Korrekte Dicke, Parallelität oder eine definierte Schulter | Präzisionsschleifen | Schleifen trägt Material ab und kontrolliert dabei eine geometrische Beziehung zum Aufspannbezug |
| Breite, eng anliegende Fläche mit einer Ebenheitsanforderung | Läppen kann geeignet sein | Abriebwirkung kann Kontakt und Oberflächentextur bei begrenztem Materialabtrag verbessern |
| Verzerrungen durch Wärmebehandlung vor der Endmontage beseitigen | Schleifen, dann beurteilen, ob Läppen erforderlich ist | Zuerst die Geometrie herstellen; von einem Finishing-Schritt nicht die Korrektur eines großen Formfehlers verlangen |
| Dichtungs- oder optische Schnittstelle mit spezifizierter Form und Textur | Funktion, Material und Messmethode bewerten | Die Oberflächenbeschaffenheit allein belegt weder Dichtheit noch Kontakt oder optische Leistung |
Dies ist ein Orientierungsleitfaden, keine universelle Verfahrenstabelle. Ein Lieferant sollte die Prozessgeeignetheit anhand des tatsächlichen Materials, der Größe, der Härte, der Geometrie und der Zeichnungsanforderungen bestätigen. Ist das Teil zu dünn oder empfindlich gegenüber Einspannung, kann die Aufspannmethode das Ergebnis dominieren, unabhängig vom gewählten Schleifverfahren.
Was Präzisionsschleifen gut kontrolliert
Präzisionsschleifen ist ein Materialabtragsverfahren. Eine rotierende Schleifscheibe trägt Material von einem Werkstück ab, das durch eine Vorrichtung, ein Spannfutter, Zentren oder eine andere Maschinenanordnung gestützt und positioniert wird. Bei einem flachen Bauteil kann Flachschleifen die Dicke und die Beziehungen zwischen den Stirnflächen steuern. Bei zylindrischen Merkmalen adressieren andere Schleifverfahren Durchmesser, Rundheit oder konzentrische Merkmale. Das Verfahren ist nützlich, wenn Fräsen oder Drehen zu viel Variation in Größe oder Oberflächenzustand für die geforderte Passung hinterlässt.
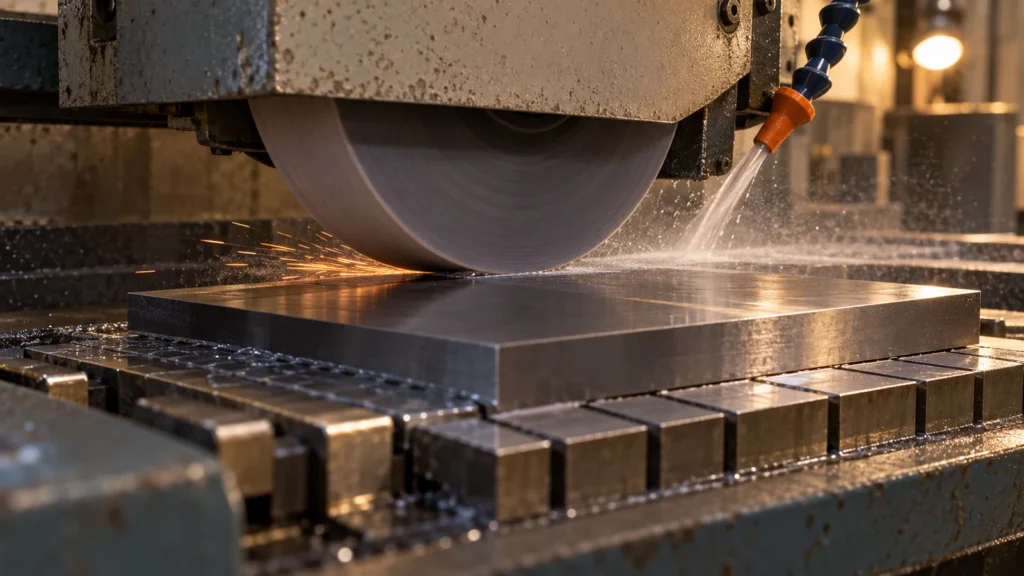
Scheibenauswahl, Abrichten, Kühlmittel, Kontaktfläche, Maschinensteifigkeit und Werkstückaufspannung beeinflussen alle die Oberfläche. Ein härteres Material kann einen anderen Schleifansatz erfordern als eine weichere Legierung; eine große Kontaktfläche kann Wärme oder Zusetzen erzeugen; und ein dünnes Bauteil kann unter magnetischer, Vakuum- oder mechanischer Einspannung nachgeben. Die Präzisionsschleiffähigkeit ist die relevante Prozessseite, wenn eine Zeichnung ein geschliffenes Merkmal verlangt. Der Prozessname allein begründet keine garantierte Toleranz; die Zeichnung und der Prüfplan definieren die Abnahme.
Was Läppen an der Endoberfläche hinzufügt
Beim Läppen wird loses oder gebundenes Schleifmittel zwischen Werkstück und Läppscheibe oder Träger verwendet, um Kontakt und Textur zu verfeinern. Es wird üblicherweise in Betracht gezogen, nachdem die Hauptgeometrie hergestellt wurde, da es nicht dazu gedacht ist, schnell große Materialmengen abzutragen. Die Relativbewegung und die Schleifmittelverteilung können Hochpunkte reduzieren und die Oberflächenanpassung verbessern. Bei einem flachen Teil kann das Verfahren gewählt werden, wenn Flächenkontakt oder Ebenheit wichtiger sind als schnelle Maßreduzierung.
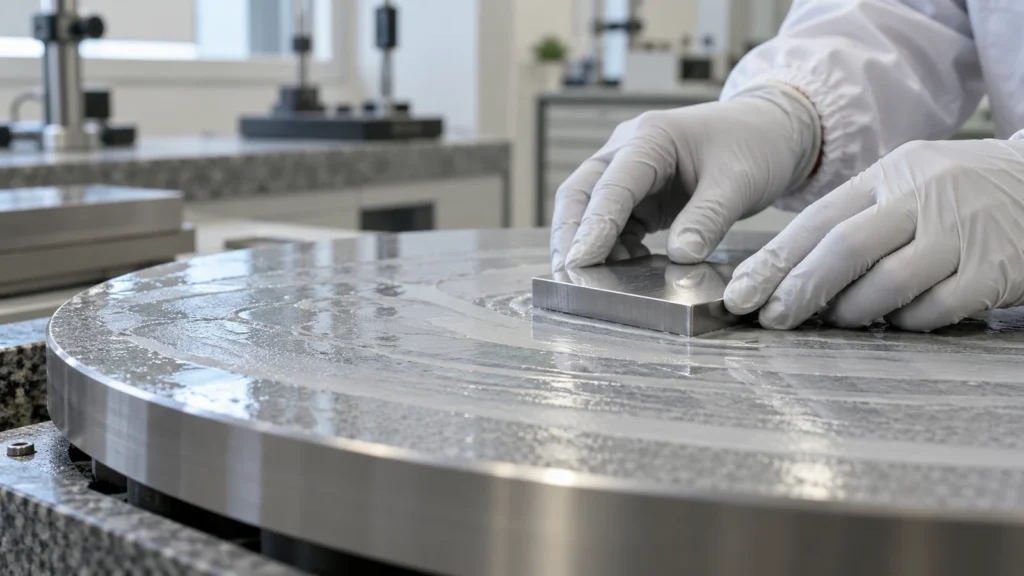
Läppen kann eine Oberfläche verbessern, liefert aber nicht automatisch einen bestimmten Flachheits-, Parallelitäts- oder Rauheitswert. Geben Sie die Messmethode und die Oberfläche an, über die die Anforderung gilt. Ein Rauheitsmesswert an einer Stelle kann keine globale Flachheit belegen, und ein Flachheitsergebnis beschreibt weder Textur noch Dichtverhalten.
Wo sich die Verfahren in Risiko und Kosten unterscheiden
Schleifen ist im Allgemeinen die effizientere Methode, um eine nennenswerte Zugabe abzutragen und ein Maß oder eine Form herzustellen. Es kann thermische Schäden, Brandflecken, Mikrorisse, Eigenspannungen oder Verzug verursachen, wenn der Prozess schlecht auf Material oder Aufspannung abgestimmt ist. Dies sind Risiken der Prozesskontrolle, keine zwangsläufigen Folgen. Läppen trägt typischerweise weniger Material ab und kann mehr Handhabung und Reinigung erfordern; es kann ein Teil auch weniger brauchbar machen, wenn der Vorgang Kanten verrundet, eine kritische Auflagefläche verändert oder Schleifmittel einbettet.
Vergleichen Sie für Kosten und Lieferzeit die gesamte Abfolge. Ein Teil kann Vorschleifen, Spannungsarmglühen oder Wärmebehandlung, Fertigschleifen, Läppen, Reinigen und Prüfen erfordern. Läppen auf eine Oberfläche aufzubringen, die seinen spezifischen Nutzen nicht benötigt, verschwendet Aufwand. Es bei einer Fläche-zu-Fläche-Dichtung oder einem Präzisionskontakt wegzulassen, kann eine Funktion ungeprüft lassen. Bitten Sie den Hersteller anzugeben, welcher Vorgang das Maß herstellt und welcher die endgültige Oberfläche verbessert.
Auch der Materialzustand ist wichtig. Gehärteter Stahl, Hartmetall, Keramik, Kupferlegierungen und Kunststoffe können nicht als gleich reagierend angenommen werden. Wärmeempfindlichkeit, Härte, Schleifmittelverträglichkeit und Kantenempfindlichkeit sollten anhand der tatsächlichen Werkstoffsorte geprüft werden. Die Präzisionsschleif-Materialhinweise der Website können helfen, Materialfragen einzuordnen, während die Teilzeichnung maßgeblich für das geforderte Ergebnis bleibt.
Wie das Ergebnis spezifiziert wird
Eine Prozessnotiz sollte eine messbare Abnahmeentscheidung stützen. Bevor Schleifen oder Läppen festgelegt wird, identifizieren Sie:
- Die Funktionsfläche und ihr Gegenstück oder ihre Kontaktbedingung.
- Bezugsangaben für Flachheit, Parallelität, Dicke und Lage.
- Ob Rauheit gefordert ist, einschließlich Parameter und Messrichtung, falls relevant.
- Wie viel Aufmaß vor der Endbearbeitung verfügbar ist und welche Kanten scharf bleiben oder geschützt werden müssen.
- Werkstoffsorte, Wärmebehandlungszustand und jede erforderliche Reinigungs- oder Beschichtungsfolge.
- Prüfmethode, Stichprobenansatz und die Bedingungen, unter denen das Teil gemessen wird.
Eine vage Anfrage nach einer “Spiegeloberfläche” kann durch eine funktionale Anforderung ersetzt werden. Wenn der Zweck darin besteht, Leckage zu verhindern, geben Sie die Dichtfläche und die Prüfung an; wenn es darum geht, Reibung zu reduzieren, identifizieren Sie Kontakt, Schmierung, Last und Bewegung. Oberflächen-Fachbegriffe sollten keine Leistungskriterien ersetzen.
Das entscheidende Merkmal prüfen
Verwenden Sie getrennte Prüfungen für getrennte Eigenschaften. Eine Messplatte und ein Messuhr, ein Koordinatenmessgerät oder ein geeignetes Formmessgerät können je nach Teil und Toleranz für geometrische Merkmale verwendet werden. Ein Profilometer misst die Textur unter einem definierten Grenzwellenlängenfilter und einer definierten Richtung; es zertifiziert nicht die gesamte Fläche als flach. Für eine Paarungsbaugruppe kann ein Tragbild oder eine Funktionsprüfung erforderlich sein. Erfassen Sie Instrument, Aufbau, Kalibrierstatus und Messunsicherheit, wenn die Abnahme nahe an der Grenze liegt.
Nach den abschließenden Materialabtrag- und Reinigungsschritten prüfen. Grate, eingebettete Schleifmittel, Temperatur, Ölfilm und Handhabung können Messwerte beeinflussen oder die Gegenfläche beschädigen. Wenn nach dem Schleifen oder Läppen eine Beschichtung folgt, entscheiden Sie, ob die Maße vor oder nach der Beschichtung akzeptiert werden, und geben Sie das entsprechende Aufmaß an. Diese Reihenfolge verhindert, dass eine gute Zwischenmessung fälschlich als Endabnahme verstanden wird.
FAQ
Erzeugt Läppen immer eine flachere Oberfläche als Schleifen?
Nein. Beide Verfahren können bei geeigneter Auswahl und Messung eine kontrollierte Geometrie erzeugen. Läppen kann den Kontakt auf einer Planfläche verfeinern, während Schleifen häufig zum Materialabtrag und zur Maßherstellung dient. Die spezifizierte Ebenheit und das Messverfahren entscheiden, ob eines der beiden Verfahren ausreichend ist.
Sollte auf jede präzisionsgeschliffene Oberfläche ein Läppen folgen?
Nein. Fügen Sie es nur hinzu, wenn die funktionale Anforderung den zusätzlichen Arbeitsgang rechtfertigt, etwa ein bestimmtes Kontakt- oder Oberflächenziel. Ein alleiniger feiner Rauheitswert erfordert nicht automatisch ein Läppen.