
Scegliere la rettifica di precisione quando il pezzo richiede un'asportazione di materiale controllata, una correzione della geometria o una superficie rettificata che favorisca l'accoppiamento. Scegliere la lappatura quando l'obiettivo finale è una superficie di accoppiamento molto piana e liscia e deve essere asportata solo una piccola quantità di materiale. Nessuno dei due processi è automaticamente “più preciso”. Il risultato dipende dalla caratteristica, dal materiale, dallo schema dei datum, dal sovrametallo, dall'attrezzaggio della macchina e da come verranno misurate la planarità o la finitura.
Questa distinzione è utile quando un disegno richiede planarità, parallelismo o una finitura fine ma non spiega come funzionerà la superficie. Una sede di valvola, una sede di tenuta, una superficie di riscontro per calibri e un'interfaccia scorrevole possono richiedere criteri di accettazione diversi anche quando i loro valori di rugosità appaiono simili. Decidi cosa deve essere controllato prima di scegliere il nome del processo.
Una scelta rapida del processo in base alla funzione
| Requisito del pezzo | Punto di partenza probabile | Perché la distinzione è importante |
|---|---|---|
| Spessore corretto, parallelismo o uno spallamento definito | Rettifica di precisione | La rettifica asporta materiale controllando una relazione geometrica rispetto al datum di attrezzaggio |
| Faccia ampia a stretto contatto con un requisito di planarità | La lappatura può essere appropriata | L'azione abrasiva può migliorare il contatto e la texture superficiale con un asportazione di materiale limitata |
| Rimuovere la distorsione da trattamento termico prima dell'accoppiamento finale | Rettificare, poi valutare se la lappatura è necessaria | Stabilire prima la geometria; non chiedere a una fase di finitura di correggere un errore di forma rilevante |
| Interfaccia di tenuta o di tipo ottico con forma e texture specificate | Valutare funzione, materiale e metodo di misurazione | La finitura superficiale da sola non dimostra prestazioni di tenuta, contatto o ottiche |
Questa è una guida di selezione, non una tabella di instradamento universale. Un fornitore dovrebbe confermare l'idoneità del processo rispetto ai requisiti effettivi di materiale, dimensioni, durezza, geometria e disegno. Se il pezzo è troppo sottile o sensibile al serraggio, il metodo di fissaggio può dominare il risultato indipendentemente dal processo abrasivo scelto.
Cosa controlla bene la rettifica di precisione
La rettifica di precisione è un processo di asportazione di materiale. Una mola abrasiva rotante rimuove materiale da un pezzo supportato e posizionato da un'attrezzatura, mandrino, punte o un'altra configurazione della macchina. Su un componente piano, la rettifica in piano può controllare lo spessore e le relazioni faccia-faccia. Su elementi cilindrici, altri metodi di rettifica intervengono su diametro, rotondità o elementi concentrici. Il processo è utile quando la fresatura o la tornitura lasciano una variazione di dimensioni o di condizione superficiale eccessiva per l'accoppiamento richiesto.
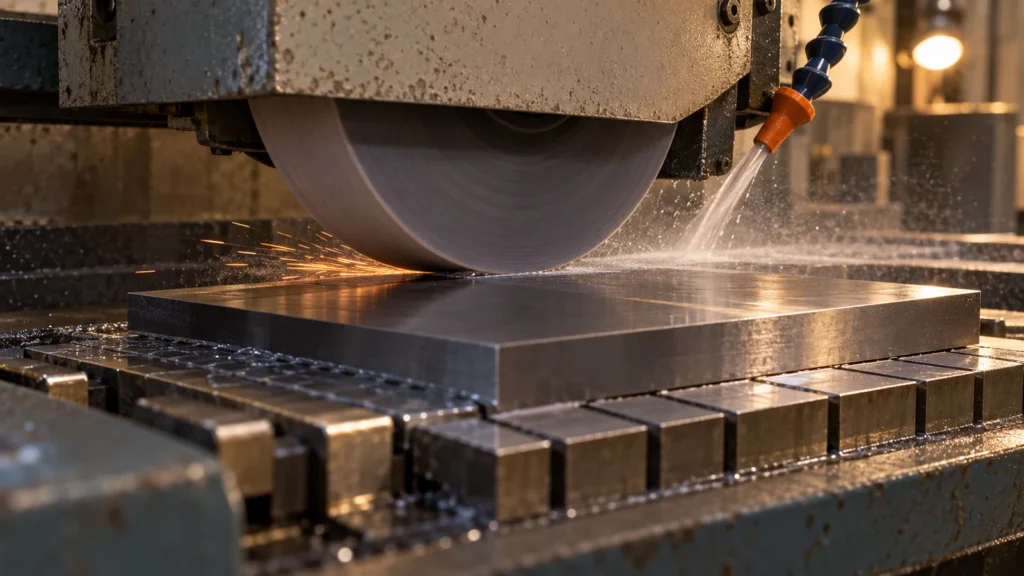
La selezione della mola, la ravvivatura, il refrigerante, l'area di contatto, la rigidità della macchina e il fissaggio del pezzo influenzano tutti la superficie. Un materiale più duro può richiedere un approccio abrasivo diverso rispetto a una lega più tenera; un'ampia area di contatto può generare calore o intasamento; e un componente sottile può flettersi sotto il serraggio magnetico, a vuoto o meccanico. Il sito capacità di rettifica di precisione è la pagina di processo pertinente quando un disegno richiede un elemento rettificato. Il solo nome del processo non stabilisce una tolleranza garantita; il disegno e il piano di ispezione definiscono l'accettazione.
Cosa aggiunge la lappatura alla superficie finale
La lappatura utilizza abrasivo libero o legato tra il pezzo e una piastra o portapezzo per affinare il contatto e la texture. È comunemente considerata dopo che la geometria principale è stata stabilita, poiché non è destinata a rimuovere grandi quantità di materiale rapidamente. Il moto relativo e la distribuzione dell'abrasivo possono ridurre le sporgenze e migliorare la conformità superficiale. Per un pezzo piano, il processo può essere scelto quando il contatto tra le facce o la planarità contano più della rapida riduzione dimensionale.
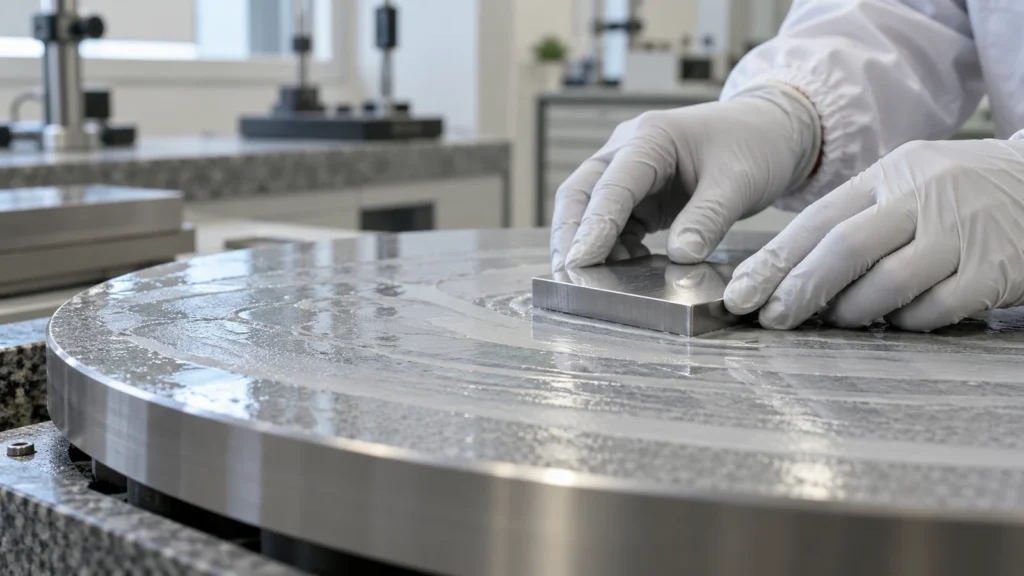
Lapping can improve a surface, but it does not automatically deliver a specific flatness, parallelism, or roughness value. State the measurement method and the surface area over which the requirement applies. A roughness reading at one location cannot establish global flatness, and a flatness result does not describe texture or sealing behavior.
Dove i processi differiscono in termini di rischio e costo
Grinding is generally the more efficient way to remove a meaningful allowance and establish a dimension or form. It can introduce thermal damage, burn, microcracking, residual stress, or distortion if the process is poorly matched to the material or setup. Those are process-control risks, not inevitable outcomes. Lapping typically removes less material and may require more handling and cleaning; it can also make a part less usable if the operation rounds edges, changes a critical land, or embeds abrasive.
For cost and lead time, compare the full sequence. A part may need rough grinding, stress relief or heat treatment, finish grinding, lapping, cleaning, and inspection. Adding lapping to a surface that does not require its specific benefit wastes effort. Omitting it from a face-to-face seal or precision contact can leave a function unverified. Ask the manufacturer to identify which operation establishes the dimension and which one improves the final surface.
Material condition matters as well. Hardened steel, carbide, ceramics, copper alloys, and plastics cannot be assumed to respond alike. Heat sensitivity, hardness, abrasive compatibility, and edge fragility should be reviewed against the actual grade. The site’s precision-grinding material guidance can help frame material questions, while the part drawing remains the authority for the required result.
Come specificare il risultato
A process note should support a measurable acceptance decision. Before calling out grinding or lapping, identify:
- The functional surface and its mating component or contact condition.
- Datum references for flatness, parallelism, thickness, and location.
- Whether roughness is required, including the parameter and measurement direction if relevant.
- How much stock is available before finishing and which edges must remain sharp or protected.
- Material grade, heat-treatment condition, and any required cleaning or coating sequence.
- Inspection method, sampling approach, and the conditions in which the part is measured.
A vague request for a “mirror finish” can be replaced with a functional requirement. If the purpose is to prevent leakage, specify the sealing interface and test; if it is to reduce friction, identify the contact, lubrication, load, and motion. Finish terminology should not substitute for performance criteria.
Ispeziona la caratteristica che conta
Use separate checks for separate properties. A surface plate and indicator, CMM, or suitable form instrument may be used for geometric characteristics depending on the part and tolerance. A profilometer measures texture under a defined cutoff and direction; it does not certify the entire face as flat. Contact pattern or functional testing may be needed for a mating assembly. Record the instrument, setup, calibration status, and measurement uncertainty where acceptance is close to the limit.
Ispezionare dopo le fasi finali di asportazione del materiale e pulizia. Bave, abrasivo inglobato, temperatura, film d'olio e manipolazione possono influenzare le letture o danneggiare la superficie di accoppiamento. Se dopo la rettifica o la lappatura è previsto un rivestimento, stabilire se le dimensioni vengono accettate prima o dopo il rivestimento e specificare la relativa tolleranza. Questa sequenza evita che una buona misurazione intermedia venga scambiata per un'accettazione finale.
FAQ
La lappatura produce sempre una superficie più piana della rettifica?
No. Entrambi i processi possono produrre una geometria controllata se adeguatamente selezionati e misurati. La lappatura può migliorare il contatto su una faccia piana, mentre la rettifica è spesso utilizzata per asportare materiale e stabilire la dimensione. La planarità specificata e il metodo di misurazione determinano se uno dei due processi è adeguato.
La lappatura deve seguire ogni superficie rettificata di precisione?
No. Aggiungerla solo quando il requisito funzionale giustifica l'operazione aggiuntiva, come un particolare obiettivo di contatto o finitura. Un valore di rugosità fine da solo non richiede automaticamente la lappatura.