
Escolha a retificação de precisão quando a peça precisar de remoção controlada de material, correção de geometria ou uma superfície retificada que favoreça o ajuste. Escolha a lapidação quando o objetivo final for uma superfície de contato muito plana e lisa e apenas uma pequena quantidade de material precisar ser removida. Nenhum dos processos é automaticamente “mais preciso”. O resultado depende da característica, do material, do esquema de datums, da sobremetal, da configuração da máquina e de como a planicidade ou o acabamento serão medidos.
Essa distinção é útil quando um desenho exige planicidade, paralelismo ou um acabamento fino, mas não explica como a superfície funcionará. Uma face de válvula, assento de vedação, superfície de calibrador e interface deslizante podem precisar de critérios de aceitação diferentes, mesmo quando seus valores de rugosidade parecem semelhantes. Decida o que deve ser controlado antes de escolher o nome do processo.
Uma escolha rápida de processo por função
| Requisito da peça | Ponto de partida provável | Por que a distinção importa |
|---|---|---|
| Espessura correta, paralelismo ou um ressalto definido | Retificação de precisão | A retificação remove material enquanto controla uma relação geométrica com o datum de configuração |
| Face ampla, de contato próximo, com requisito de planicidade | A lapidação pode ser apropriada | A ação abrasiva pode melhorar o contato e a textura superficial com remoção limitada de material |
| Remover a distorção do tratamento térmico antes do ajuste final | Retificar e, em seguida, avaliar se o brunimento é necessário | Primeiro estabelecer a geometria; não pedir a uma etapa de acabamento que corrija um grande erro de forma |
| Interface de vedação ou do tipo óptico com forma e textura especificadas | Avaliar função, material e método de medição | O acabamento superficial por si só não comprova vedação, contato ou desempenho óptico |
Este é um guia de triagem, não uma tabela de roteamento universal. O fornecedor deve confirmar a adequação do processo em relação ao material, tamanho, dureza, geometria e requisitos do desenho reais. Se a peça for muito fina ou sensível à fixação, o método de fixação pode dominar o resultado, independentemente do processo abrasivo selecionado.
O que a retificação de precisão controla bem
A retificação de precisão é um processo de remoção de material. Um rebolo abrasivo rotativo remove material de uma peça suportada e localizada por um dispositivo de fixação, placa, pontas ou outro arranjo de máquina. Em um componente plano, a retificação plana pode controlar a espessura e as relações entre faces. Em recursos cilíndricos, outros métodos de retificação abordam o diâmetro, a circularidade ou recursos concêntricos. O processo é útil quando o fresamento ou o torneamento deixam variação excessiva de tamanho ou condição superficial para o ajuste exigido.
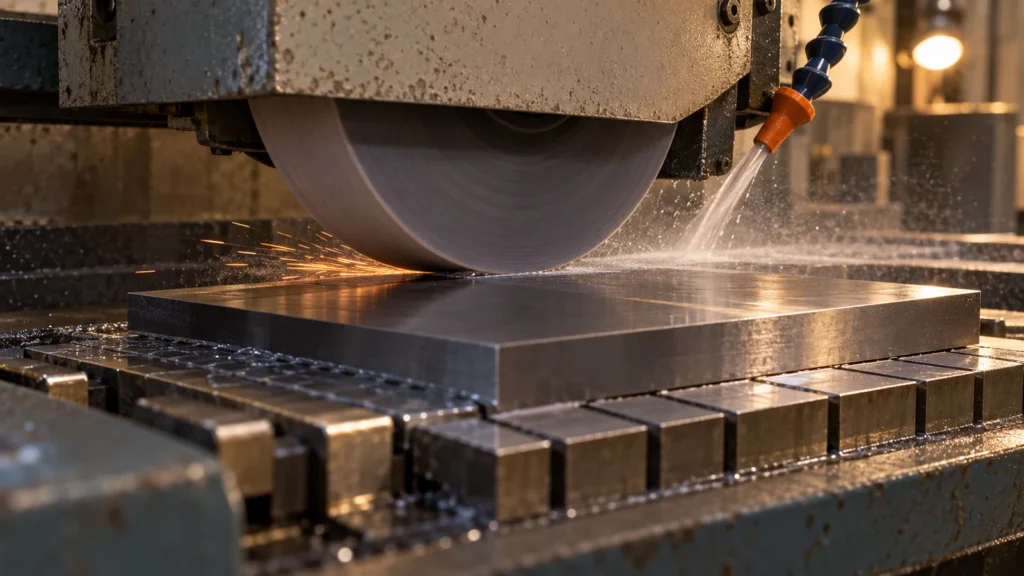
A seleção do rebolo, a dressagem, o fluido de corte, a área de contato, a rigidez da máquina e a fixação influenciam todos a superfície. Um material mais duro pode exigir uma abordagem abrasiva diferente de uma liga mais macia; uma grande área de contato pode gerar calor ou empastamento; e um componente fino pode flexionar sob fixação magnética, a vácuo ou mecânica. A página de capacidade de retificação de precisão é a página de processo relevante quando um desenho exige um recurso retificado. O nome do processo por si só não estabelece uma tolerância garantida; o desenho e o plano de inspeção definem a aceitação.
O que a lapidação acrescenta na superfície final
O brunimento usa abrasivo solto ou ligado entre a peça e um brunidor ou porta-peça para refinar o contato e a textura. Costuma ser considerado após a geometria principal ter sido estabelecida, pois não se destina a remover grandes quantidades de material rapidamente. O movimento relativo e a distribuição do abrasivo podem reduzir pontos altos e melhorar a conformidade superficial. Para uma peça plana, o processo pode ser selecionado quando o contato entre faces ou a planicidade importam mais do que a redução rápida de dimensão.
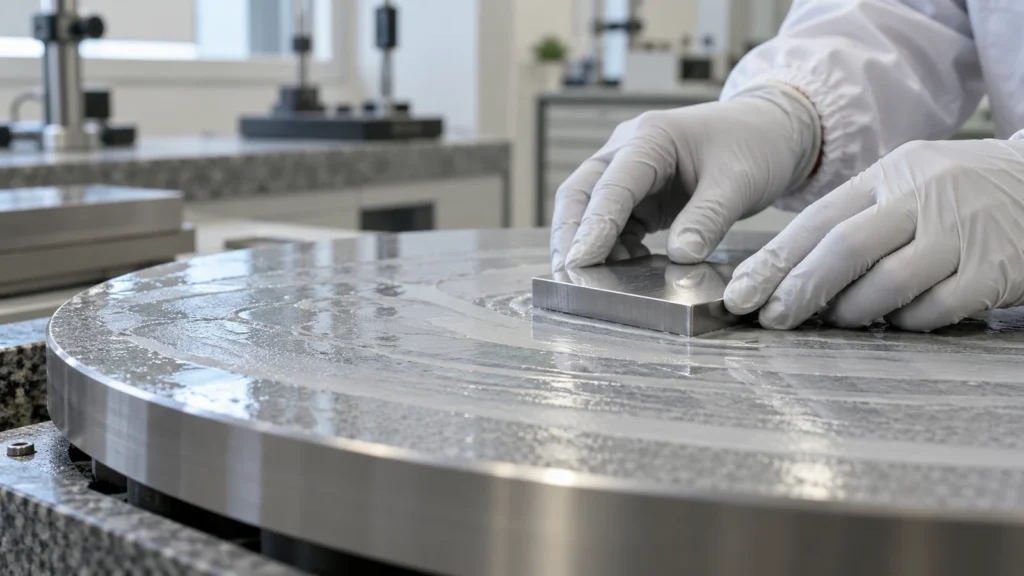
O brunimento pode melhorar uma superfície, mas não entrega automaticamente um valor específico de planicidade, paralelismo ou rugosidade. Declare o método de medição e a área de superfície sobre a qual o requisito se aplica. Uma leitura de rugosidade em um local não pode estabelecer a planicidade global, e um resultado de planicidade não descreve a textura ou o comportamento de vedação.
Onde os processos diferem em risco e custo
A retificação é geralmente a forma mais eficiente de remover uma tolerância significativa e estabelecer uma dimensão ou forma. Pode introduzir danos térmicos, queimaduras, microfissuras, tensões residuais ou distorção se o processo for mal ajustado ao material ou à montagem. Esses são riscos de controle do processo, não resultados inevitáveis. A lapidação normalmente remove menos material e pode exigir mais manuseio e limpeza; também pode tornar uma peça menos utilizável se a operação arredondar bordas, alterar uma superfície de apoio crítica ou incrustar abrasivo.
Para custo e prazo de entrega, compare a sequência completa. Uma peça pode precisar de retificação de desbaste, alívio de tensões ou tratamento térmico, retificação de acabamento, lapidação, limpeza e inspeção. Adicionar lapidação a uma superfície que não requer seu benefício específico desperdiça esforço. Omiti-la de uma vedação face a face ou de um contato de precisão pode deixar uma função não verificada. Peça ao fabricante para identificar qual operação estabelece a dimensão e qual melhora a superfície final.
A condição do material também importa. Aço temperado, metal duro, cerâmicas, ligas de cobre e plásticos não podem ser presumidos como respondendo de forma semelhante. A sensibilidade ao calor, a dureza, a compatibilidade com abrasivos e a fragilidade das bordas devem ser avaliadas em relação à classe real. A orientação de materiais para retificação de precisão do site pode ajudar a enquadrar questões sobre materiais, enquanto o desenho da peça permanece a autoridade para o resultado exigido.
Como especificar o resultado
Uma nota de processo deve apoiar uma decisão de aceitação mensurável. Antes de especificar retificação ou lapidação, identifique:
- A superfície funcional e seu componente de acoplamento ou condição de contato.
- Referências de datum para planicidade, paralelismo, espessura e localização.
- Se a rugosidade é exigida, incluindo o parâmetro e a direção de medição, se relevante.
- Quanto sobremetal está disponível antes do acabamento e quais bordas devem permanecer afiadas ou protegidas.
- Classe do material, condição de tratamento térmico e qualquer sequência necessária de limpeza ou revestimento.
- Método de inspeção, abordagem de amostragem e as condições em que a peça é medida.
Um pedido vago de “acabamento espelhado” pode ser substituído por um requisito funcional. Se o objetivo é evitar vazamentos, especifique a interface de vedação e o teste; se é reduzir o atrito, identifique o contato, a lubrificação, a carga e o movimento. A terminologia de acabamento não deve substituir os critérios de desempenho.
Inspecione a característica que importa
Use verificações separadas para propriedades separadas. Uma placa de superfície e um relógio comparador, uma CMM ou um instrumento de forma adequado podem ser usados para características geométricas, dependendo da peça e da tolerância. Um perfilômetro mede a textura sob um cutoff e direção definidos; ele não certifica toda a face como plana. O padrão de contato ou o teste funcional pode ser necessário para uma montagem de acoplamento. Registre o instrumento, a montagem, o status de calibração e a incerteza de medição quando a aceitação estiver próxima do limite.
Inspecione após as etapas finais de remoção de material e limpeza. Rebarbas, abrasivo incrustado, temperatura, película de óleo e manuseio podem afetar as leituras ou danificar a superfície de acoplamento. Se um revestimento seguir a retificação ou lapidação, decida se as dimensões são aceitas antes ou depois do revestimento e especifique a tolerância relevante. Essa sequência evita que uma boa medição intermediária seja confundida com a aceitação final.
Perguntas Frequentes
O brunimento sempre produz uma superfície mais plana do que a retificação?
Não. Ambos os processos podem produzir geometria controlada quando adequadamente selecionados e medidos. O brunimento pode refinar o contato em uma face plana, enquanto a retificação é frequentemente usada para remover material e estabelecer a dimensão. A planicidade especificada e o método de medição determinam se qualquer um dos processos é adequado.
O brunimento deve seguir toda superfície retificada de precisão?
Não. Adicione-o apenas quando o requisito funcional justificar a operação extra, como um objetivo específico de contato ou acabamento. Um valor de rugosidade fina por si só não exige automaticamente o brunimento.