
Choisissez la rectification de précision lorsque la pièce nécessite une enlèvement de matière contrôlé, une correction de géométrie ou une surface rectifiée qui favorise l'ajustement. Choisissez le rodage lorsque l'objectif final est une surface d'appui très plane et lisse et qu'une très faible quantité de matière doit être enlevée. Aucun des deux procédés n'est automatiquement “ plus précis ”. Le résultat dépend de la caractéristique, du matériau, du schéma de références, de la surépaisseur, du réglage de la machine et de la manière dont la planéité ou la finition sera mesurée.
Cette distinction est utile lorsqu'un plan exige une planéité, un parallélisme ou une finition fine sans expliquer comment la surface va fonctionner. Une face de soupape, une portée d'étanchéité, une surface de calibre et une interface de glissement peuvent nécessiter des critères d'acceptation différents même lorsque leurs valeurs de rugosité semblent similaires. Déterminez ce qui doit être contrôlé avant de choisir le nom du procédé.
Un choix rapide de procédé selon la fonction
| Exigence de la pièce | Point de départ probable | Pourquoi la distinction est importante |
|---|---|---|
| Épaisseur correcte, parallélisme ou épaulement défini | Rectification de précision | La rectification enlève de la matière tout en contrôlant une relation géométrique par rapport à la référence de réglage |
| Face large à contact étroit avec une exigence de planéité | Le rodage peut être approprié | L'action abrasive peut améliorer le contact et la texture de surface avec un enlèvement de matière limité |
| Éliminer les déformations dues au traitement thermique avant l'ajustage final | Meuler, puis évaluer si le rodage est nécessaire | Établir d'abord la géométrie ; ne pas demander à une étape de finition de corriger une erreur de forme importante |
| Interface d'étanchéité ou de type optique avec forme et texture spécifiées | Évaluer la fonction, le matériau et la méthode de mesure | L'état de surface seul ne prouve pas les performances d'étanchéité, de contact ou optiques |
Ceci est un guide de présélection, pas une table de routage universelle. Un fournisseur doit confirmer l'adéquation du procédé au matériau, à la taille, à la dureté, à la géométrie et aux exigences du plan réels. Si la pièce est trop mince ou sensible au bridage, la méthode de maintien en position peut dominer le résultat quel que soit le procédé abrasif retenu.
Ce que la rectification de précision contrôle bien
La rectification de précision est un procédé d'enlèvement de matière. Une meule abrasive en rotation enlève de la matière d'une pièce maintenue et positionnée par un montage, un mandrin, des pointes ou un autre dispositif machine. Sur un composant plat, la rectification plane peut contrôler l'épaisseur et les relations face à face. Sur des caractéristiques cylindriques, d'autres méthodes de rectification traitent le diamètre, la circularité ou les caractéristiques concentriques. Le procédé est utile lorsque le fraisage ou le tournage laisse trop de variation de dimension ou d'état de surface pour l'ajustement requis.
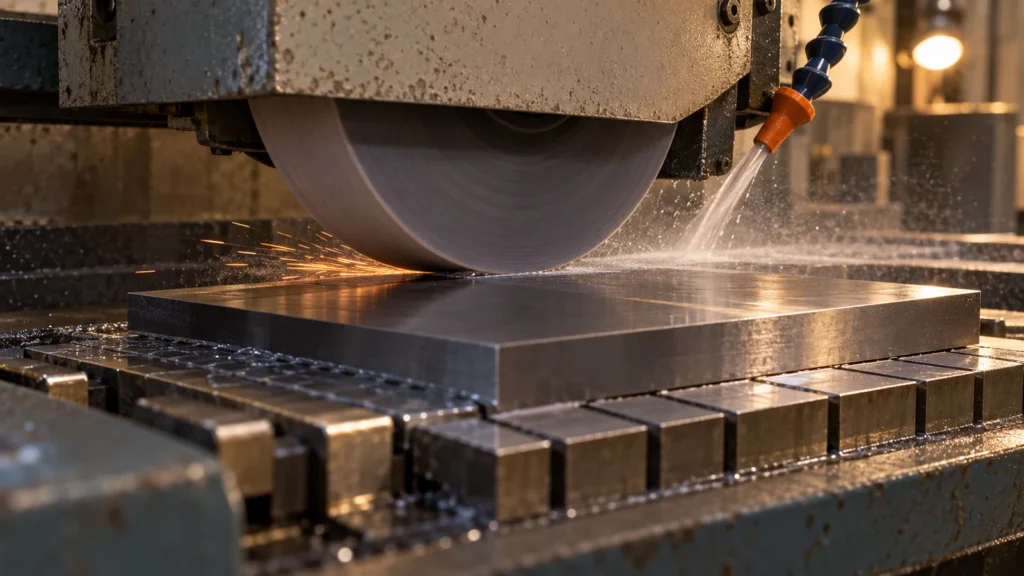
Le choix de la meule, le dressage, le liquide de refroidissement, la zone de contact, la rigidité de la machine et le maintien en position influencent tous la surface. Un matériau plus dur peut nécessiter une approche abrasive différente d'un alliage plus tendre ; une grande zone de contact peut générer de la chaleur ou un encrassement ; et un composant mince peut fléchir sous un bridage magnétique, par vide ou mécanique. La page capacité de rectification de précision est la page de procédé pertinente lorsqu'un plan exige une caractéristique rectifiée. Le nom du procédé seul n'établit pas une tolérance garantie ; le plan et le plan d'inspection définissent l'acceptation.
Ce que le rodage apporte à la surface finale
Le rodage utilise un abrasif libre ou lié entre la pièce et un plateau ou un porte-pièce pour affiner le contact et la texture. Il est généralement envisagé après l'établissement de la géométrie principale car il n'est pas destiné à enlever rapidement de grandes quantités de matière. Le mouvement relatif et la distribution de l'abrasif peuvent réduire les points hauts et améliorer la conformité de surface. Pour une pièce plate, le procédé peut être retenu lorsque le contact de face ou la planéité importe plus qu'une réduction rapide de dimension.
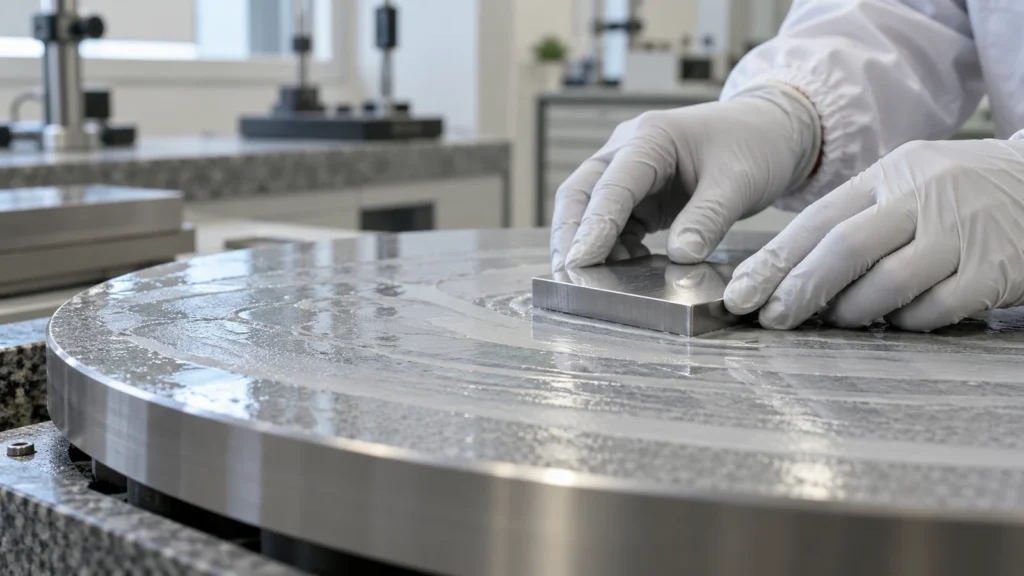
Le rodage peut améliorer une surface, mais il ne fournit pas automatiquement une valeur spécifique de planéité, de parallélisme ou de rugosité. Indiquer la méthode de mesure et la zone de surface sur laquelle l'exigence s'applique. Une lecture de rugosité à un seul endroit ne peut pas établir la planéité globale, et un résultat de planéité ne décrit ni la texture ni le comportement d'étanchéité.
Où les procédés diffèrent en risque et en coût
Le meulage est généralement le moyen le plus efficace d'enlever une surépaisseur significative et d'établir une dimension ou une forme. Il peut introduire un endommagement thermique, des brûlures, des microfissures, des contraintes résiduelles ou une déformation si le procédé est mal adapté au matériau ou au montage. Ce sont des risques de maîtrise du procédé, et non des conséquences inévitables. Le rodage enlève généralement moins de matière et peut nécessiter plus de manutention et de nettoyage ; il peut aussi rendre une pièce moins utilisable si l'opération arrondit les arêtes, modifie une portée critique ou incruste de l'abrasif.
Pour le coût et le délai, comparez la séquence complète. Une pièce peut nécessiter un meulage d'ébauche, un traitement de relaxation des contraintes ou un traitement thermique, un meulage de finition, un rodage, un nettoyage et un contrôle. Ajouter un rodage sur une surface qui n'a pas besoin de son bénéfice spécifique est une perte d'effort. L'omettre sur un joint face à face ou un contact de précision peut laisser une fonction non vérifiée. Demandez au fabricant d'indiquer quelle opération établit la dimension et laquelle améliore la surface finale.
L'état du matériau compte également. L'acier trempé, le carbure, les céramiques, les alliages de cuivre et les plastiques ne peuvent pas être supposés réagir de la même manière. La sensibilité à la chaleur, la dureté, la compatibilité abrasive et la fragilité des arêtes doivent être examinées au regard de la nuance réelle. Les recommandations du site sur les matériaux pour le meulage de précision peuvent aider à cadrer les questions relatives aux matériaux, tandis que le plan de la pièce reste la référence pour le résultat exigé.
Comment spécifier le résultat
Une note de procédé doit étayer une décision d'acceptation mesurable. Avant de spécifier le meulage ou le rodage, identifiez :
- La surface fonctionnelle et son composant homologue ou sa condition de contact.
- Les références de datums pour la planéité, le parallélisme, l'épaisseur et la localisation.
- Si une rugosité est exigée, y compris le paramètre et la direction de mesure le cas échéant.
- La quantité de matière disponible avant finition et les arêtes qui doivent rester vives ou protégées.
- La nuance du matériau, l'état de traitement thermique et toute séquence de nettoyage ou de revêtement requise.
- La méthode de contrôle, l'approche d'échantillonnage et les conditions dans lesquelles la pièce est mesurée.
Une demande vague de “ finition miroir ” peut être remplacée par une exigence fonctionnelle. Si l'objectif est d'empêcher les fuites, précisez l'interface d'étanchéité et l'essai ; s'il est de réduire le frottement, identifiez le contact, la lubrification, la charge et le mouvement. La terminologie de finition ne doit pas se substituer aux critères de performance.
Contrôler la caractéristique qui compte
Utilisez des vérifications distinctes pour des propriétés distinctes. Un marbre et un comparateur, une MMT ou un instrument de forme approprié peuvent être utilisés pour les caractéristiques géométriques selon la pièce et la tolérance. Un profilomètre mesure la texture sous une longueur de coupure et une direction définies ; il ne certifie pas l'ensemble de la face comme plane. Un motif de contact ou un essai fonctionnel peut être nécessaire pour un assemblage homologue. Enregistrez l'instrument, le montage, l'état d'étalonnage et l'incertitude de mesure lorsque l'acceptation est proche de la limite.
Contrôlez après les étapes finales d'enlèvement de matière et de nettoyage. Les bavures, l'abrasif incrusté, la température, le film d'huile et la manutention peuvent affecter les lectures ou endommager la surface homologue. Si un revêtement suit le meulage ou le rodage, décidez si les dimensions sont acceptées avant ou après le revêtement et précisez la surépaisseur correspondante. Cette séquence évite qu'une bonne mesure intermédiaire soit prise pour une acceptation finale.
FAQ
Le rodage produit-il toujours une surface plus plane que la rectification ?
Non. Les deux procédés peuvent produire une géométrie maîtrisée lorsqu'ils sont correctement sélectionnés et mesurés. Le rodage peut affiner le contact sur une face plane, tandis que la rectification sert souvent à enlever de la matière et à établir la cote. La planéité spécifiée et la méthode de mesure déterminent si l'un ou l'autre procédé est adéquat.
Le rodage doit-il suivre chaque surface rectifiée de précision ?
Non. Ne l'ajoutez que lorsque l'exigence fonctionnelle justifie l'opération supplémentaire, comme un objectif particulier de contact ou de finition. Une valeur de rugosité fine seule n'impose pas automatiquement le rodage.