
Gegossenes und als Blockmaterial geliefertes Aluminium beschreiben unterschiedliche Vorgeschichten des Werkstoffs, nicht eine einfache Qualitätsrangfolge. Gegossener Werkstoff entsteht als in einer Form erstarrtes Metall; “Billet” (Blockmaterial) bedeutet in der CNC-Beschaffung üblicherweise eine umgeformte Platte, einen Stab oder Block, der zerspant wird, obwohl der Begriff vorgelagert auch einen gegossenen Block bezeichnen kann. Bevor Sie Angebote vergleichen, klären Sie, was jeder Lieferant unter dem Begriff versteht und ob das Fertigteil aus einem Gussrohling oder aus umgeformtem Werkstoff zerspant wird.
Wenn das Design bereits auf eine bestimmte Legierung, einen Wärmebehandlungszustand und eine Werkstoffspezifikation ausgelegt ist, kann eine Änderung der Werkstoffform Eigenschaften, Erwartungen an die innere Fehlerfreiheit, Bearbeitungszugaben und Prüfanforderungen verändern. Wenn das Design noch offen ist, wählen Sie nach den Belastungen, der Geometrie, dem Volumen, den Oberflächenanforderungen und den benötigten Nachweisen des Teils – nicht nach der Annahme, dass eine Form immer fester, günstiger oder präziser ist.
Klären, was gegossen und was Blockmaterial bedeutet
Gegossenes Aluminium wird hergestellt, indem geschmolzene Legierung in eine Form gegossen oder eingespritzt und dort erstarren gelassen wird. Das Gießverfahren kann endkonturnahe Formen erzeugen, doch die resultierende Struktur und mögliche Unstetigkeiten hängen von Legierung, Form, Prozesskontrolle und Lage innerhalb des Gussteils ab. Ein Gussteil kann anschließend wärmebehandelt und CNC-zerspant werden. Die Tatsache, dass ein Merkmal zerspant wird, beseitigt nicht die Notwendigkeit, die Gusslegierung, den Zustand, die Prüfstufe und alle geforderten Abnahmekriterien anzugeben.
Umgeformter Aluminiumwerkstoff wurde vor der Zerspanung mechanisch in Formen wie Platte, Stab oder Strangpressprofil gebracht. Käufer bezeichnen einen aus dem Vollen zerspanten Block oft als “Billet-Teil”. Diese Kurzbezeichnung nennt weder Legierung, Wärmebehandlungszustand, Produktform noch Spezifikation. Eine 6061-T651-Platte und eine Gusslegierung sind nicht schon deshalb austauschbar, weil beide als rechteckiger Werkstoff ankommen.
Es gibt eine terminologische Falle: Metallhersteller bezeichnen einen gegossenen Halbzeug-Ingot vor dem Walzen oder Strangpressen möglicherweise als Billet. Verwenden Sie in einer CNC-Anfrage eindeutige Formulierungen wie “aus zertifizierter umgeformter Platte, Legierung/Zustand … zerspanen” oder “Gussrohling nach Zeichnung, Gießspezifikation … zerspanen”, statt sich auf das eine Wort “Billet” zu verlassen. Der Abschnitt zu Aluminiumwerkstoffen der Website kann helfen, aufgeführte Sorten zu finden, doch Zeichnung und Einkaufsspezifikation bestimmen die tatsächliche Anforderung.
Das Teil vergleichen, nicht die Bezeichnungen
| Entscheidungsfaktor | Gussrohling mit anschließender Zerspanung | Umgeformter Werkstoff mit anschließender Zerspanung |
|---|---|---|
| Ausgangsgeometrie | Kann näher an eine komplexe Near-Net-Form gebracht werden, abhängig von Gießereiausrüstung und -prozess | Beginnt mit Platte, Stange oder Strangpressprofil; Material wird entfernt, um das Teil zu erzeugen |
| Materialdefinition | Gießlegierung, Prozess/Zustand und anwendbare Abnahmebnachweise angeben | Legierung, Temperzustand, Produktform und Anforderungen an die Materialzertifizierung angeben |
| Innerer Zustand | Gießereispezifische Risiken und Prüfanforderungen für kritische Zonen bewerten | Die gewählte Halbzeugform, Richtungsabhängigkeit und Materialausgangszustand bewerten |
| Bearbeitungsplan | Bezüge, Aufmaß und Bearbeitungsreihenfolge rund um den Rohling und seine Merkmale planen | Vorrichtung, Materialabtrag und Verzugskontrolle rund um das Vollmaterial planen |
| Wirtschaftliche Frage | Werkzeug- und Gießkosten hängen von Stückzahl, Komplexität und Lieferweg ab | Materialabtrag, Zykluszeit, Rohteilgröße und Ausschuss hängen von Bauteilgeometrie und Stückzahl ab |
Dies sind Unterschiede auf Routenebene, keine Garantien. Ein Gussrohling kann die Zerspanung aus einem großen Block reduzieren, bringt jedoch Gießereiformen, Vorlaufzeit und Überlegungen zur Gussqualifizierung mit sich. Gewalzter Werkstoff kann gussspezifische Diskontinuitäten vermeiden, aber ein stark vertieftes Bauteil kann erhebliches Material abtragen und Herausforderungen bei der Spannungsfreisetzung oder der Werkstückaufnahme schaffen. Vergleichen Sie die gesamten Lieferkosten und das Risiko für das tatsächliche Design und die erwartete Menge.
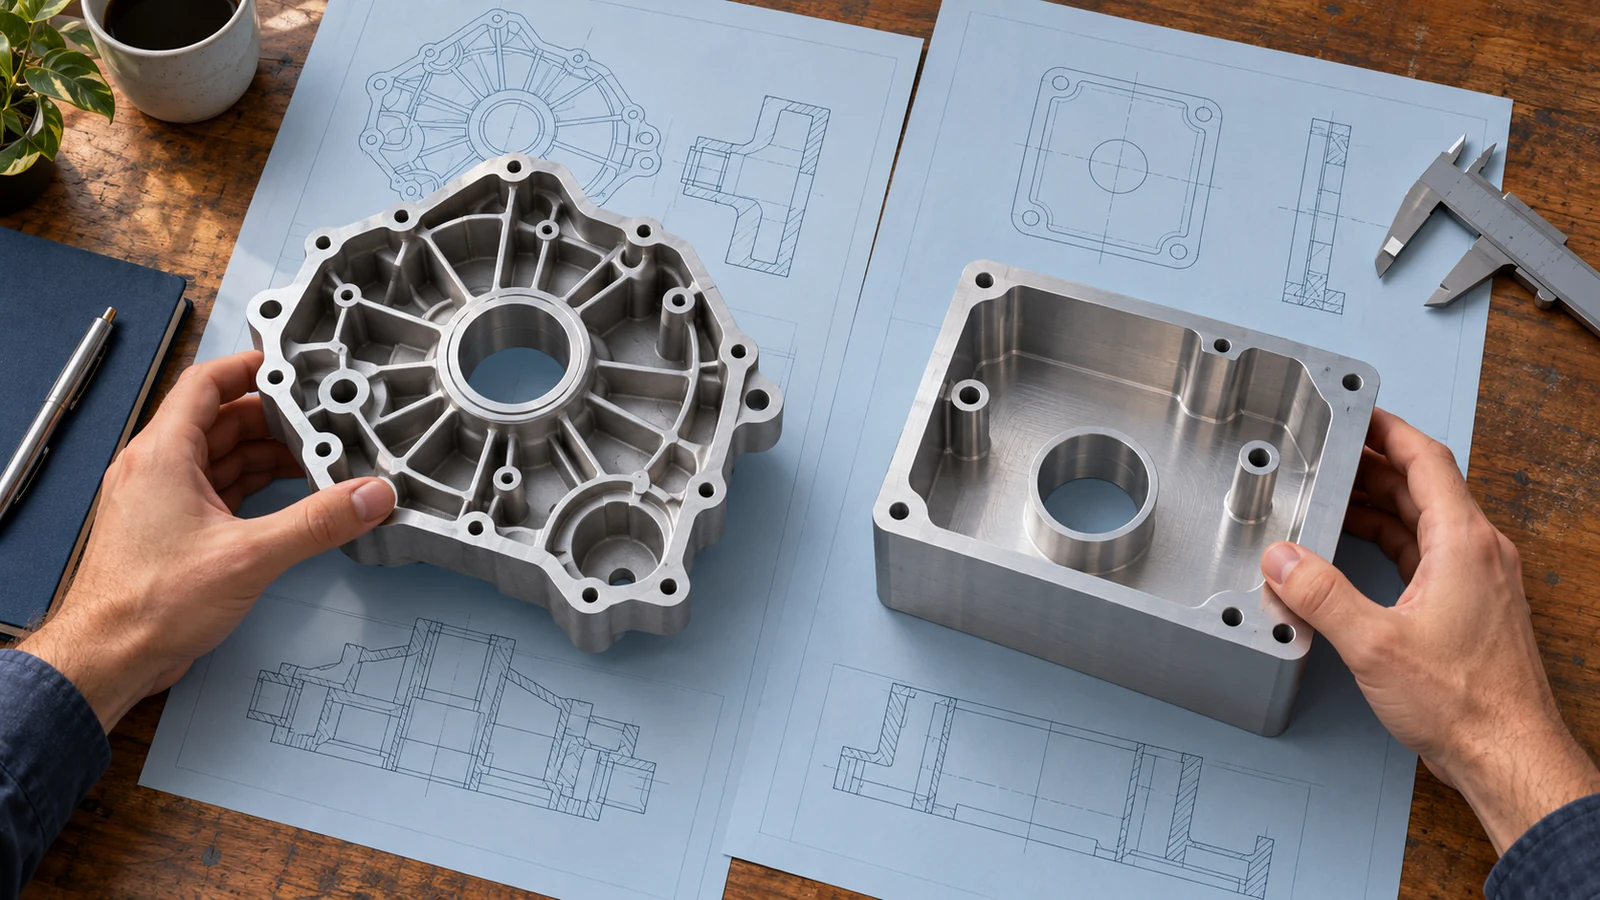
Funktionale Lastpfade sind wichtiger als ein allgemeines Etikett “stärker”. Die relevanten Eigenschaften hängen von Legierung, Zustand, Produktform, Orientierung, Wärmebehandlung und der Art der Belastung des Bauteils ab. Bei Druck-, Ermüdungs-, Dichtungs- oder sicherheitskritischen Anwendungen sollte die Konstruktionsbehörde Material- und Prüfanforderungen mit der zutreffenden technischen Grundlage festlegen. Leiten Sie die Festigkeit des Fertigteils nicht allein aus einem Materialnamen ab.
Eine Route nach Geometrie und Stückzahl wählen
Gussrohlinge können für Formen mit tiefen Außenkonturen, Ansätzen, Rippen oder Innenkonturen geeignet sein, deren Herausarbeitung aus Vollmaterial verschwenderisch wäre, sofern das Design die Gussbeschränkungen toleriert und das Verfahren qualifiziert ist. Gewalzte Platten oder Stangen sind oft die direktere Wahl für prismatische Teile, Prototypen oder Designs, deren Materialspezifikation bereits ein gewalztes Produkt erfordert. Keine dieser Beobachtungen ersetzt ein Angebot auf Basis der Zeichnung.
Fragen Sie, wie das Bauteil aufgespannt und bearbeitet wird. Ein Gussrohling kann Positionierflächen oder Aufmaß erfordern, damit der Lieferant zuverlässige Bezüge herstellen kann. Ein aus einem Block zerspantes Bauteil kann gestuftes Schruppen, falls spezifiziert eine Spannungsfreisetzung, oder eine Reihenfolge erfordern, die die Steifigkeit bis zur Fertigstellung kritischer Merkmale erhält. Bei kleinen Mengen kann die Vermeidung dedizierter Gießformen von Bedeutung sein; bei größeren Mengen kann ein endkonturnaher Rohling die Wirtschaftlichkeit verändern. Der Break-even-Punkt hängt von Geometrie, Lieferantenpreisen, Nachbearbeitungsvorgängen und Ausbeute ab, daher sollten Sie keine universelle Mengenschwelle annehmen. Die Kleinmengen-Fertigungsroute ist relevant beim Vergleich von Erstserien und Wiederholbestellungen.
Prüfen Sie die Folgen einer Materialänderung, bevor Sie sie genehmigen. Eine Zeichnung, die eine gewalzte Legierung und einen Zustand spezifiziert, kann nicht stillschweigend mit einer Gussgüte erfüllt werden. Wenn das Design alternative Formen zulässt, geben Sie die zulässigen Spezifikationen und erforderlichen Nachweise an und lassen Sie dann den verantwortlichen Ingenieur beurteilen, ob die Substitution die Funktion erhält.
Die Werkstoffform in der Anfrage eindeutig angeben
Senden Sie die Zeichnungsrevision, Legierung und Zustand, Produktform, Rohlinganforderungen, Jahres- oder Bestellmenge, kritische Oberflächen, Bearbeitungszugabe falls gesteuert sowie alle Prüf- oder Rückverfolgbarkeitsanforderungen. Wenn ein Guss beteiligt ist, geben Sie die Rohlingquelle und die zutreffende Gussnorm oder Abnahmedokumente nur dann an, wenn sie von der Konstruktionsbehörde definiert sind. Wenn gewalzter Werkstoff erforderlich ist, geben Sie an, ob Platte, Stange oder Strangpressprofil zulässig ist und ob die Materialrichtung von Bedeutung ist.
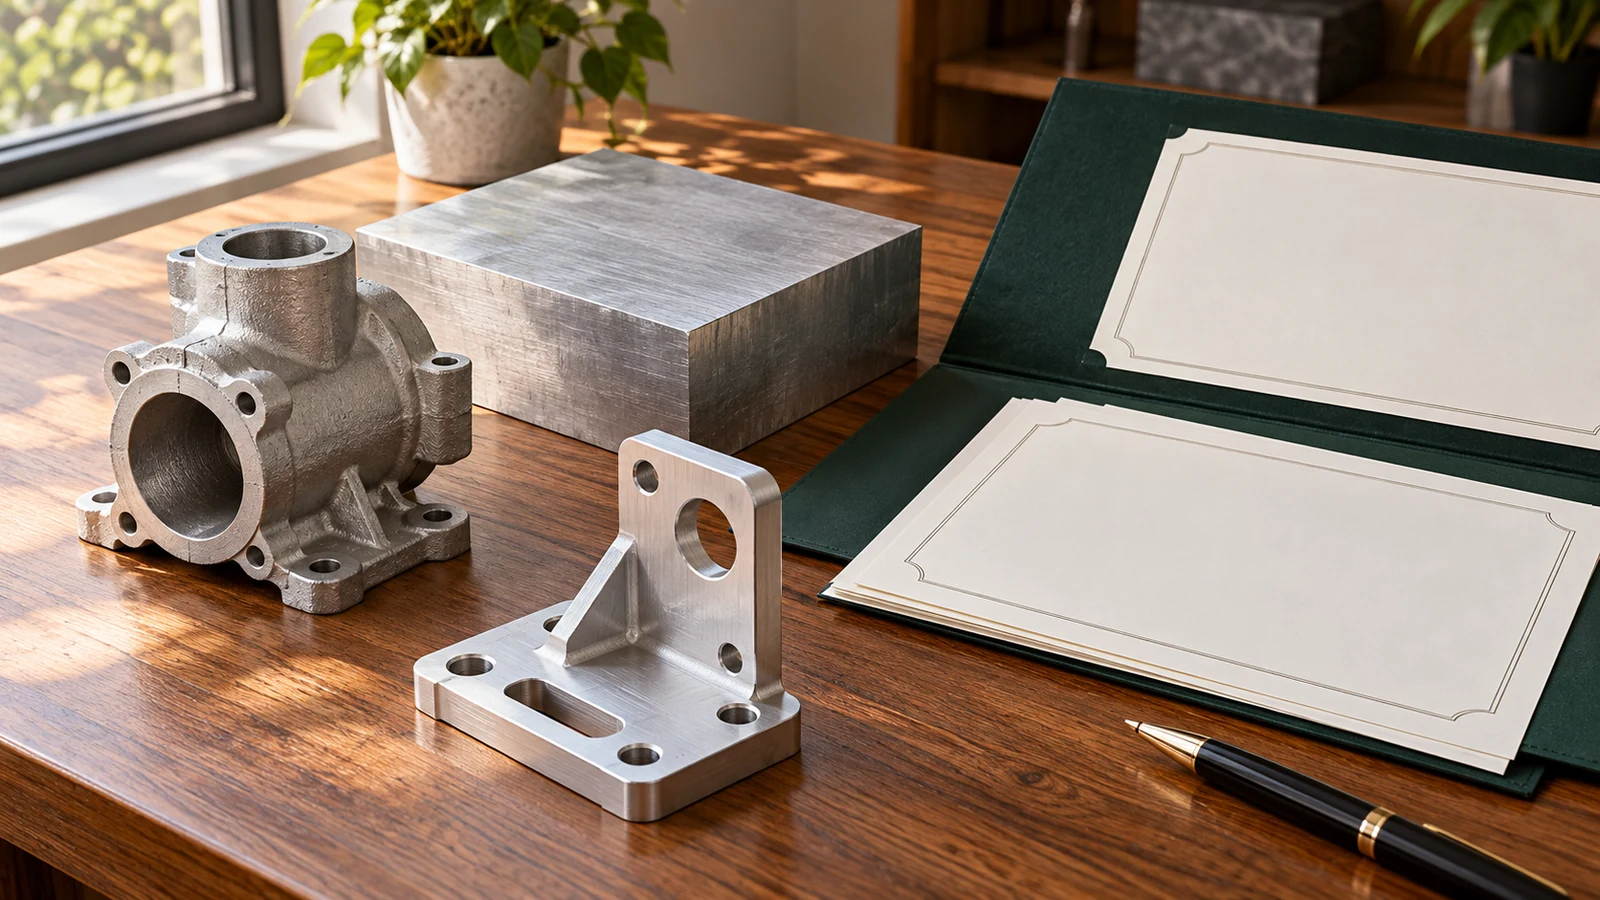
Bitten Sie Lieferanten, Annahmen im Angebot zu benennen: Ausgangsform, Umfang des Materialzeugnisses, enthaltene Bearbeitungsvorgänge, Sekundärverarbeitung, Prüfumfang und was geschieht, wenn ein Rohlingdefekt in einem kritischen Bereich auftritt. Dies macht Angebote vergleichbar, ohne den Lieferanten zu bitten, technische Abnahmekriterien zu erfinden.
Halten Sie für die Produktionsplanung die Werkstoffform und Revision von der Bestellung bis zum Teiledatensatz rückverfolgbar. Ein Wechsel von Guss- zu gewalztem Werkstoff – oder umgekehrt – ist eine technische Änderung, nicht lediglich eine Beschaffungssubstitution.
Häufig gestellte Fragen
Ist Aluminium als Block immer stärker als Aluminiumguss?
Nein. Die Festigkeit hängt von Legierung, Zustand, Produktform, Orientierung, Verarbeitung und Einsatzbedingungen ab. Der korrekte Vergleich verwendet die spezifizierten Materialdaten und die Konstruktionsgrundlage, nicht allein das Etikett der Werkstoffform.
Entfernt die Zerspanung die Porosität aus einem Guss?
Die Zerspanung entfernt Material nur von den geschnittenen Oberflächen und Volumina. Sie kann nicht garantieren, dass innere Diskontinuitäten im verbleibenden Bauteil fehlen. Kritische Anwendungen benötigen definierte Gussqualitäts- und Prüfanforderungen.
Kann ein Gussteil auf dieselben Maße wie ein Blockteil bearbeitet werden?
Beide können nach Zeichnungsanforderungen bearbeitet werden, wenn der Rohling, die Vorrichtung, der Prozess und der Prüfplan dies unterstützen. Die Maßfähigkeit muss für die tatsächliche Geometrie und den Lieferantenweg bewertet werden und darf nicht aus der Ausgangsform angenommen werden.