
Elija el rectificado de precisión cuando la pieza requiera una eliminación de material controlada, corrección de geometría o una superficie rectificada que favorezca el ajuste. Elija el lapeado cuando el objetivo final sea una superficie de contacto muy plana y lisa y solo deba eliminarse una pequeña cantidad de material. Ninguno de los dos procesos es automáticamente “más preciso”. El resultado depende de la característica, el material, el esquema de referencias, el margen de material, la configuración de la máquina y cómo se medirá la planitud o el acabado.
Esa distinción resulta útil cuando un plano exige planitud, paralelismo o un acabado fino, pero no explica cómo funcionará la superficie. Una cara de válvula, un asiento de sellado, una superficie de calibre y una interfaz deslizante pueden necesitar criterios de aceptación diferentes aunque sus valores de rugosidad parezcan similares. Decida qué debe controlarse antes de elegir el nombre del proceso.
Selección rápida del proceso según la función
| Requisito de la pieza | Punto de partida probable | Por qué importa la distinción |
|---|---|---|
| Espesor correcto, paralelismo o un escalón definido | Rectificado de precisión | El rectificado elimina material mientras controla una relación geométrica con la referencia de montaje |
| Cara amplia de contacto estrecho con un requisito de planitud | El lapeado puede ser apropiado | La acción abrasiva puede mejorar el contacto y la textura superficial con un arranque de material limitado |
| Eliminar la distorsión por tratamiento térmico antes del ajuste final | Rectificar y luego evaluar si es necesario el lapeado | Primero establecer la geometría; no pedir a un paso de acabado que corrija un gran error de forma |
| Interfaz de sellado o de tipo óptico con forma y textura especificadas | Evaluar la función, el material y el método de medición | El acabado superficial por sí solo no demuestra el rendimiento de sellado, contacto u óptico |
Esta es una guía de selección, no una tabla de rutas universal. El proveedor debe confirmar la idoneidad del proceso frente a los requisitos reales de material, tamaño, dureza, geometría y plano. Si la pieza es demasiado delgada o sensible al amarre, el método de sujeción puede dominar el resultado independientemente del proceso abrasivo seleccionado.
Qué controla bien el rectificado de precisión
El rectificado de precisión es un proceso de arranque de material. Una muela abrasiva giratoria elimina material de una pieza soportada y localizada mediante un dispositivo, plato, puntos o otra disposición de máquina. En un componente plano, el rectificado plano puede controlar el espesor y las relaciones entre caras. En elementos cilíndricos, otros métodos de rectificado abordan el diámetro, la redondez o los elementos concéntricos. El proceso es útil cuando el fresado o el torneado dejan demasiada variación en tamaño o condición superficial para el ajuste requerido.
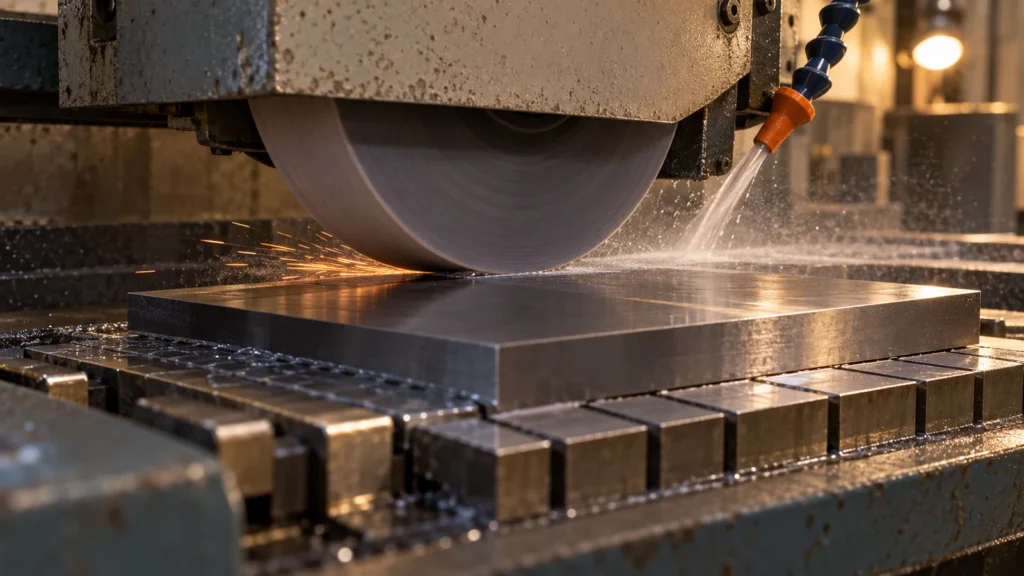
La selección de la muela, el reavivado, el refrigerante, el área de contacto, la rigidez de la máquina y el amarre influyen en la superficie. Un material más duro puede requerir un enfoque abrasivo diferente que una aleación más blanda; una zona de contacto grande puede generar calor o embotamiento; y un componente delgado puede flexionarse bajo amarre magnético, por vacío o mecánico. La página de capacidad de rectificado de precisión es la página de proceso relevante cuando un plano exige un elemento rectificado. El nombre del proceso por sí solo no establece una tolerancia garantizada; el plano y el plan de inspección definen la aceptación.
Qué aporta el lapeado en la superficie final
El lapeado utiliza abrasivo suelto o aglomerado entre la pieza y un lap o portador para refinar el contacto y la textura. Comúnmente se considera después de haber establecido la geometría principal, porque no está destinado a eliminar grandes cantidades de material rápidamente. El movimiento relativo y la distribución del abrasivo pueden reducir las crestas y mejorar la conformidad superficial. Para una pieza plana, el proceso puede seleccionarse cuando el contacto entre caras o la planitud importan más que la reducción dimensional rápida.
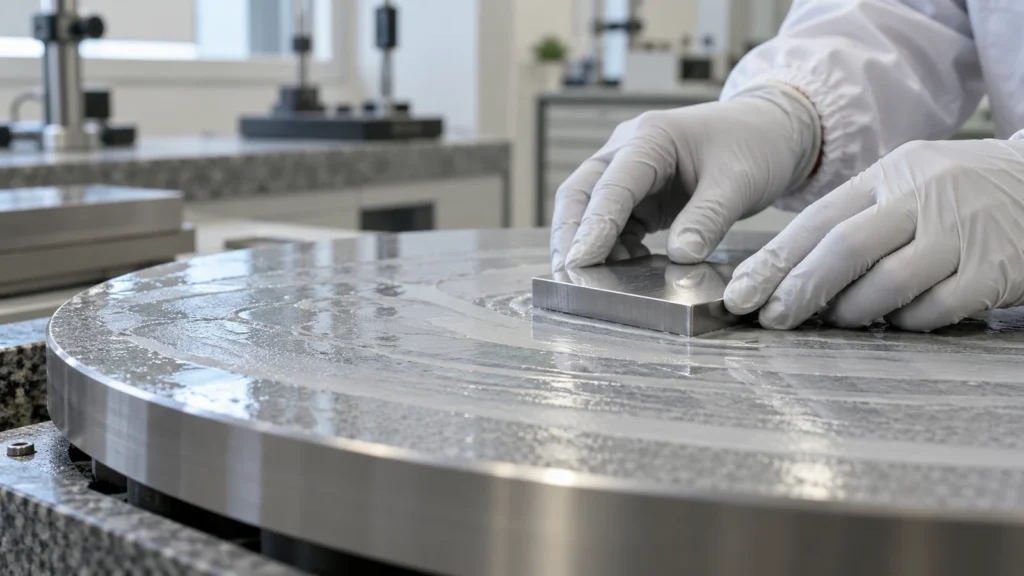
El lapeado puede mejorar una superficie, pero no entrega automáticamente un valor específico de planitud, paralelismo o rugosidad. Indicar el método de medición y el área superficial sobre la cual aplica el requisito. Una lectura de rugosidad en una ubicación no puede establecer la planitud global, y un resultado de planitud no describe la textura ni el comportamiento de sellado.
Dónde difieren los procesos en riesgo y costo
Grinding is generally the more efficient way to remove a meaningful allowance and establish a dimension or form. It can introduce thermal damage, burn, microcracking, residual stress, or distortion if the process is poorly matched to the material or setup. Those are process-control risks, not inevitable outcomes. Lapping typically removes less material and may require more handling and cleaning; it can also make a part less usable if the operation rounds edges, changes a critical land, or embeds abrasive.
For cost and lead time, compare the full sequence. A part may need rough grinding, stress relief or heat treatment, finish grinding, lapping, cleaning, and inspection. Adding lapping to a surface that does not require its specific benefit wastes effort. Omitting it from a face-to-face seal or precision contact can leave a function unverified. Ask the manufacturer to identify which operation establishes the dimension and which one improves the final surface.
Material condition matters as well. Hardened steel, carbide, ceramics, copper alloys, and plastics cannot be assumed to respond alike. Heat sensitivity, hardness, abrasive compatibility, and edge fragility should be reviewed against the actual grade. The site’s precision-grinding material guidance can help frame material questions, while the part drawing remains the authority for the required result.
Cómo especificar el resultado
A process note should support a measurable acceptance decision. Before calling out grinding or lapping, identify:
- The functional surface and its mating component or contact condition.
- Datum references for flatness, parallelism, thickness, and location.
- Whether roughness is required, including the parameter and measurement direction if relevant.
- How much stock is available before finishing and which edges must remain sharp or protected.
- Material grade, heat-treatment condition, and any required cleaning or coating sequence.
- Inspection method, sampling approach, and the conditions in which the part is measured.
A vague request for a “mirror finish” can be replaced with a functional requirement. If the purpose is to prevent leakage, specify the sealing interface and test; if it is to reduce friction, identify the contact, lubrication, load, and motion. Finish terminology should not substitute for performance criteria.
Inspeccione la característica que importa
Use separate checks for separate properties. A surface plate and indicator, CMM, or suitable form instrument may be used for geometric characteristics depending on the part and tolerance. A profilometer measures texture under a defined cutoff and direction; it does not certify the entire face as flat. Contact pattern or functional testing may be needed for a mating assembly. Record the instrument, setup, calibration status, and measurement uncertainty where acceptance is close to the limit.
Inspect after the final material-removal and cleaning steps. Burrs, embedded abrasive, temperature, oil film, and handling can affect readings or damage the mating surface. If a coating follows grinding or lapping, decide whether dimensions are accepted before or after coating and specify the relevant allowance. This sequence prevents a good intermediate measurement from being mistaken for final acceptance.
Preguntas frecuentes
¿El lapeado produce siempre una superficie más plana que el rectificado?
No. Ambos procesos pueden producir una geometría controlada cuando se seleccionan y miden adecuadamente. El lapeado puede refinar el contacto en una cara plana, mientras que el rectificado se usa a menudo para eliminar material y establecer la medida. La planitud especificada y el método de medición determinan si cualquiera de los dos procesos es adecuado.
¿Debe el lapeado seguir a toda superficie rectificada de precisión?
No. Añádalo solo cuando el requisito funcional justifique la operación adicional, como un objetivo concreto de contacto o de acabado. Un valor de rugosidad fino por sí solo no exige automáticamente el lapeado.