
Выбирайте точное шлифование, когда детали требуется контролируемое снятие припуска, исправление геометрии или шлифованная поверхность, обеспечивающая посадку. Выбирайте притирку, когда конечная цель — очень плоская, гладкая сопрягаемая поверхность и следует удалить лишь небольшое количество материала. Ни один из процессов не является автоматически “более точным”. Результат зависит от элемента, материала, схемы базирования, припуска, настройки станка и того, как будет измеряться плоскостность или чистота поверхности.
Это различие полезно, когда на чертеже указаны плоскостность, параллельность или тонкая чистота поверхности, но не объясняется, как поверхность будет функционировать. Уплотнительная поверхность клапана, посадочное место уплотнения, поверхность калибра и скользящая сопрягаемая поверхность могут требовать разных критериев приёмки, даже если их значения шероховатости кажутся схожими. Прежде чем выбирать название процесса, определите, что должно контролироваться.
Быстрый выбор процесса по функции
| Требование к детали | Вероятная отправная точка | Почему это различие важно |
|---|---|---|
| Правильная толщина, параллельность или заданный уступ | Прецизионное шлифование | Шлифование снимает припуск, контролируя геометрическую связь с установочной базой |
| Широкая поверхность плотного контакта с требованием плоскостности | Притирка может быть уместна | Абразивное воздействие может улучшить контакт и текстуру поверхности при ограниченном съёме материала |
| Удалите поводки от термической обработки перед окончательной пригонкой | Шлифование, затем оценка необходимости доводки | Сначала обеспечьте геометрию; не поручайте финишной операции исправление большой погрешности формы |
| Уплотнительный или оптический интерфейс с заданной формой и текстурой | Оцените функцию, материал и метод измерения | Только шероховатость поверхности не доказывает герметичность, контакт или оптические характеристики |
Это ориентировочное руководство, а не универсальная таблица маршрутов. Поставщик должен подтвердить пригодность процесса применительно к фактическому материалу, размеру, твёрдости, геометрии и требованиям чертежа. Если деталь слишком тонкая или чувствительна к зажиму, метод базирования может определять результат независимо от выбранного абразивного процесса.
Что точное шлифование контролирует хорошо
Прецизионное шлифование — это процесс съёма материала. Вращающийся абразивный круг удаляет материал с заготовки, поддерживаемой и базируемой приспособлением, патроном, центрами или иной схемой станка. На плоской детали плоское шлифование позволяет контролировать толщину и взаимное расположение плоскостей. На цилиндрических элементах другие методы шлифования обеспечивают диаметр, круглость или соосные элементы. Процесс полезен там, где фрезерование или точение оставляют слишком большой разброс размеров или состояния поверхности для требуемой посадки.
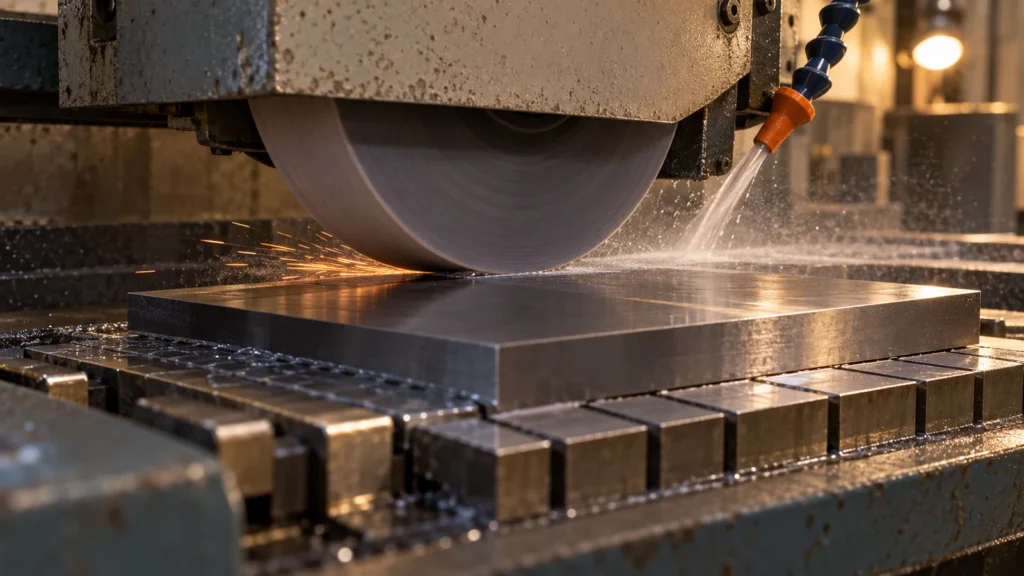
Выбор круга, правка, СОЖ, площадь контакта, жёсткость станка и базирование — всё это влияет на поверхность. Более твёрдый материал может требовать иного абразивного подхода, чем более мягкий сплав; большая площадь контакта может вызывать нагрев или засаливание; а тонкая деталь может деформироваться при магнитном, вакуумном или механическом зажиме. Раздел сайта возможности прецизионного шлифования является соответствующей страницей процесса, когда на чертеже указана шлифованная поверхность. Само название процесса не устанавливает гарантированный допуск; чертёж и план контроля определяют приёмку.
Что притирка добавляет к финальной поверхности
Доводка использует свободный или связанный абразив между заготовкой и притиром или носителем для уточнения контакта и текстуры. Обычно её рассматривают после того, как установлена основная геометрия, поскольку она не предназначена для быстрого удаления больших объёмов материала. Относительное движение и распределение абразива могут уменьшать выступы и улучшать прилегание поверхностей. Для плоской детали процесс может быть выбран там, где контакт плоскостей или плоскостность важнее быстрого уменьшения размера.
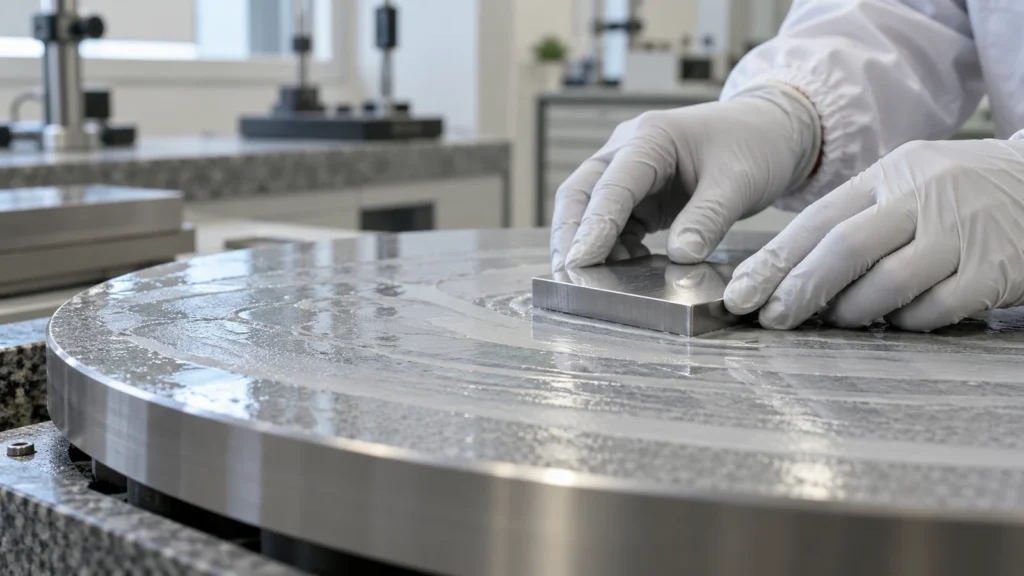
Доводка может улучшить поверхность, но она не обеспечивает автоматически конкретную плоскостность, параллельность или шероховатость. Укажите метод измерения и площадь поверхности, к которой относится требование. Измерение шероховатости в одной точке не может установить общую плоскостность, а результат по плоскостности не описывает текстуру или поведение при уплотнении.
Где процессы различаются по риску и стоимости
Grinding is generally the more efficient way to remove a meaningful allowance and establish a dimension or form. It can introduce thermal damage, burn, microcracking, residual stress, or distortion if the process is poorly matched to the material or setup. Those are process-control risks, not inevitable outcomes. Lapping typically removes less material and may require more handling and cleaning; it can also make a part less usable if the operation rounds edges, changes a critical land, or embeds abrasive.
For cost and lead time, compare the full sequence. A part may need rough grinding, stress relief or heat treatment, finish grinding, lapping, cleaning, and inspection. Adding lapping to a surface that does not require its specific benefit wastes effort. Omitting it from a face-to-face seal or precision contact can leave a function unverified. Ask the manufacturer to identify which operation establishes the dimension and which one improves the final surface.
Material condition matters as well. Hardened steel, carbide, ceramics, copper alloys, and plastics cannot be assumed to respond alike. Heat sensitivity, hardness, abrasive compatibility, and edge fragility should be reviewed against the actual grade. The site’s precision-grinding material guidance can help frame material questions, while the part drawing remains the authority for the required result.
Как задать результат
A process note should support a measurable acceptance decision. Before calling out grinding or lapping, identify:
- The functional surface and its mating component or contact condition.
- Datum references for flatness, parallelism, thickness, and location.
- Whether roughness is required, including the parameter and measurement direction if relevant.
- How much stock is available before finishing and which edges must remain sharp or protected.
- Material grade, heat-treatment condition, and any required cleaning or coating sequence.
- Inspection method, sampling approach, and the conditions in which the part is measured.
A vague request for a “mirror finish” can be replaced with a functional requirement. If the purpose is to prevent leakage, specify the sealing interface and test; if it is to reduce friction, identify the contact, lubrication, load, and motion. Finish terminology should not substitute for performance criteria.
Контролируйте ту характеристику, которая важна
Use separate checks for separate properties. A surface plate and indicator, CMM, or suitable form instrument may be used for geometric characteristics depending on the part and tolerance. A profilometer measures texture under a defined cutoff and direction; it does not certify the entire face as flat. Contact pattern or functional testing may be needed for a mating assembly. Record the instrument, setup, calibration status, and measurement uncertainty where acceptance is close to the limit.
Inspect after the final material-removal and cleaning steps. Burrs, embedded abrasive, temperature, oil film, and handling can affect readings or damage the mating surface. If a coating follows grinding or lapping, decide whether dimensions are accepted before or after coating and specify the relevant allowance. This sequence prevents a good intermediate measurement from being mistaken for final acceptance.
Часто задаваемые вопросы
Всегда ли притирка обеспечивает более плоскую поверхность, чем шлифование?
Нет. Оба процесса могут обеспечить контролируемую геометрию при правильном выборе и измерении. Притирка может улучшить контакт на плоской поверхности, тогда как шлифование часто используется для снятия припуска и обеспечения размера. Заданная плоскостность и метод измерения определяют, достаточен ли любой из этих процессов.
Следует ли выполнять притирку после каждой прецизионно шлифованной поверхности?
Нет. Добавляйте её только тогда, когда функциональное требование оправдывает дополнительную операцию, например, конкретная цель по контакту или чистоте обработки. Одно лишь низкое значение шероховатости автоматически не требует притирки.