
Risposta breve: La lavorazione meccanica del Nimonic 263 è più semplice da pianificare quando la condizione del materiale grezzo, la strategia di impegno dell'utensile e i controlli dell'usura dell'utensile vengono trattati come un'unica decisione di processo. La lega può incrudirsi e trattenere il calore in prossimità del taglio, quindi lo sfregamento ripetuto, la sosta o una leggera passata interrotta superficiale possono rendere la passata successiva meno prevedibile. La durata dell'utensile e l'integrità superficiale devono essere valutate sulla forma e sulla condizione effettivamente fornite; i parametri di prova pubblicati non sono ricette di officina trasferibili.
Questo articolo si concentra sulla strategia di taglio per barre, sezioni e componenti lavorati in Nimonic 263. È distinto da una guida sulla sgrossatura prima dell'invecchiamento per il Haynes 282: qui la questione centrale è come mantenere un taglio stabile e riconoscere l'usura o gli strati superficiali incruditi durante la produzione delle feature.
Identificare la forma del prodotto prima di scegliere il ciclo
“Nimonic 263” non è un'informazione sufficiente per un foglio di processo. Registrare la designazione UNS, la forma del prodotto, la condizione di trattamento termico, la dimensione della sezione, la certificazione e qualsiasi requisito del cliente per lo stato consegnato. Special Metals descrive la lega come normalmente sottoposta a solubilizzazione e indurimento per invecchiamento prima dell'esercizio; i suoi cicli pubblicati variano in base alla forma, e il tempo di solubilizzazione dipende dallo spessore della sezione. Il ciclo per barre estrose o forgiate non è automaticamente il ciclo per lamiera laminata a caldo o prodotto lavorato a freddo.
Questa distinzione influisce sulla lavorazione meccanica. Una condizione del grezzo solubilizzata e un componente invecchiato presentano carichi di taglio e rischi di finitura diversi. Se un altro trasformatore controlla il trattamento, definire il confine dell'operazione e le misurazioni necessarie prima e dopo questo passaggio. L'operatore non deve dedurre un ciclo di invecchiamento dal nome del grado né presumere che tutto il materiale arrivi nella stessa condizione.
Mantenere l'utensile impegnato invece di lucidare una pista incrudita
Quando un utensile sosta, sfrega o segue ripetutamente un percorso superficiale sulla stessa superficie, il pezzo può incrudirsi localmente e aumentare la forza al successivo impegno. Nella lavorazione meccanica del Nimonic 263, ciò può manifestarsi come variazione del suono, aumento del carico, usura accelerata del tagliente, formazione di bave o una finitura che si discosta anche quando il percorso programmato è invariato. Questi sono segnali di processo da indagare, non prova di una singola causa di per sé.
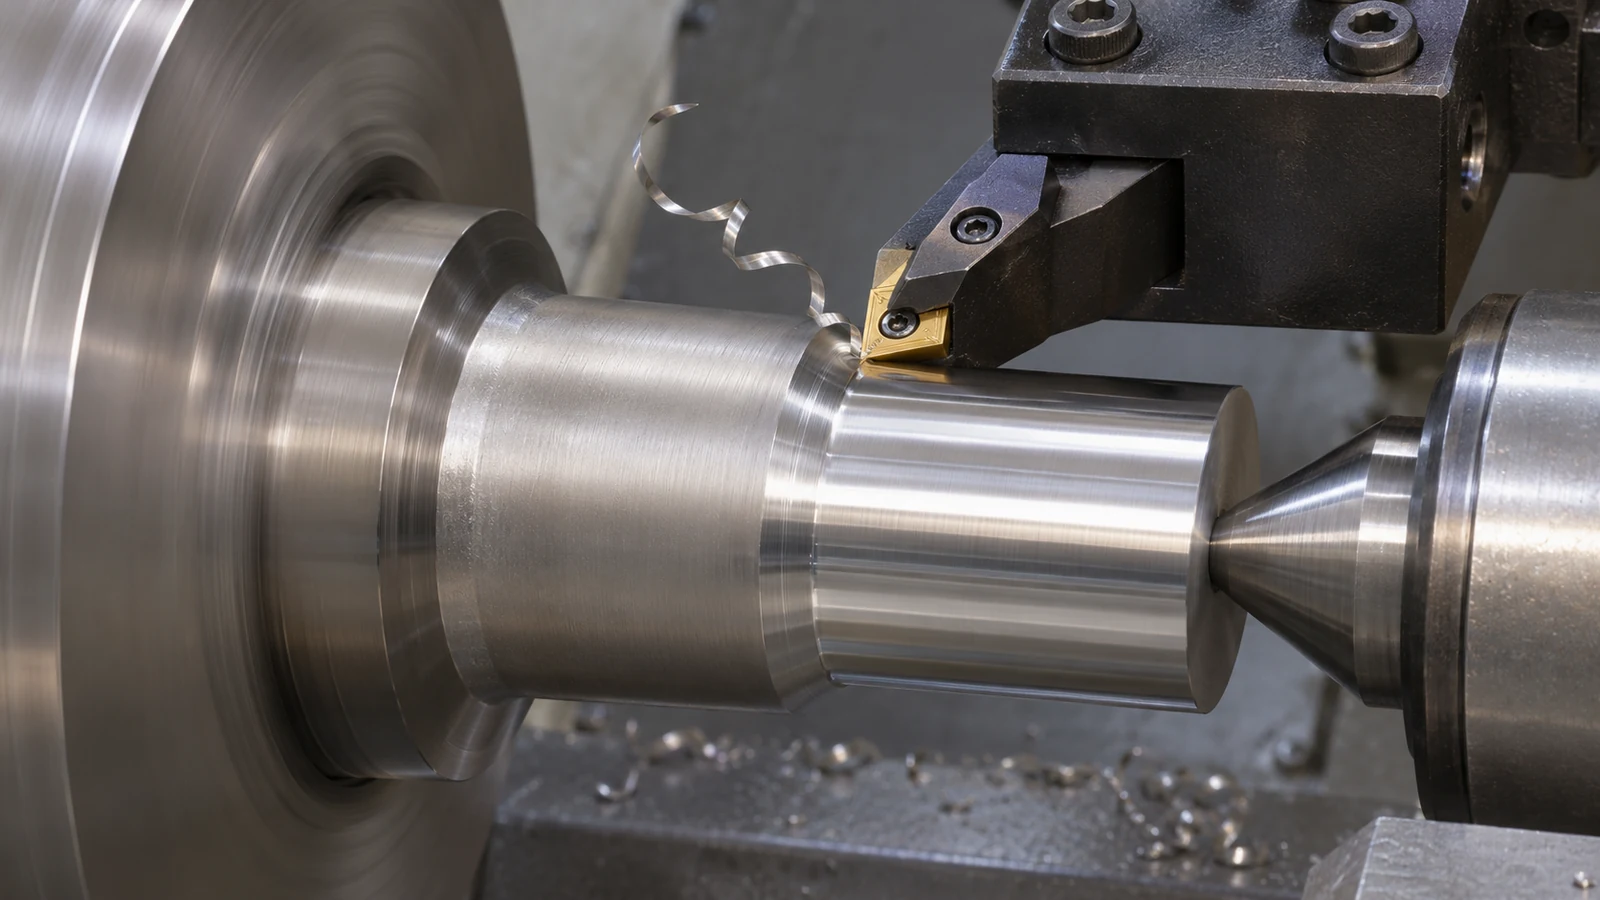 Iniziare con un piano di fissaggio rigido, sbalzo dell'utensile ridotto dove possibile, entrata e uscita prevedibili e un taglio abbastanza profondo da rimuovere lo strato interessato invece di spazzolarlo ripetutamente. Evitare di fermarsi con il tagliente a contatto. Il materiale dell'utensile adatto, la preparazione del tagliente, il rivestimento, l'approccio del refrigerante e i dati di taglio devono essere stabiliti da una prova qualificata per la specifica macchina, inserto, feature e condizione della lega.
Utilizzare l'usura dell'utensile come osservazione di controllo del processo
Non aspettare che un inserto si rompa per rivelare che il processo è instabile. Monitorare una feature di riferimento ripetibile, l'intervallo di durata del tagliente, la tendenza del carico del mandrino, la dimensione delle bave e la condizione superficiale ai punti di controllo pianificati. Se l'usura cambia bruscamente tra le operazioni, verificare se coincidono una variazione di setup, un taglio interrotto, il ritaglio del truciolo, un impegno insufficiente o una variazione della condizione del grezzo.
 La ricerca sul Nimonic C-263 riporta forti effetti del sistema utensile e delle condizioni di taglio sull'usura e sulla temperatura di taglio. Tali esperimenti spiegano perché la selezione è importante, ma le loro velocità e avanzamenti sono legati ai loro particolari utensili, macchine e geometrie di prova. Utilizzarli come prova che il processo è sensibile—non come un numero da incollare in un programma di produzione.
Orientare fori, spallamenti e sezioni sottili in base all'accesso e al supporto
Per un pezzo che combina perni torniti con superfici piane fresate o fori trasversali, decidere quali operazioni preservano la catena dei datum e quali creano un serraggio superfluo. Un diametro di riferimento tornito può stabilire l'asse, mentre la fresatura o la foratura creano geometria secondaria; il setup deve proteggere la prima feature quando i tagli successivi applicano forza. La tornitura CNC standard può coprire il lavoro cilindrico adatto, mentre la fresatura è scelta per le facce e i motivi non rotazionali.
Le sezioni sottili e le nervature strette richiedono particolare attenzione perché possono flettersi sotto la forza di taglio e ritornare elasticamente dopo il rilascio. Supportare il pezzo vicino al taglio dove la geometria lo consente, distribuire l'asportazione di materiale e separare la sgrossatura dalla finitura quando il disegno e la quantità lo giustificano. Se una feature non è raggiungibile senza un utensile lungo o un fissaggio instabile, sollevare la questione come problema DFM invece di nascondere il rischio in un percorso utensile nominale.
Leggere la superficie finita prima di decidere la passata successiva
Una superficie lucida non basta a stabilire che il taglio sia stato sano. Verificare le dimensioni controllate dal disegno, la condizione dei bordi, le bave, la texture superficiale e qualsiasi caratteristica di ispezione specificata. Se un foro, una faccia o una parete sottile sono critici dopo il trattamento, indicare la fase in cui vengono accettati e se il movimento del processore deve essere misurato prima della finitura.
Separare una correzione dimensionale da un'indagine sull'integrità del materiale. Un problema di usura dell'utensile può richiedere una modifica della vita del tagliente; uno spostamento del datum può richiedere un nuovo setup; uno strato superficiale o una bava eccessiva possono richiedere una revisione ingegneristica. Non presumere che una passata di finitura possa riparare ogni problema subsuperficiale o di processo.
Scenario illustrativo: un anello con foro trasversale e spianatura fresata
Immaginare un ipotetico anello in Nimonic 263 con un foro tornito, un perno esterno, una spianatura fresata e un foro radiale. Il piano di processo esegue prima la tornitura dei diametri relativi al datum con supporto stabile, poi ripristina il bloccaggio dall'asse definito per fresare la spianatura e forare il foro. Il team registra la condizione dei bordi dopo i primi pezzi e verifica se l'uscita del foro radiale crea una bava che influisce sull'assemblaggio.
Se l'utensile per il foro inizia a usurarsi più rapidamente dopo l'aggiunta della spianatura, il team esamina il flusso dei trucioli e l'impegno interrotto prima di modificare i dati di taglio. Se il rapporto tra foro e spianatura si sposta dopo lo sbloccaggio del pezzo, esamina il supporto e il trasferimento del datum. Si tratta di una revisione ipotetica del processo, non di un caso cliente JUCHENG né di un'affermazione su un ciclo produttivo validato.
Cosa specificare quando si acquista la lavorazione del Nimonic 263
- Designazione esatta, UNS o specifica, forma del prodotto, condizione di fornitura e certificati richiesti.
- Caratteristiche che definiscono la catena dei datum, inclusi fori, perni, facce, fori passanti e sezioni sottili.
- Quali dimensioni vengono accettate prima e dopo qualsiasi fase di trattamento termico o lavorazione esterna.
- Registrazioni di ispezione previste, requisiti superficiali, limiti di bava, quantità e controllo delle revisioni.
- Qualsiasi criticità di accesso alle caratteristiche, raggiungibilità dell'utensile, attrezzaggio o evacuazione dei trucioli per una revisione DFM preliminare.
Domande sulla lavorazione del Nimonic 263
Perché la lavorazione del Nimonic 263 può causare una rapida usura dell'utensile?
La sua resistenza alle alte temperature, la tendenza all'incrudimento, la concentrazione di calore vicino al taglio e l'interazione utensile-pezzo possono aumentare lo stress meccanico e termico sul tagliente. Il pattern di usura effettivo dipende dalla condizione del materiale, dal sistema utensile, dall'impegno, dalla geometria e dalla strategia di raffreddamento.
Una velocità di taglio di ricerca pubblicata può essere utilizzata direttamente?
No. I valori di ricerca descrivono una specifica configurazione di prova e non devono essere copiati in una macchina, inserto, geometria del pezzo o condizione del materiale diversi senza una qualifica controllata.
Nimonic 263 deve essere lavorato prima o dopo l'invecchiamento?
Dipende dalla forma del prodotto, dalla condizione di fornitura, dalla tolleranza del disegno e da chi è responsabile del trattamento. Confermare la sequenza approvata e le dimensioni finite con i documenti di progettazione e acquisto responsabili.
Cosa occorre controllare quando la finitura peggiora improvvisamente?
Controllare il tagliente, l'evacuazione del truciolo, l'ingaggio dell'utensile, il serraggio, la condizione del materiale e se il pezzo si sta flettendo. Confrontare una caratteristica di riferimento stabile prima di modificare più variabili di processo contemporaneamente.