
Resposta curta: A usinagem de Nimonic 263 é mais fácil de planejar quando a condição do material bruto, a estratégia de engajamento e as verificações de desgaste da ferramenta são tratadas como uma única decisão de processo. A liga pode encruar e reter calor próximo ao corte, de modo que o atrito repetido, a permanência parada ou um leve passe interrompido podem tornar o passe seguinte menos previsível. A vida da ferramenta e a integridade superficial devem ser avaliadas na forma e condição reais fornecidas; parâmetros de teste publicados não são receitas de oficina transferíveis.
Este artigo concentra-se na estratégia de corte para barras, perfis e componentes usinados de Nimonic 263. Ele é distinto de um guia de desbaste antes do envelhecimento para o Haynes 282: aqui a questão central é como manter um corte estável e reconhecer desgaste ou camadas superficiais encruadas enquanto as features são produzidas.
Identifique a forma do produto antes de escolher a rota
“Nimonic 263” não é informação suficiente para uma folha de processo. Registre a designação UNS, a forma do produto, a condição de tratamento térmico, o tamanho da seção, a certificação e quaisquer requisitos do cliente para o estado entregue. A Special Metals descreve a liga como normalmente recebendo tratamento de solubilização e endurecimento por envelhecimento antes do serviço; seus cronogramas publicados diferem por forma, e o tempo de tratamento de solubilização depende da espessura da seção. O cronograma para barra extrudada ou forjada não é automaticamente o cronograma para chapa laminada a quente ou produto trabalhado a frio.
Essa distinção afeta a usinagem. Uma condição de estoque solubilizada e um componente envelhecido apresentam cargas de corte e riscos de acabamento diferentes. Se outro processador controla o tratamento, defina o limite da operação e as medições necessárias antes e depois dessa transferência. O operador de usinagem não deve inferir um ciclo de envelhecimento a partir do nome da classe nem assumir que todo o material chega na mesma condição.
Mantenha a ferramenta engajada em vez de polir uma trilha endurecida
Quando um cortador permanece parado, atrita ou segue repetidamente um caminho raso sobre a mesma superfície, a peça pode endurecer localmente e aumentar a força no próximo engajamento. Na usinagem de Nimonic 263, isso pode se manifestar como mudança no som, aumento de carga, desgaste acelerado da aresta, formação de rebarba ou um acabamento que se degrada mesmo quando o caminho programado permanece inalterado. Esses são sinais de processo a serem investigados, não prova de uma única causa por si só.
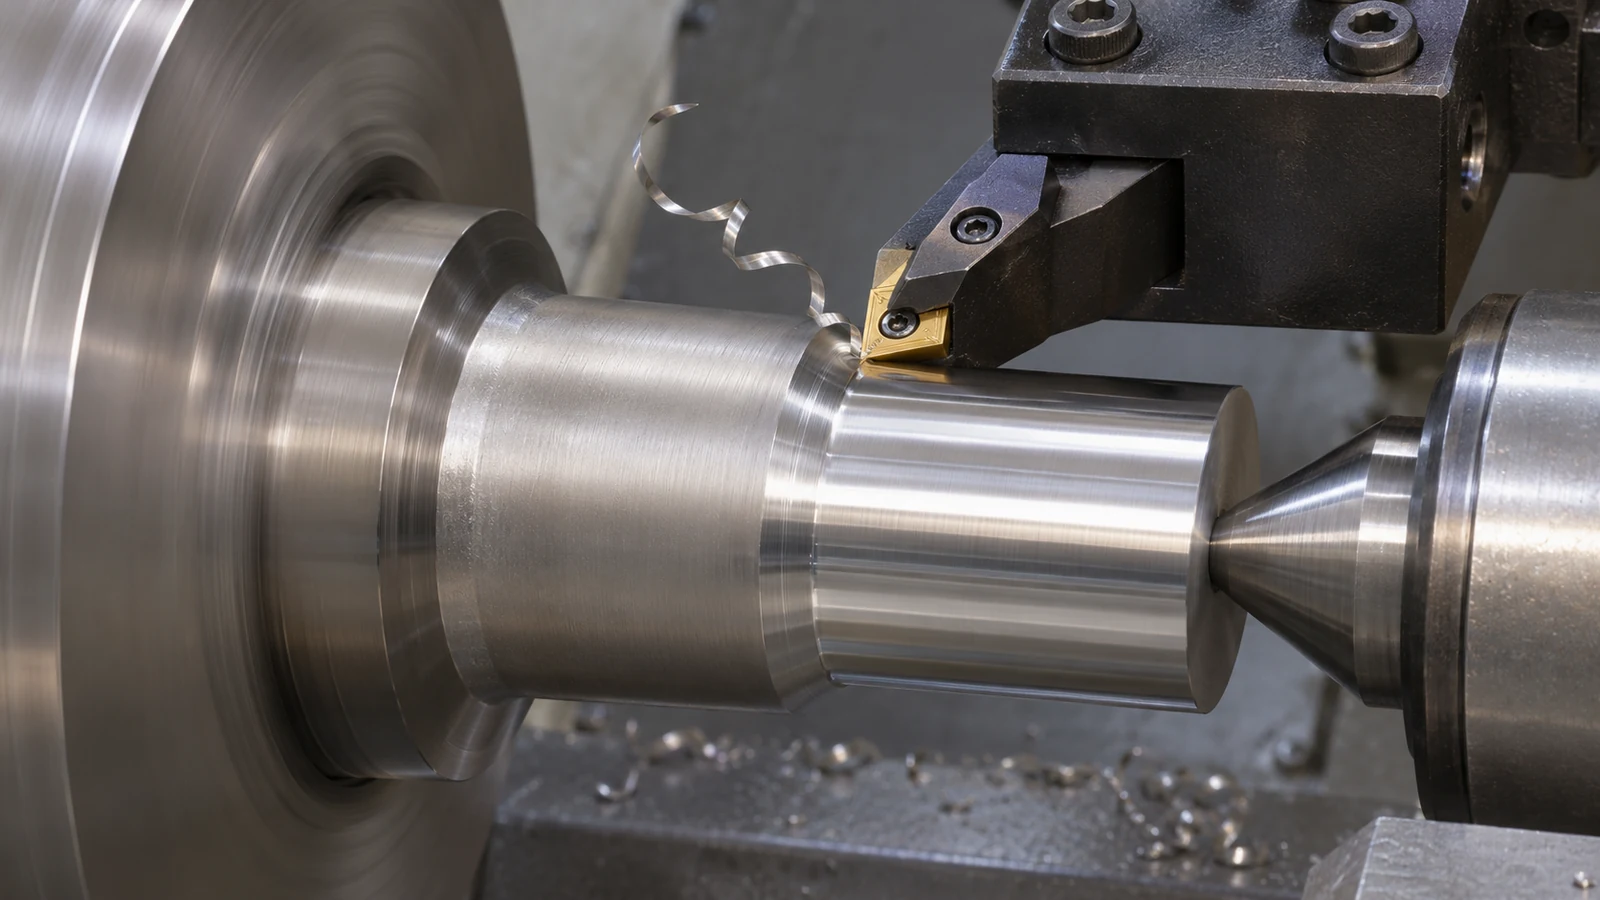 Comece com um plano de fixação rígido, balanço curto da ferramenta quando possível, entrada e saída previsíveis e um corte profundo o suficiente para remover a camada afetada em vez de escová-la repetidamente. Evite parar com a aresta em contato. O material de ferramenta adequado, a preparação da aresta, o revestimento, a abordagem de refrigeração e os dados de corte devem ser estabelecidos a partir de um teste qualificado para a máquina, o inserto, a feature e a condição da liga específicos.
Use o desgaste da ferramenta como uma observação de controle de processo
Não espere que um inserto quebre para revelar que o processo está instável. Acompanhe uma feature de referência repetível, o intervalo de vida da aresta, a tendência de carga do fuso, o tamanho da rebarba e a condição superficial em pontos de verificação planejados. Se o desgaste mudar bruscamente entre operações, verifique se uma mudança de setup, corte interrompido, recorte de cavaco, engajamento insuficiente ou mudança na condição do material coincide com isso.
 Pesquisas sobre o Nimonic C-263 relatam fortes efeitos do sistema de ferramenta e das condições de corte sobre o desgaste e a temperatura de corte. Tais experimentos explicam por que a seleção importa, mas suas velocidades e avanços estão vinculados às suas ferramentas, máquinas e geometria de teste específicas. Use-os como evidência de que o processo é sensível — não como um número a ser colado em um programa de produção.
Direcione furos, ombros e seções finas em torno de acesso e suporte
Para uma peça que combina diâmetros torneados com faces fresadas ou furos transversais, decida quais operações preservam a cadeia de datums e quais criam re-fixação desnecessária. Um diâmetro de referência torneado pode estabelecer o eixo, enquanto a fresagem ou a furação cria geometria secundária; o setup deve proteger a primeira feature quando cortes posteriores aplicam força. O torneamento CNC padrão pode cobrir trabalhos cilíndricos adequados, enquanto a fresagem é selecionada para as faces e padrões não rotacionais.
Seções finas e nervuras estreitas exigem atenção especial porque podem defletir sob a força de corte e retornar após a liberação. Apoie a peça próxima ao corte onde a geometria permitir, distribua a remoção de material e separe o desbaste do acabamento quando o desenho e a quantidade justificarem. Se uma feature não puder ser alcançada sem uma ferramenta longa ou fixação instável, levante isso como uma questão de DFM em vez de esconder o risco em um caminho de ferramenta nominal.
Leia a superfície acabada antes de decidir o próximo passe
Uma superfície brilhante não é suficiente para estabelecer que o corte foi saudável. Verifique as dimensões controladas pelo desenho, a condição da aresta, as rebarbas, a textura superficial e quaisquer características de inspeção especificadas. Se um furo, face ou parede fina for crítico após o tratamento, indique a etapa em que é aceito e se o movimento do processador deve ser medido antes do acabamento.
Separe uma correção dimensional de uma investigação de integridade do material. Um problema de desgaste da ferramenta pode exigir uma mudança na vida da aresta; um deslocamento de datum pode exigir uma nova configuração; uma camada superficial ou rebarba excessiva pode exigir revisão de engenharia. Não presuma que um passe de acabamento possa reparar todos os problemas subsuperficiais ou de processo.
Cenário ilustrativo: um anel com furo transversal e face fresada
Imagine um anel hipotético de Nimonic 263 com um furo torneado, um munhão externo, uma face fresada e um furo radial. O plano de processo primeiro torneia os diâmetros relacionados ao datum com suporte estável, depois re-fixa a partir do eixo definido para fresar a face e furar o furo. A equipe registra a condição da aresta após as primeiras peças e verifica se a saída do furo radial cria uma rebarba que afeta a montagem.
Se a ferramenta de furação começar a se desgastar mais rapidamente após a adição da face, a equipe revisa o fluxo de cavacos e o engajamento interrompido antes de alterar os dados de corte. Se a relação entre o furo e a face se deslocar após a peça ser desfixada, ela revisa o suporte e a transferência de datum. Esta é uma revisão de processo hipotética, não um caso de cliente JUCHENG nem uma afirmação sobre um ciclo de produção validado.
O que especificar ao contratar usinagem de Nimonic 263
- Designação exata, UNS ou especificação, forma do produto, condição de fornecimento e certificados exigidos.
- Características que definem a cadeia de datum, incluindo furos, munhões, faces, orifícios e seções finas.
- Quais dimensões são aceitas antes e depois de qualquer etapa de tratamento térmico ou processamento externo.
- Registros de inspeção esperados, requisitos de superfície, limites de rebarba, quantidade e controle de revisão.
- Qualquer preocupação com acesso a características, alcance da ferramenta, fixação da peça ou evacuação de cavacos para revisão antecipada de DFM.
Perguntas sobre usinagem de Nimonic 263
Por que a usinagem de Nimonic 263 pode causar desgaste rápido da ferramenta?
Sua resistência em temperatura, tendência ao encruamento, concentração de calor próxima ao corte e interação ferramenta-peça podem aumentar a tensão mecânica e térmica na aresta. O padrão real de desgaste depende da condição do material, do sistema de ferramentas, do engajamento, da geometria e da estratégia de refrigeração.
Uma velocidade de corte de pesquisa publicada pode ser usada diretamente?
Não. Os valores de pesquisa descrevem uma configuração de teste específica e não devem ser copiados para uma máquina, pastilha, geometria de peça ou condição de material diferentes sem uma qualificação controlada.
O Nimonic 263 deve ser usinado antes ou depois do envelhecimento?
Isso depende da forma do produto, da condição de fornecimento, da tolerância do desenho e de quem é responsável pelo tratamento. Confirme a sequência aprovada e as dimensões finais com os documentos de engenharia e de compras responsáveis.
O que deve ser verificado quando o acabamento piora repentinamente?
Verifique a aresta, a evacuação de cavacos, o engajamento da ferramenta, a fixação, a condição do material e se a peça está defletindo. Compare com um recurso de referência estável antes de alterar várias variáveis do processo ao mesmo tempo.