
Краткий ответ: Обработку Nimonic 263 проще всего планировать, когда состояние заготовки, стратегия врезания и контроль износа инструмента рассматриваются как единое технологическое решение. Сплав склонен к наклёпу и удержанию тепла вблизи зоны резания, поэтому повторное трение, выдержка или лёгкое прерывистое скольжение могут сделать следующий проход менее предсказуемым. Стойкость инструмента и целостность поверхности необходимо оценивать на фактической форме и состоянии поставки; опубликованные параметры испытаний не являются переносимыми цеховыми рецептами.
Данная статья посвящена стратегии резания для прутков, профилей и обработанных деталей из Nimonic 263. Она отличается от руководства по черновой обработке перед старением для Haynes 282: здесь центральный вопрос — как поддерживать стабильный рез и распознавать износ или наклёпанные поверхностные слои в процессе формообразования.
Определите вид продукции до выбора маршрута
“Nimonic 263” — недостаточно информации для технологической карты. Зафиксируйте обозначение UNS, вид продукции, состояние термической обработки, размер сечения, сертификацию и любые требования заказчика к поставляемому состоянию. Special Metals описывает сплав как обычно подвергаемый закалке на твёрдый раствор и старению перед эксплуатацией; опубликованные режимы различаются по виду продукции, а время закалки на твёрдый раствор зависит от толщины сечения. Режим для прессованного или кованого прутка не является автоматически режимом для горячекатаного листа или холоднодеформированной продукции.
Это различие влияет на обработку. Заготовка после закалки на твёрдый раствор и состаренная деталь создают разные нагрузки резания и риски по чистоте поверхности. Если термообработку выполняет другой подрядчик, определите границу операции и измерения, необходимые до и после этой передачи. Станочник не должен выводить цикл старения из названия марки или предполагать, что весь материал поступает в одинаковом состоянии.
Поддерживайте непрерывный контакт инструмента вместо полирования наклёпанной дорожки
Когда резец выдерживается на месте, трётся или многократно следует по неглубокой траектории по одной и той же поверхности, заготовка может локально наклёпываться и увеличивать усилие при следующем врезании. При обработке Nimonic 263 это может проявляться изменением звука, ростом нагрузки, ускоренным износом кромки, образованием заусенцев или уходом чистоты поверхности даже при неизменной запрограммированной траектории. Это технологические сигналы для исследования, а не доказательство одной причины сами по себе.
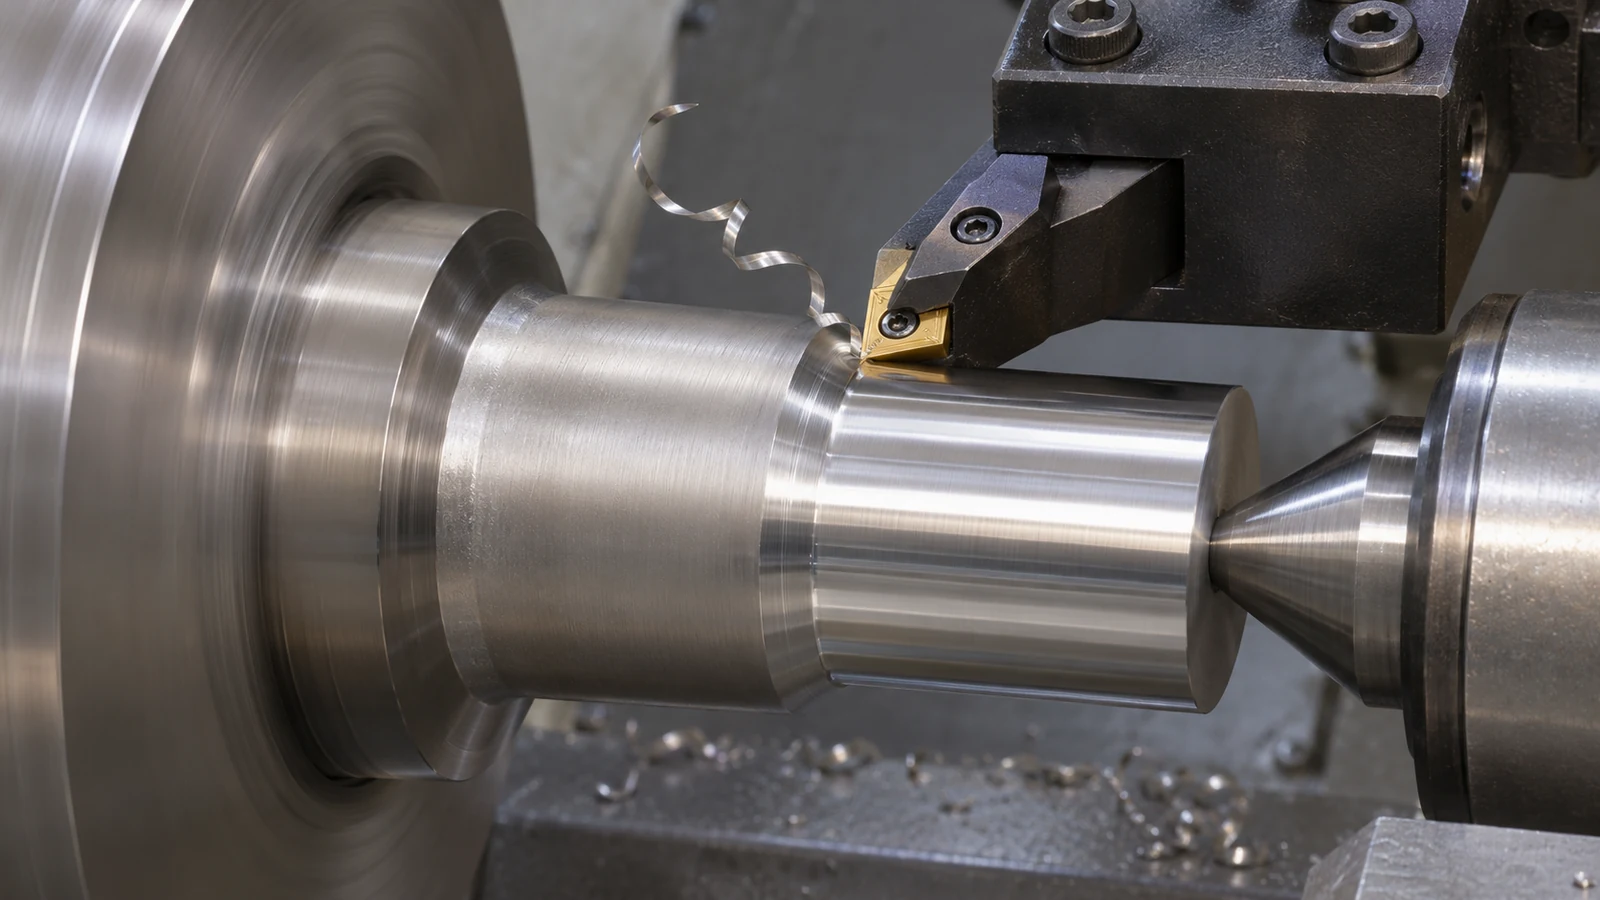 Начните с жёсткой схемы закрепления, по возможности короткого вылета инструмента, предсказуемого входа и выхода и резания достаточной глубины, чтобы удалять затронутый слой, а не многократно «протирать» его. Избегайте остановки с кромкой в контакте. Подходящий материал инструмента, подготовка кромки, покрытие, способ подачи СОЖ и режимы резания должны устанавливаться по квалифицированным испытаниям для конкретного станка, пластины, элемента и состояния сплава.
Используйте износ инструмента как наблюдение для управления процессом
Не ждите поломки пластины, чтобы обнаружить нестабильность процесса. Отслеживайте повторяемый контрольный элемент, интервал стойкости кромки, тренд нагрузки на шпинделе, размер заусенца и состояние поверхности в запланированных контрольных точках. Если износ резко меняется между операциями, проверьте, не совпадает ли с этим изменение наладки, прерывистое резание, повторное резание стружки, недостаточное врезание или изменение состояния заготовки.
 Исследования Nimonic C-263 сообщают о сильном влиянии инструментальной системы и условий резания на износ и температуру резания. Такие эксперименты объясняют, почему выбор важен, но их скорости и подачи привязаны к конкретным инструментам, станкам и геометрии испытаний. Используйте их как свидетельство чувствительности процесса — а не как число для вставки в производственную программу.
Планируйте отверстия, уступы и тонкие сечения с учётом доступа и поддержки
Для детали, сочетающей точеные шейки с фрезерованными площадками или поперечными отверстиями, определите, какие операции сохраняют размерную цепь, а какие создают ненужное перекрепление. Точения контрольный диаметр может задавать ось, тогда как фрезерование или сверление создают вторичную геометрию; наладка должна защищать первый элемент при приложении усилий последующими резами. Стандартное токарное ЧПУ может охватывать подходящие цилиндрические работы, тогда как фрезерование выбирается для невращающихся поверхностей и контуров.
Тонкие сечения и узкие перемычки требуют особого внимания, поскольку они могут прогибаться под усилием резания и пружинить после снятия нагрузки. Поддерживайте деталь как можно ближе к зоне резания, где это позволяет геометрия, распределяйте съём материала и разделяйте черновую и чистовую обработку, когда чертёж и количество это оправдывают. Если до элемента невозможно добраться без длинного инструмента или нестабильного зажима, поднимите это как вопрос DFM, а не скрывайте риск в номинальной траектории инструмента.
Перед выбором следующего прохода оцените обработанную поверхность
Блестящая поверхность ещё не доказывает, что резание прошло без проблем. Проверьте размеры, заданные чертежом, состояние кромок, заусенцы, текстуру поверхности и все указанные контролируемые характеристики. Если отверстие, торец или тонкая стенка критичны после обработки, укажите этап, на котором они принимаются, и нужно ли измерять смещение заготовки у обработчика перед финишной обработкой.
Отделяйте размерную коррекцию от исследования целостности материала. Проблема износа инструмента может потребовать изменения стойкости кромки; смещение базы может потребовать новой наладки; поверхностный слой или чрезмерные заусенцы могут потребовать инженерного анализа. Не предполагайте, что финишный проход способен устранить любую подповерхностную или технологическую проблему.
Иллюстративный сценарий: кольцо с поперечным отверстием и фрезерованной площадкой
Представьте гипотетическое кольцо из Nimonic 263 с точеным отверстием, наружной шейкой, одной фрезерованной площадкой и радиальным отверстием. Техпроцесс сначала точит диаметры, связанные с базой, при стабильной поддержке, затем перезажимает деталь от заданной оси для фрезерования площадки и сверления отверстия. Команда фиксирует состояние кромок после первых деталей и проверяет, не создаёт ли выход радиального отверстия заусенец, влияющий на сборку.
Если после добавления площадки инструмент для отверстия начинает изнашиваться быстрее, команда анализирует отвод стружки и прерывистое резание, прежде чем менять режимы резания. Если после разжима детали соотношение между отверстием и площадкой смещается, она анализирует поддержку и перенос базы. Это гипотетический разбор процесса, а не клиентский случай JUCHENG и не утверждение о проверенном производственном цикле.
Что указывать при заказе обработки Nimonic 263
- Точное обозначение, UNS или спецификацию, вид продукции, состояние поставки и требуемые сертификаты.
- Элементы, определяющие размерную цепь баз, включая отверстия, шейки, торцы, отверстия и тонкие сечения.
- Какие размеры принимаются до и после любого этапа термообработки или внешней обработки.
- Ожидаемые протоколы контроля, требования к поверхности, пределы заусенцев, количество и управление ревизиями.
- Любые вопросы доступа к элементам, вылета инструмента, закрепления заготовки или отвода стружки для раннего анализа технологичности (DFM).
Вопросы по обработке Nimonic 263
Почему обработка Nimonic 263 может вызывать быстрый износ инструмента?
Его прочность при температуре, склонность к наклёпу, концентрация тепла вблизи зоны резания и взаимодействие инструмента с заготовкой могут повышать механические и тепловые нагрузки на кромку. Фактический характер износа зависит от состояния материала, инструментальной системы, условий контакта, геометрии и стратегии охлаждения.
Можно ли напрямую использовать опубликованную исследовательскую скорость резания?
Нет. Исследовательские значения описывают конкретную испытательную установку, и их не следует переносить на другой станок, пластину, геометрию детали или состояние заготовки без контролируемой квалификации.
Следует ли обрабатывать Nimonic 263 до или после старения?
Это зависит от формы продукта, состояния поставки, допуска по чертежу и того, кто отвечает за обработку. Подтвердите утверждённую последовательность и окончательные размеры по ответственным инженерным и закупочным документам.
Что следует проверять, если качество поверхности внезапно ухудшается?
Проверьте режущую кромку, отвод стружки, зацепление инструмента, закрепление, состояние материала и не прогибается ли деталь. Сравните со стабильным эталонным элементом, прежде чем менять несколько технологических переменных одновременно.