
Molybdän kann mit konventionellen Verfahren bearbeitet werden, aber ein auf Stahl basierendes Rezept ist eine schlechte Ausgangsannahme. Die entscheidenden Steuergrößen sind Materialform und -zustand, Schneidkantenschärfe, starre Abstützung, Spanabfuhr und ein Fertigungsplan, der die geforderte Oberfläche schützt. Die Raumtemperatur-Duktilität von Molybdän und seine Neigung zum Ausbrechen können Ecken, dünne Querschnitte und unterbrochene Schnitte weniger nachsichtig machen, als es das einfache Etikett “Refraktärmetall” vermuten lässt. Bestätigen Sie die genaue Werkstoffsorte und Produktform, bevor Sie einen Bearbeitungsweg wählen; Daten für reines Molybdän dürfen nicht automatisch auf eine Molybdänlegierung übertragen werden.
Bei einem CNC-Teil ist die Aufgabe als zwei verknüpfte Tätigkeiten zu behandeln: Material abtragen, ohne Kanten- oder Oberflächenschäden zu verursachen, und anschließend prüfen, ob die fertige Geometrie und Oberfläche nach dem Lösen des Teils aus der Vorrichtung der Zeichnung entsprechen.
Die Halbzeugform setzt die erste Randbedingung
“Molybdän” kann kommerziell reines Material oder eine Legierung bezeichnen, und die Lieferung kann als Stab, Platte, Blech oder als endkonturnahe Form erfolgen. Dies sind keine austauschbaren Bearbeitungsbedingungen. Fragen Sie nach Werkstoffsorte, Produktspezifikation, Herstellungsweg, Zustand, Abmessungen und Materialzertifikat. Die Kornrichtung oder die Verarbeitungshistorie kann für ein Merkmal von Bedeutung sein, das über einen dünnen Querschnitt belastet wird oder einen scharfen inneren Übergang aufweist.
Prüfen Sie vor der Programmierung den Rohling auf tatsächliche Geometrie und verfügbare Bearbeitungszugabe. Ein sägeschnittiges Ende, eine gewalzte Oberfläche oder ein bereits vorhandener Eckfehler können verändern, wo der erste stabile Schnitt beginnt. Die Bearbeitungsfolge sollte eine dünne Kante nicht dazu zwingen, eine schwere Schrupplast zu tragen, nur weil das nominelle Modell dort Material belässt. Die Übersicht über Metallwerkstoffe ist ein Ausgangspunkt für den Vergleich von Werkstofffamilien; das Lieferantenzertifikat und die Zeichnung sind maßgebend für das konkrete Halbzeug.
Späne und Schneidkanten als Prozessrückmeldung lesen
Branchenhinweise der International Molybdenum Association weisen darauf hin, dass scharfe Werkzeuge und starre, umkehrspielfreie Aufbauten wichtig sind, weil eine stumpfe Schneide eher reißen als sauber schneiden kann; Späne und Staub können zudem Schneidkanten abrasiv verschleißen. Dieser Mechanismus liefert eine praktische Diagnose: Eine sich verschlechternde Oberfläche, ein instabiles Schnittgeräusch, eine ausgebrochene Schneide oder eine sich ändernde Belastung sollten eine Prüfung von Werkzeugzustand, Abstützung, Spanabfuhr und Materialzustand auslösen, bevor eine Parameteränderung als Lösung betrachtet wird.
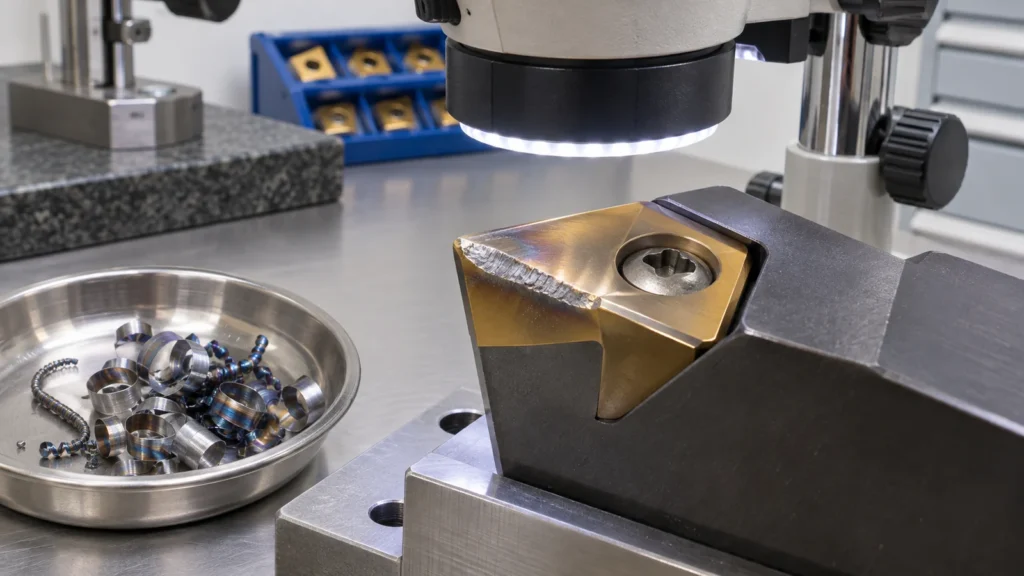
Beurteilen Sie einen Prozess nicht allein anhand der Spanfarbe. Dokumentieren Sie das tatsächliche Werkzeug, den Eingriff, den Halbzeugzustand, die Kühlmittelpraxis und die Lage des Merkmals zusammen mit dem beobachteten Fehler. Wenn Kantenausbrüche gehäuft an Ecken oder beim Durchbruch auftreten, kann die Ursache ein unterbrochener Eingriff oder eine unzureichende Abstützung sein und nicht ein globales Geschwindigkeitsproblem. Halten Sie die Maschinenumhausung und die Spanmanagementpraxis für Material und Kühlmittel angemessen; vermeiden Sie es, feinen Metallabrieb in nicht zugehörige Geräte oder Arbeitsbereiche zu kehren.
| Beobachtetes Symptom | Mögliche Prozessfrage | Zweckmäßige Prüfung |
|---|---|---|
| Kantenausbrüche an einer Ecke | Ist der Schnitt unterbrochen oder ist das Merkmal ungestützt? | Werkzeugeingriff, Aufmaß und lokale Spannung |
| Raue oder ausgerissene Oberfläche | Ist die Schneide stumpf geworden oder hat sie gerieben? | Schneidenzustand, Lastverlauf und Schlichtbearbeitungs-Setup |
| Maßänderungen nach der Freigabe | War der Rohling während der Bearbeitung eingespannt oder verspannt? | Bezugsstrategie, Spannfolge und Messung im freien Zustand |
| Schneller Schneidenverschleiß | Scheuern die Späne die Schneide oder werden sie zerspant? | Spanweg, Spanabfuhr, Kühlmittelzufuhr und Werkzeugprüfung |
Einen Bearbeitungsweg wählen, der spröde Merkmale schützt
Beim Schruppen sollten stabile Abstützung und beherrschbarer Eingriff im Vordergrund stehen. Lassen Sie genügend Aufmaß, um einen durchgehenden Schlichtschnitt zu erzeugen, aber erhalten Sie keinen dünnen Steg, der bei der späteren Bearbeitung nachgibt oder ausbricht. Bei einer Platte mit Tasche sollten Sie gegenüberliegende Flächen in einer Reihenfolge bearbeiten, die die Steifigkeit erhält; bei einem schlanken Drehteil halten Sie die ungestützte Länge kurz und planen Sie, wo das Teil bei sich ändernder Geometrie abgestützt wird.
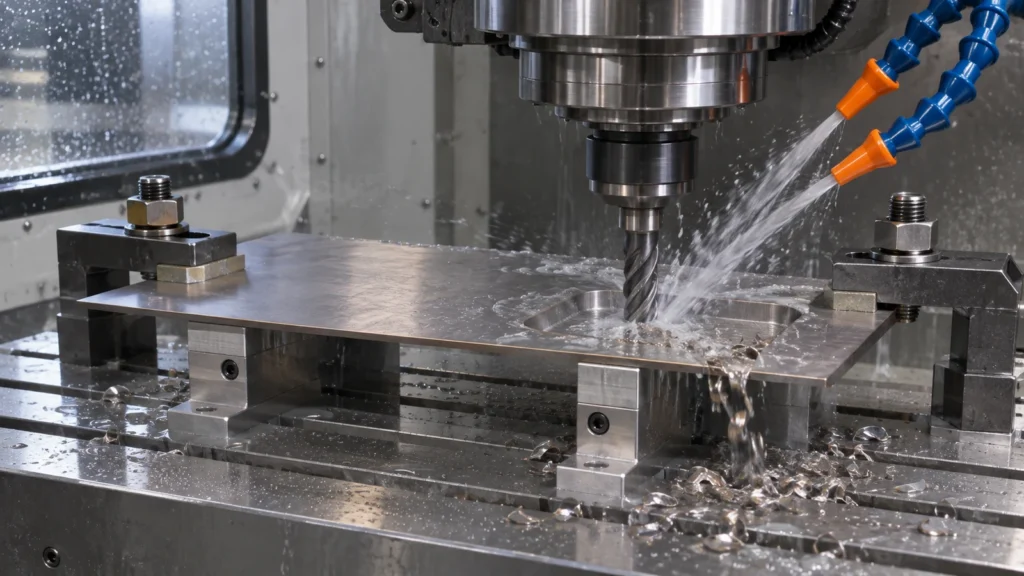
Werkzeuggeometrie und Schnittdaten sollten anhand der tatsächlichen Legierung, der Empfehlungen des Werkzeuglieferanten und eines kontrollierten Erstmuster-Versuchs ausgewählt werden. Veröffentlichte Richtlinien bieten einen Ausgangskontext, keine garantierten Schnittgeschwindigkeiten und Vorschübe für jede Maschine, jeden Einsatz, jeden Querschnitt oder jede Toleranz. Vermeiden Sie mehrere Änderungen gleichzeitig: Ein stabiles Prozessfenster hängt davon ab, zu wissen, ob Standzeit, Oberflächenintegrität oder Maßbewegung der begrenzende Faktor ist.
Die Oberfläche fertigbearbeiten, ohne Schäden zu verdecken
Trennen Sie die Maßbearbeitung von jedem abrasiven oder polierenden Vorgang. Wenn Schleifen eingesetzt wird, legen Sie fest, welche Flächen und Bezüge geschützt bleiben müssen, und definieren Sie die abschließende Messstufe. Eine glänzende Oberfläche ist kein Beweis für ein unbeschädigtes Untergefüge, und ein visueller Übergang kann einen lokalen Ausbruch oder Riss an einer Ecke verdecken. Bei einem kritischen Bauteil sollte der Zeichnungsinhaber angeben, ob die Prüfung visuell, maßlich, oberflächenbeschaffenheitsbasiert erfolgt oder ein anderes zugelassenes Verfahren erfordert.
Die Seite der Website CNC-Frässeite und Präzisionsschleifseite beschreiben Sie relevante Prozesskategorien. Sie bedeuten nicht, dass jede Molybdänform oder jedes spezialisierte Prüfverfahren verfügbar ist; bestätigen Sie Material- und Abnahmeanforderungen während der Angebotserstellung.
Nach dem Freigeben des Teils prüfen
Messen Sie kritische Maße, nachdem das Teil aus der Vorrichtung entnommen wurde und die festgelegte Prüfbedingung erreicht hat. Bei dünnen Querschnitten, asymmetrischem Materialabtrag oder schmalen Bezugsflächen vergleichen Sie während der Prozessentwicklung Messungen im eingespannten Zustand mit Ergebnissen im freien Zustand. Die Zeichnung sollte das Bezugssystem und jede erforderliche geometrische Toleranz festlegen, damit zwei Prüfer nicht unterschiedliche Aufbauten wählen.
Erfassen Sie Materialwärme-/Chargenidentifikation, Ausgangszustand, Werkzeug- und Fertigungswegrevisionen, sofern das Qualitätsplan dies verlangt. Wenn eine rissartige Anzeige oder eine ausgebrochene Stelle auftritt, stoppen Sie und entscheiden Sie darüber gemäß den technischen Abnahmekriterien; nicht ohne Genehmigung “auspolieren”. Die Qualitätsseite liefert den Qualitätssystemkontext der Website, während die teilespezifische Abnahme auf der freigegebenen Zeichnung und den Auftragsunterlagen verbleibt.
Was in die Anfrage gehört
- Genaue Molybdänsorte, Produktform, Zustand und Anforderungen an das Materialzeugnis.
- Kritische Kanten, dünne Querschnitte, Bezugsschema, Finish-Zonen und Prüfstufe.
- Ob Schleifen, Polieren oder eine bestimmte Kühlmittel-/Materialkontrollbeschränkung erforderlich ist.
- Menge, Revision und etwaige Erstmuster- oder Rückverfolgbarkeitsdokumentation.
Diese Details machen die Prozessdiskussion konkret. Eine allgemeine Anfrage nach einem “bearbeiteten Molybdänteil” lässt die risikoreichsten Variablen – den Ausgangswerkstoff und die Abnahmegrenze – ungeklärt.