
Les cibles de référence de fonderie pour l'usinage sont surtout utiles lorsque la fonderie, l'atelier CNC et l'inspecteur peuvent tous identifier les mêmes références physiques sur l'ébauche livrée. Un plan de références doit relier la géométrie fonctionnelle de la pièce coulée aux caractéristiques usinées ultérieures, sans supposer que chaque surface brute de coulée est stable, accessible ou dimensionnellement uniforme. La transmission doit indiquer ce qui est contrôlé à chaque étape et quelle partie est responsable de chaque exigence.
Il s'agit d'un guide de coordination des plans, et non d'une méthode de sélection de l'outillage de fonderie ou de fixation de surépaisseurs de coulée universelles. L'alliage, le procédé, la taille de la pièce, la dépouille, la surépaisseur d'usinage et la séquence d'usinage influent tous sur les références qui sont pratiques.
Séparer la référence de coulée de la référence de la pièce finie
Un composant fini peut se positionner à partir d'alésages usinés, de portées ou de faces de montage qui n'existent pas encore sur la pièce brute de coulée. L'ébauche a néanmoins besoin d'un moyen répétable d'être orientée et supportée pour les premières opérations d'usinage. Précisez si ce premier montage fait référence à des portées coulées, à des cibles temporaires, à un profil de montage ou à une autre caractéristique convenue.
Ne laissez pas une référence brute temporaire devenir silencieusement le schéma de références de la pièce finie. Le plan doit distinguer les références de montage utilisées pour établir les premières coupes des caractéristiques de référence qui contrôlent l'assemblage final et l'inspection. Cela évite qu'une surface de coulée pratique dicte involontairement la position d'un alésage ou d'une interface fonctionnelle.
Rendre les cibles physiques et inspectables
Les cibles de référence de fonderie pour l'usinage doivent être situées là où l'ébauche fournit suffisamment de matière et où le montage peut les atteindre sans basculer ni exercer une force de serrage excessive. Les cibles peuvent utiliser des zones de contact discrètes plutôt qu'une face brute entière, mais leur taille, leur position et leur utilisation doivent être claires pour les personnes qui construisent le montage et vérifient l'ébauche.
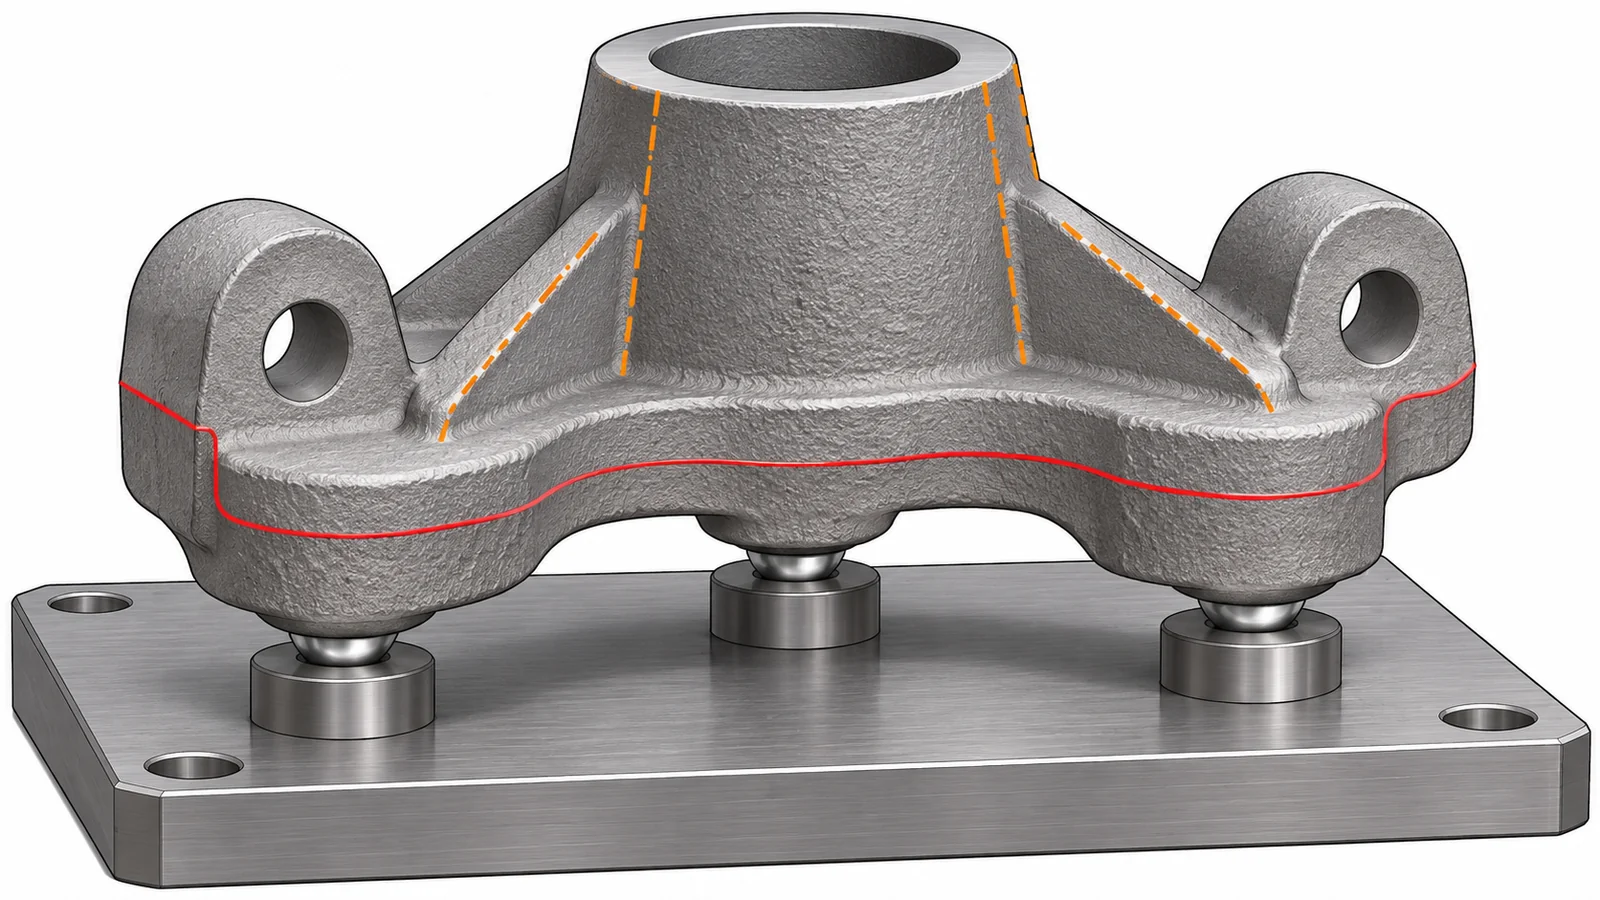
Tenez compte de la dépouille, des plans de joint, des attaques, des masselottes, des bavures et de la variation locale de surface. Une cible placée sur une zone en dépouille ou interrompue peut ne pas s'appuyer de manière constante. Si la surface de coulée est inadaptée, le plan et la gamme de fabrication peuvent identifier des portées sacrificielles ou une interface de montage contrôlée, à condition que la conception et la fonderie s'accordent sur la caractéristique et son enlèvement ou sa conservation.
Coordonner la surépaisseur et les coupes de la première opération
Avant diffusion, comparez le modèle de coulée et le modèle d'usinage autour de chaque surface qui sera coupée. L'enveloppe de surépaisseur doit laisser suffisamment de matière pour le nettoyage tout en préservant l'épaisseur de paroi et la position finale de la caractéristique. La surépaisseur dépend du procédé et de la géométrie ; une valeur unique globale peut ne pas couvrir la dépouille, la déformation ou les décalages locaux sur une pièce coulée grande ou asymétrique.
Marquez les régions d'usinage critiques et indiquez quelles surfaces brutes peuvent rester intactes. Les coupes de la première opération doivent créer des références stables et utilisables pour les montages ultérieurs. Si une caractéristique est susceptible de se déplacer à mesure que la matière est enlevée, séquencez l'ébauche et la finition de sorte que la pièce puisse se détendre ou être re-supportée avant que les dimensions finales ne soient établies.
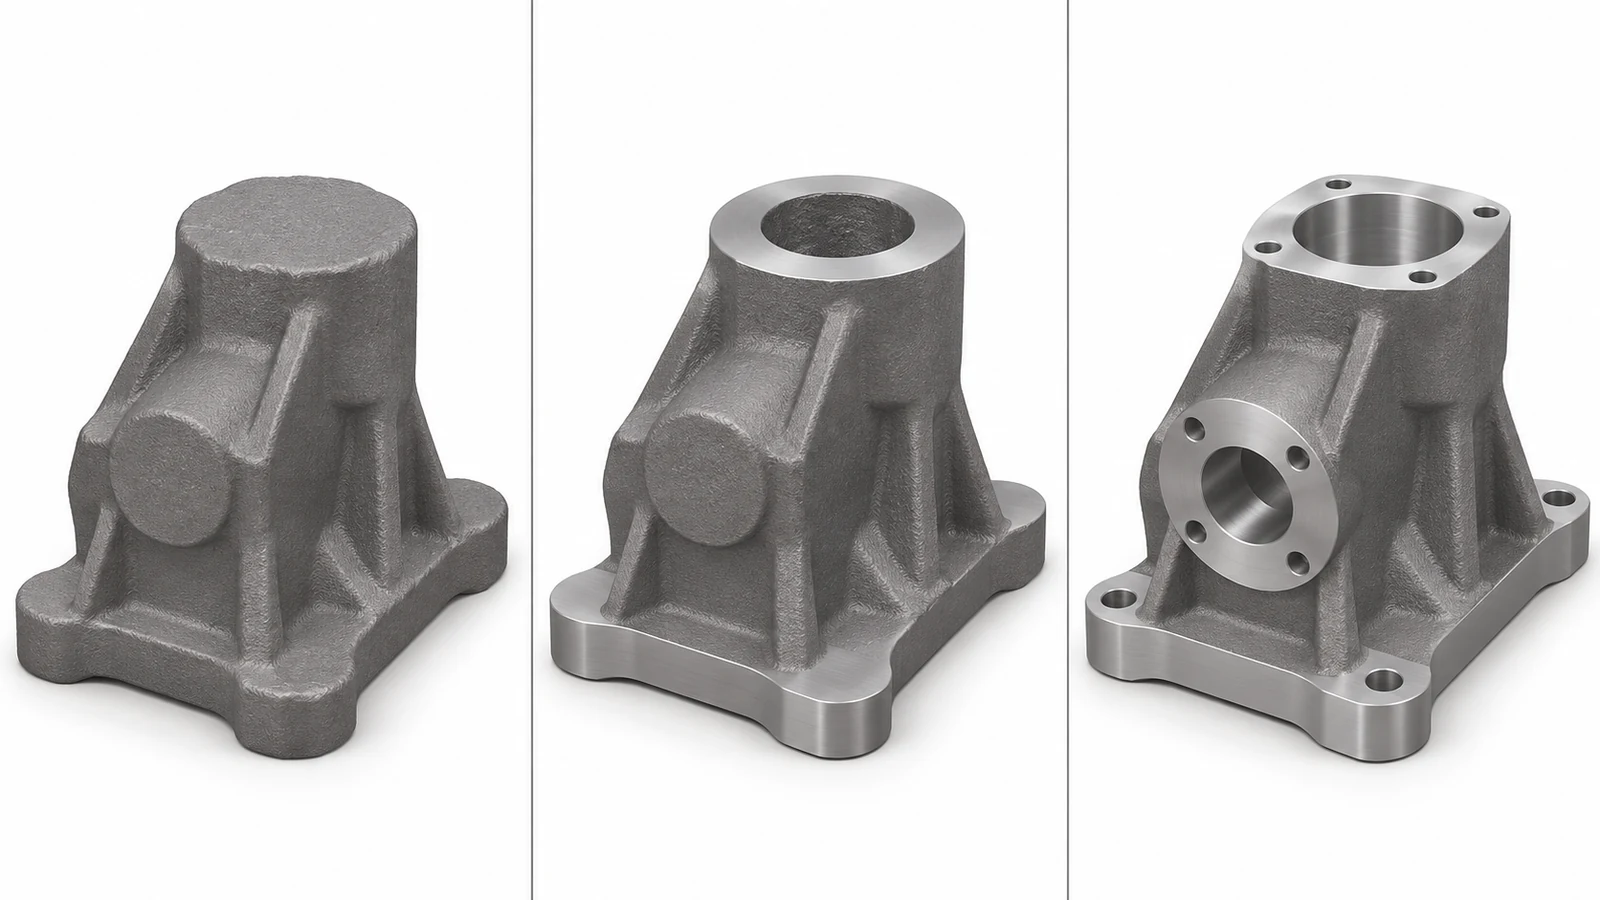
Pour l'étape d'usinage, reliez la transmission au périmètre réel de l'usinage CNC par rapport à la coulée à la cire perdue. Le procédé de coulée crée l'ébauche à cotes proches du fini ; le plan CNC contrôle les interfaces finies spécifiées et ne remplace pas les exigences de réception de la fonderie.
Garder la responsabilité de l'inspection explicite
Les documents d'inspection doivent préciser si une exigence s'applique à la pièce brute de fonderie, après l'usinage initial ou sur la pièce finie. Ce sont des états différents. Un contrôle de l'enveloppe de fonderie peut utiliser des cibles qui disparaissent lors des opérations ultérieures, tandis que l'inspection finale doit utiliser le référentiel de datums libéré et les exigences indiquées sur le plan.
Lorsque la pièce est grande, flexible ou asymétrique, définir les conditions de support et de bridage pour la mesure. Enregistrer les points cibles ou les simulateurs de datums, et préciser comment les surfaces non usinées sont évaluées. Si les fournisseurs de fonderie et d'usinage inspectent chacun une partie du processus, les documents d'achat doivent identifier les enregistrements de transfert et le circuit de non-conformité.
Liste de contrôle de transfert pour une ébauche de fonderie
- Identifier les références de montage brut séparément des datums de pièce finie.
- Indiquer les emplacements de cibles accessibles, stables et non interrompus par la dépouille ou les plans de joint.
- Coordonner l'enveloppe de surépaisseur et les attentes d'épuration autour des parois et interfaces critiques.
- Préciser quelles exigences s'appliquent aux états brut, semi-fini et fini de la pièce.
- Convenir de qui vérifie l'état de fonderie, la surépaisseur d'usinage, le transfert de datums et les dimensions finales.
Des cibles de datums de fonderie claires pour l'usinage transforment une instruction vague “ usiner à partir de la fonderie ” en un transfert fournisseur reproductible. Le plan, le plan de montage et l'enregistrement d'inspection doivent tous décrire les mêmes références et le même stade du routage de fabrication de la pièce.