
Базы литой заготовки для механической обработки наиболее полезны, когда литейное производство, цех ЧПУ и контролёр могут однозначно определить одни и те же физические базы на поставленной заготовке. План базирования должен связывать функциональную геометрию отливки с последующими обработанными элементами, не предполагая, что каждая литая поверхность стабильна, доступна или однородна по размерам. При передаче должно быть указано, что контролируется на каждом этапе и какая сторона отвечает за каждое требование.
Это руководство по согласованию чертежей, а не метод выбора литейной оснастки или установления универсальных припусков на отливку. Сплав, процесс, размер детали, уклон, припуск и последовательность обработки — всё это влияет на то, какие базы практичны.
Отделяйте базу отливки от базы готовой детали
Готовый компонент может базироваться от обработанных отверстий, площадок или установочных поверхностей, которых ещё нет на необработанной отливке. Заготовке всё ещё нужен воспроизводимый способ ориентации и поддержки для первых операций обработки. Укажите, использует ли эта первая установка литые площадки, временные базы, профиль приспособления или другой согласованный элемент.
Не позволяйте временной черновой базе незаметно превратиться в схему базирования готовой детали. Чертеж должен различать установочные базы, используемые для выполнения начальных резов, и базы, которые определяют окончательную сборку и контроль. Это предотвращает непреднамеренное определение удобной литой поверхностью расположения функционального отверстия или интерфейса.
Делайте базы физическими и контролируемыми
Базы литой заготовки для механической обработки должны располагаться там, где заготовка обеспечивает достаточный материал и приспособление может до них добраться без качания или чрезмерного усилия зажима. Базы могут использовать отдельные контактные площадки, а не всю черновую поверхность, но их размер, положение и использование должны быть понятны людям, изготавливающим приспособление и проверяющим заготовку.
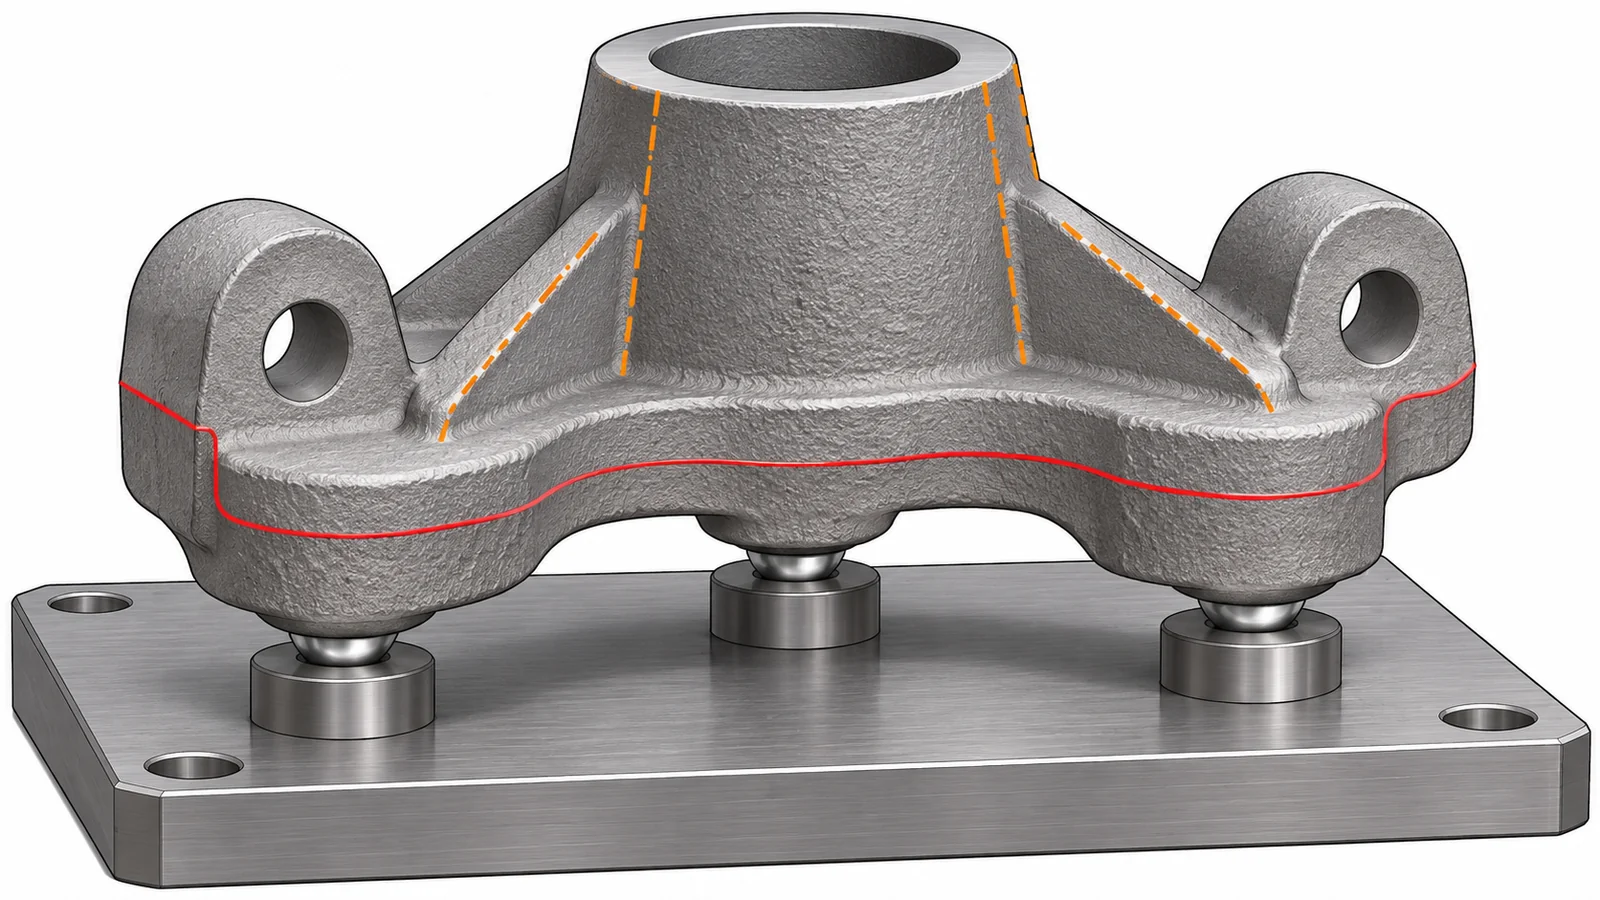
Учитывайте уклон, линии разъёма, литники, прибыли, облой и локальные неровности поверхности. База, расположенная на поверхности с уклоном или прерывистой области, может не прилегать стабильно. Если поверхность отливки непригодна, чертеж и технологический план могут определить жертвенные площадки или контролируемый интерфейс приспособления при условии, что конструкция и литейное производство согласуют этот элемент и его удаление или сохранение.
Согласовывайте припуск и резы первой операции
Перед выпуском сравните модель отливки и модель механической обработки вокруг каждой поверхности, которая будет обрабатываться. Контур припуска должен оставлять достаточно материала для зачистки, сохраняя толщину стенки и окончательное положение элемента. Припуск зависит от процесса и геометрии; одно универсальное значение может не покрыть уклон, деформацию или локальные смещения по крупной или асимметричной отливке.
Отмечайте критичные зоны обработки и указывайте, какие черновые поверхности могут остаться нетронутыми. Резы первой операции должны создавать стабильные, пригодные базы для последующих установок. Если элемент, вероятно, сместится по мере снятия припуска, упорядочите черновую и чистовую обработку так, чтобы деталь могла отдохнуть или быть переустановлена до установления окончательных размеров.
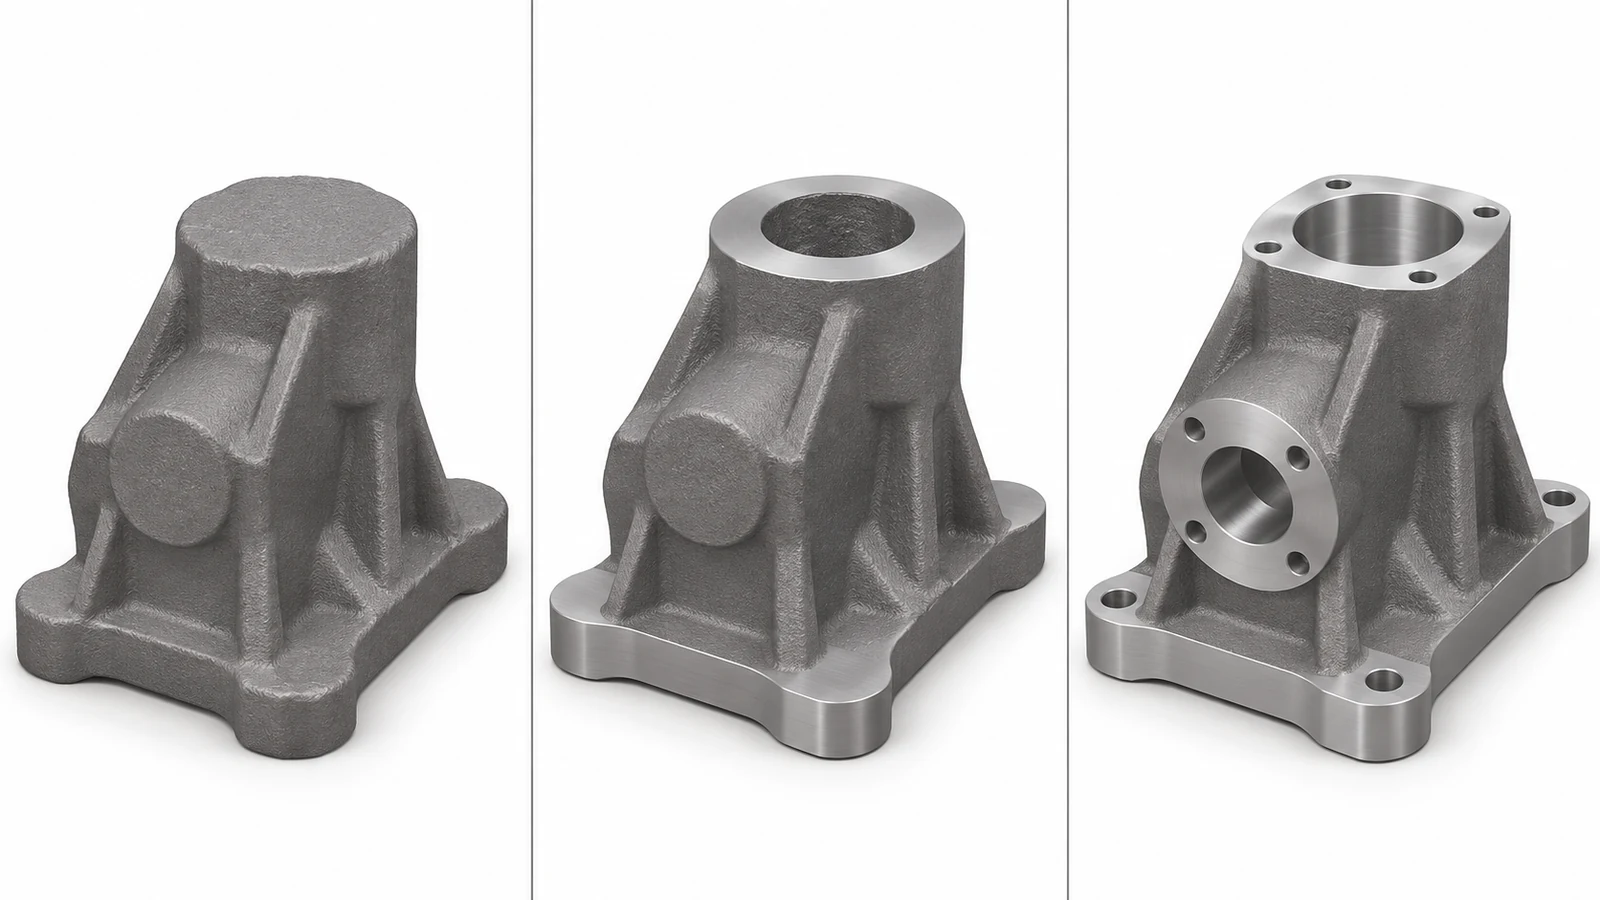
Для этапа механической обработки свяжите передачу с фактическим объёмом механической обработки на ЧПУ в сравнении с литьём по выплавляемым моделям. Литейный процесс создаёт заготовку, близкую к конечной форме; план ЧПУ управляет заданными окончательными интерфейсами и не заменяет требования приёмки литейного производства.
Явно закрепите ответственность за контроль
В документах контроля должно быть указано, относится ли требование к необработанной отливке, после первичной механической обработки или к готовой детали. Это разные состояния. Проверка литейного контура может использовать базы, которые исчезают при последующих операциях, тогда как окончательный контроль должен использовать утверждённую систему базовых отсчётов и указанные требования чертежа.
Если деталь крупная, гибкая или асимметричная, определите условия опирания и закрепления для измерений. Зафиксируйте целевые точки или имитаторы баз и укажите, как оцениваются необработанные поверхности. Если литейный и механический поставщики контролируют каждый свою часть процесса, в закупочных документах должны быть определены записи о передаче и порядок работы с несоответствиями.
Контрольный перечень передачи для литой заготовки
- Определите черновые установочные базы отдельно от баз готовой детали.
- Укажите целевые точки, которые доступны, стабильны и не прерываются уклонами или элементами разъёма.
- Согласуйте припуск заготовки и ожидания по очистке применительно к критическим стенкам и сопряжениям.
- Укажите, какие требования относятся к состояниям необработанной, полуобработанной и готовой детали.
- Согласуйте, кто проверяет состояние отливки, припуск на механическую обработку, передачу баз и окончательные размеры.
Чёткие целевые точки баз отливки для механической обработки превращают расплывчатую инструкцию “обрабатывать из отливки” в воспроизводимую передачу поставщику. Чертеж, схема приспособления и запись контроля должны описывать одни и те же базы и одну и ту же стадию маршрута изготовления детали.