
I target di riferimento per la fusione destinati alla lavorazione meccanica sono più utili quando la fonderia, l'officina CNC e l'ispettore possono tutti identificare gli stessi riferimenti fisici sul grezzo consegnato. Un piano di riferimenti dovrebbe collegare la geometria funzionale della fusione alle successive caratteristiche lavorate, senza presumere che ogni superficie grezza di fusione sia stabile, accessibile o dimensionalmente uniforme. Il passaggio di consegne deve mostrare cosa è controllato in ciascuna fase e quale parte è responsabile di ogni requisito.
Questa è una guida al coordinamento dei disegni, non un metodo per selezionare l'attrezzatura di fonderia o stabilire sovrametalli di fusione universali. La lega, il processo, le dimensioni del pezzo, lo sformo, il sovrametallo e la sequenza di lavorazione influenzano tutti quali riferimenti siano praticabili.
Separare il riferimento di fusione dal riferimento del pezzo finito
Un componente finito può essere posizionato a partire da fori lavorati, appoggi o superfici di montaggio che non esistono ancora sul grezzo di fusione. Il grezzo necessita comunque di un modo ripetibile per essere orientato e supportato per le prime operazioni di lavorazione. Specificare se quel primo setup fa riferimento a superfici grezze di fusione, target temporanei, un profilo di attrezzatura o un'altra caratteristica concordata.
Non lasciare che un riferimento grezzo temporaneo diventi silenziosamente lo schema di riferimenti del pezzo finito. Il disegno deve distinguere i riferimenti di setup utilizzati per stabilire i tagli iniziali dalle caratteristiche di riferimento che controllano l'assemblaggio finale e l'ispezione. Ciò impedisce che una comoda superficie di fusione determini involontariamente la posizione di un foro o di un'interfaccia funzionale.
Rendere i target fisici e ispezionabili
I target di riferimento per la fusione destinati alla lavorazione meccanica dovrebbero essere posizionati dove il grezzo fornisce materiale sufficiente e l'attrezzatura può raggiungerli senza oscillazioni o forza di serraggio eccessiva. I target possono utilizzare aree di contatto discrete anziché un'intera superficie grezza, ma le loro dimensioni, posizione e utilizzo devono essere chiari a coloro che costruiscono l'attrezzatura e verificano il grezzo.
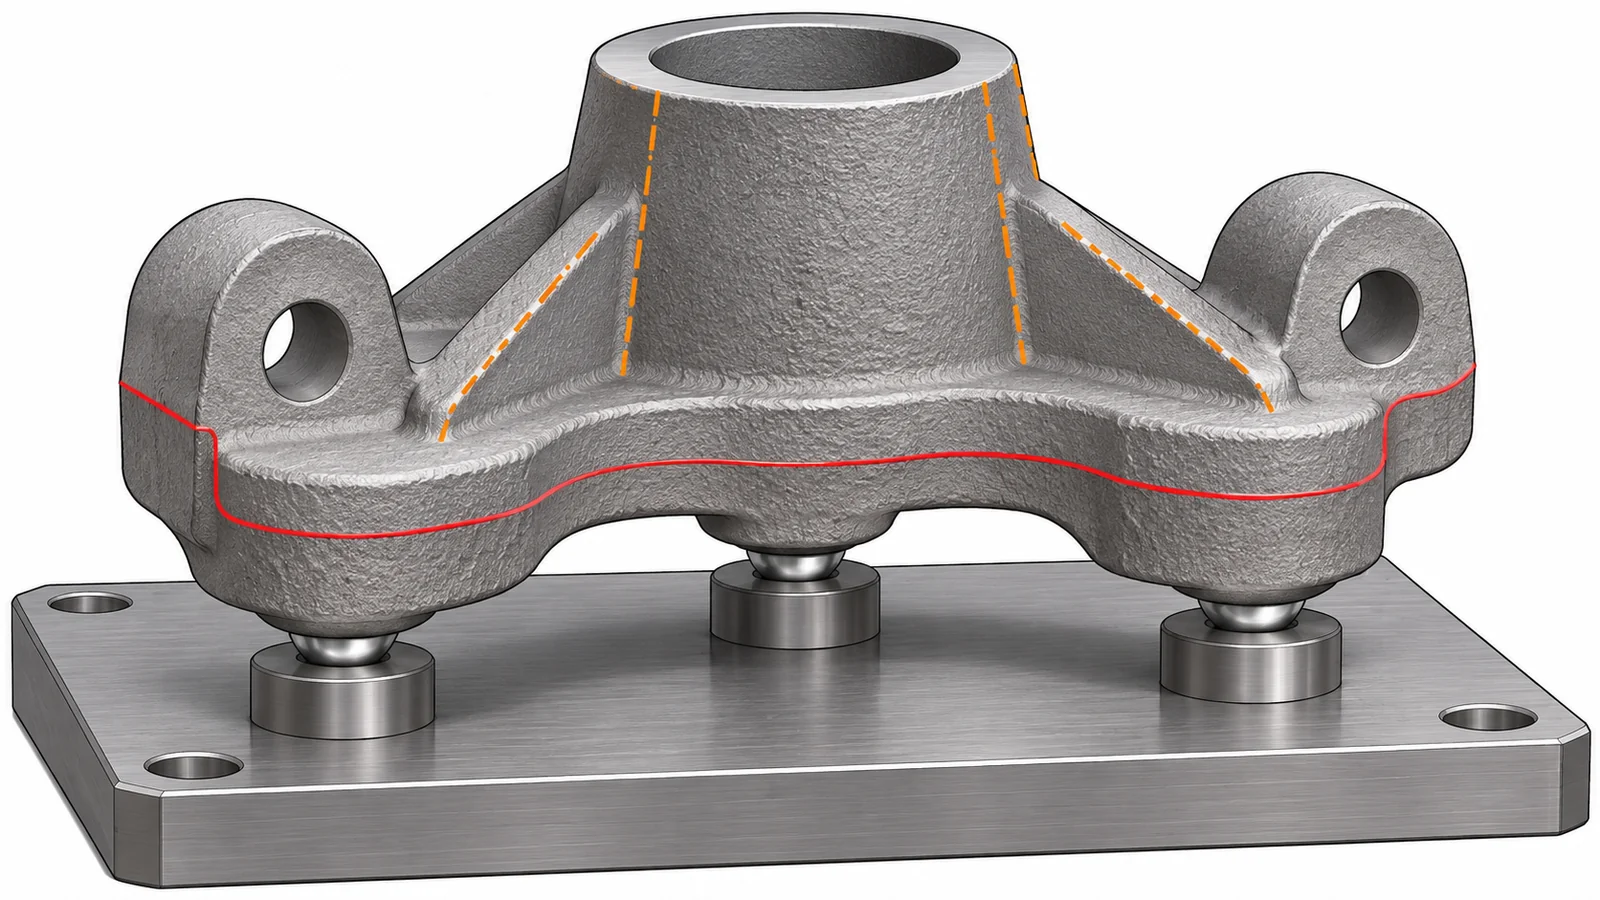
Considerare sformo, linee di divisione, materozze, colonne, bave e variazione locale della superficie. Un target posizionato su un'area sformata o interrotta potrebbe non appoggiarsi in modo coerente. Se la superficie di fusione non è adatta, il disegno e il piano di processo possono identificare cuscinetti sacrificabili o un'interfaccia di attrezzatura controllata, purché la progettazione e la fonderia concordino sulla caratteristica e sulla sua rimozione o conservazione.
Coordinare il sovrametallo e i tagli della prima operazione
Prima del rilascio, confrontare il modello di fusione e il modello di lavorazione attorno a ogni superficie che verrà tagliata. L'inviluppo del sovrametallo deve lasciare materiale sufficiente per la pulizia preservando lo spessore della parete e la posizione finale della caratteristica. Il sovrametallo dipende dal processo e dalla geometria; un singolo valore generalizzato potrebbe non coprire sformo, distorsione o spostamenti locali su una fusione grande o asimmetrica.
Contrassegnare le regioni critiche di lavorazione e indicare quali superfici grezze possono rimanere intatte. I tagli della prima operazione dovrebbero creare riferimenti stabili e utilizzabili per i setup successivi. Se è probabile che una caratteristica si sposti man mano che il sovrametallo viene rimosso, sequenziare sgrossatura e finitura in modo che il pezzo possa distendersi o essere ri-supportato prima che vengano stabilite le dimensioni finali.
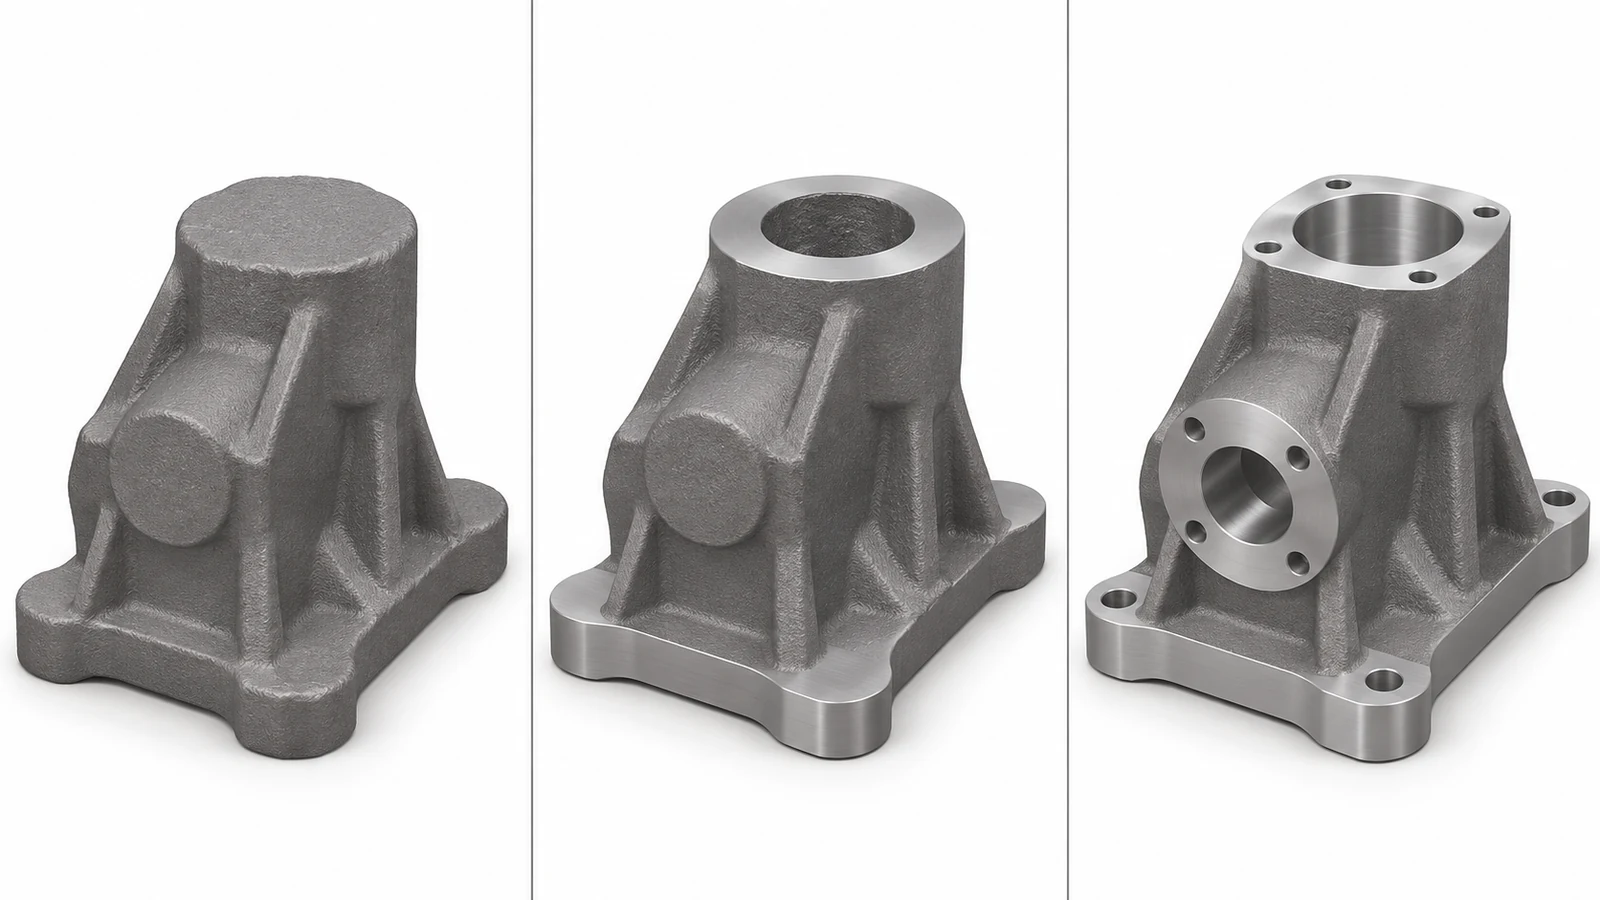
Per la fase di lavorazione, collegare il passaggio di consegne all'effettiva portata di lavorazione CNC rispetto alla fusione a cera persa. Il processo di fusione crea il grezzo near-net; il piano CNC controlla le interfacce finite specificate e non sostituisce i requisiti di accettazione della fonderia.
Mantenere esplicita la responsabilità delle ispezioni
I documenti di ispezione dovrebbero indicare se un requisito si applica al getto grezzo, dopo la prima lavorazione meccanica o sul pezzo finito. Si tratta di stati diversi. Un controllo dell'inviluppo del getto può utilizzare riferimenti che scompaiono nelle operazioni successive, mentre l'ispezione finale dovrebbe utilizzare il sistema di riferimento dei datum rilasciato e i requisiti dichiarati nel disegno.
Quando il pezzo è grande, flessibile o asimmetrico, definire le condizioni di supporto e serraggio per la misurazione. Registrare i punti target o i simulatori di datum e indicare come vengono valutate le superfici non lavorate. Se i fornitori di fonderia e di lavorazione meccanica ispezionano ciascuno una parte del processo, i documenti di acquisto dovrebbero identificare i record di passaggio di consegne e il percorso delle non conformità.
Checklist di passaggio di consegne per uno sbozzato di getto
- Identificare i riferimenti di setup grezzo separatamente dai datum del pezzo finito.
- Mostrare le posizioni dei target accessibili, stabili e non interrotte da spoglie o caratteristiche di divisione.
- Coordinare l'inviluppo del sovrametallo e le aspettative di finitura attorno a pareti e interfacce critiche.
- Indicare quali requisiti si applicano alle condizioni di pezzo grezzo, semifinito e finito.
- Concordare chi verifica la condizione del getto, il sovrametallo di lavorazione, il trasferimento dei datum e le dimensioni finali.
Target di datum del getto chiari per la lavorazione trasformano un'istruzione vaga come “lavorare dal getto” in un passaggio di consegne ripetibile al fornitore. Il disegno, il piano di attrezzaggio e il record di ispezione dovrebbero tutti descrivere gli stessi riferimenti e la stessa fase del ciclo produttivo del pezzo.