
Os alvos de datum de fundição para usinagem são mais úteis quando a fundição, a oficina CNC e o inspetor conseguem todos identificar as mesmas referências físicas no blank entregue. Um plano de datum deve conectar a geometria funcional da peça fundida às features usinadas posteriormente, sem presumir que toda superfície bruta de fundição seja estável, acessível ou dimensionalmente uniforme. A transferência precisa mostrar o que é controlado em cada etapa e qual parte é responsável por cada requisito.
Este é um guia de coordenação de desenho, não um método para selecionar ferramental de fundição ou definir sobremetal de fundição universal. Liga, processo, tamanho da peça, ângulo de saída, sobremetal e a sequência de usinagem afetam quais referências são práticas.
Separe a referência da fundição do datum da peça acabada
Um componente acabado pode ser localizado a partir de furos usinados, assentos ou faces de montagem que ainda não existem na peça fundida bruta. O blank ainda precisa de uma forma repetível de ser orientado e apoiado para as primeiras operações de usinagem. Declare se essa primeira fixação referencia assentos fundidos, alvos temporários, um perfil de dispositivo ou outra feature acordada.
Não deixe que uma referência bruta temporária se torne silenciosamente o esquema de datum da peça acabada. O desenho deve distinguir as referências de fixação usadas para estabelecer os cortes iniciais das features de datum que controlam a montagem final e a inspeção. Isso evita que uma superfície de fundição conveniente dite involuntariamente a localização de um furo ou interface funcional.
Torne os alvos físicos e inspecionáveis
Os alvos de datum de fundição para usinagem devem ser localizados onde o blank fornece material suficiente e o dispositivo consegue alcançá-los sem balançar ou exigir força de fixação excessiva. Os alvos podem usar áreas de contato discretas em vez de uma face bruta inteira, mas seu tamanho, posição e uso devem ser claros para as pessoas que constroem o dispositivo e verificam o blank.
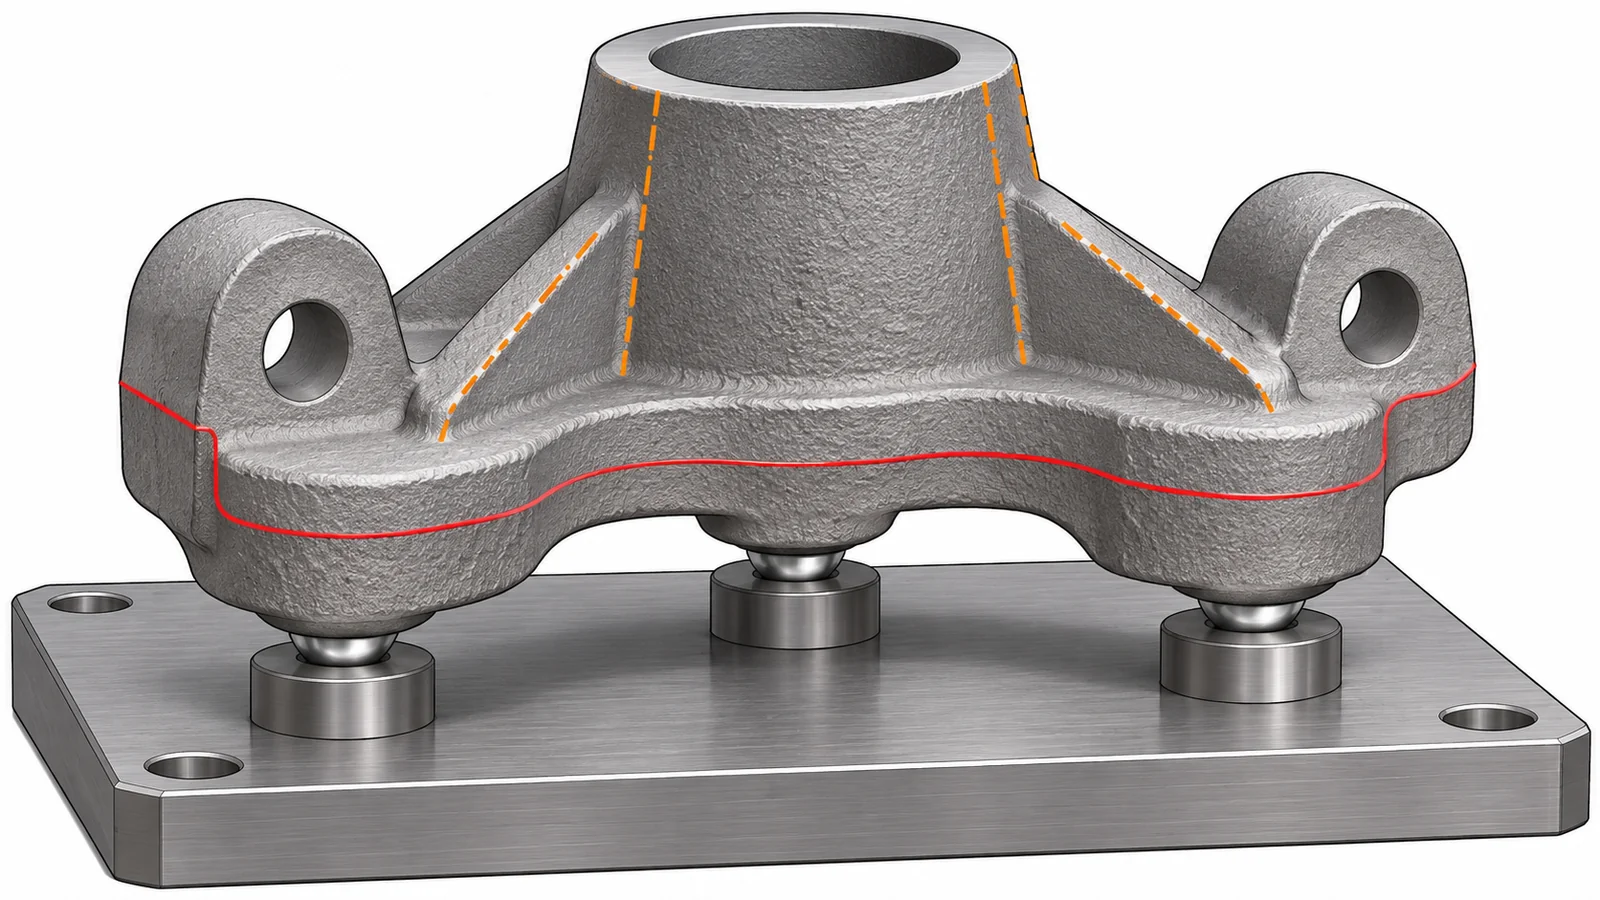
Considere ângulo de saída, linhas de partição, canais de alimentação, massalotes, rebarbas e variação local da superfície. Um alvo posicionado em uma área com ângulo de saída ou interrompida pode não assentar de forma consistente. Se a superfície da fundição for inadequada, o desenho e o plano de processo podem identificar assentos sacrificiais ou uma interface de dispositivo controlada, desde que o projeto e a fundição concordem sobre a feature e sua remoção ou retenção.
Coordene o sobremetal e os cortes da primeira operação
Antes da liberação, compare o modelo de fundição e o modelo de usinagem em torno de cada superfície que será cortada. O envelope de sobremetal deve deixar material suficiente para limpeza, preservando a espessura de parede e a posição final da feature. O sobremetal depende do processo e da geometria; um único valor genérico pode não cobrir ângulo de saída, distorção ou deslocamentos locais em uma peça fundida grande ou assimétrica.
Marque as regiões críticas de usinagem e indique quais superfícies brutas podem permanecer intocadas. Os cortes da primeira operação devem criar referências estáveis e utilizáveis para as fixações posteriores. Se for provável que uma feature se mova à medida que o sobremetal é removido, sequencie o desbaste e o acabamento de modo que a peça possa relaxar ou ser re-apoiada antes que as dimensões finais sejam estabelecidas.
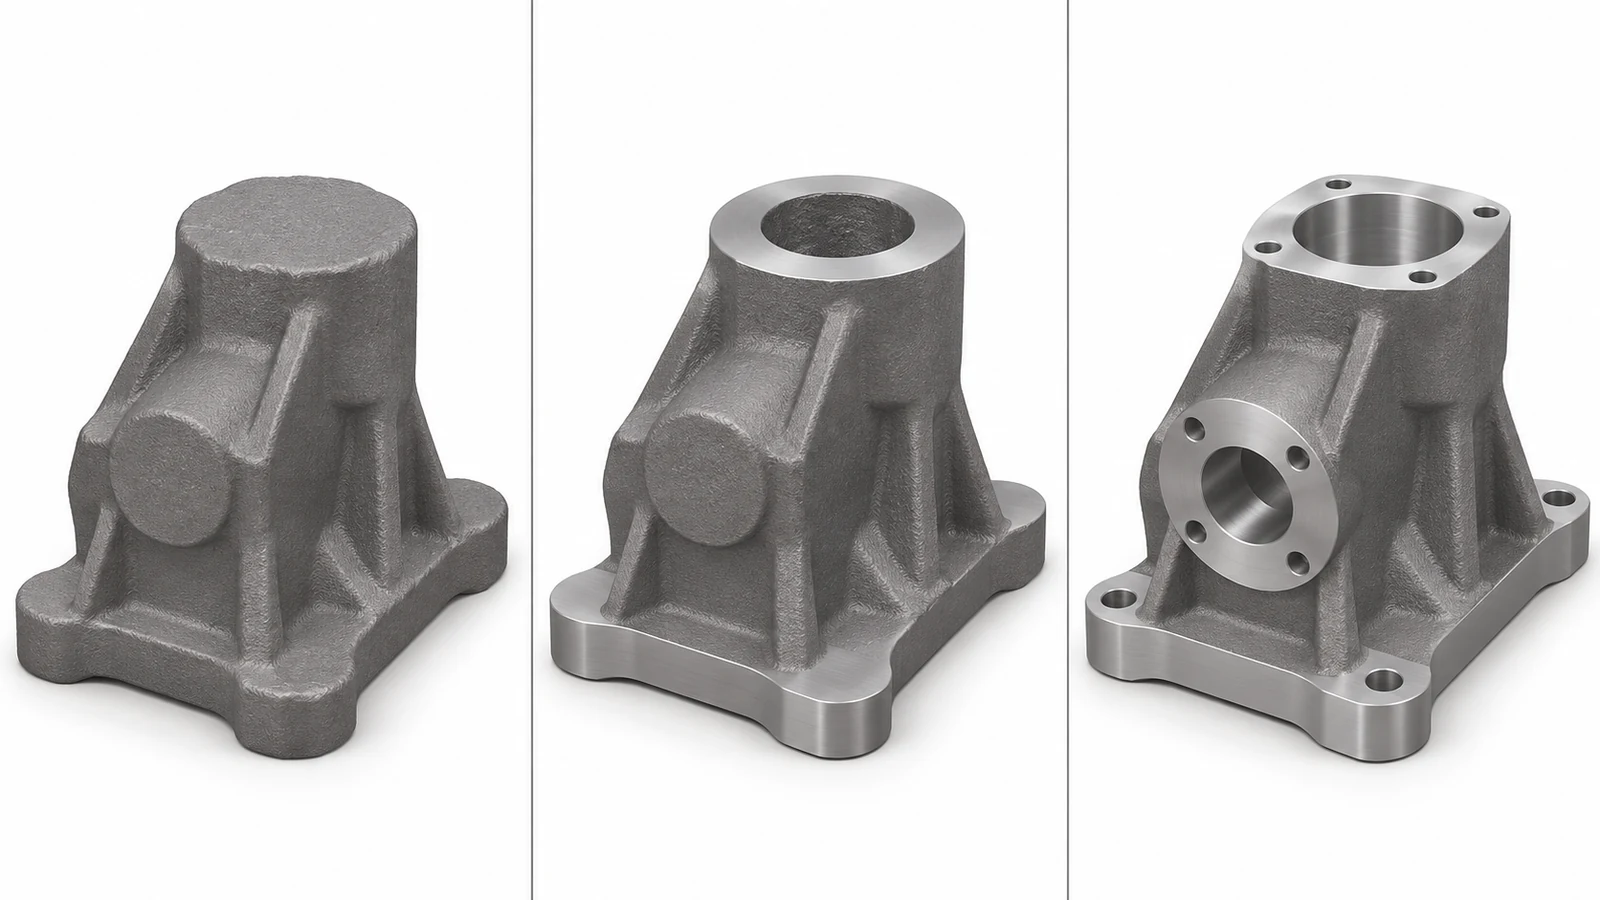
Para a etapa de usinagem, relacione a transferência ao escopo real de usinagem CNC versus fundição de precisão. O processo de fundição cria o blank próximo da forma final; o plano de CNC controla as interfaces acabadas especificadas e não substitui os requisitos de aceitação da fundição.
Mantenha a responsabilidade pela inspeção explícita
Os documentos de inspeção devem indicar se um requisito se aplica ao fundido bruto, após a usinagem inicial ou à peça acabada. Esses são estados diferentes. Uma verificação do envelope do fundido pode usar alvos que desaparecem nas operações posteriores, enquanto a inspeção final deve usar o referencial de datum liberado e os requisitos declarados no desenho.
Quando a peça é grande, flexível ou assimétrica, defina as condições de apoio e fixação para a medição. Registre os pontos-alvo ou simuladores de datum e declare como as superfícies não usinadas são avaliadas. Se os fornecedores de fundição e de usinagem inspecionam cada um uma parte do processo, os documentos de compra devem identificar os registros de transferência e o fluxo de não conformidade.
Lista de verificação de transferência para um esboço fundido
- Identifique as referências de setup bruto separadamente dos datums da peça acabada.
- Mostre as localizações dos alvos que sejam acessíveis, estáveis e não interrompidas por características de ângulo de saída ou de plano de partição.
- Coordene o envelope de sobremetal e as expectativas de limpeza em torno de paredes e interfaces críticas.
- Declare quais requisitos se aplicam às condições de peça bruta, semiacabada e acabada.
- Concorde quem verifica a condição da fundição, o sobremetal de usinagem, a transferência de datum e as dimensões finais.
Alvos de datum de fundição claros para a usinagem transformam uma instrução vaga de “usinar a partir do fundido” em uma transferência repetível para o fornecedor. O desenho, o plano de fixação e o registro de inspeção devem todos descrever as mesmas referências e o mesmo estágio da rota de fabricação da peça.