
Die Ausrichtung des Lageraufnahme im Motor-Endgehäuse ist ein Beziehungsproblem, kein Problem der Bohrungsgröße. Eine Lageraufnahme kann ihre Durchmesseranforderung erfüllen, während Lagerachse, Gehäusezentrieransatz, Montagefläche und Lochbild immer noch uneinig darüber sind, wo der Rotor hingehört. Die Zeichnung sollte die montierte Positionierungskette explizit machen, dann sollten die Bearbeitungs- und Prüfpläne dieselbe Kette beibehalten.
Bei einem Motor-Endgehäuse beginnt man mit den Lager- und Rahmenschnittstellen, die das Teil tatsächlich positionieren. Identifizieren Sie, welche Fläche am Motorrahmen anliegt, welcher Register das Endgehäuse zentriert, welche Bohrung das Lager trägt und welche Schulter die axiale Anlage steuert. Die funktionale Anordnung – nicht eine generische “Konzentrizitäts”-Anmerkung – sollte das Bezugssystem bestimmen.
Auf dieser Seite: Die montierte Kette positionieren · Nützliche Bezüge wählen · Passung von Ausrichtung trennen · Die Bearbeitungsreihenfolge planen · Die Beziehung prüfen
Mit der montierten Positionierungskette beginnen
Zeichnen Sie den Stapel in der Reihenfolge, in der er montiert wird: Rahmen oder Gehäuse, Endgehäuse-Register, Lageraußenring, Lagerinnenring und Welle. Das Endgehäuse kann über einen Zentrierdurchmesser, eine Montagefläche, Befestigungselemente oder eine Kombination dieser Merkmale positioniert werden. Die Lageraufnahme positioniert dann ein Ende der rotierenden Baugruppe. Die erforderlichen Kontrollen hängen von dieser tatsächlichen Anordnung und von der Zeichnung des Gegenstücks ab.
Deshalb sollte die Ausrichtung des Lageraufnahme im Motor-Endgehäuse mit den Details des Gegenrahmens und des Lagers überprüft werden, anstatt isoliert spezifiziert zu werden. Wenn der Zentrieransatz die Zentrierung steuert, muss die Lagerbohrung auf diesen Zentrieransatz bezogen werden. Wenn eine Fläche die axiale Anlage herstellt, ist ihre Beziehung zur Bohrungsachse und zur Lagerschulter wichtig. Der Lochkreis sollte von derselben funktionalen Referenz aus positioniert werden, wo das Design es erfordert, anstatt als unabhängiges Muster behandelt zu werden.
Wählen Sie Bezüge, die die Motorschnittstelle repräsentieren
Ein zweckmäßiger Bezugsrahmen bildet nach, wie das Teil in Montage und Prüfung positioniert wird. Je nach Konstruktion kann eine Montagefläche die Primärebene festlegen, während ein zylindrischer Ansatz die Achse bestimmt und ein separates Merkmal die Drehlage ausrichtet. Andere Lagerschilder können eine Bohrung oder eine Zentrierachse als Primärbezug verwenden. Es gibt keine universelle A-B-C-Reihenfolge für jede Motorgeometrie.
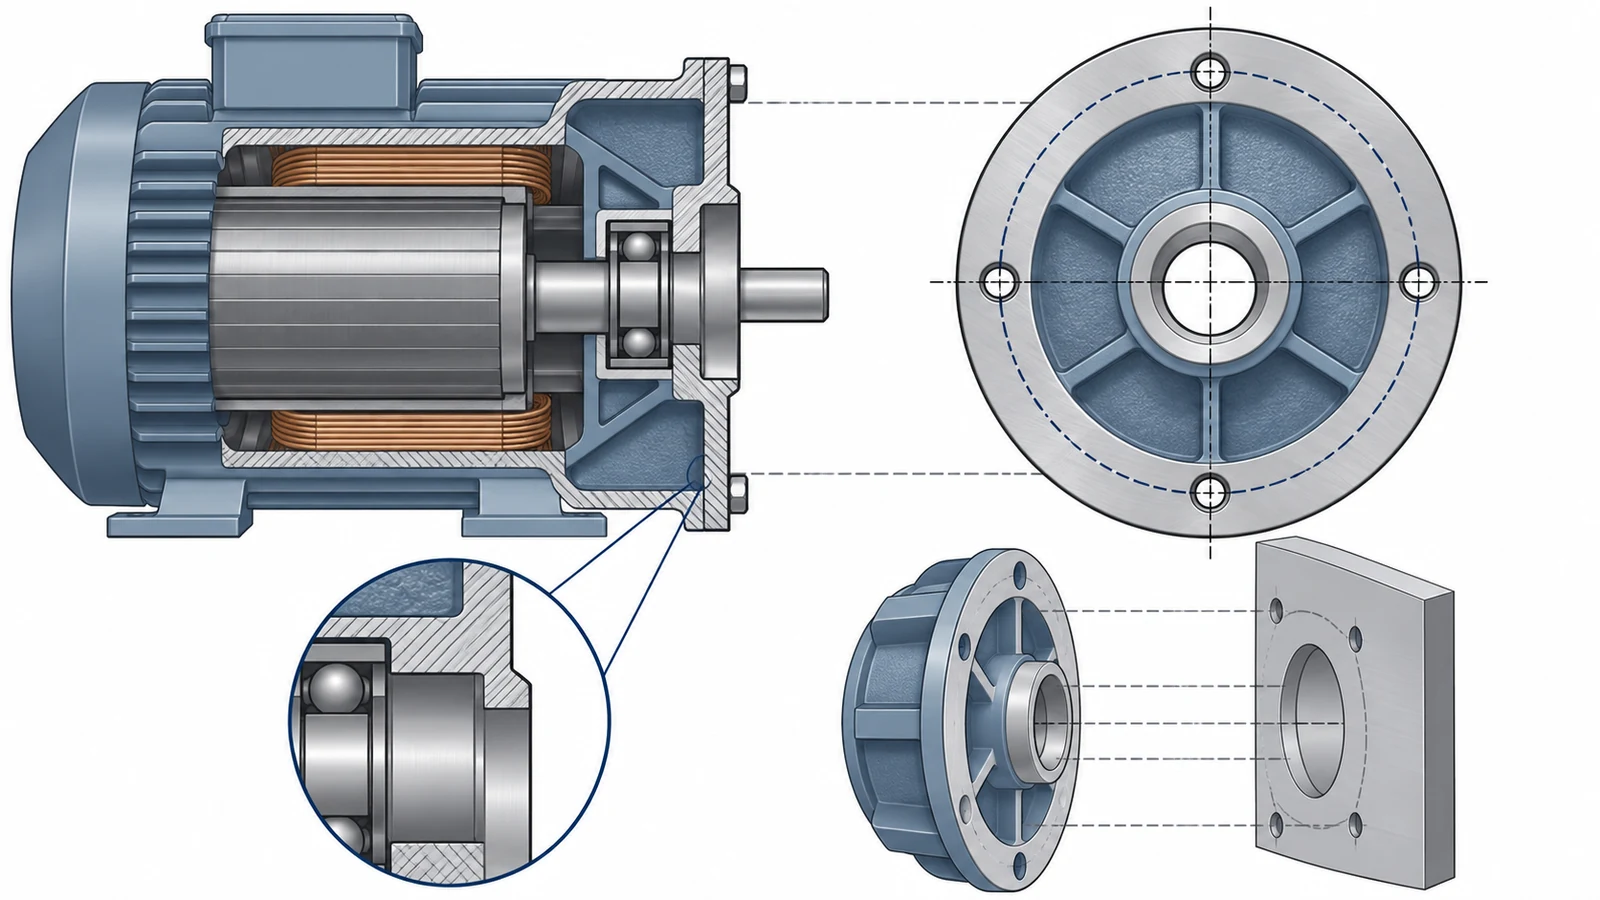
Gestalten Sie jedes Bezugsmerkmal physisch identifizierbar und zugänglich. Ein Bezug auf einer breiten, aber funktionslosen Gussfläche kann leicht zu berühren sein, bildet aber den montierten Zustand möglicherweise nicht ab. Umgekehrt kann die Wahl der Lagerbohrung als einziger Bezug einen Positionsfehler zwischen dieser Bohrung und der Gehäusezentrierung verschleiern. Geben Sie die Bezugsrangfolge und die kontrollierten Beziehungen auf der freigegebenen Zeichnung an.
Lagersitz und Achsausrichtung getrennt halten
Sitzdurchmesser und Passung beschreiben die Beziehung zwischen dem Lageraußenring und seiner Bohrung. Rundheit, Zylindrizität, Rechtwinkligkeit der Schulter und die Beziehung zwischen Bohrung und Zentrierung beschreiben andere Teile der Geometrie. Eines gewährleistet nicht automatisch die anderen. Der Lager- und Motorkonstrukteur sollte die Passung und die Abnahmegrenzen für das jeweilige Lager, die Last, die Temperatur und die Montagemethode festlegen.
Aus diesem Grund sollte die Ausrichtung des Lagersitzes im Motor-Lagerschild nicht auf einen Nenndurchmesser oder eine pauschale enge Toleranz reduziert werden. Geben Sie nur Merkmale an, die einer funktionalen Anforderung dienen, und nennen Sie die Bezüge, die zu ihrer Bewertung verwendet werden. Eine Zeichnungsprüfung kann zudem die Größentoleranz des Lagersitzes von der geometrischen Toleranz unterscheiden, die seine Achse relativ zur Gehäusezentrierung kontrolliert.
Die Bearbeitung um die Bezugsumstellung herum planen
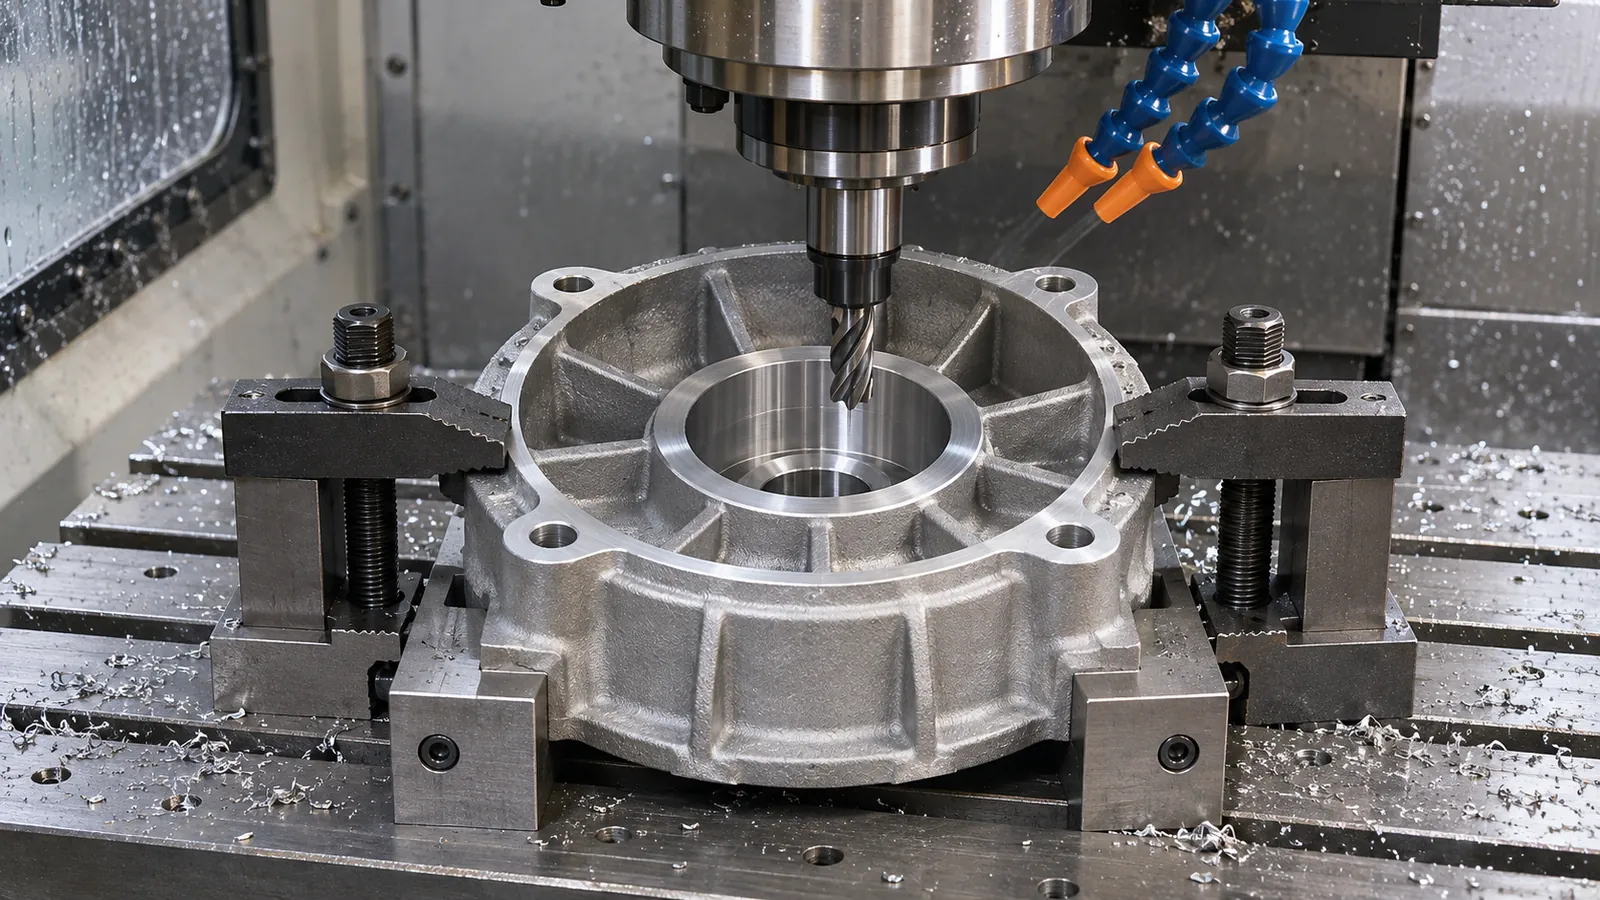
Wenn Maschinenzugang und Teilegeometrie es zulassen, kann das Fertigbearbeiten der Lagerbohrung und ihrer Positionierzentrierung ohne Verlust des funktionalen Bezugs die Variation von Aufspannung zu Aufspannung verringern. Das ist eine Prozessoption, kein pauschales Leistungsversprechen: dünne Flansche, Rippen, Werkzeugzugang, Rohteilzustand und Einspannung können die beste Reihenfolge verändern. Schrupp-, Stütz- und Schlichtschnitte sollten so angeordnet werden, dass spätere Operationen eine zuvor fertigbearbeitete Positionierfläche nicht verformen.
Ist eine zweite Aufspannung erforderlich, legen Sie fest, wie das erste fertigbearbeitete Merkmal wieder hergestellt wird. Eine Vorrichtung, die sich auf eine andere Fläche als den Montagebezug der Zeichnung bezieht, kann eine konsistente, aber falsche Beziehung erzeugen. Der Prozessplan sollte die Positioniermerkmale, die Einspannpunkte und die Operation benennen, in der die kritische Beziehung zwischen Bohrung und Zentrierung hergestellt wird. Verwandter Kontext zur Gehäusebearbeitung ist auf der Website verfügbar unter CNC-gefräste Gehäuse zusammengefasst.
Die von der Zeichnung kontrollierte Beziehung prüfen
Die Prüfung sollte den festgelegten Bezugsrahmen nachbilden und die maßgebliche Beziehung berichten: Bohrungsgröße und -form, Zentrierungsgröße, Achsausrichtung, Schulterorientierung und Position des Lochbilds, soweit zutreffend. Ein Koordinatenmessgerät kann für eine definierte geometrische Beziehung geeignet sein; eine qualifizierte funktionale Vorrichtung kann für eine Montageschnittstelle nützlich sein. Die Methode muss zur Zeichnung und zur Zugänglichkeit des Merkmals passen, nicht zu einer angenommenen universellen Prüfung.
Wo die Einspannung ein dünnes Lagerschild beeinflussen könnte, vergleichen Sie das Teil im abgestützten Messzustand mit dem freigegebenen Zustand, wenn die Zeichnung oder der Prüfplan dies verlangt. Dokumentieren Sie die Aufspannung und die Bezugssimulation, damit Lieferant, Motor-Monteur und Prüfer dieselbe Geometrie prüfen.
Was in eine Zeichnungsprüfung gehört
- Benennen Sie die Gehäusezentrierung, die Montagefläche, die Lagerbohrung, die Schulter und das Schraubenbild, die die Montage bestimmen.
- Zeigen Sie die Bezugsrangfolge und die geometrischen Beziehungen ausgehend von den funktionalen Schnittstellen.
- Anforderungen an den Lagersitz getrennt von Form- und Ausrichtungstoleranzen angeben.
- Vereinbaren, wie das Bezugssystem bei der Bearbeitung und der Abnahmeprüfung reproduziert wird.
- Beschichtungs-, Entgratungs- und Messbedingungen nach der Endbearbeitung in der Zeichnung oder der Einkaufsspezifikation festlegen.
Kurz gesagt: Die Ausrichtung des Lagersitzes am Motor-Endgehäuse ist zuverlässig, wenn Zeichnung, Aufspannung und Prüfung durchgängig eine montagerelevante Bezugskette einhalten. Bestätigen Sie diese Kette mit den passenden Gehäuse- und Lagerspezifikationen, bevor Sie Toleranzen verschärfen; der Zweck ist eine wiederholbare Positionierung, nicht eine ohne Kontext gewählte Toleranzzahl.