
Das Oberflächenfinish der Kontaktfläche des Deckels eines HF-Gehäuses beeinflusst, ob sich eine leitfähige Verbindung wie vorgesehen verhält, doch eine reine Finish-Angabe kann weder HF-Abschirmung noch elektrische Kontinuität garantieren. Deckel, Gehäuseauflagefläche, Befestigungsmuster, Dichtung (falls vorhanden), Beschichtungssystem und Prüfbedingung wirken zusammen. Definieren Sie die Verbindung als Schnittstelle mit einem Zweck und legen Sie dann in der Zeichnung fest, welche Oberflächen in Kontakt bleiben müssen und wie dieser Zustand verifiziert wird.
Dieser Artikel konzentriert sich auf den metallischen Deckelumfang und seine bearbeitete Kontaktauflagefläche. Er legt weder die HF-Leistung eines Gehäuses noch Dichtungswerkstoff oder Beschichtungsverfahren fest; diese hängen von Betriebsfrequenz, Design, Umgebung und Qualifizierungsplan ab.
Beginnen Sie mit der elektrischen und mechanischen Rolle der Verbindung
Stellen Sie zunächst fest, ob die Deckelverbindung eine elektrische Verbindung herstellen, eine leitfähige Dichtung komprimieren, einen Hohlraum schließen oder mehr als eine dieser Funktionen erfüllen soll. Diese Fälle verwenden nicht automatisch dieselbe Geometrie. Eine abgedichtete Verbindung benötigt einen definierten Kompressionsbereich und eine stabile Auflagefläche; direkter Metallkontakt hängt vom Zustand der Gegenauflageflächen und der Klemmvorrichtung ab.
Bilden Sie den Kontaktpfad entlang des Umfangs ab. Markieren Sie Auflagebreite, Ecken, Befestigungspositionen, Steckerschnittstellen und jegliche Unterbrechungen durch Stufen oder Öffnungen. Bei einem komplexen HF-Gehäuse muss der Kontaktpfad möglicherweise mehrere bearbeitete Flächen überqueren. Die Zeichnung sollte eindeutig machen, welche dieser Oberflächen funktional verbunden sind und welche lediglich kosmetisch sind.
Legen Sie die Auflagefläche fest, bevor Sie eine Finish-Angabe wählen
Ebenheit, Welligkeit, lokale Schäden, Grate und Oberflächentextur können alle beeinflussen, wie ein Deckel auf sein Gehäuse trifft. Ein breiter mittlerer Rauheitswert beschreibt nicht jede lokale Lücke und garantiert keinen innigen Kontakt. Ebenso ist eine sehr glatte Oberfläche kein Ersatz für ein klares Bezugssystem, kontrollierte Klemmung oder ein kompatibles Beschichtungssystem.
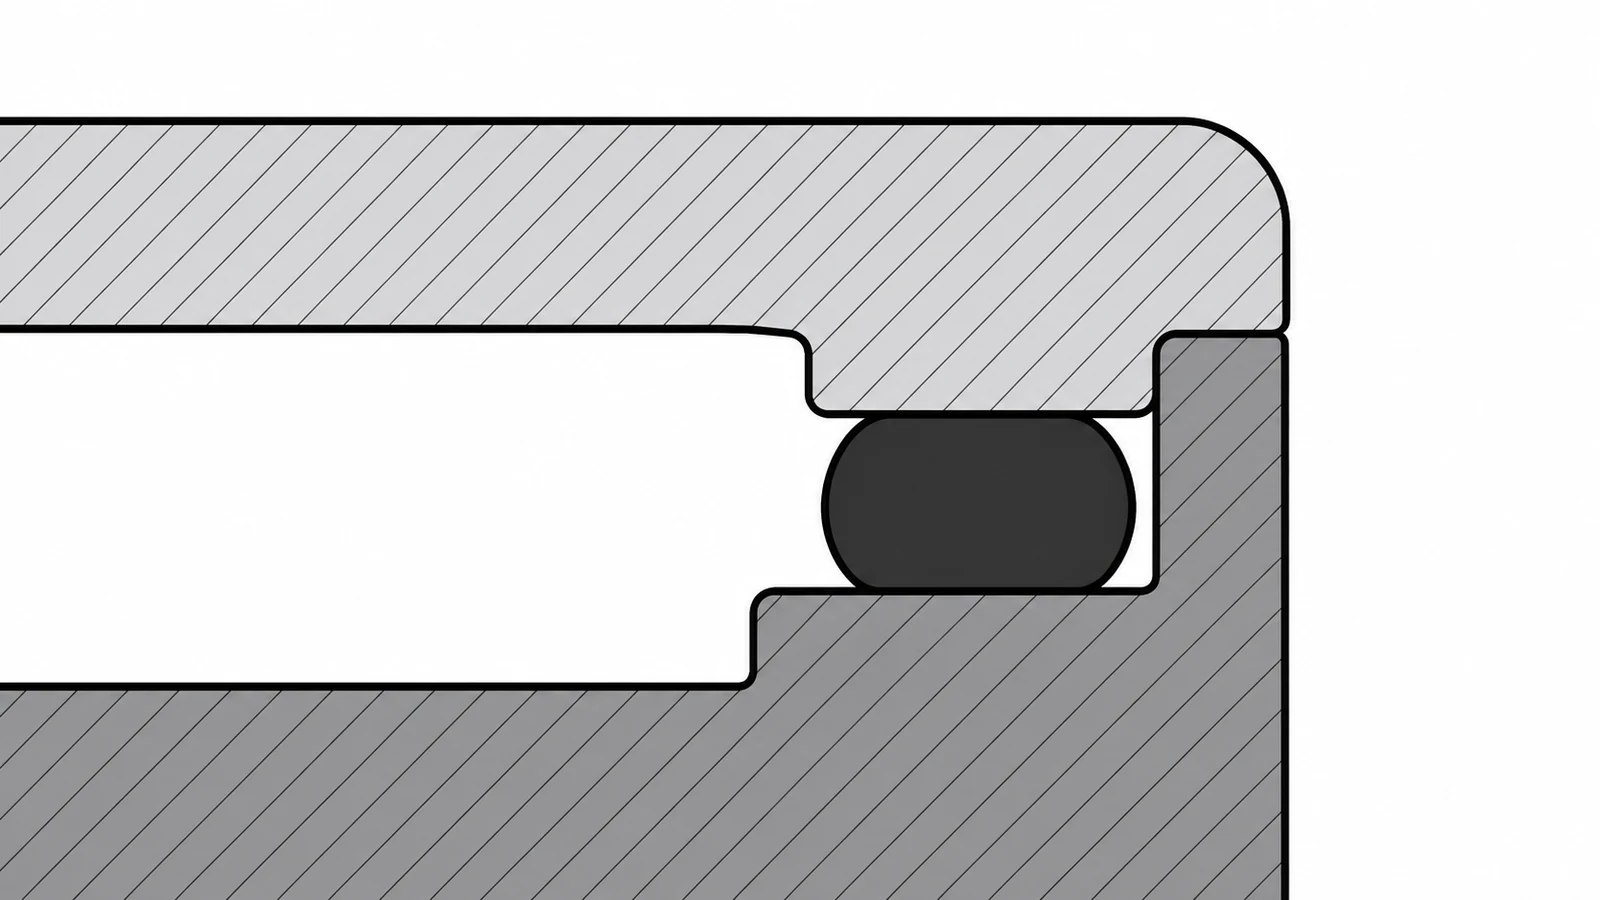
Legen Sie das Oberflächenfinish der Kontaktfläche des Deckels eines HF-Gehäuses erst fest, nachdem das Design die funktionale Auflagefläche und ihren Paarungszustand identifiziert hat. Verwenden Sie eine Oberflächentextur-Anforderung dort, wo sie der Verbindung dient, und ergänzen Sie geometrische Toleranzen, wenn eine messbare Form- oder Orientierungsanforderung erforderlich ist. Vermeiden Sie es, eine enge Finish-Angabe auf jede Außenfläche anzuwenden, wenn nur ein definierter Umfang funktional ist.
Wenn das Design eine leitfähige Dichtung verwendet, stimmen Sie Auflagebreite und Ebenheit mit den Installationsanforderungen des Dichtungsherstellers und dem spezifizierten Kompressionsbereich ab. Bei direktem Metallkontakt entscheiden Sie, wie Konversionsschichten, Eloxieren, Galvanisieren, Lackieren oder Maskieren die Kontaktzone beeinflussen. Schichtdicke und elektrisches Verhalten variieren je nach Verfahren; gehen Sie nicht davon aus, dass ein generisches Finish die beabsichtigte Verbindung erhält.
Koordination von Bearbeitung, Beschichtung und Montage
Bearbeitungspläne sollten die Kontaktauflagefläche vor Werkzeugspuren, erhabenen Graten, Klemmschäden und späterer Handhabung schützen. Legen Sie die Auflagefläche anhand von Bezügen fest, die sich auf die Positionierelemente des Deckels und die Hohlraumgeometrie beziehen. Wenn das Teil die Aufspannung wechselt, definieren Sie, wie der erste Bezug übertragen wird, damit sich der Kontaktumfang nicht relativ zum Deckel oder zu den Befestigungen verschiebt.
Machen Sie die Fertigungsfolge dort explizit, wo Finish-Vorgänge die Schnittstelle beeinflussen: bearbeiten, entgraten, reinigen, wie spezifiziert maskieren oder beschichten, dann den erforderlichen Zustand nach dem Finish prüfen. Die Reihenfolge ist designspezifisch. Eine Zeichnung oder Einkaufsspezifikation sollte angeben, ob Maße und Oberflächenanforderungen vor oder nach der Beschichtung gelten und wer für Maskierung oder Finish-Verifikation verantwortlich ist.
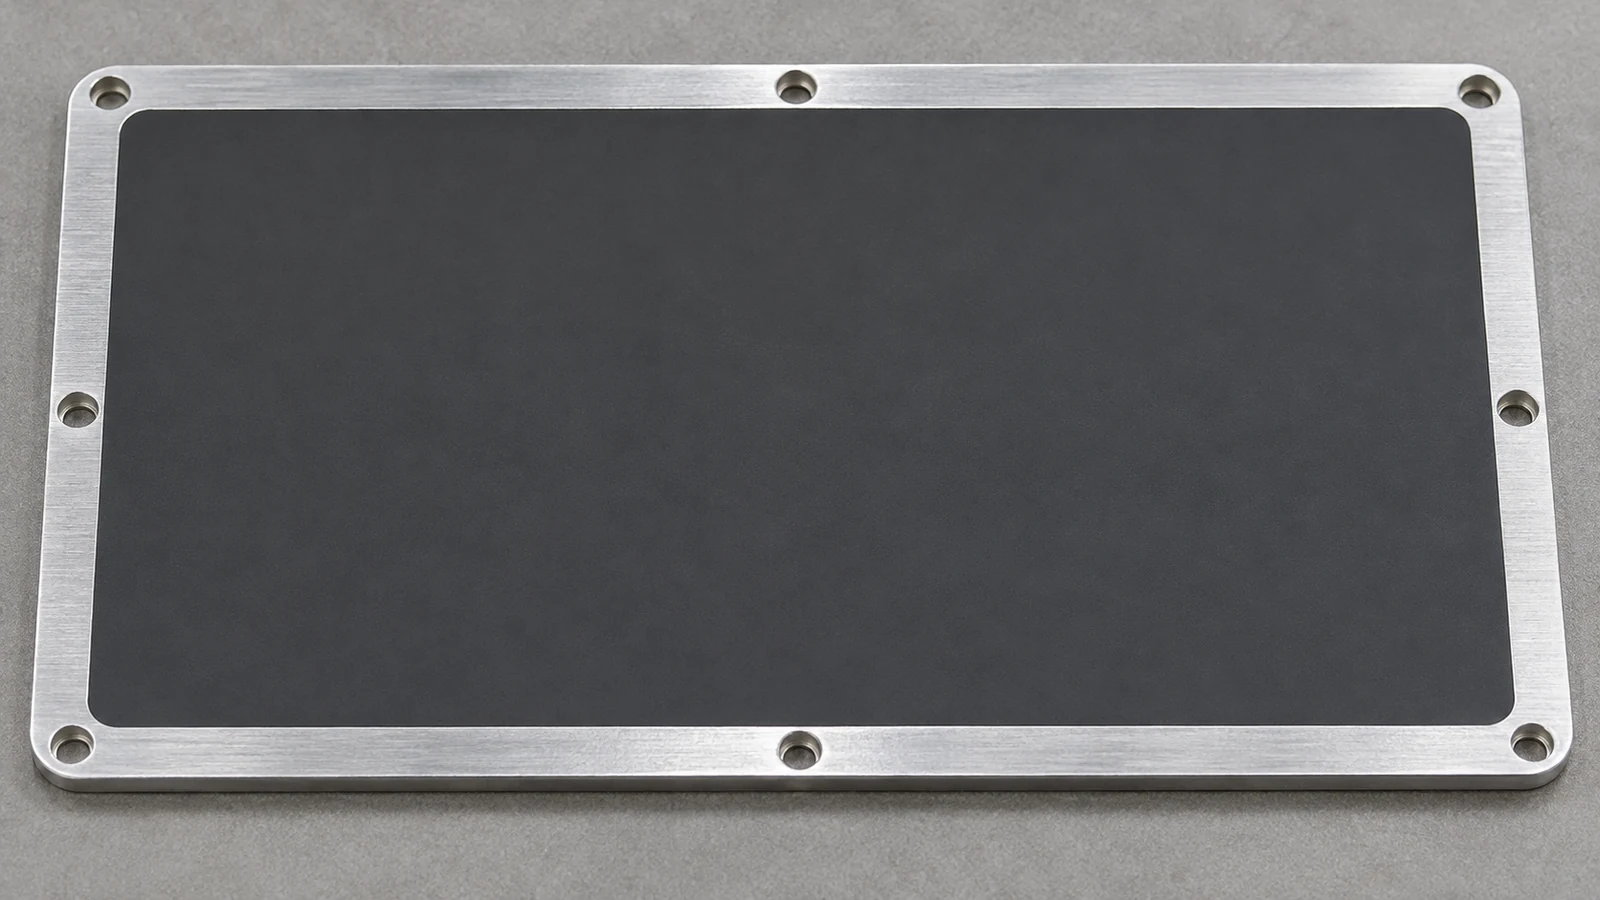
Auch Gehäusegeometrie und Zugänglichkeit sind wichtig. Tiefe Hohlräume, dünne Wände und unterbrochene Umfangsauflageflächen können das Klemmen und Messen erschweren. Die CNC-gefräste Gehäuse Die Seite beschreibt den zugehörigen Umfang bearbeiteter Gehäuse; die projektspezifische HF-Leistung bleibt eine separate Design- und Qualifizierungsverantwortung.
Prüfen Sie die Schnittstelle in ihrem angegebenen Zustand
Ein Prüfplan sollte jede Anforderung mit einem beobachtbaren Merkmal verknüpfen. Prüfen Sie die Abmessungen und die Form der Auflagefläche von der angegebenen Bezugsbasis aus, kontrollieren Sie auf Grate oder Beschädigungen und bestätigen Sie gegebenenfalls Beschichtungs- oder Maskierungsgrenzen. Wenn der Montagekontakt kritisch ist, definieren Sie eine vereinbarte Methode zur Bewertung der montierten Verbindung, statt sich allein auf einen visuellen Eindruck zu verlassen.
Halten Sie fest, ob die Messung vor oder nach der spezifizierten Oberflächenbehandlung erfolgt. Ein Teil kann ein Maß vor der Beschichtung erfüllen und dennoch an der endgültigen Schnittstelle versagen, wenn ein Materialaufbau einen Positionierschritt verändert oder das Spiel verringert. Die Oberflächenbeschaffenheit der Kontaktfläche des HF-Gehäusedeckels sollte daher zusammen mit Beschichtungshinweisen, Dichtungsdetails, Befestigungspositionen und Abnahmekriterien geprüft werden.
Fragen zur Zeichnungsprüfung
- Welcher Umfang oder welche Auflageflächen tragen den vorgesehenen elektrischen oder Dichtungskontakt?
- Welche Deckelmerkmale positionieren das Gehäuse, und welche Bezüge steuern den Kontaktpfad?
- Gilt die Oberflächenanforderung vor oder nach der Beschichtung, und wer steuert die Maskierung?
- Sind die Anforderungen an Gratentfernung, Reinigung und Handhabung für die Kontaktzone klar?
- Wie werden Lieferant und Wareneingangsprüfung den spezifizierten Zustand verifizieren?
Eine zweckmäßige Spezifikation beschränkt die Anforderung auf die Oberflächen, die die Funktion der Verbindung erfüllen, und gibt den relevanten Zustand nach der Fertigung an. Damit erhalten Design-, Zerspanungs-, Oberflächen-, Montage- und Prüfteams ein gemeinsames Abnahmeziel, ohne zu implizieren, dass die Oberflächenbeschaffenheit allein die Schirmleistung nachweist.