
Eine CNC-O-Ring-Nut lässt sich nicht allein anhand des Nenndurchmessers des Rings zuverlässig bemaßen. Die Zeichnung muss die Dichtungsanordnung, die O-Ring-Größe und das Werkstoffcompound, die Gegenstückgeometrie, die Betriebsbedingungen und die Montagemethode widerspiegeln. Nuttiefe, Nutbreite, Spalt, Oberflächenbeschaffenheit und Kantenbehandlung wirken zusammen. Die genaue Bearbeitung einer einzelnen Dimension kann kein unvollständiges Nutendesign ausgleichen.
Zuerst die Nutanordnung wählen
Eine statische Flachdichtung, eine radiale Dichtung und eine Dichtung, die in Bewegung eingesetzt wird, teilen nicht ein einziges universelles Nutendesign. Druckrichtung, verfügbarer Bauraum, Montagebewegung und die Notwendigkeit, den Ring zu halten, beeinflussen die gewählte Anordnung. Verwenden Sie die Designrichtlinien des zutreffenden Dichtungsherstellers für die tatsächliche Anwendung, bevor Sie die Nutabmessungen freigeben.
Erfassen Sie die O-Ring-Größenbezeichnung und das Compound, anstatt sich auf einen modellierten Torus als vollständige Spezifikation zu verlassen. Die Nenngeometrie kann zeigen, wo die Dichtung sitzt, vermittelt aber weder die Materialverträglichkeit noch alle Maßtoleranzen. Der Konstrukteur der Baugruppe sollte diese Entscheidungen verantworten und jeden vorgeschlagenen Austausch genehmigen.
Dieser Artikel behandelt die bearbeitete Nut und ihre Übergabe an die Fertigung. Die Auslegung einer vollständigen Vakuumkammer, einer Kühlplatte oder eines Fluidverteilers umfasst zusätzliche Anforderungen. Halten Sie diese Montageanforderungen mit der Nutzeichnung verknüpft, ohne anzunehmen, dass ein einzelnes Nutendetail das gesamte System qualifiziert.
Tiefe, Breite und Spalt als System prüfen
Die Tiefe beeinflusst, wie die Dichtung in der montierten Nut komprimiert wird. Die Breite trägt zum verfügbaren Raum für die Verformung der Dichtung bei, während der Spalt zwischen den Gegenstücken den möglichen Pfad für eine Extrusion beeinflusst. Herstellerhandbücher behandeln Stauchung, Nutfüllung und Spalt gemeinsam, weil die Änderung einer Dimension mehr als einen Aspekt der Dichtung verändern kann.
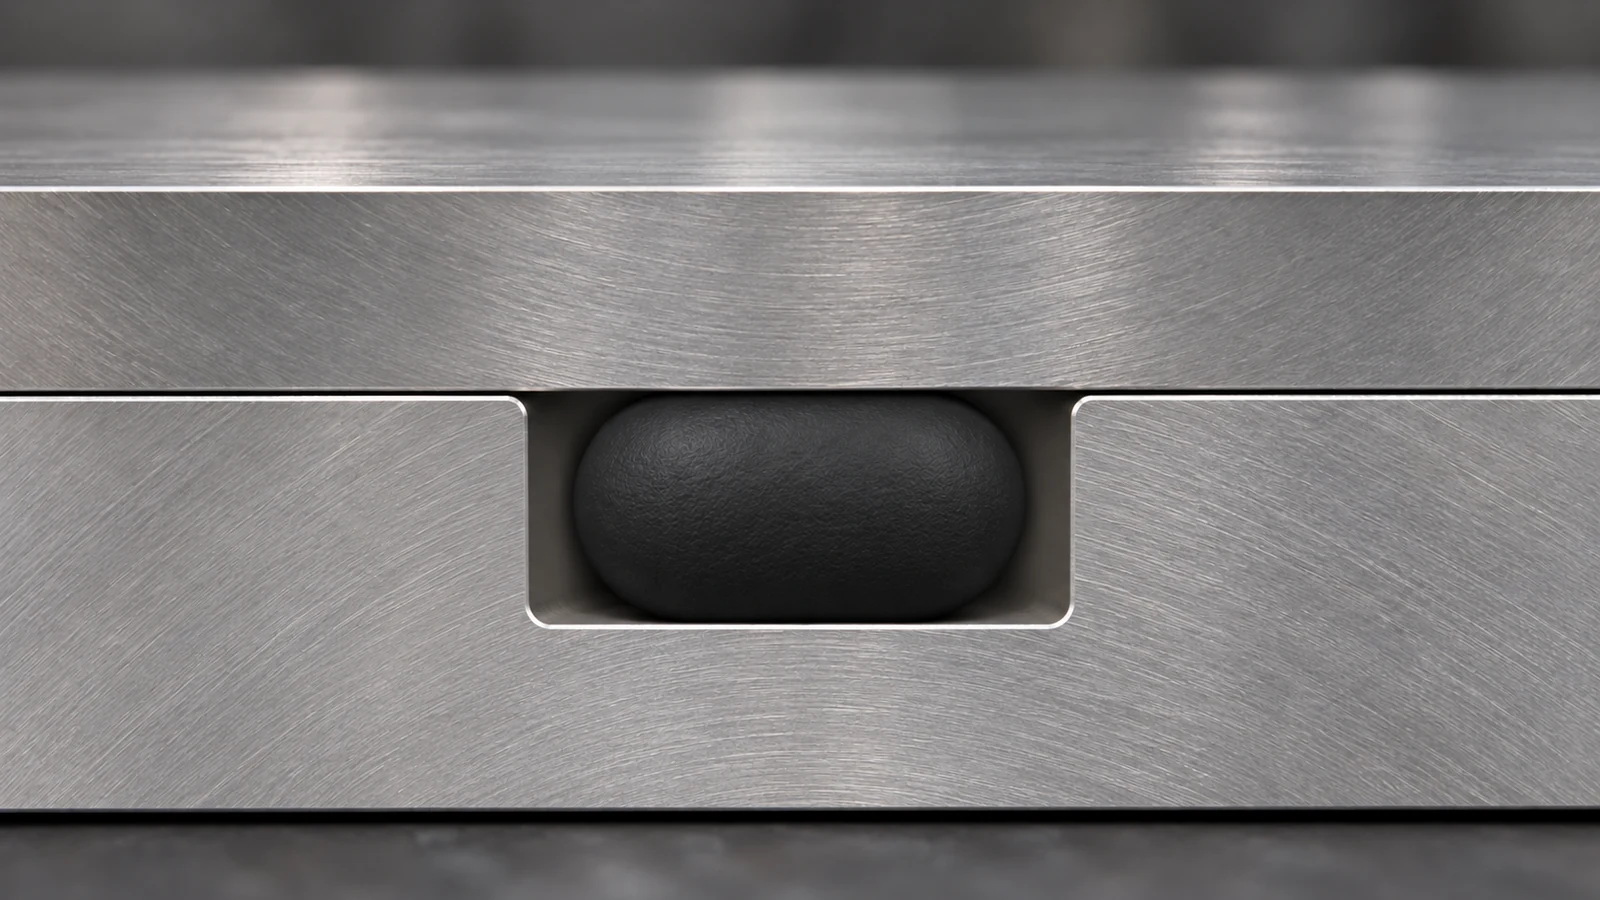
Eine sinnvolle Designprüfung betrachtet Toleranzgrenzen und nicht nur den Nennquerschnitt. Kombinieren Sie die zulässige O-Ring-Größenvariation mit den Grenzwerten der Nut und des Gegenstücks. Berücksichtigen Sie das gewählte Compound und die Betriebstemperatur anhand der Richtlinien des Dichtungsherstellers. Ein nominell zufriedenstellendes Layout kann an einem Ende des zulässigen Toleranzbereichs ungeeignet werden.
Kopieren Sie keine Nuttabelle aus einer anderen Dichtungsanordnung, nur weil deren Nenndurchmesser des Rings übereinstimmt. Prüfen Sie die Annahmen der Tabelle, einschließlich statischem oder dynamischem Einsatz, Druck, Compound und etwaiger Stützringvorkehrung. Dokumentieren Sie die maßgebliche Quelle und Revision in der Konstruktionsakte, damit spätere Änderungen nachvollzogen werden können.
Das Dichtungsdesign in bearbeitbare Geometrie übertragen
Eine gedrehte radiale Nut und eine gefräste Stirnflächentut erfordern unterschiedlichen Werkzeugzugang. Innennuten können die Zustellung des Werkzeugs, die Sicht und die Fähigkeit zur Spanabfuhr einschränken. Bei gefrästen Nuten sollten Eckgeometrie und lokaler Zugang geprüft werden, bevor der Konstrukteur den Querschnitt festlegt.
Die CNC-Drehkapazität ist relevant für Rotationsdichtungen; CNC-Fräsen unterstützt Stirnseitennuten und andere zugängliche Layouts. Die Prozessauswahl sollte der tatsächlichen Geometrie folgen. Ein Lieferant sollte ein unzugängliches Detail zur Prüfung melden, anstatt stillschweigend den funktionalen Abschnitt zu ändern.
Geben Sie zulässige Eckenradien und Einführungsdetails an, wo sie die Dichtung beeinflussen. Ein uneingeschränkter Hinweis ‘alle Kanten brechen’ kann bei einer schmalen Nut oder Dichtfläche mehrdeutig sein. Definieren Sie die Kanten, die eine kontrollierte Behandlung erfordern, und unterscheiden Sie sie von gewöhnlichen nichtfunktionalen Kanten an anderen Stellen des Teils.
Die Oberfläche steuern, die die Dichtung tatsächlich berührt
Oberflächenanforderungen sollten je nach Design den Nutgrund, die Seitenwände und die gegenüberliegende Dichtfläche benennen. Eine einzelne Oberflächenangabe im Teilumriss vermittelt möglicherweise nicht die beabsichtigten Kontaktflächen. Auch Texturrichtung und lokale Beschädigungen verdienen Beachtung, wo sie einen Pfad über die Dichtung hinweg erzeugen können.
Entgraten muss schädliche Kanten entfernen, ohne die spezifizierte Nutgeometrie zu verändern. Prüfen Sie auf verbleibende Grate, aufgeworfenes Material und Kratzer in kritischen Kontaktbereichen. Eine optisch polierte Oberfläche ist nicht automatisch konform, und ein mittlerer Rauheitswert allein identifiziert nicht jeden lokalen Defekt.
Wenn Eloxieren, Beschichten oder ein anderes Verfahren Oberflächenbehandlung angeben nach der Bearbeitung erfolgt, geben Sie an, ob Maß- und Oberflächengrenzwerte vor oder nach diesem Prozess gelten. Bestätigen Sie etwaige Maskierungsanforderungen und die abschließende Messstufe. Die Nut muss in dem Zustand bewertet werden, in dem sie montiert wird.
Die Nut messen, dann die Baugruppe qualifizieren
Ein Prüfplan sollte die Nut mit denselben Bezügen verknüpfen, die von ihren Gegenmerkmalen verwendet werden. Die Messung von Breite und Tiefe ist notwendig, aber die Lage der Nut relativ zu einer Bohrung, einem Lochbild oder einer Dichtfläche kann ebenfalls die Montage bestimmen. Beziehen Sie diese Beziehungen ein, wenn sie das Design beeinflussen.
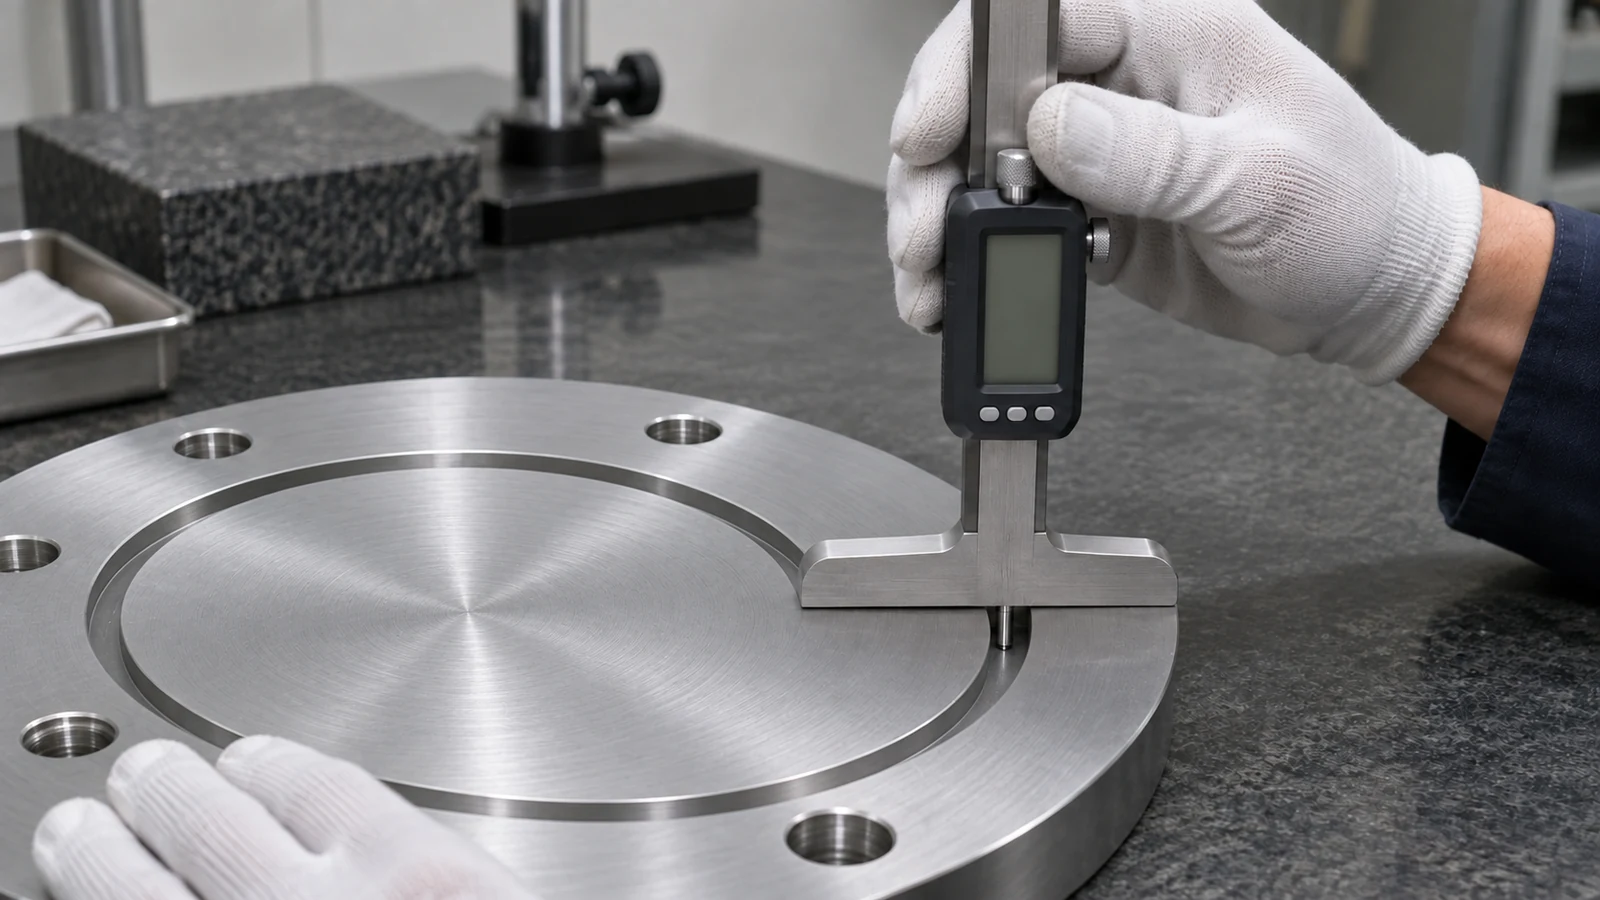
Wählen Sie eine Methode, die die abzunehmenden Oberflächen erreichen kann. Kleine Innennuten können einen anderen Ansatz erfordern als eine offene Stirnseitennut, daher besprechen Sie den Messzugang, bevor Sie die Geometrie festlegen. Die Qualitätsprüfung sollte die Methode und jede vereinbarte Auslegung der Zeichnung dokumentieren.
Schließlich sind die Maßabnahme und die Leckage- oder Funktionsprüfung voneinander zu trennen. Das montierte Ergebnis hängt auch vom Dichtungswerkstoff, vom Gegenbauteil, von der Installation und von den Betriebsbedingungen ab. Definieren Sie in der Montagespezifikation das Prüfmedium, die Druck- oder Vakuumbedingung, die Temperatur, die Dauer und die Abnahmeanforderung. Eine abgeschlossene Nutprüfung unterstützt diese Prüfung; sie ersetzt sie nicht.