
Канавку под O-кольцо, обрабатываемую на станке с ЧПУ, нельзя надёжно задать размерами, исходя только из номинального диаметра кольца. Чертеж должен отражать схему уплотнения, размер и материал O-кольца, ответную геометрию, условия эксплуатации и метод сборки. Глубина, ширина канавки, зазор, текстура поверхности и обработка кромок работают совместно. Точное изготовление одного размера не может компенсировать неполноценную конструкцию уплотнительного гнезда.
Сначала выберите схему гнезда
Торцевое статическое уплотнение, радиальное уплотнение и уплотнение, работающее при движении, не имеют единой универсальной конструкции канавки. Направление давления, доступное пространство, перемещение при сборке и необходимость удержания кольца влияют на выбранную схему. Перед выпуском размеров канавки используйте рекомендации по проектированию соответствующего поставщика уплотнений для конкретного применения.
Указывайте обозначение размера и материал O-кольца, а не полагайтесь на смоделированный тор как на полную спецификацию. Номинальная геометрия может показать, где находится уплотнение, но она не передаёт совместимость материалов или все размерные допуски. Эти решения должен принимать конструктор сборки и утверждать любую предлагаемую замену.
В этой статье рассматривается обработанное гнездо и его передача в производство. Проектирование полной вакуумной камеры, холодной плиты или гидравлического коллектора включает дополнительные требования. Сохраняйте связь этих требований к сборке с чертежом гнезда, не предполагая, что одна деталь канавки аттестует всю систему.
Проверяйте глубину, ширину и зазор как систему
Глубина влияет на то, как уплотнение сжимается в собранном гнезде. Ширина определяет пространство для деформации уплотнения, а зазор между сопрягаемыми деталями влияет на возможный путь выдавливания. Справочники поставщиков рассматривают сжатие, заполнение гнезда и зазор совместно, поскольку изменение одного размера может изменить более одного аспекта уплотнения.
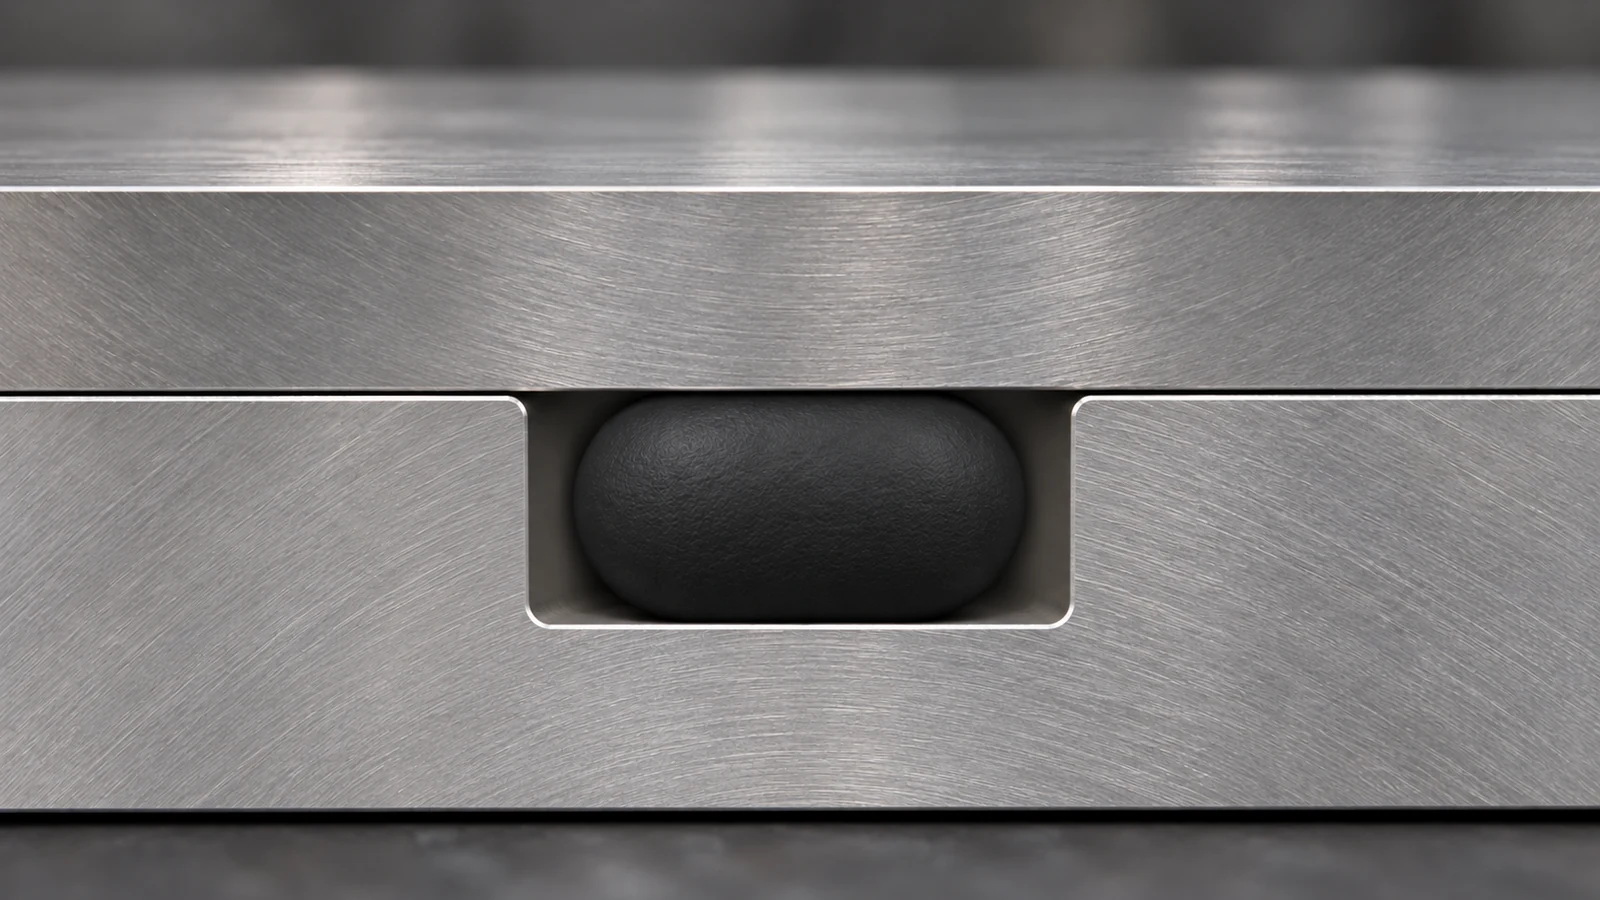
Полезная проверка конструкции рассматривает крайние значения допусков, а не только номинальное сечение. Сочетайте допустимое отклонение размера O-кольца с предельными значениями канавки и сопрягаемой детали. Учитывайте выбранный материал и рабочую температуру, используя рекомендации поставщика уплотнений. Номинально удовлетворительная компоновка может стать непригодной на одном конце допустимого диапазона допусков.
Не копируйте таблицу канавок из другой схемы уплотнения только потому, что её номинальный размер кольца совпадает. Проверьте допущения таблицы, включая статическую или динамическую работу, давление, материал и наличие опорного кольца. Записывайте контролирующий источник и редакцию в инженерном файле, чтобы последующие изменения можно было проверить.
Переведите конструкцию уплотнения в обрабатываемую геометрию
Точение радиальной канавки и фрезерование торцевой канавки требуют разного доступа инструмента. Внутренние канавки могут ограничивать подход инструмента, видимость и способность удалять стружку. Для фрезерованных канавок геометрию углов и локальный доступ следует проверить до того, как конструктор зафиксирует сечение.
Сайт Возможности токарной обработки на ЧПУ имеет отношение к вращающимся уплотнительным канавкам; фрезерование с ЧПУ поддерживает торцевые канавки и другие доступные конфигурации. Выбор процесса должен соответствовать фактической геометрии. Поставщик должен отметить недоступную деталь для проверки, а не молча изменять функциональное сечение.
Укажите допустимые радиусы скругления углов и параметры входных кромок там, где они влияют на уплотнение. Неограниченное указание ‘притупить все кромки’ может быть неоднозначным на узкой канавке или уплотнительной поверхности. Определите кромки, требующие контролируемой обработки, и отличите их от обычных нефункциональных кромок в других местах детали.
Контролируйте поверхность, с которой фактически контактирует уплотнение
Требования к поверхности должны определять дно канавки, боковые стенки и ответную уплотнительную поверхность в соответствии с конструкцией. Единое указание шероховатости на контуре детали может не передавать предполагаемые контактные поверхности. Направление текстуры и локальные повреждения также заслуживают внимания там, где они могут создать путь через уплотнение.
Удаление заусенцев должно устранять повреждающие кромки, не изменяя заданную геометрию канавки. Проверяйте наличие оставшихся заусенцев, выступов материала и царапин в критических контактных зонах. Визуально полированная поверхность не является автоматически соответствующей требованиям, и один результат средней шероховатости не выявляет все локальные дефекты.
Если анодирование, гальваническое покрытие или другая обработка обработку поверхности выполняется после механической обработки, укажите, применяются ли размеры и пределы шероховатости до или после этого процесса. Подтвердите любые требования к маскированию и конечный этап измерения. Уплотнительную канавку необходимо оценивать в том состоянии, в котором она будет собираться.
Измерьте канавку, затем аттестуйте сборку
План контроля должен связывать канавку с теми же базами, что используются для её ответных элементов. Измерение ширины и глубины необходимо, но расположение канавки относительно отверстия, крепёжной схемы или уплотнительной поверхности также может определять сборку. Включайте эти взаимосвязи, когда они влияют на конструкцию.
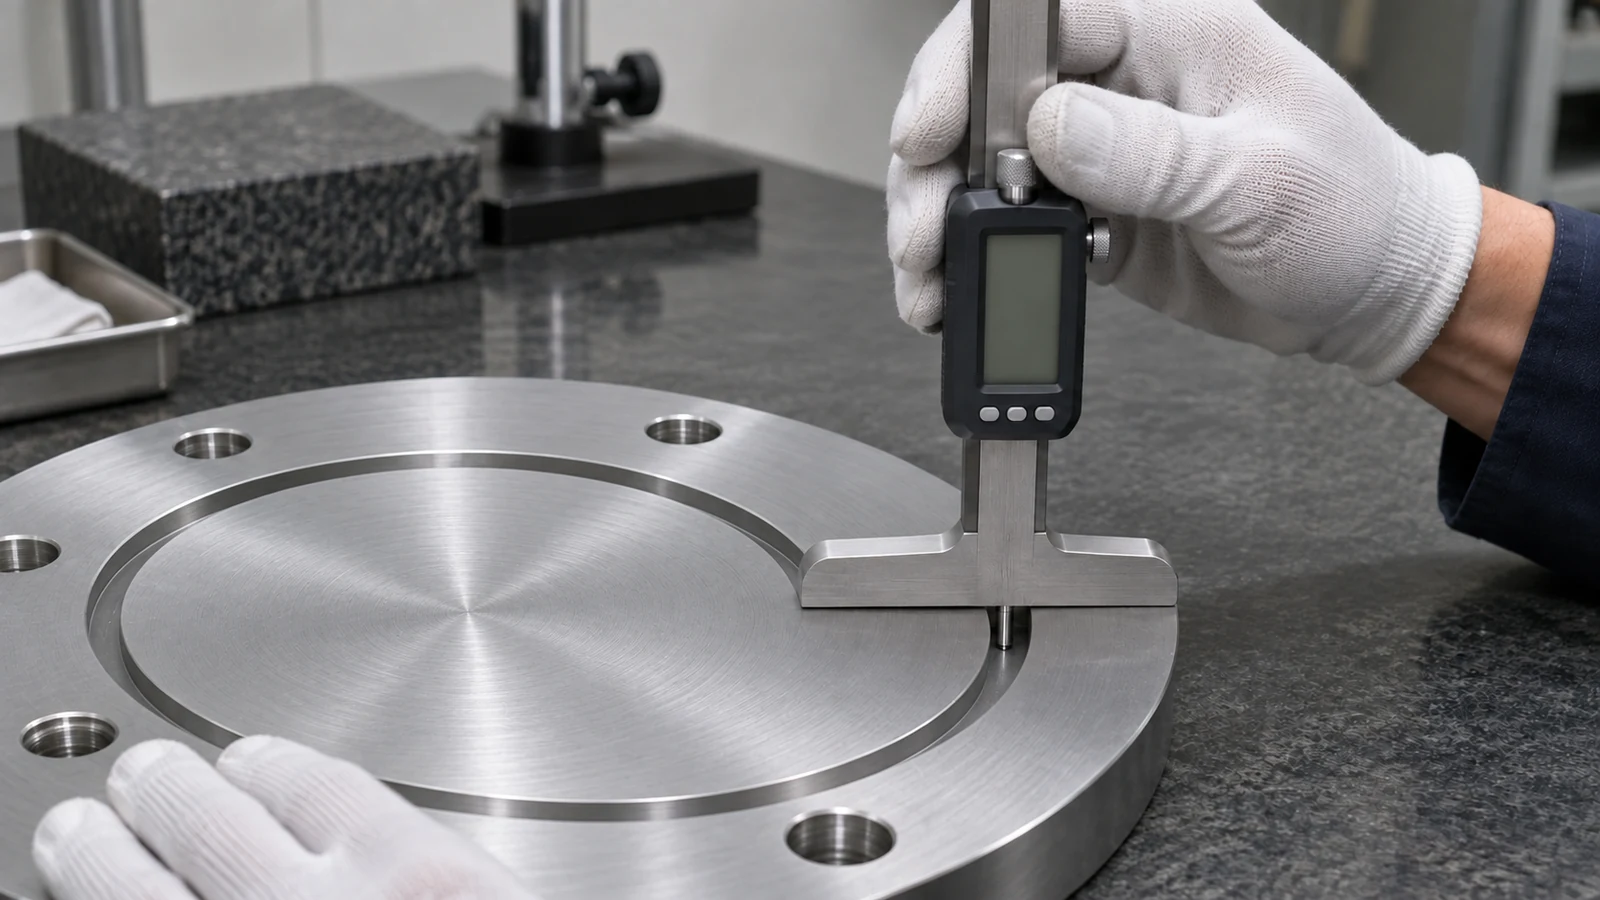
Выберите метод, который обеспечивает доступ к принимаемым поверхностям. Малые внутренние канавки могут требовать иного подхода, чем открытая торцевая канавка, поэтому обсудите доступ для измерения до утверждения геометрии. Проверка качества должен фиксировать метод и любую согласованную интерпретацию чертежа.
Наконец, отделите приёмку по размерам от испытаний на герметичность или функциональных испытаний. Результат сборки также зависит от материала уплотнения, ответной детали, монтажа и условий эксплуатации. Определите испытательную среду, давление или условия вакуума, температуру, продолжительность и критерий приёмки в спецификации сборки. Выполненный контроль канавки подтверждает это испытание; он его не заменяет.