
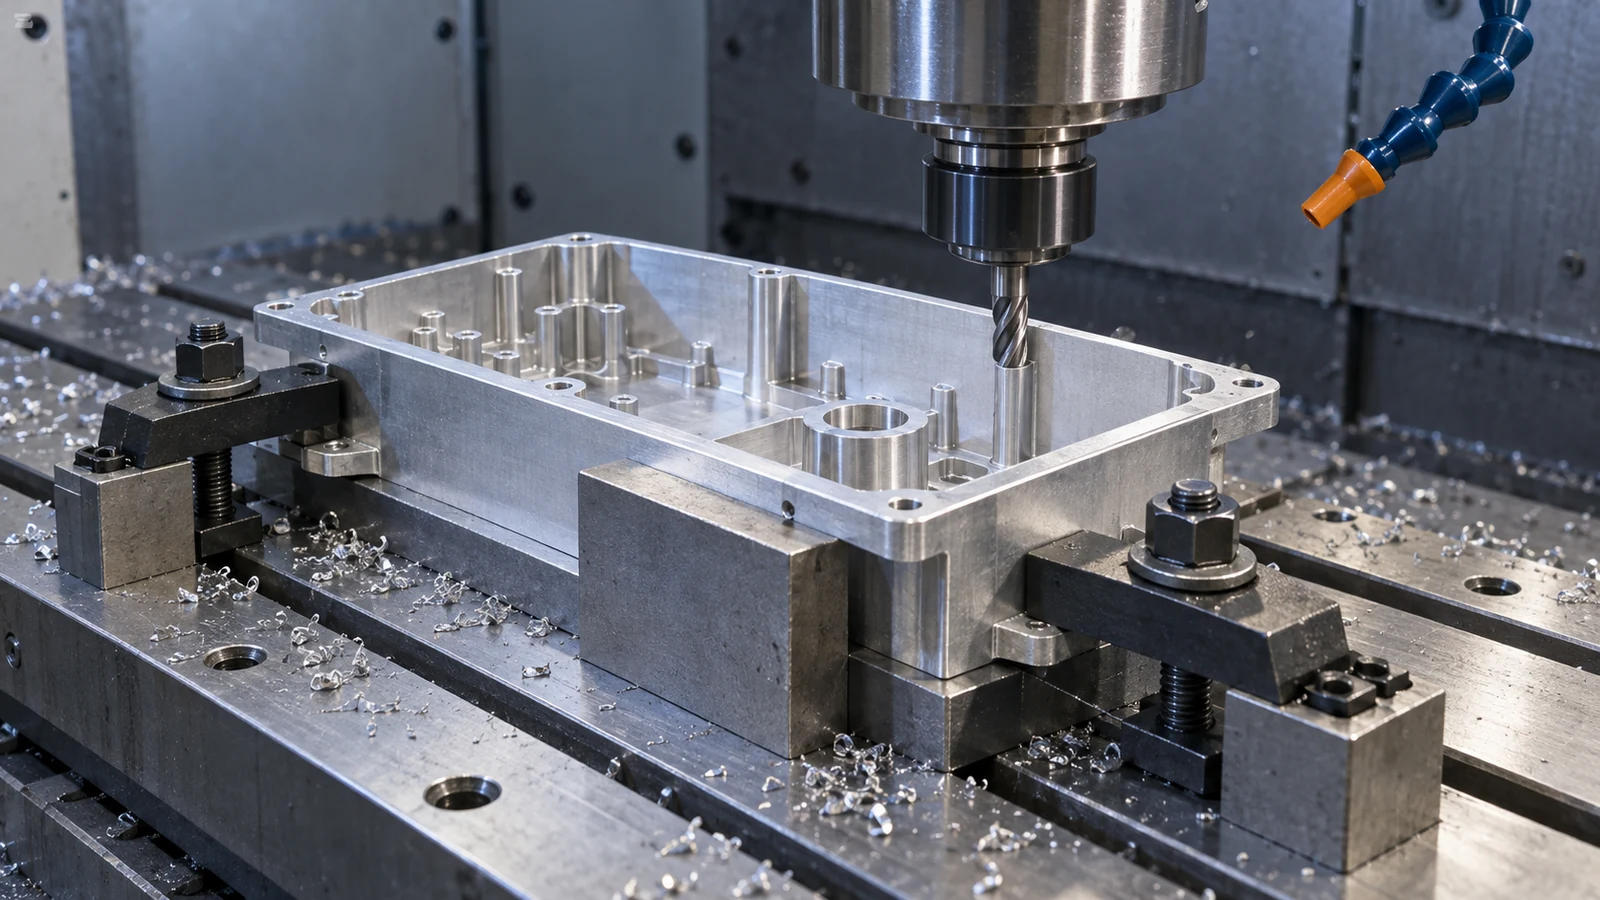
Тонкая стенка может показывать правильный размер, пока она зажата, и всё же после снятия со станка деталь останется изогнутой, суженной или смещённой. Рез может быть точным относительно деформированной заготовки. Прежде чем менять чистовой проход, разделите три возможные причины: изгиб от зажима, отклонение под действием сил резания и движение остаточных напряжений после снятия припуска. Каждая требует своего подхода.
Это руководство посвящено закреплению при фрезеровании тонких стенок: где расположить и поддержать гибкий элемент, как спланировать последовательность снятия припуска, не теряя доступа, и когда контролировать деталь в свободном состоянии. Это более узкое решение, чем полное Процесс фрезерования на станке с ЧПУ, которое охватывает весь путь от планирования элементов до контроля.
Результат в свободном состоянии — это и есть настоящий результат
Представьте алюминиевый корпус, прижатый к сплошной поверхности приспособления. Верхняя кромка фрезеруется до размера по чертежу. Измерительный щуп в станке или штангенциркуль показывает приемлемый результат, но при разжиме зажимов корпус отходит от установочного элемента. Это расхождение не доказывает, что фреза переместилась в неверную координату. Оно может означать, что приспособление изменило форму обрабатываемой поверхности.
Поэтому первый вопрос — не “С какой силой зажимать?”, а “Какую геометрию чертёж требует контролировать и в каком состоянии заказчик будет собирать или проверять деталь?”. Некоторые детали функционально зафиксированы в сборке; другие должны соответствовать размерам в свободно опёртом состоянии. Это различие должно быть зафиксировано в чертеже и в соглашении о контроле. Приспособление должно предсказуемо базировать деталь, а не молча переопределять условия её приёмки.
Одной высоты стенки недостаточно для прогнозирования риска. Толщина, неподдерживаемый пролёт, состояние материала, геометрия кармана, состояние заготовки и направление чистового реза — всё это меняет жёсткость. Единое универсальное правило толщины стенки скрыло бы эти переменные. Полезное решение по закреплению начинается с фактического элемента и направления, в котором он может смещаться.
Нарисуйте путь усилия до выбора зажимов
Нарисуйте схему врезания фрезы, направления силы резания, вероятного направления изгиба и поверхностей, которые ему противодействуют. Прижим на тонком бортике может надёжно удерживать заготовку, но при этом предварительно изогнуть готовый элемент. Базирование на необработанной литой поверхности может позволить всей детали сместиться. Большая контактная площадка может распределить нагрузку, но также может задерживать стружку или перекрывать поверхность, которая не является по-настоящему плоской.
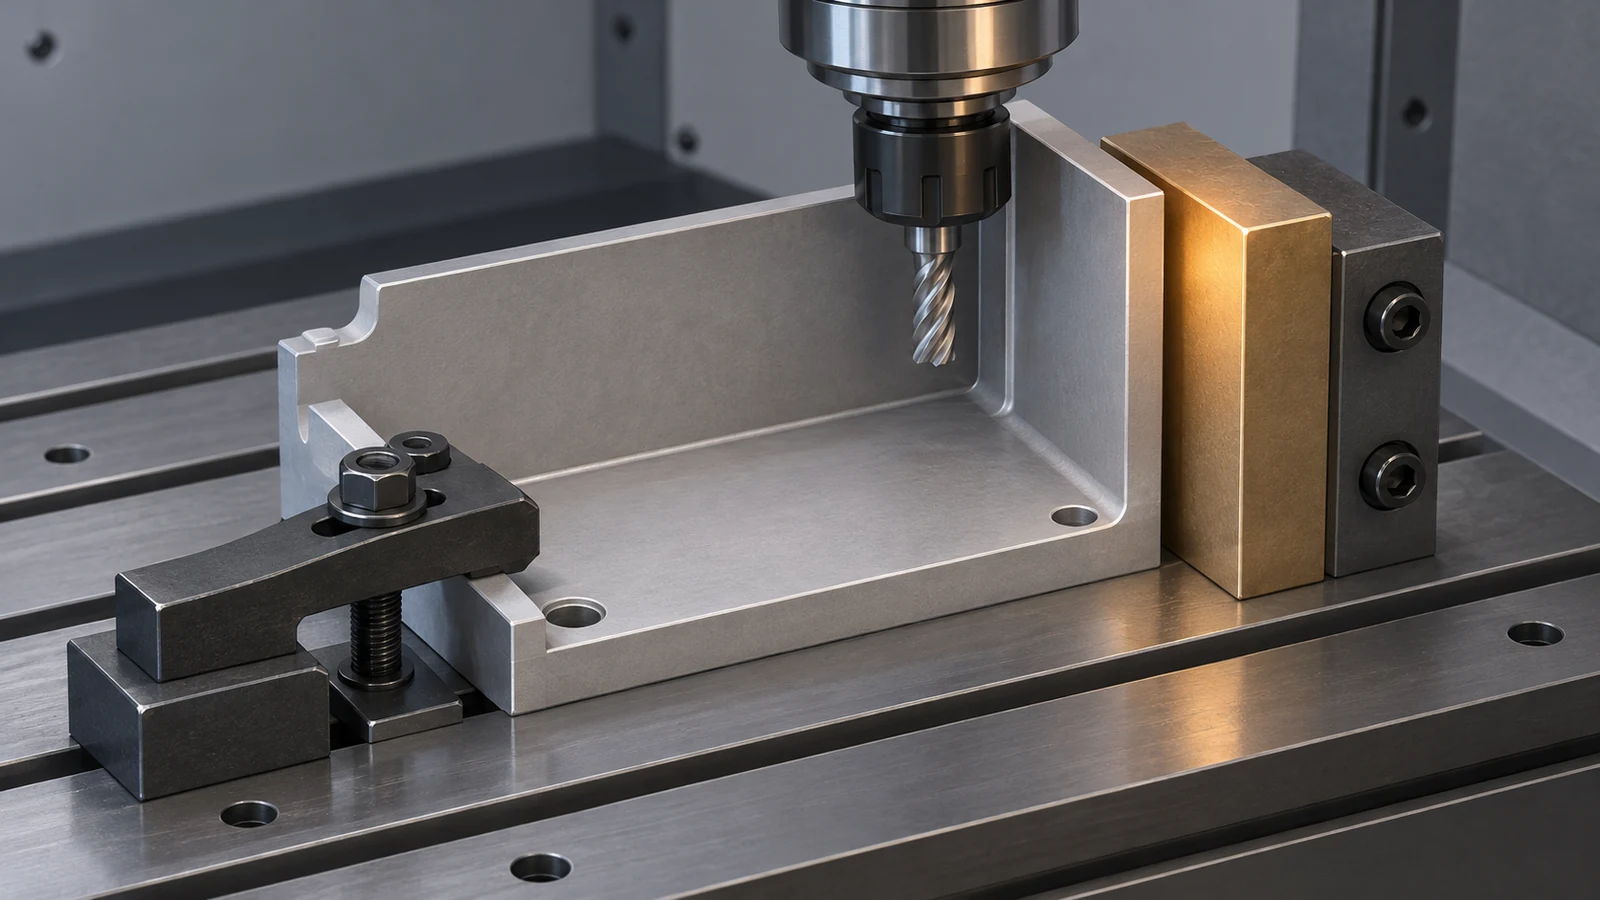
По возможности базируйтесь от стабильных, функционально значимых поверхностей. Подводите опору непосредственно за зоной резания, когда это позволяет геометрия; в противном случае сокращайте неподкреплённый пролёт. Прикладывайте усилие прижима к жёсткой зоне заготовки или к временному технологическому приливу, а не к самой тонкой стенке. Опора и прижим связаны, но не идентичны: опора противодействует смещению при резании, а прижим сохраняет базирование. Увеличение усилия прижима не заменяет отсутствующую реактивную поверхность.
Для корпуса с несколькими гибкими стенками приспособление может требовать разных стратегий контакта по мере удаления материала. Опора, подходящая при черновой обработке, может препятствовать финальной траектории инструмента или ложно фиксировать стенку при измерении. Планируйте её снятие или перемещение как часть маршрута и фиксируйте, какая операция использует какую опору.
Поддерживайте стенку, не скрывая траекторию инструмента
Мягкие губки могут распределять контакт по индивидуальному профилю; локальные подкладки могут поддерживать ребро; жертвенная рамка может придавать жёсткость открытому карману; а временный прилив может дать приспособлению место для захвата. Ни один из вариантов не является заведомо лучшим. Выбор зависит от того, можно ли сделать опору повторяемой, содержать её в чистоте, удалить без повреждений и обеспечить её обход фрезой и держателем.
| Наблюдаемый риск | Возможная реакция технологической оснастки | Проверьте перед принятием решения |
|---|---|---|
| Стенка прогибается под действием прижима | Перенесите прижим на жёсткую заготовку; используйте более широкий профильный контакт | Возвращается ли стенка после снятия нагрузки? |
| Стенка вибрирует во время финишного прохода | Сократите неподкреплённый пролёт или добавьте локальную подкладную опору | Блокирует ли опора траекторию инструмента или оставляет следы? |
| Деталь смещается между установками | Пересмотрите расположение и удержание баз, а не только усилие зажима | Стабильны ли установочные поверхности и свободны ли они от стружки? |
| Деталь меняет форму только после удаления основного объёма материала | Проверьте баланс припуска, промежуточное освобождение и припуск на чистовую обработку | Являются ли остаточные напряжения более вероятной причиной, чем зажим? |
Вакуумная плита может подойти для широкой доступной поверхности, но не даёт универсального решения для небольшого корпуса с нагрузками от резания по боковым стенкам. Наполнители и временные опоры требуют документированного плана удаления и обеспечения чистоты. Это варианты процесса, а не обещания относительно оборудования или материалов, доступных для каждого заказа. Для тонкостенных элементов попросите технологическую команду объяснить, как связаны поддержка и финальный контроль в свободном состоянии.
Сохраняйте жёсткость, пока она не выполнит свою задачу
Технологическая оснастка не может спасти последовательность, при которой вся полезная поддержка удаляется слишком рано. Обдирайте менее критичные зоны, пока заготовка ещё жёсткая, оставляйте запланированный припуск на чистовую обработку и избегайте создания самой тонкой стенки до завершения наиболее силовых резов. Где это практически возможно, чередуйте съём материала вокруг симметричной детали вместо того, чтобы оставлять одну сторону сильно нагруженной, пока другая обрабатывается начисто.
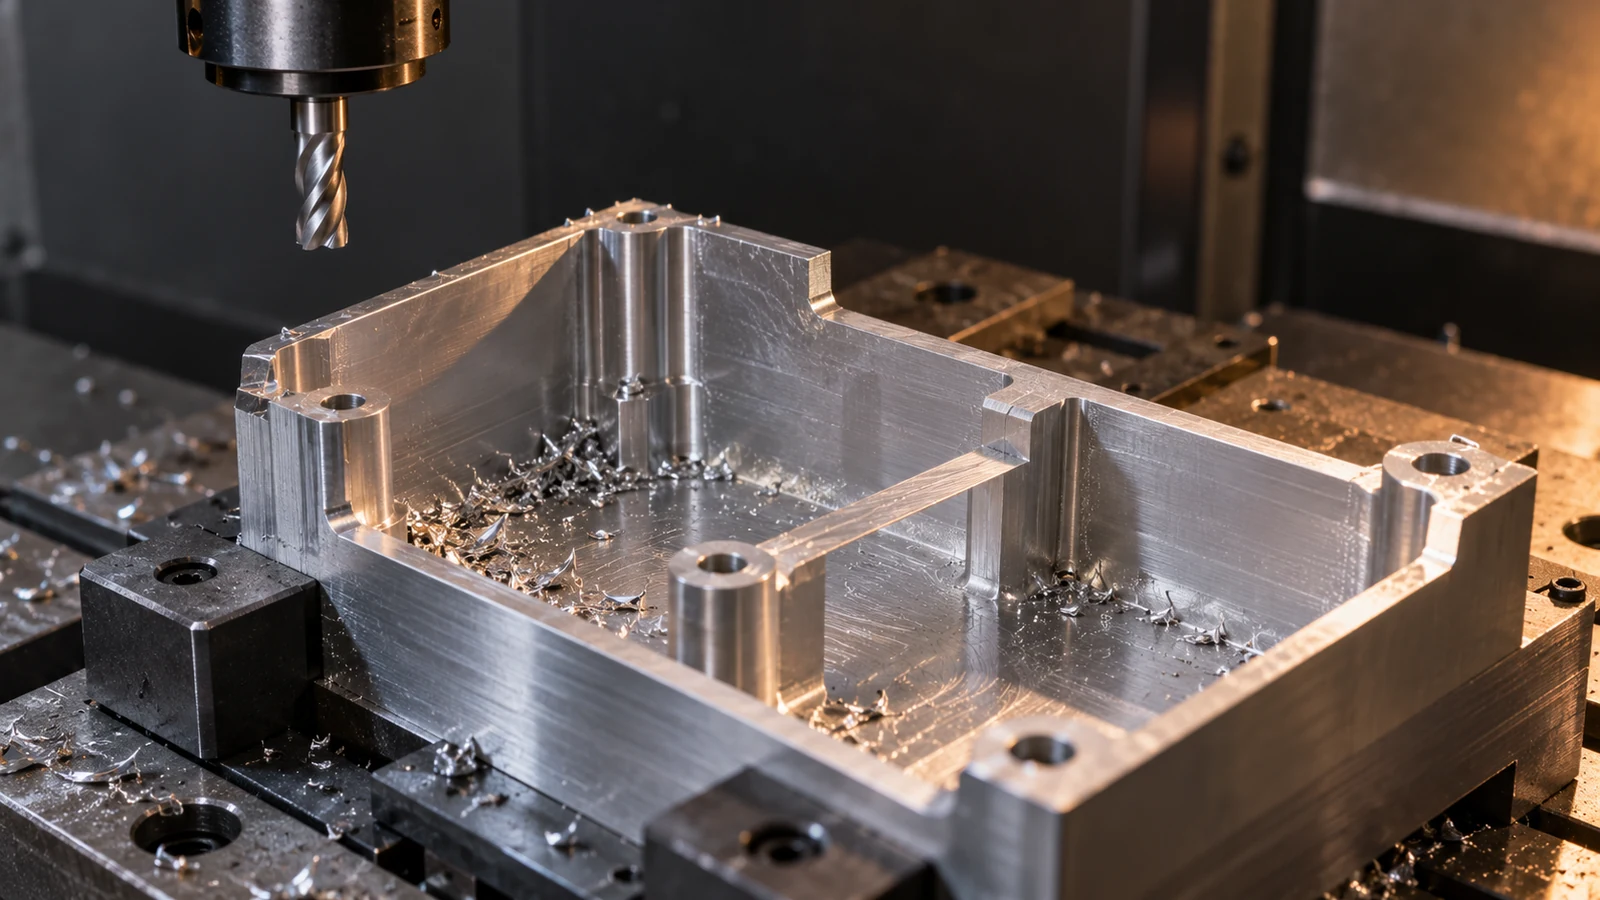
Продуманный маршрут может включать первую установку для создания надёжных баз, обдирку при сохранении временного припуска, промежуточное освобождение или перезажим для выявления перемещений и чистовую обработку с малым усилием после стабилизации детали. Это не универсальный четырёхшаговый рецепт: правильная последовательность зависит от материала, формы детали, допусков, доступа и объёма производства. Ключевое — обосновать, почему каждая установка сохраняет или снимает поддержку.
Тонкие стенки также делают важным характер врезания инструмента. Лёгкий чистовой проход всё ещё может отжимать стенку, если фреза оттягивает её от опоры. Более длинные инструменты и агрессивное врезание в углах могут добавлять вибрацию. При анализе процесса следует учитывать направление фрезы, оставшийся припуск, отвод стружки и поверхность, подлежащую контролю, — а не только номинальные подачу и скорость. Общее обсуждение планирования процессов ЧПУ-обработки даёт более широкий контекст; здесь приоритет — сохранять осмысленный силовой путь до формирования окончательной формы.
Диагностическая карта для трёх разных видов отказов
Если деталь оказывается неверной только после разжима, подозревайте навязанную форму от оснастки или перемещения, высвобожденные обработкой. Если стенка показывает вибрацию или разброс размеров, пока деталь ещё зажата, проверьте динамическую жёсткость, размещение опор, состояние инструмента и характер врезания. Если несколько зон постепенно смещаются после интенсивного съёма материала — даже при мягком зажиме — исследуйте состояние заготовки и остаточные напряжения. Изменение одной переменной должно иметь предсказуемый эффект; иначе это метод проб и ошибок, замаскированный под управление процессом.
- Зафиксируйте результат в зажатом состоянии. Измерьте тот же элемент, пока он удерживается, и задокументируйте схему базирования.
- Освободите и измерьте повторно. Используйте согласованное условие опоры в свободном состоянии. Указывайте направление и величину перемещения, а не пишите только “покороблено”.”
- Переустановите без резания. Если деталь возвращается к прежнему показанию, приспособление, вероятно, навязывает форму. Если нет, проанализируйте съём материала и перенос баз.
- Изменяйте по одной причине за раз. Сравните положение зажима, положение опоры или последовательность в контролируемом испытании; не меняйте всё сразу, а затем не утверждайте, что именно это устранило проблему.
Это методика поиска неисправностей, а не замена аттестованному плану измерений. Тонкий элемент, деформирующийся от давления руки или температуры, требует метода контроля и неопределённости, соответствующих такому поведению.
Контролируйте деталь в том состоянии, которое имеет значение
Измерение в зажатом состоянии полезно для мониторинга процесса, но может не отражать поставляемую деталь. Определите, применяется ли требование в свободном состоянии, при заданном закреплении или после сборки. Установите, где деталь опирается, как она ориентирована и завершены ли зачистка заусенцев, обработка поверхности и охлаждение до окончательного контроля. Эти условия могут определять, получат ли два компетентных контролёра одинаковый результат.
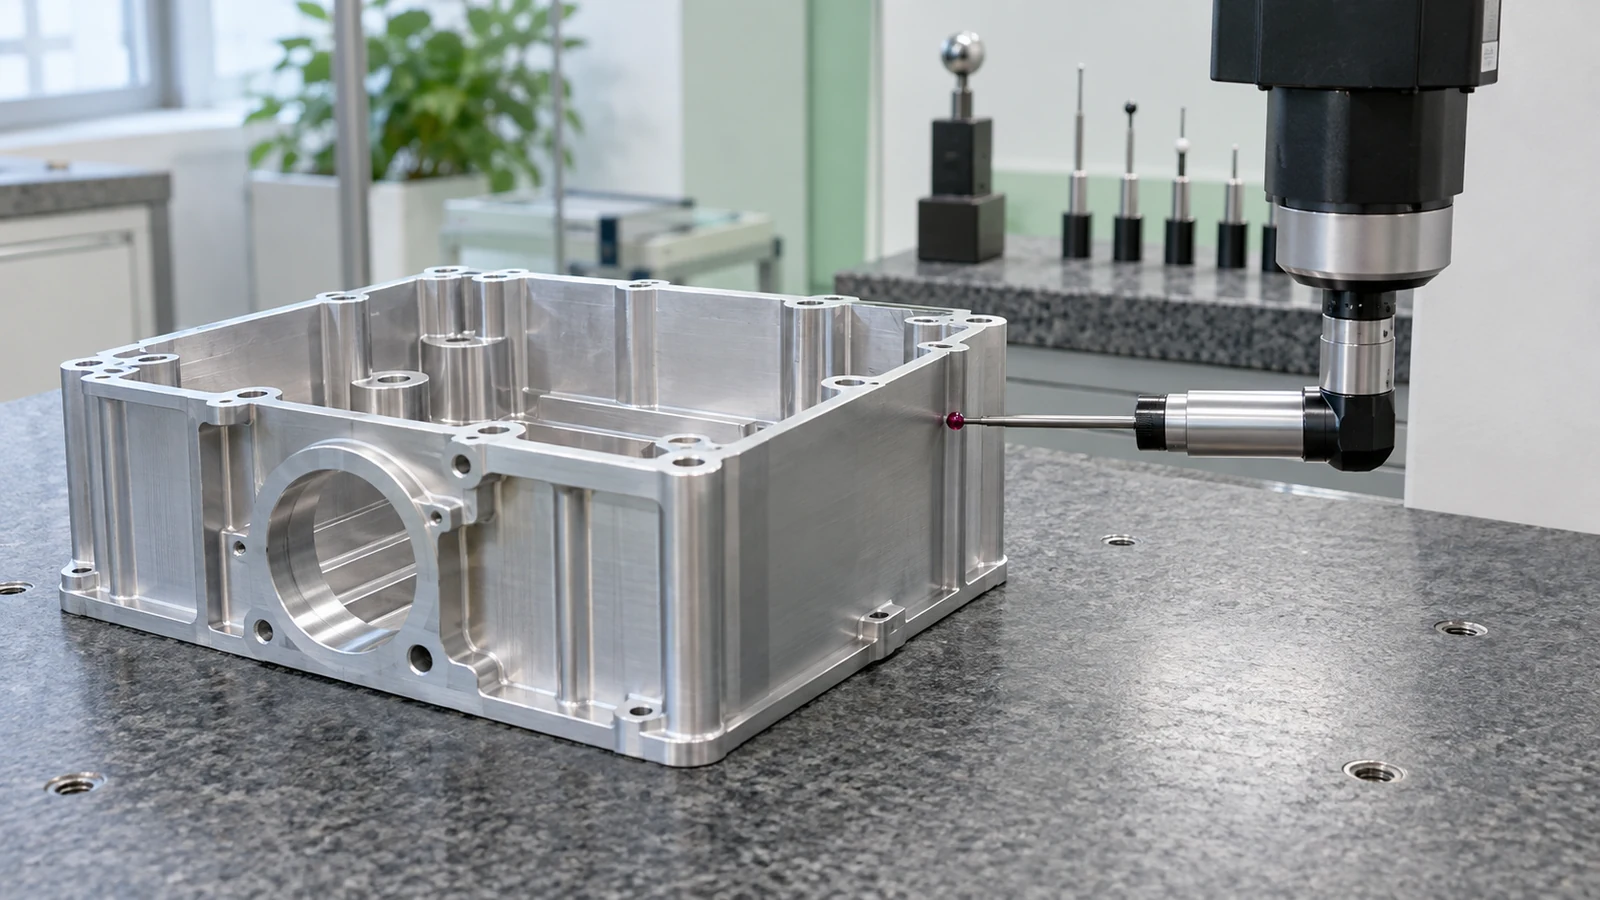
Выбирайте точки контроля, выявляющие вероятный вид деформации: вдоль стенки, а не только в её середине; поперёк уплотнительной поверхности, а не только в одном углу; или между базами после снятия с приспособления. Более широкий подходом к качеству актуален при обсуждении документированного контроля, но для конкретного заказа всё равно должны быть согласованы отдельный отчёт, станок или допуск.
При отказе детали сообщайте наблюдения как в зажатом, так и в свободном состоянии. Эти парные данные более действенны, чем фотография забракованной кромки или одно число вне допуска.
Что приложить к запросу на тонкостенную деталь
Отправляйте модель и управляемый чертёж вместе. Отметьте функциональные поверхности, сборочные базы, критичные стенки, декоративные поверхности и любые поверхности, которые могут использоваться для временного закрепления. Укажите марку материала и состояние заготовки, если оно фиксировано, целевое количество, обработку после механообработки и размеры, оцениваемые в свободном состоянии. Если монтажная рама или сопрягаемая деталь ограничивает компонент при эксплуатации, включите этот интерфейс и направление нагрузки.
Попросите поставщика отметить элементы, требующие жертвенного припуска, альтернативной базы или документированного закрепления при контроле. Не превращайте чертёж в предписание по приспособлению, если конкретный метод не требуется функцией. Лучший запрос — это проверяемое предложение по процессу, привязанное к фактическому риску отказа детали.
Часто задаваемые вопросы о закреплении тонкостенных деталей
Всегда ли более лёгкий зажим предотвращает коробление?
Нет. Слишком слабое удержание может позволить детали сместиться при резании. Цель — достаточное удержание с контактом и опорой, размещёнными там, где деталь может воспринимать нагрузку, не изгибаясь.
Может ли поставщик проверить стенку, пока деталь остаётся в приспособлении?
Да, для проверки в процессе обработки. Доказывает ли это показание соответствие, зависит от требуемого чертежом состояния при контроле. Требование свободного состояния предполагает соответствующее измерение детали в разгруженном состоянии.
Всегда ли вибрация является проблемой оснастки?
Нет. Могут быть задействованы вылет инструмента, его состояние, зона контакта, остаточный припуск и динамика станка. Оснастка может вносить вклад, оставляя длинный неподдерживаемый участок, но симптом следует диагностировать, а не приписывать одной причине.
Следует ли ужесточать размеры тонкостенных элементов для обеспечения сборки?
Только когда более жесткий допуск контролирует соответствующую функцию и определено подходящее условие контроля. В противном случае это может увеличить объем доработок, не устранив фактический интерфейс или вид деформации.