
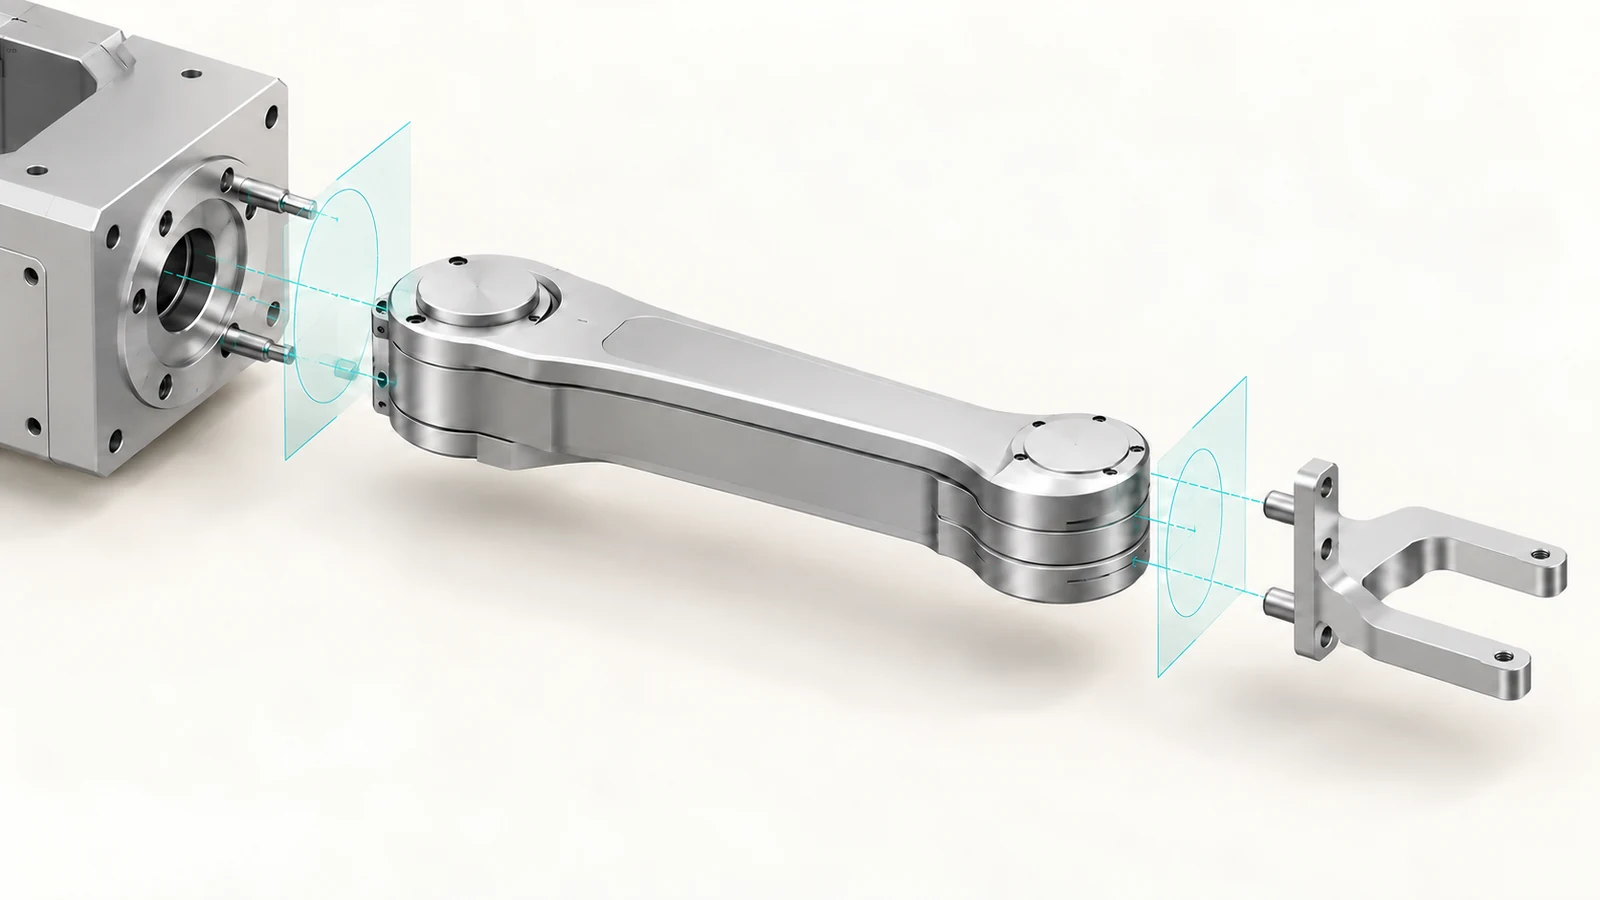
Манипулятор переноса пластин — это не просто профилированная пластина: это связующее звено позиционирования при передаче пластины от робота. Приоритет обработки — сохранить взаимосвязь между установочной базой робота, осевой линией манипулятора, интерфейсом исполнительного органа и любыми элементами зазора, которые определяют перемещение. Деталь может соответствовать своему внешнему профилю и при этом смещать пластину, если эти интерфейсы проставлены размерами или проверяются независимо друг от друга.
Для обработанного манипулятора начните со схемы движения и контакта, затем сделайте так, чтобы чертёж выражал интерфейсы, которые её задают. Точный материал, состояние поверхности, процесс очистки и допустимый прогиб зависят от инструмента и производственного помещения; их следует задавать исходя из конструкции оборудования, а не предполагать по слову “полупроводниковый”.”
Что должен позиционировать манипулятор
Манипулятор переноса пластин соединяет робота или узел движения с исполнительным органом, контактирующим с пластиной. Его задача — провести исполнительный орган по заданной траектории, сохраняя требуемое положение и ориентацию при передаче. Это делает геометрию установки и интерфейсов манипулятора более значимой, чем декоративный контур: небольшая угловая или боковая погрешность на установочном конце может проявиться как более крупная погрешность позиционирования на дальнем конце, поскольку манипулятор работает как рычаг.
Разделите три функции на чертеже. Интерфейс со стороны робота задаёт положение манипулятора; корпус манипулятора несёт нагрузку и определяет вылет; интерфейс исполнительного органа задаёт взаимосвязь инструмента или лопасти. Если одна поверхность должна позиционировать, а другая — только зажимать, укажите это различие явно. В противном случае поставщик может вывести схему баз по удобным поверхностям, а не по фактическому методу позиционирования станка.
Цепочка интерфейсов важнее контура
Рассматривайте сборку как цепочку отсчётов: торец робота, установочный элемент, осевая линия манипулятора, установочная поверхность исполнительного органа и геометрия контакта с пластиной. Наиболее полезны те допуски, которые контролируют взаимосвязи по всей этой цепочке. Назначение жёстких независимых размеров на каждый край может увеличить объём контроля, не улучшив при этом управление передачей.
| Группа элементов | Вопрос, который нужно решить | Следствие для чертежа или контроля |
|---|---|---|
| Установка на роботе | Какая поверхность и какие элементы задают положение? | Определите базовую поверхность и установочные отверстия, штифты или центрирующий поясок, если они используются. |
| Вылет рычага | Какая ось или осевая линия определяет конечное положение? | Указывайте размеры функциональных связей, а не только наружную длину. |
| Интерфейс рабочего органа | Как обеспечивается повторяемая установка лезвия или инструмента? | Контролируйте соответствующую поверхность, схему отверстий и ориентацию совместно. |
| Элементы для обеспечения зазоров | Что должно проходить рядом во время движения? | Предоставьте информацию о габаритах или запретных зонах из проекта оборудования. |
Не предполагайте, что конкретный паз, буртик или отверстие является установочным элементом только потому, что это выглядит удобным. Подтвердите реальные точки контакта в сборке. Если штифты позиционируют компонент, а винты обеспечивают усилие зажима, установочные элементы и их взаимосвязь заслуживают приоритета над зазором под крепёжные отверстия.
Маршрут, защищающий схему баз
Для рычага пластинчатого типа практичный маршрут фрезерования часто сначала создаёт основную монтажную поверхность, затем формирует установочные элементы и интерфейс рабочего органа от контролируемых баз. Наружный контур можно обработать после того, как критичные поверхности и схемы стабилизированы, если только выбранная оснастка не требует обработки контура раньше. Это принцип планирования, а не предписанный процесс: размер детали, состояние заготовки, геометрия и доступ к станку могут изменить последовательность.
Там, где несколько поверхностей или схем отверстий должны оставаться взаимосвязанными, спросите, можно ли обработать их за одну установку без потери доступа или поддержки. Многоосевой маршрут может сократить перезажимы для некоторых форм, но дополнительные оси не улучшают точность автоматически; перенос баз и метод контроля по-прежнему определяют, что можно проверить. См. раздел сайта возможностей ЧПУ-фрезерования для контекста процесса.
Большой вылет и тонкие сечения делают закрепление частью размерной стратегии. Зажим может деформировать тонкий рычаг, а снятие материала с одной стороны может высвободить напряжения или изменить его форму. Если плоскостность или соосность по всей длине функционально важны, определите, как деталь должна поддерживаться при контроле, и не рассматривайте измерение в свободном состоянии как эквивалент условиям зажатой сборки.

Где конкурируют жёсткость, вылет и доступ
Больший вылет может улучшить доступ, но повышает чувствительность к угловой погрешности и прогибу. Более толстое сечение может повысить жёсткость, но при этом расходует зазор или добавляет движущуюся массу. Разгрузочные карманы могут уменьшить массу, но оставить тонкие перемычки, которые труднее удержать без деформации. Это взаимосвязанные решения: лучшая геометрия — та, что сохраняет путь передачи и интерфейсы в пределах габаритов оборудования, а не обязательно самый лёгкий или наиболее агрессивно облегчённый карманами рычаг.
Точно так же чистота поверхности и чистота детали являются отдельными требованиями. Обработанная поверхность сама по себе не обеспечивает пригодность для контроля частиц, а очищенная деталь не доказывает, что её установочные поверхности соответствуют чертежу. Указывайте требования к очистке, упаковке и обращению отдельно и подтверждайте, что выбранный процесс совместим с фактическим оборудованием и материалами. Не делайте вывод о квалификации чистого помещения на основании способности поставщика обрабатывать компонент.
Что указывать на чертеже и в запросе предложения (RFQ)
Полезный запрос на коммерческое предложение даёт поставщику достаточно контекста, чтобы сохранить схему базирования, не заставляя его угадывать функцию машины. Укажите:
- 3D-модель плюс размерный чертёж с указанием ревизии и единиц измерения.
- Установочную базу, базирующие элементы и то, какие поверхности служат для зажима, а не для базирования.
- Интерфейс исполнительного органа и взаимосвязь, которую необходимо сохранить со стороны робота.
- Материал и термообработку, если они выбраны; в противном случае укажите, что выбор материала ещё открыт.
- Требования к поверхности, удалению заусенцев, очистке, упаковке и прослеживаемости, где применимо.
- Критичные для функционирования размеры и предполагаемые условия контроля или сборки.
- Количество, этап (прототип/производство) и любые ожидания по управлению изменениями.
Если конструкция не заморожена, отправьте вместе с моделью габаритный контур интерфейса и ограничения по перемещению. Это позволит сосредоточить обсуждение производства на доступе, закреплении заготовки и взаимосвязях элементов, а не на сравнении цен только по профилю.
Как оценить готовый интерфейс
Проверяйте рычаг по той же размерной цепочке, которая использовалась при его проектировании. Убедитесь, что базирующие элементы со стороны робота и интерфейс исполнительного органа измеряются от согласованных баз, затем проверьте, что деталь устанавливается в сборке должным образом. Отчёт, в котором перечислены размеры отдельных отверстий, но опущена их взаимосвязь, может не ответить на главный вопрос: попадёт ли установленный исполнительный орган в заданное положение передачи?
Таким образом, правильный план обработки начинается с передаточной функции, а не с силуэта. Как только цепочка базирования, зона перемещения и условия контроля становятся явными, профиль рычага и маршрут изготовления можно оценивать по значимой основе для приёмки.