
Risposta breve: Una buona lavorazione meccanica del Vespel inizia con la conferma del grado esatto e della forma del materiale grezzo, per poi trattenere la forma con solo la forza necessaria a impedirne il movimento. A differenza di un grezzo metallico, una forma polimerica può deformarsi in una pinza o in una bussola elastica e può reagire al calore di taglio e al rilascio delle tensioni. La dimensione finita dipende quindi dal supporto del pezzo, dal percorso utensile, dalla temperatura e dal momento in cui viene misurata, non solo dalla dimensione programmata.
Il Vespel è una famiglia di prodotti in polimmide di DuPont, non un unico materiale intercambiabile. SP-1, SP-21, SP-22, SP-211 e altre forme hanno composizioni e caratteristiche diverse. Confermare il grado specificato, la forma di produzione, il fornitore del materiale grezzo e il disegno applicabile prima di selezionare un ciclo di lavorazione. Questa guida riguarda la lavorazione del materiale polimerico fornito per trasformarlo in pezzi; non implica che un particolare grado sia adatto a un'applicazione senza una verifica ingegneristica.
Confermare grado, forma del grezzo e le superfici che contano
Prima della lavorazione meccanica del Vespel, verificare la corrispondenza tra la specifica del materiale, il certificato del grezzo e la forma. Un blocco, una lastra, una barra o un grezzo formato direttamente possono presentare geometrie e storie del materiale diverse. Se un pezzo viene riprogettato a partire da un componente metallico, il disegno potrebbe dover distinguere le dimensioni funzionali dalle superfici che erano solo convenienti nel progetto originale.
Mappare le cavità critiche, le facce, le sedi di tenuta e i bracci sottili in base al modo in cui il grezzo sarà trattenuto. Determinare quali riferimenti possono rimanere accessibili durante sgrossatura e finitura. Per un anello sottile o una rondella piatta, il rischio può essere la distorsione sotto il serraggio; per una boccola lunga, può essere la flessione o il chatter; per una piastra con tasche, può essere il rilascio delle tensioni man mano che il materiale viene asportato.
Scegliere un fissaggio che trattenga la forma senza comprimerla
La guida alla lavorazione meccanica del Vespel di DuPont sottolinea la necessità di prevenire la flessione causata dall'attrezzatura, dalla bussola elastica o dalla pinza. Descrive le bussole elastiche come un'opzione di fissaggio affidabile quando la forza è solo sufficiente a impedire il movimento, e suggerisce una pinza a sei griffe per distribuire la pressione. Applicare tali indicazioni alla geometria del pezzo e al grado; verificare la forza di serraggio con un setup sicuro anziché presumere che una pressione adatta a un pezzo metallico sia accettabile.
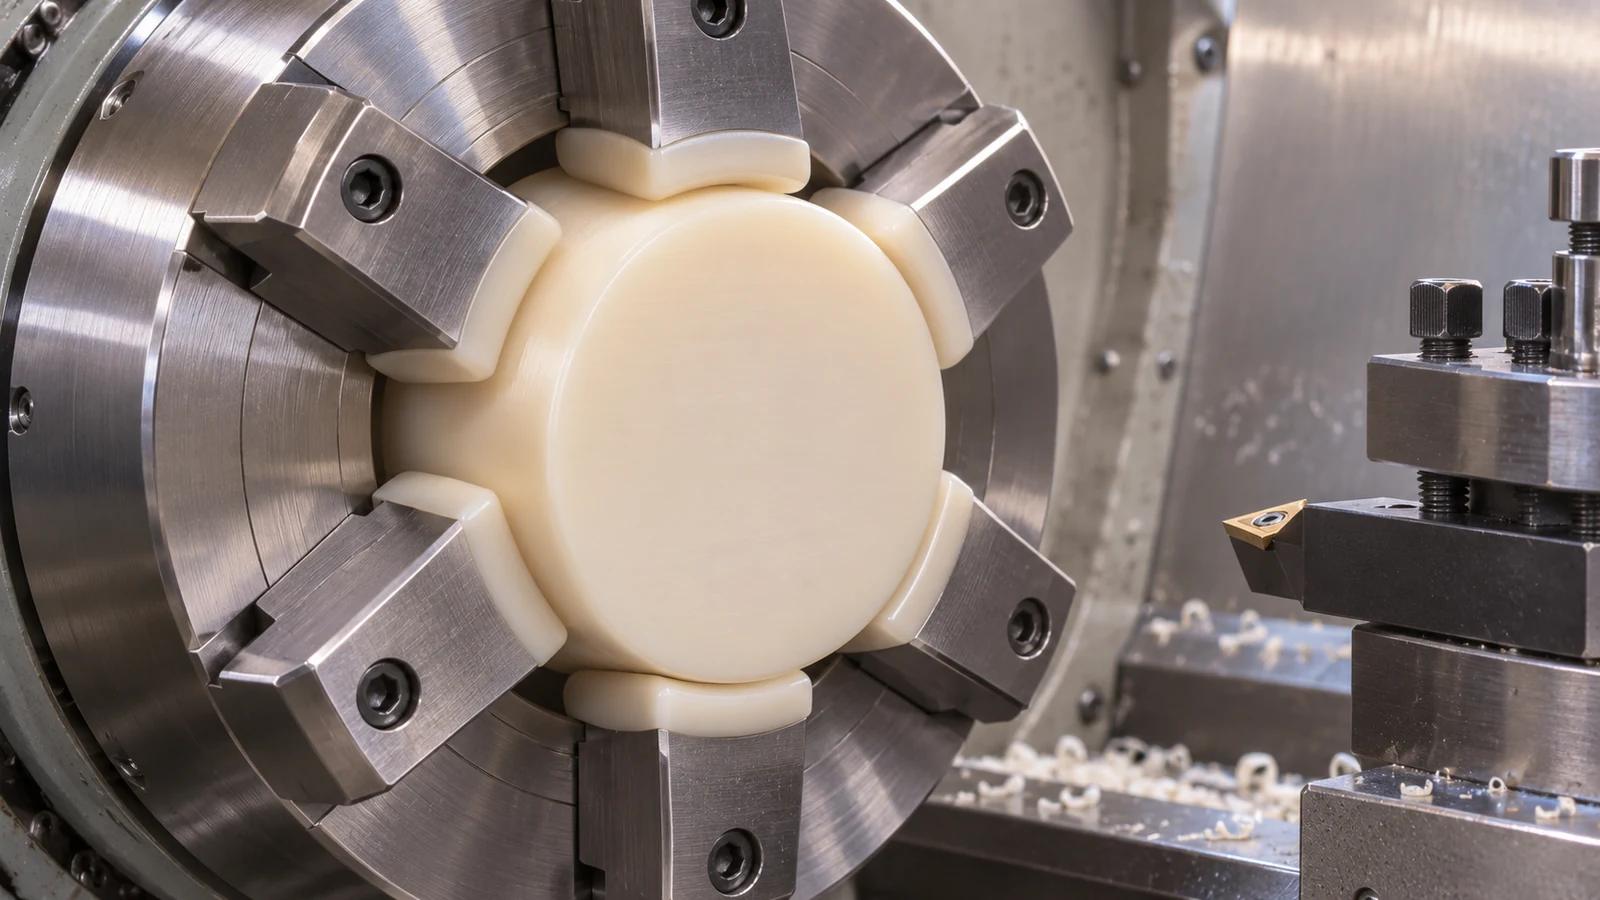 Utilizzare griffe morbide, un mandrino ad accoppiamento preciso, un supporto ampio o un'attrezzatura sacrificabile quando la geometria lo richiede. Evitare punti di contatto stretti che lasciano segni o comprimono una parete non supportata per darle forma. Un pezzo che misura entro tolleranza mentre è serrato può riprendere forma dopo il rilascio, quindi definire se l'attrezzatura di ispezione supporta il pezzo o lo lascia in stato libero.
Evitare che calore e forza di taglio diventino dimensioni nascoste
Nella lavorazione dei polimeri, l'attrito e il calore di taglio possono influenzare la misurazione immediata e il comportamento del pezzo dopo il ritorno alle condizioni ambiente. Un percorso utensile lungo e strisciante può riscaldare una cavità o una parete sottile; la dimensione letta a caldo potrebbe non rappresentare la dimensione dopo l'equilibramento. Mantenere i taglienti affilati, evitare le soste, evacuare i trucioli e utilizzare un metodo di raffreddamento compatibile con il grado e il pezzo.
La guida di DuPont nota che il refrigerante può essere utilizzato per minimizzare gli effetti termici e mantenere la stabilità dimensionale, mentre il getto d'aria fredda è generalmente preferito nelle sue indicazioni. Non è una regola secondo cui ogni lavorazione debba usare un determinato refrigerante. Confermare la compatibilità chimica, la pulizia, l'evacuazione dei trucioli e eventuali restrizioni del cliente, quindi confrontare le misurazioni dopo che il pezzo si è stabilizzato.
Utilizzare una sequenza di taglio che preservi il riferimento e il supporto
La sgrossatura dovrebbe asportare materiale senza lasciare una geometria fragile difficile da trattenere per la finitura. Lasciare materiale sufficiente sulle caratteristiche di precisione per la ripulitura dopo che le tensioni e gli effetti termici si sono stabilizzati, ma non utilizzare un sovrametallo generico non correlato al grezzo e al disegno. Per una boccola, una sequenza supportata può sgrossare l'esterno e la cavità prima di completare una parete sottile; per una piastra, sgrossare entrambe le facce in ordine bilanciato prima di finire il lato di riferimento.
La tornitura è adatta a forme concentriche quando il fissaggio non schiaccia il grezzo. La fresatura può produrre superfici piane, tasche o fori, ma il supporto del pezzo e la portata dell'utensile richiedono attenzione man mano che la sezione diventa sottile. Il panoramica dei materiali plastici fornisce il contesto più ampio della famiglia di materiali, mentre il verificato tornitura CNC standard copre le caratteristiche rotazionali che possono applicarsi a manicotti e boccole.
Misurare il pezzo dopo il rilascio e il recupero termico
Stabilire la condizione di misurazione prima di qualificare un processo di lavorazione Vespel. Registrare se il pezzo è bloccato, supportato o libero; da quanto tempo si è stabilizzato; e quale strumento e forza di contatto sono appropriati. Una sonda che preme su una caratteristica morbida o sottile può deformarla, mentre un pezzo non supportato può flettersi sotto il proprio peso.
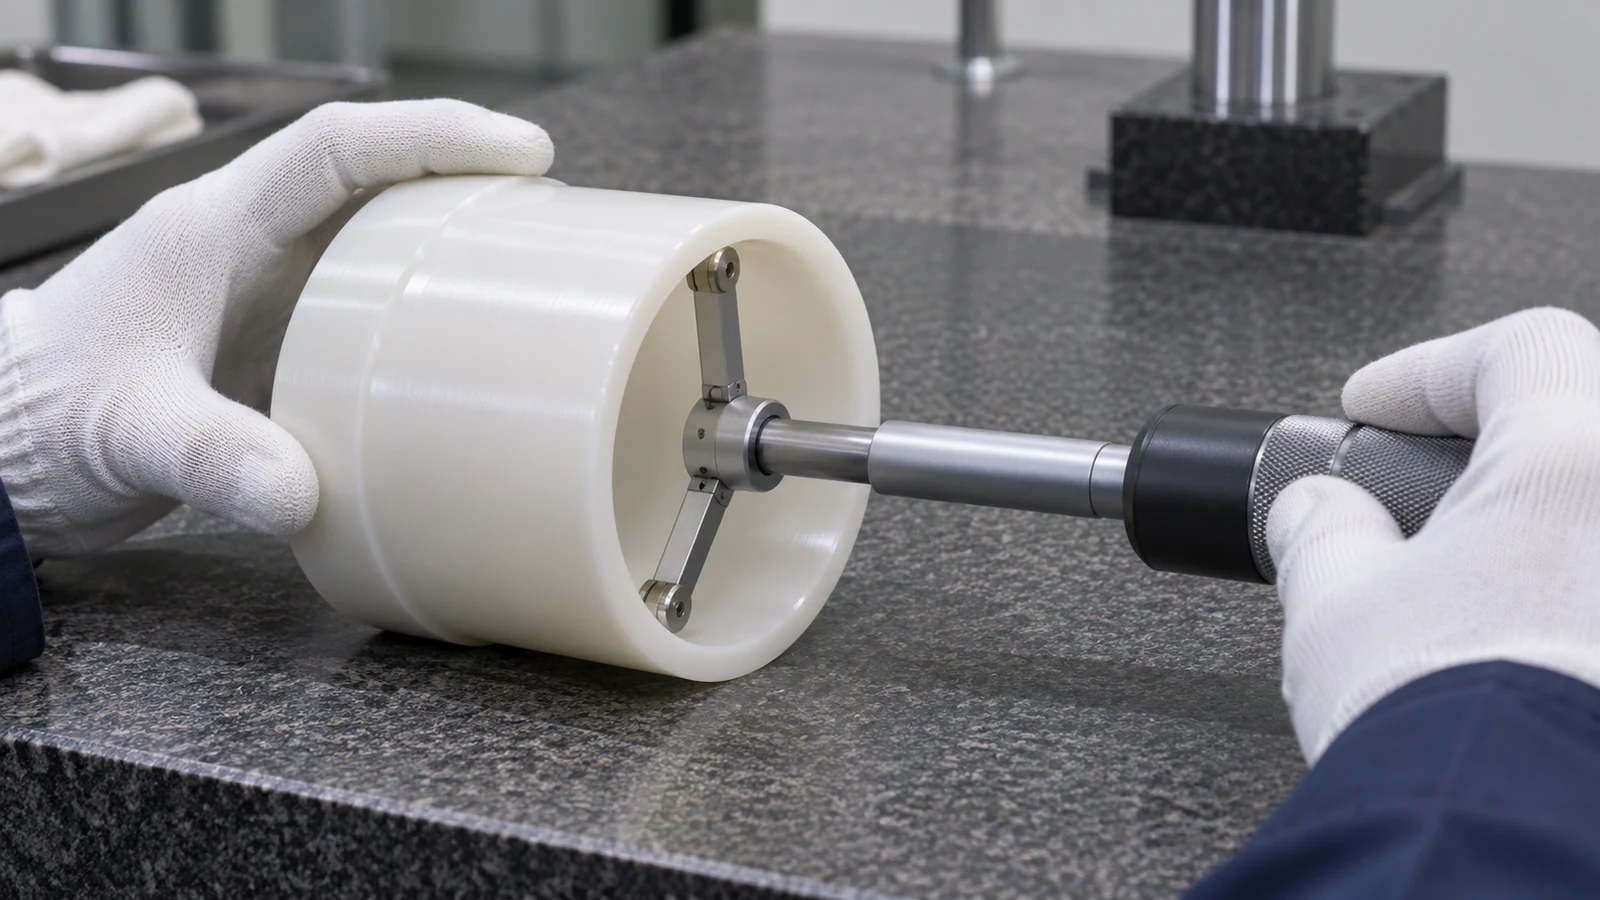 Per le dimensioni critiche, ispezionare la caratteristica dopo che il calore di taglio si è dissipato e il pezzo ha raggiunto la condizione di misurazione concordata. Confrontare un foro o una faccia di riferimento con le relazioni funzionali del disegno, non solo un diametro isolato. Se un pezzo si sposta dopo il rilascio, modificare il supporto o la sequenza e ripetere una prova controllata prima di regolare la dimensione nominale del programma.
Revisione illustrativa: un manicotto flangiato sottile
Si consideri un ipotetico manicotto in poliimmide con un foro lungo e una flangia sottile. Un mandrino metallico rigido afferrerebbe rapidamente il diametro esterno, ma potrebbe comprimere la flangia e far apparire il foro più piccolo durante il taglio. La revisione del processo considera invece un supporto distribuito, una presa leggera, un'asportazione di materiale a fasi e una misurazione finale dopo che il manicotto è stato rilasciato e stabilizzato.
Se il primo pezzo fuoriesce ovalizzato dopo lo sbloccaggio, il team non si limita ad allargare il foro programmato. Verifica se la forma del grezzo, la pressione del mandrino, la lunghezza del supporto o l'ordine di sgrossatura causano il movimento. Questo è uno scenario ingegneristico illustrativo, non un caso cliente né un'affermazione che un'unica attrezzatura si adatti a ogni grado di Vespel.
Informazioni da includere quando si ordinano parti lavorate in Vespel
- Grado esatto e forma del materiale grezzo, con identificazione del materiale e requisiti di certificazione.
- Revisione del disegno, modello CAD, quantità, schema dei datum e dimensioni critiche per l'assemblaggio.
- Spessore della parete, lunghezze non supportate, profondità delle tasche e superfici che devono rimanere estetiche o funzionali.
- Condizione di ispezione, requisito di stabilizzazione, aspettative sul rapporto e eventuali restrizioni su refrigerante o pulizia.
- Se il materiale è fornito dal cliente e quali operazioni a valle di finitura o assemblaggio sono incluse.
Domande sulla lavorazione del Vespel
Il Vespel può essere trattenuto in un mandrino standard?
Può essere trattenuto con contatto e pressione adeguati, ma l'attrezzatura non deve deformare il grezzo. Le linee guida DuPont trattano il trattenimento distribuito e solo la forza di serraggio sufficiente a impedire il movimento; confermare l'allestimento effettivo per la qualità e la geometria.
Ogni parte in Vespel deve essere lavorata a secco?
Nessuna regola universale sul refrigerante si applica a ogni qualità e parte. Le linee guida del produttore trattano il refrigerante per il controllo termico e generalmente favoriscono il getto d'aria fredda; verificare compatibilità, pulizia, evacuazione dei trucioli e requisiti del cliente per il lavoro specifico.
Perché una dimensione del polimero cambia dopo il disserraggio?
Il serraggio può deformare elasticamente il pezzo e l'asportazione di materiale può rilasciare tensioni. La variazione osservata dipende dalla forma del grezzo, dalla geometria, dalla temperatura e dal supporto. Misurare nella condizione libera o supportata concordata.
I dati di lavorazione SP-1 possono essere applicati a ogni qualità di Vespel?
No. Confermare la qualità esatta e la forma del grezzo. Un processo qualificato su una formulazione non deve essere presunto in grado di produrre lo stesso risultato su un'altra.