
Risposta breve: Lavorazione di Alloy 20 deve essere pianificata in funzione delle caratteristiche che preservano la funzione prevista del pezzo: superfici di tenuta, alesaggi, pareti sottili e relazioni tra datum. Per prima cosa confermare la qualità ordinata e la condizione del prodotto dal disegno e dai registri dei materiali. Poi scegliere una sequenza di lavorazione stabile e ispezionare la geometria da cui dipendono effettivamente l'assemblaggio o il processo. La sola designazione del materiale non stabilisce l'idoneità alla corrosione per ogni ambiente di servizio.
Alloy 20 è comunemente identificato come UNS N08020, ma la specifica di acquisto, la forma del prodotto e i requisiti del cliente restano determinanti. Questo articolo riguarda la lavorazione e il controllo dimensionale; la compatibilità chimica deve essere valutata dall'autorità di progettazione responsabile per il mezzo, la concentrazione, la temperatura e le condizioni operative effettivi.
Confermare il materiale prima di definire il ciclo di lavorazione
Iniziare dalla revisione del disegno, dalla designazione UNS, dalla forma del prodotto e dal certificato del materiale. I nomi delle leghe possono essere usati in modo incoerente nelle conversazioni di acquisto, mentre sostituzioni o forme alternative possono comportare requisiti diversi. Registrare ciò che viene effettivamente fornito e risolvere le discrepanze prima del taglio. Un operatore non deve dedurre un sovrametallo di corrosione, un trattamento termico o un criterio di accettazione dal solo nome della lega.
Rolled Alloys identifica Alloy 20 come UNS N08020 e descrive le sue forme di prodotto e la composizione nella propria pagina prodotto. Si tratta di un utile contesto sul materiale, non di un sostituto della specifica vincolante del cliente. La sezione del sito panoramica dei materiali resistenti alla corrosione colloca la qualità all'interno di una famiglia più ampia; questo articolo resta incentrato sulle decisioni di lavorazione e ispezione.
Proteggere le superfici funzionali attraverso la sequenza di setup
Per un corpo valvola, un componente di pompa o un raccordo per apparecchiature di processo, una superficie di tenuta può essere più importante di una finitura estetica generica. Definire quale superficie stabilisce l'asse, quale alesaggio posiziona un inserto e quali fori portano elementi di fissaggio. Lavorare prima un datum affidabile, poi riferire le operazioni successive a quel datum ovunque la geometria lo consenta. Se il pezzo deve essere riposizionato, pianificare come viene recuperato il riferimento invece di affidarsi a uno spigolo o a una caratteristica di fusione non verificati.
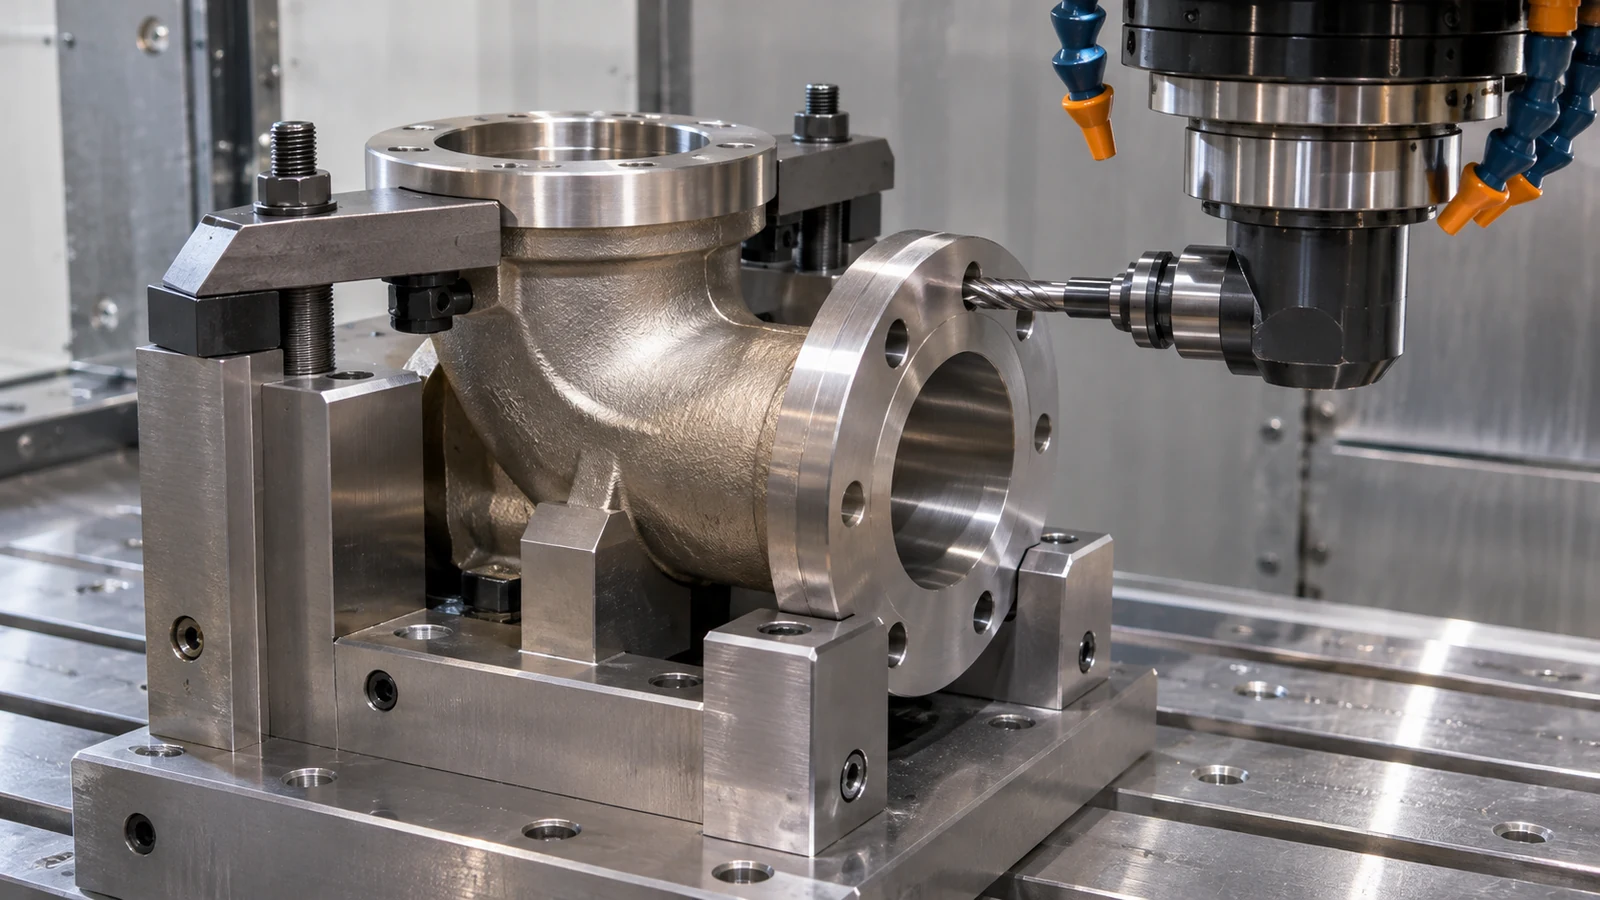
Le sezioni sottili e le forme interrotte meritano una propria revisione dell'attrezzaggio. La pressione di serraggio può deformare una parete o chiudere una feature divisa; dopo il rilascio, il componente potrebbe non misurare come faceva nell'attrezzatura. Supportare il pezzo vicino al taglio, distribuire i carichi di serraggio e separare la sgrossatura dalla finitura quando la geometria è sensibile. Questi sono controlli di pianificazione del processo, non la promessa che ogni componente in Alloy 20 richieda lo stesso numero di attrezzaggi.
Mantenere prevedibili l'impegno dell'utensile e l'evacuazione del truciolo
Le leghe resistenti alla corrosione contenenti nichel possono richiedere di più a un tagliente rispetto a un acciaio a lavorabilità libera. Un utensile che striscia, sosta o taglia ripetutamente uno strato superficiale indurito può accelerare l'usura e rendere più difficile diagnosticare la deriva dimensionale. Mantenere un avanzamento deciso attraverso il taglio, evitare pause non necessarie sulla parete e selezionare la geometria dell'utensile e l'erogazione del refrigerante secondo le indicazioni del costruttore dell'utensile per la macchina e la feature effettive.
Tasche profonde, fori e cave strette creano problemi diversi di evacuazione dei trucioli. Un truciolo lungo intrappolato in un foro può segnare una parete finita o essere ritagliato; una tasca con accesso scarso può trattenere calore e detriti. Regolare la sequenza per aprire i percorsi dei trucioli ove possibile e ispezionare il tagliente e il pezzo tra le operazioni quando il taglio è difficile da osservare. Non copiare una velocità o un avanzamento pubblicati senza confermare la placchetta, le condizioni del pezzo, l'engagement, la rigidità e la configurazione del refrigerante.
La pagina delle capacità di fresatura CNC descrive la gamma di processi di fresatura del sito. Se un componente specifico venga fresato, tornito o suddiviso tra operazioni dipende dal suo disegno e dal piano di produzione confermato.
Buono Lavorazione di Alloy 20 la documentazione separa inoltre l'accettazione dimensionale dall'approvazione per servizio corrosivo. L'officina può verificare la rintracciabilità del materiale e la geometria specificate; la compatibilità con un fluido di processo o un regime di pulizia deve comunque seguire la specifica tecnica applicabile.
Ispezionare la geometria che influisce sulla tenuta e sull'assemblaggio
L'ispezione dovrebbe seguire la catena funzionale, non solo le dimensioni più facili da misurare. Per un'interfaccia di tenuta, definire il requisito di planarità o finitura della faccia solo come indicato dal disegno; per un foro di posizionamento, verificare il diametro e la sua relazione con il datum scelto. Le disposizioni dei bulloni, le filettature e i passaggi intersecanti possono richiedere controlli posizionali o funzionali. Utilizzare il sistema di riferimento dei datum specificato ed evitare di inventare una tolleranza di officina più stretta di quella richiesta dal cliente.
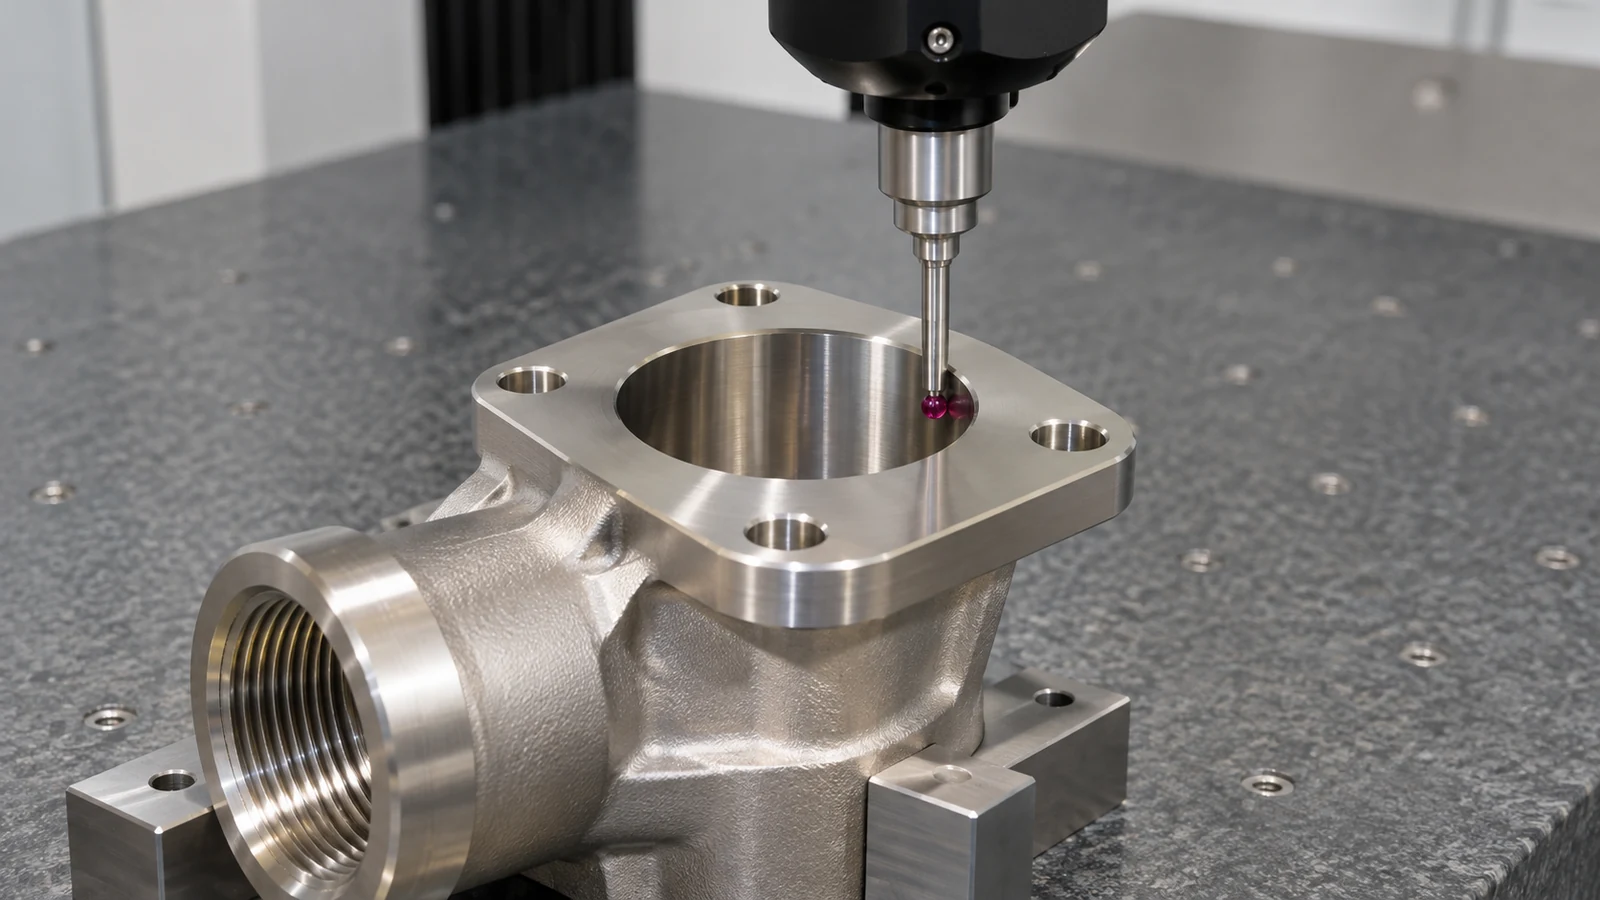
Misurare in una condizione stabile e documentata e mantenere il metodo di ispezione adeguato alla feature. Una CMM può aiutare a stabilire le relazioni tra fori e facce, mentre un metodo a contatto o senza contatto adeguato può essere più pratico per una particolare superficie. Se è specificata un'operazione di finitura o un trattamento successivo, chiarire quali dimensioni vengono controllate prima e dopo di esso. Il record di ispezione deve mostrare il risultato e il metodo effettivi, non implicare una qualifica per servizio chimico.
Revisione ipotetica del disegno: un adattatore per pompa
Scenario illustrativo, non un caso cliente JUCHENG: un adattatore per pompa è specificato in Alloy 20 per un fluido di processo denominato, con un passaggio centrale, una tenuta frontale e una circonferenza di bulloni. La selezione del materiale e la compatibilità chimica sono di competenza dell'autorità di progettazione; il compito del fornitore di lavorazione è riprodurre l'interfaccia definita dal disegno. Un pezzo può soddisfare le dimensioni ma essere comunque inadatto se la specifica del materiale o le ipotesi di servizio sono errate.
Per la revisione della lavorazione, identificare la faccia che si appoggia contro il componente accoppiato e utilizzarla come riferimento primario ove praticabile. Mettere in relazione l'asse del passaggio e la disposizione dei bulloni con quella faccia, quindi decidere se un solo attrezzaggio può controllare queste feature o se un riorientamento pianificato richieda il recupero dei datum. Se la faccia è serrata contro un supporto irregolare, potrebbe misurare correttamente nell'attrezzatura e perdere tale condizione dopo il rilascio. L'ispezione deve quindi corrispondere allo schema dei datum specificato e allo stato di supporto.
Durante una revisione del primo pezzo, separare tre domande: il certificato corrisponde al grado e alla forma di prodotto Alloy 20 specificati; il foro, la faccia e i fori soddisfano i requisiti del disegno; e l'ingegnere responsabile ha approvato il materiale per il fluido e le condizioni operative effettivi? Questi controlli sono correlati ma un solo documento non risponde a tutti e tre. L'officina può riportare la rintracciabilità e la geometria misurata senza implicare un test di corrosione o una garanzia di durata in servizio.
Questo scenario cambia anche ciò che deve essere incluso nella RFQ: la revisione corrente del disegno, la specifica del materiale, le note sulla superficie di tenuta, i requisiti dei datum e le aspettative di ispezione. Se sono coinvolti trattamento superficiale, pulizia o passivazione, identificarli come operazione specificata separata e definirne l'effetto sulle dimensioni critiche.
Tenere separata l'accettazione della lavorazione dalla qualifica di servizio
I team di progetto possono prevenire una lacuna comune nel passaggio di consegne indicando il responsabile e l'evidenza per ogni decisione:
| Domanda | Funzione responsabile tipica | Evidenza che vi risponde |
|---|---|---|
| Lo stock fornito è il prodotto Alloy 20 specificato? | Acquisti/controllo materiali | Specifica di acquisto, rintracciabilità e certificato del materiale. |
| Il pezzo soddisfa i requisiti dimensionali e di finitura? | Produzione e qualità | Rapporto di ispezione basato sul disegno con datum e metodo identificati. |
| La lega è adatta al mezzo effettivo e al ciclo operativo? | Ingegneria di progettazione/materiali | Valutazione di compatibilità specifica per il servizio e specifica approvata. |
Questi documenti possono essere coordinati, ma non sono intercambiabili. Un rapporto dimensionale non può certificare la resistenza chimica, e un certificato di grado non stabilisce che una superficie di tenuta o un passaggio sia stato lavorato alla geometria richiesta.
Domande sulla lavorazione di Alloy 20
La lavorazione della lega Alloy 20 conferma l'idoneità per un servizio chimico?
No. La lavorazione verifica la geometria specificata e i documenti di processo. La compatibilità dipende dal mezzo effettivo, dalla concentrazione, dalla temperatura, dai contaminanti e dalle condizioni operative, e deve essere approvata dall'autorità ingegneristica responsabile.
Qual è la designazione UNS della lega Alloy 20?
La lega Alloy 20 è comunemente identificata come UNS N08020. Verificare la specifica di acquisto e il certificato del materiale per il grado esatto, la forma del prodotto e la revisione.
Quali caratteristiche devono essere ispezionate per prime su un raccordo?
Iniziare dai datum funzionali del disegno, dalla superficie di tenuta, dal passaggio o dalla sede di posizionamento, dallo schema dei fori e dai requisiti della filettatura. L'ordine di ispezione deve riflettere l'assemblaggio e l'accettazione piuttosto che la comodità di misurazione.
Una sola specifica di finitura superficiale può coprire tutte le facce?
Solo quando il progetto lo specifica. Le superfici di tenuta, di posizionamento e non funzionali possono avere scopi diversi; il disegno deve indicare dove si applicano i limiti di finitura.
Un'attenta Lavorazione di Alloy 20 pianificazione protegge l'accoppiamento e la funzionalità attraverso la verifica del materiale, una strategia controllata dei datum e l'ispezione basata sul disegno, mantenendo al contempo l'approvazione per il servizio chimico in capo all'autorità ingegneristica responsabile.