
Risposta breve: Per la lavorazione meccanica di Haynes 282, pianificare la maggior parte dell'asportazione di materiale mentre il materiale si trova nella condizione di solubilizzazione e ricottura concordata, quindi riservare solo le superfici e le dimensioni che necessitano di correzione dopo il ciclo di invecchiamento specificato. Il passaggio di consegne è importante: l'indurimento per invecchiamento modifica la condizione del materiale, mentre l'attrezzaggio, le tensioni residue e il recupero dei riferimenti determinano se una passata di finitura può rispettare il disegno. Non esiste un sovrametallo universale o una ricetta di taglio valida per ogni barra, lamiera o componente.
Questa guida riguarda la lavorazione meccanica di parti in lega di nichel Haynes 282 lavorata plasticamente a partire dal materiale fornito. Non presuppone che il fornitore della lavorazione esegua il trattamento termico o certifichi una turbina, un componente in pressione o un assieme completo. Definire la lega, la forma del prodotto, la condizione di fornitura, il responsabile del trattamento termico e la fase di accettazione prima di scegliere la sequenza delle operazioni.
Partire dalla condizione del materiale e dalla responsabilità del trattamento termico
Haynes 282 è una lega ad alta temperatura rafforzata per precipitazione. Haynes International descrive il materiale lavorato plasticamente come normalmente fornito in condizione di solubilizzazione e ricottura, salvo diversa specifica, e le sue linee guida di fabbricazione collocano la sgrossatura prima dell'indurimento per invecchiamento, con la finitura o la rettifica di finitura disponibili successivamente. Si tratta di un'indicazione di processo utile, non di un sostituto della specifica di acquisto: la forma del materiale, la dimensione della sezione, le lavorazioni precedenti e la condizione richiesta dal cliente restano comunque determinanti.
Chiedere chi è responsabile di ogni transizione. Il disegno o l'ordine di acquisto dovrebbe indicare se il fornitore riceve materiale solubilizzato e ricotto, se un contoterzista esegue la solubilizzazione e l'invecchiamento, quali superfici vengono finite prima di tale fase e quali caratteristiche vengono accettate dopo. Se il ciclo di trattamento termico non è assegnato, l'operatore non può dedurlo responsabilmente dal solo nome della lega.
Sgrossare le caratteristiche che possono tollerare lo stato del materiale precedente all'invecchiamento
Utilizzare l'attrezzaggio precedente all'invecchiamento per asportare materiale in massa e stabilire uno schema logico di riferimenti mentre rimane materiale sufficiente per l'operazione successiva. Tasche, facce non critiche, scarichi di montaggio e la maggior parte della geometria possono spesso essere sgrossati prima dell'indurimento per invecchiamento, ma se una particolare caratteristica appartenga a tale fase dipende dal disegno, dallo spessore della parete e dal rischio di distorsione. Non trattare “sgrossare prima dell'invecchiamento” come un'istruzione generalizzata a finire ogni dimensione in anticipo.
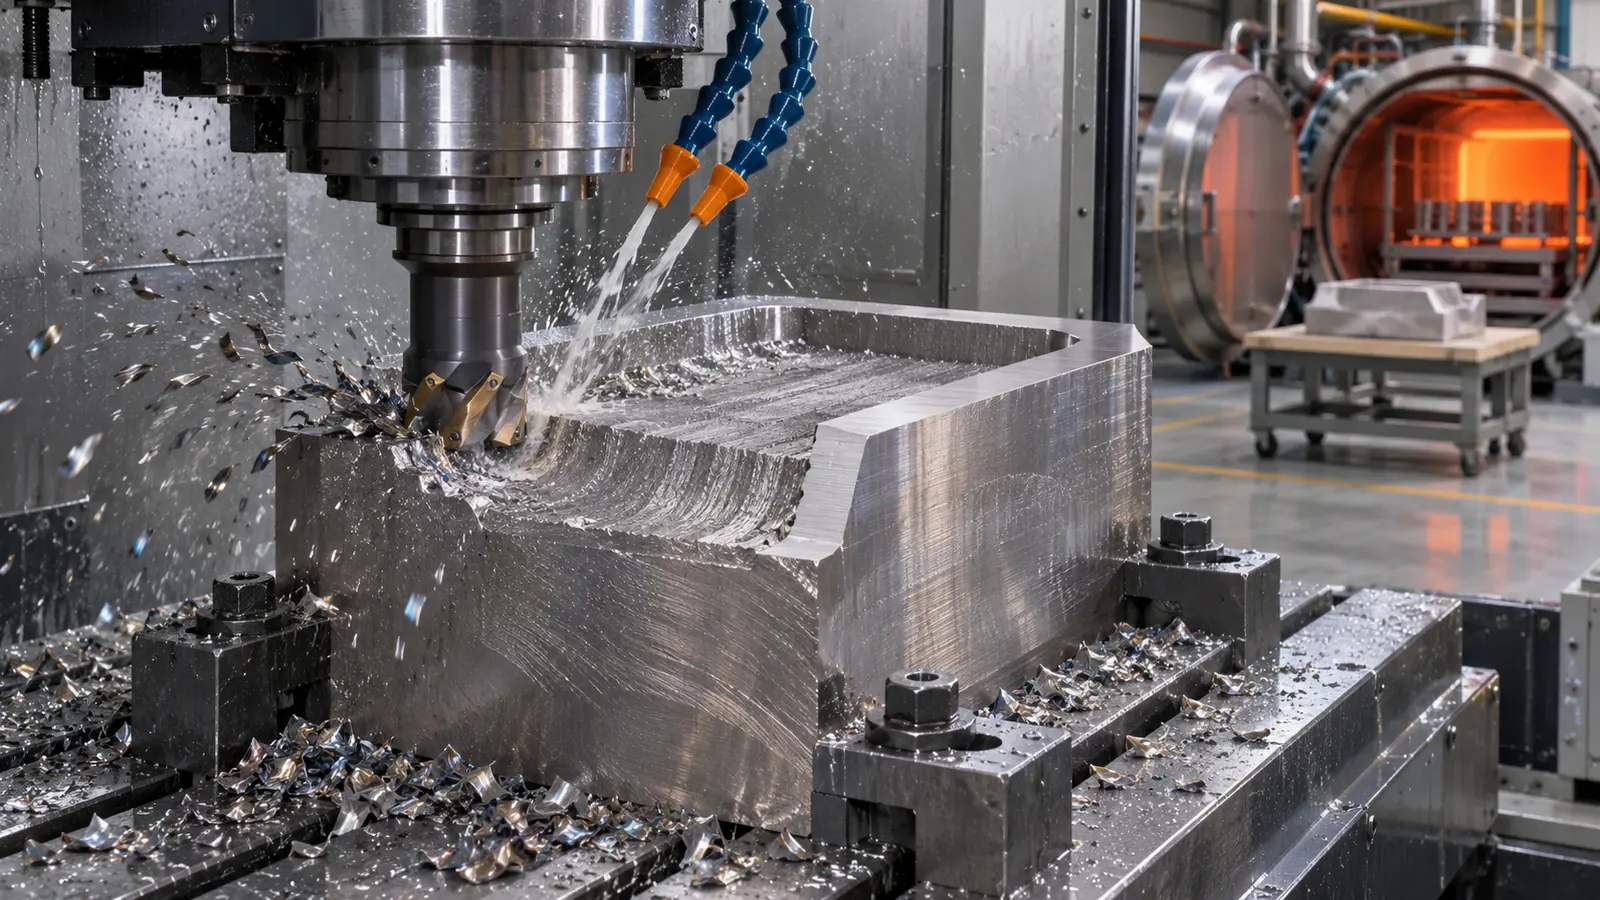 L'obiettivo pratico è ridurre la quantità di taglio difficile dopo l'invecchiamento senza lasciare un pezzo così sottile o asimmetrico da deformarsi durante la lavorazione. Bilanciare l'asportazione di materiale sulle facce opposte dove il progetto lo consente, evitare bruschi cambiamenti di sezione e preservare superfici di riferimento accessibili. Un attrezzaggio rigido e un impegno costante dell'utensile aiutano a prevenire lo sfregamento e l'incrudimento localizzato; l'utensile e i parametri esatti devono essere selezionati in base alla condizione effettiva del materiale e alla macchina.
Stabilire il sovrametallo di finitura in base al pezzo, non a una regola generica
Un sovrametallo di finitura dovrebbe coprire l'asportazione di materiale prevista necessaria a ripristinare la geometria critica dopo il processo concordato, rimanendo al contempo sufficientemente ridotto da evitare tagli non necessari nella condizione più resistente indurita per invecchiamento. La quantità richiesta dipende dalla forma del materiale, dalla geometria del pezzo, dalle tensioni residue iniziali, dal supporto del trattamento termico e da come il componente viene misurato. Una parete sottile e lunga, un blocco asimmetrico spesso e un anello tornito compatto non si deformano allo stesso modo.
Quando non esiste un processo storico qualificato, concordare un piano di primo pezzo invece di inventare un numero fisso. Identificare le superfici che potrebbero deformarsi, registrare le dimensioni precedenti al trattamento che aiuteranno a diagnosticare la deformazione e definire i riferimenti e le operazioni di finitura successivi al trattamento. La tolleranza del disegno e il metodo di ispezione—non l'espressione “sovrametallo di finitura”—decidono se il pezzo finale è accettabile.
Pianificare la finitura in base alla geometria successiva all'invecchiamento
Dopo il trattamento specificato, ristabilire il pezzo a partire dai riferimenti funzionali anziché ripetere ciecamente l'attrezzaggio di sgrossatura. Verificare se le superfici di riferimento rimanenti sono ancora utilizzabili, se il pezzo può essere supportato senza deformarlo e se l'utensile può raggiungere la superficie critica con rigidità adeguata. Una piccola operazione di finitura controllata può correggere un foro, una faccia o un rapporto di montaggio; non può riparare una catena di riferimenti indefinita o instabile.
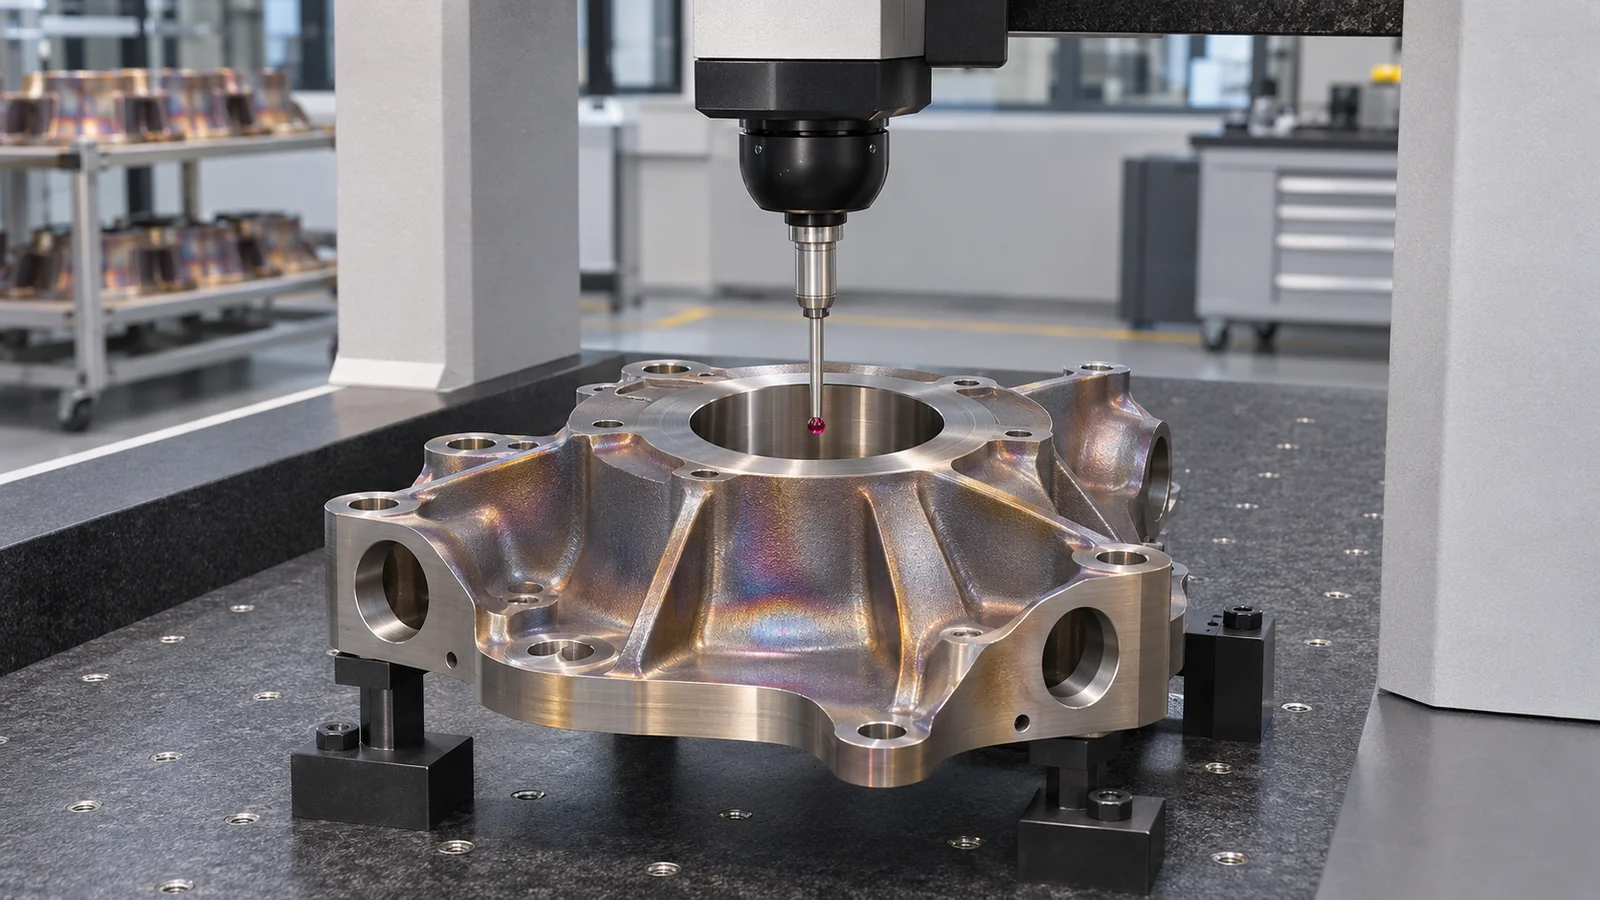 Quando il pezzo combina caratteristiche tornite e fresate, decidere quali relazioni devono essere mantenute in un unico attrezzaggio e quali possono essere recuperate tramite ispezione. La tornitura standard può adattarsi alle superfici rotazionali, mentre la fresatura gestisce superfici piane, tasche e schemi di fori. Per un componente complesso, la discussione utile di DFM riguarda se la strategia dei riferimenti, l'accesso dell'utensile e il metodo di ispezione concordano—non semplicemente quanti assi abbia la macchina. Vedere il verificato tornitura CNC standard per elementi cilindrici e contesto dei materiali ad alta temperatura per la più ampia famiglia di materiali.
Mantenere l'ispezione legata alla condizione che il cliente riceve
Indicare se le dimensioni vengono verificate prima del trattamento termico, dopo il trattamento termico, dopo la finitura meccanica o in più di uno di questi momenti. Alésage critici, superfici di tenuta, elementi coassiali e schemi di montaggio possono richiedere diverse configurazioni di misurazione. Se una superficie viene finita prima del trattamento ma non è funzionale fino a dopo, l'ispezione deve tenere conto di tale sequenza.
La certificazione dei materiali, i registri del processore e l'ispezione dei pezzi finiti rispondono a domande diverse. Un rapporto di ispezione di lavorazione meccanica può mostrare le dimensioni misurate nella fase indicata; non certifica il ciclo di trattamento termico a meno che tale lavoro e la relativa documentazione non siano esplicitamente inclusi nell'ambito. Mantenere chiari nella RFQ i registri richiesti e le caratteristiche di accettazione.
Revisione illustrativa: un supporto a gradini con un foro di riferimento
Si consideri un componente di supporto ipotetico realizzato da un blocco di Haynes 282, con un foro centrale, due facce di montaggio e sottili nervature periferiche. L'ingegnere contrassegna l'asse del foro e una faccia come datum funzionali, mentre il fornitore del trattamento termico è responsabile del trattamento specificato. Il piano di lavorazione esegue la sgrossatura del corpo e lascia sovrametallo sul foro e sulla faccia di montaggio, bilancia l'asportazione attorno alle nervature e registra la geometria prima del trattamento.
Dopo il trattamento, l'ispezione rileva che l'asse del foro e la faccia di montaggio si sono leggermente spostati rispetto all'allestimento originale. Il fornitore riposiziona il pezzo secondo lo schema di datum concordato, conferma che rimane sovrametallo sufficiente, esegue la finitura della relazione critica e misura il pezzo nel suo stato finale. Questo scenario è illustrativo, non è un lavoro per un cliente né una capacità promessa; la sua lezione è progettare il passaggio di consegne attorno alle dimensioni che contano.
Cosa includere in una RFQ per la lavorazione meccanica di Haynes 282
- Designazione esatta della lega, forma del prodotto, condizione del materiale e requisiti di certificazione.
- Revisione del disegno, modello CAD, quantità e le dimensioni che controllano l'assemblaggio o la funzione.
- Quali operazioni avvengono prima e dopo il trattamento termico e chi esegue ciascun trattamento.
- Datum, requisiti di finitura, fase di ispezione, formato del rapporto e qualsiasi esigenza di tracciabilità.
- Elementi aperti alla discussione DFM, inclusi sezioni sottili, fori profondi, accesso utensile e asportazione asimmetrica del materiale.
Domande sulla lavorazione di Haynes 282
Haynes 282 deve essere sgrossato prima dell'invecchiamento?
Le linee guida generali di fabbricazione di Haynes International raccomandano la sgrossatura prima dell'invecchiamento e consentono la finitura o la rettifica finale successivamente. Applicare questa sequenza solo con la condizione del materiale specificata, la geometria del componente e il ciclo di trattamento termico approvato dal cliente.
Tutte le dimensioni possono essere finite prima dell'invecchiamento?
No. La sequenza finale dipende da quali dimensioni possono tollerare il trattamento successivo e quali devono essere verificate nella condizione di consegna. Identificare le interfacce critiche e riservare un sovrametallo adeguato per l'operazione concordata successiva al trattamento.
L'operatore stabilisce il ciclo di trattamento termico?
Non per impostazione predefinita. L'ingegneria responsabile o la specifica del materiale devono definire il ciclo e i requisiti del fornitore del trattamento. Il fornitore della lavorazione deve quotare solo le operazioni e i documenti che è autorizzato ed attrezzato a fornire.
Qual è il modo più sicuro per impostare un sovrametallo di finitura?
Utilizzare il disegno, la forma del prodotto, la geometria del pezzo, la storia del processo e un piano di primo articolo validato. Un sovrametallo generico non può prevedere le deformazioni per ogni sezione e setup.