
Scegliere MIC-6 quando il compito principale della piastra è rimanere piatta durante la fresatura di tasche, la lavorazione di attrezzature o schemi di fori ripetuti; scegliere la piastra 6061 quando il pezzo deve sopportare carichi strutturali, mantenere filettature impegnative o accettare una condizione e finitura specificata di lega laminata. Il confronto è tra un prodotto in piastra per attrezzature colata e una famiglia di prodotti 6061 laminati, quindi “6061” da solo non è un equivalente completo.
Per una base di attrezzatura, una piastra per vuoto, un nido di ispezione o un componente di macchina, la domanda importante è cosa deve rimanere vero dopo l'asportazione del materiale. La planarità e la stabilità dimensionale possono essere più preziose della resistenza per una piastra per attrezzature leggermente caricata. Per un componente strutturale, una superficie di partenza piatta non può compensare una condizione della lega che non soddisfa i requisiti di carico, filettatura o giunzione.
Si tratta di forme di prodotto diverse
MIC-6 è un marchio commerciale utilizzato per piastre per attrezzature in alluminio colato. Viene fornito come piastra destinata ad attrezzature piatte, dispositivi di fissaggio, basi e applicazioni simili. 6061 è una lega laminata che può essere fornita in diverse tempra e forme di prodotto, inclusa la piastra. Tali forme e condizioni hanno i propri requisiti meccanici e dimensionali. Confrontare “MIC-6” con “6061” senza specificare tempra, spessore e specifica della piastra lascia irrisolte importanti ipotesi.
Una piastra per attrezzature colata può arrivare con entrambe le facce preparate a una planarità e condizione superficiale dichiarate. Una piastra 6061 può offrire un diverso equilibrio tra resistenza e opzioni di fabbricazione, ma la sua effettiva planarità e condizione di sollecitazione dipendono dal prodotto specificato. Verificare la scheda tecnica del produttore e l'ordine di acquisto per la tolleranza esatta. Non trattare la tabella delle proprietà tipiche di un venditore come una garanzia per ogni spessore o lotto del fornitore. La pagina pagina del materiale MIC-6 che pagina del materiale 6061-T6/T651 del sito forniscono il contesto della qualità.
Quando la planarità guida la scelta della piastra
MIC-6 merita una valutazione quando la piastra è un elemento di attrezzaggio e la geometria lavorata asporta una grande quantità di materiale da un lato. Tasche, canali per vuoto, griglie di montaggio e superfici di riferimento possono sbilanciare il grezzo. Una piastra progettata per un movimento ridotto durante la lavorazione può ridurre la quantità di lavorazione correttiva delle facce necessaria, ma il risultato finale dipende comunque dal supporto, dal serraggio, dal percorso utensile, dalle dimensioni del grezzo e da quanto materiale viene asportato.
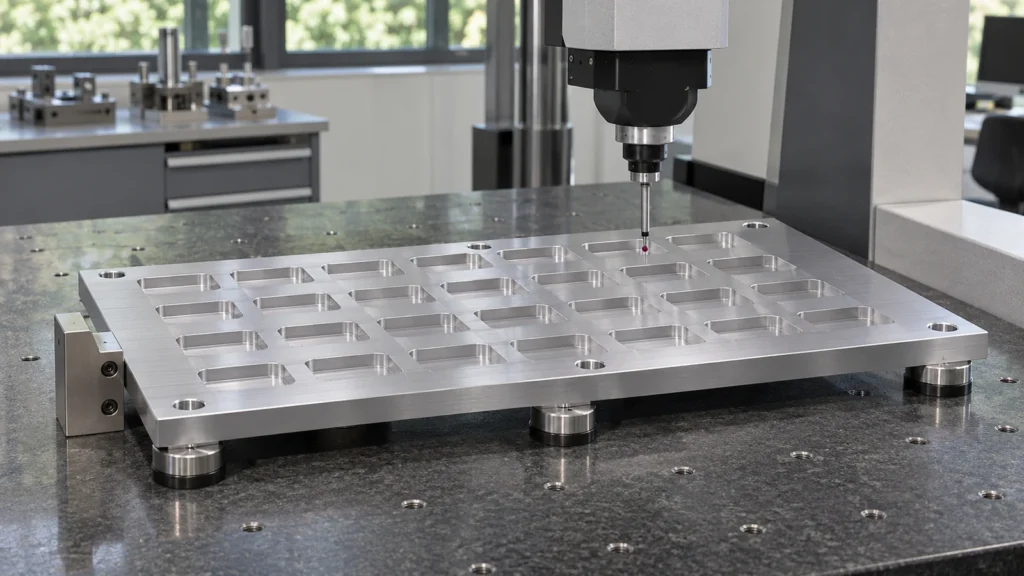
Considera la piastra dopo il rilascio dall'attrezzatura. La planarità misurata durante il serraggio può svanire quando i morsetti vengono rimossi. Se la funzione del pezzo dipende da un piano di montaggio piano, definisci come viene supportato e misurato nel disegno. Se conta solo una piccola regione, identifica quella regione e la sua relazione con i datum anziché applicare un requisito di planarità generalizzato a ogni faccia.
La piastra 6061-T651 può essere un punto di partenza migliore quando sono specificati una lega lavorata plasticamente e una condizione di distensione delle tensioni, ma la sua idoneità va valutata rispetto allo spessore reale della piastra e alla documentazione del materiale. L'etichetta “distensione delle tensioni” non elimina la necessità di pianificare una sgrossatura e una finitura bilanciate. Per una piastra con elevata asportazione, valuta se una fase di sgrossatura, il disserraggio e il recupero dei datum proteggeranno la superficie piana finale.
Quando la piastra deve sopportare carichi o mantenere filettature
La piastra per attrezzaggi viene comunemente scelta per planarità e lavorabilità, non perché sia intercambiabile con una piastra in lega strutturale. Se il componente è soggetto a flessione, impatto, precarico dei bulloni o serraggi ripetuti, confronta il carico richiesto e i dettagli di fissaggio con la condizione esatta del materiale. Una piastra può apparire dimensionalmente eccellente e restare comunque una scelta scadente se i fori filettati si spanano, le superfici di appoggio si deformano o il componente cede sotto i carichi di esercizio.
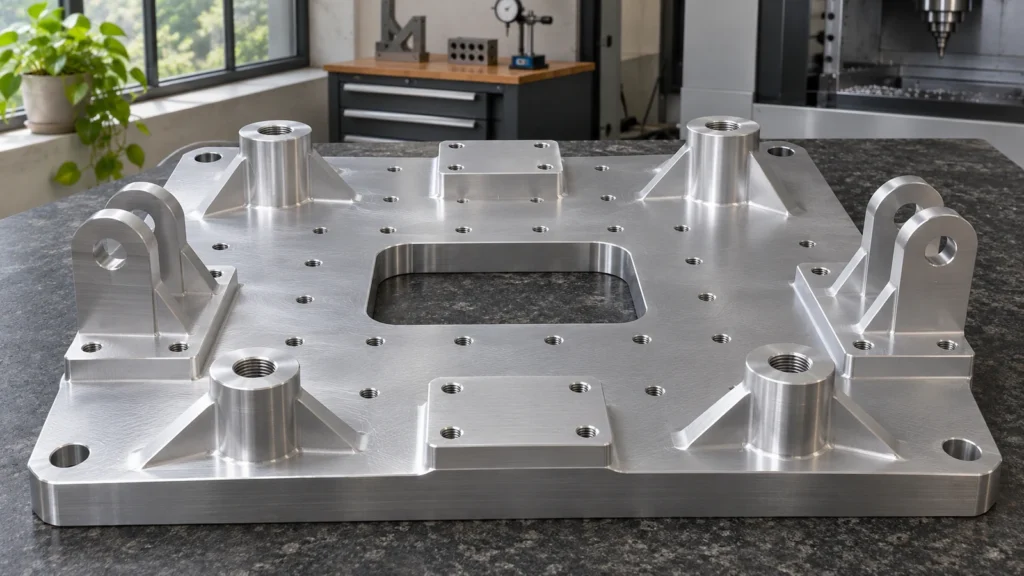
Le filettature meritano una revisione a sé. La lunghezza di impegno, la resistenza del materiale base, la classe del fissaggio, la coppia di installazione e i montaggi ripetuti influenzano tutti le prestazioni della filettatura. Quando il progetto richiede un'elevata forza di serraggio o una manutenzione frequente, una piastra più resistente, un inserto in acciaio, un bullone passante o un elemento filettato sostituibile possono essere più adatti. Scegli queste opzioni in base al carico dell'assemblaggio e alla vita utile, non in base a una presunta capacità “standard” della filettatura.
Anche la finitura superficiale può decidere il confronto. Se il pezzo richiede un aspetto anodizzato estetico, verifica che il prodotto in piastra scelto possa garantire il colore e l'uniformità specificati. Le strutture colate possono rispondere diversamente dal 6061 lavorato plasticamente. Se l'aspetto non è funzionale, una finitura protettiva o una condizione tal quale lavorata può essere adeguata, in funzione dell'ambiente e del disegno. Specifica l'accettazione dell'aspetto utilizzando un campione rappresentativo o criteri oggettivi quando il progetto lo richiede.
Pianificare la lavorazione in base alle sollecitazioni e all'asportazione di materiale
Utilizza un piano di lavorazione che preservi un datum stabile ed eviti di concentrare l'asportazione su una faccia troppo presto. Sgrossa entrambi i lati dove la geometria lo consente, lascia un sovrametallo di finitura controllato e rivaluta il grezzo dopo la sgrossatura. La sequenza esatta dipende da spessore, disposizione delle tasche, serraggio, condizione del materiale e dimensioni della piastra finita. Una regola empirica non può prevedere il movimento per ogni grezzo.
Distingui inoltre una piastra che funge da attrezzatura da una piastra che diventa un componente per il cliente. Un'attrezzatura può dare priorità a planarità, posizione della griglia di fori e manutenibilità. Un componente finito può dare priorità a resistenza, superfici di tenuta, filettature, protezione dalla corrosione o aspetto. Un cambio di materiale che funziona per un'attrezzatura può essere inaccettabile in un assemblaggio portante o in un prodotto regolamentato.
Scrivere il requisito di acquisto in base alla funzione
- Denomina il prodotto: piastra per attrezzaggi colata o piastra 6061 lavorata plasticamente, con la tempra esatta e la specifica di riferimento ove applicabile.
- Indica spessore, dimensioni, planarità, parallelismo, finitura superficiale e il metodo di ispezione o le superfici di riferimento.
- Identifica tasche, griglie di fori, elementi filettati e facce che devono rimanere stabili dopo il rilascio dall'attrezzatura.
- Definisci i requisiti di carico, fissaggio e montaggio ripetuto prima di selezionare un materiale per attrezzaggi a bassa resistenza.
- Specifica se l'anodizzazione è estetica o protettiva e definisci la variazione accettabile se l'aspetto è importante.
- Richiedi l'approvazione per una sostituzione della forma del prodotto o del fornitore; non accettare “piastra per attrezzaggi in alluminio” come descrizione completa di sostituzione.
MIC-6 e 6061 possono essere entrambi utili materiali in piastra per CNC, ma risolvono problemi diversi. Seleziona la piastra in base alla funzione operativa del pezzo, alla quantità e simmetria della lavorazione e alle evidenze richieste in fase di ispezione. In questo modo “abbastanza piana” e “abbastanza resistente” restano legate alla stessa decisione progettuale controllata.