
La lavorazione CNC per attrezzature per la lavorazione alimentare dovrebbe iniziare con due domande: questo componente entrerà in contatto con gli alimenti e come verrà pulita l'attrezzatura? Tali risposte influenzano la selezione dei materiali, la geometria accessibile, la finitura e i documenti necessari all'accettazione. Definire un componente “adatto al contatto alimentare” o specificare acciaio inossidabile 316 non ne definisce la pulibilità né stabilisce la conformità della macchina finita.
Considerare tre componenti ipotetici di un trasportatore: una staffa di supporto sotto il percorso del prodotto, una boccola dell'albero vicino a un cuscinetto e una guida rimovibile accanto al prodotto. Possono condividere un pacchetto di disegni ma affrontare diverse esposizioni, pulizia e compiti di ispezione. Trattarli come parti inossidabili identiche può nascondere l'interfaccia in cui residui o liquido di pulizia vengono effettivamente trattenuti.
Descrivere il contatto e la pulizia prima di scegliere il grado
Identificare il contatto diretto con il prodotto, la possibile esposizione a schizzi o residui e le aree separate dal prodotto. Utilizzare la valutazione igienica applicabile dell'attrezzatura per definire tali zone anziché assegnarle in base al nome del componente. Una staffa sotto un trasportatore può comunque ricevere residui di prodotto o liquido di lavaggio anche quando non guida intenzionalmente gli alimenti.
Registrare l'alimento o il mezzo di processo, l'intervallo di temperatura pertinente, i prodotti chimici di pulizia e le loro condizioni operative, la pratica di risciacquo e asciugatura e se la pulizia richiede lo smontaggio. Includere i periodi in cui l'attrezzatura rimane bagnata o inutilizzata se fanno parte del servizio. La compatibilità dei materiali riguarda le condizioni combinate, non il nome di un detergente isolatamente.
Le linee guida sulla sicurezza alimentare di Festo distinguono le zone di esposizione e collegano la progettazione dei componenti alla pulizia. Anche EHEDG distingue le superfici valutate e le modalità di pulizia nel suo lavoro sulle attrezzature. Queste fonti supportano la documentazione dell'esposizione reale. Non autorizzano un fornitore di lavorazione a dichiarare ogni componente o assieme igienicamente approvato.
304 o 316 è un confronto condizionale
Sia gli acciai inossidabili austenitici 304 che 316 sono utilizzati nelle attrezzature per alimenti, ma la loro idoneità dipende dal mezzo, dalla pulizia e dalla progettazione. Il 316 contenente molibdeno viene comunemente valutato quando le condizioni di corrosione rendono il 304 meno adatto. Non è immune alla vaiolatura, all'attacco in fessura o a una pratica di pulizia inadeguata. La selezione dovrebbe considerare l'esposizione effettiva e i requisiti applicabili dell'attrezzatura.
Identificare inoltre se la specifica richiede una particolare forma di prodotto o una qualità a basso tenore di carbonio. La saldatura, la fabbricazione e altre lavorazioni a valle possono aggiungere requisiti oltre alla lavorazione meccanica. Un fornitore non dovrebbe sostituire una qualità a lavorabilità libera al solo scopo di ridurre il tempo di taglio senza l'approvazione delle relative implicazioni sulla corrosione e sull'applicazione.
| Domanda | Perché la risposta è importante | Informazioni da inviare |
|---|---|---|
| Cosa entra in contatto con il componente? | L'idoneità del materiale dipende dall'esposizione effettiva | Prodotto, mezzi di pulizia e condizioni operative pertinenti |
| Dove può rimanere del liquido? | Il ristagno locale può differire dall'esposizione generale | Orientamento del montaggio, interstizi e percorso di drenaggio |
| Il pezzo sarà saldato o ulteriormente lavorato? | La condizione finale può differire dal grezzo lavorato | Sequenza di fabbricazione e fase di accettazione finale |
| Quali registrazioni sono richieste? | L'identità del materiale e l'approvazione della macchina sono forniture diverse | Certificato, ispezione e altri documenti specificamente richiesti |
La pagina del materiale in acciaio inossidabile fornisce una panoramica della famiglia di materiali. Per i componenti in acciaio inossidabile destinati alle apparecchiature per la lavorazione alimentare, il grado e lo stato rilasciati devono seguire la valutazione dell'apparecchiatura anziché una promessa generica che una lega sia adatta a ogni regime alimentare o di pulizia.
Esaminare la staffa nella sua orientazione installata
Una staffa può essere facile da lavorare e difficile da pulire. Un ripiano orizzontale, un fissaggio incassato o uno spazio ridotto contro un telaio possono trattenere residui che una superficie esterna liscia non rivela. Esaminare insieme il componente installato, la sua superficie di accoppiamento e l'accesso degli strumenti di pulizia o del getto.
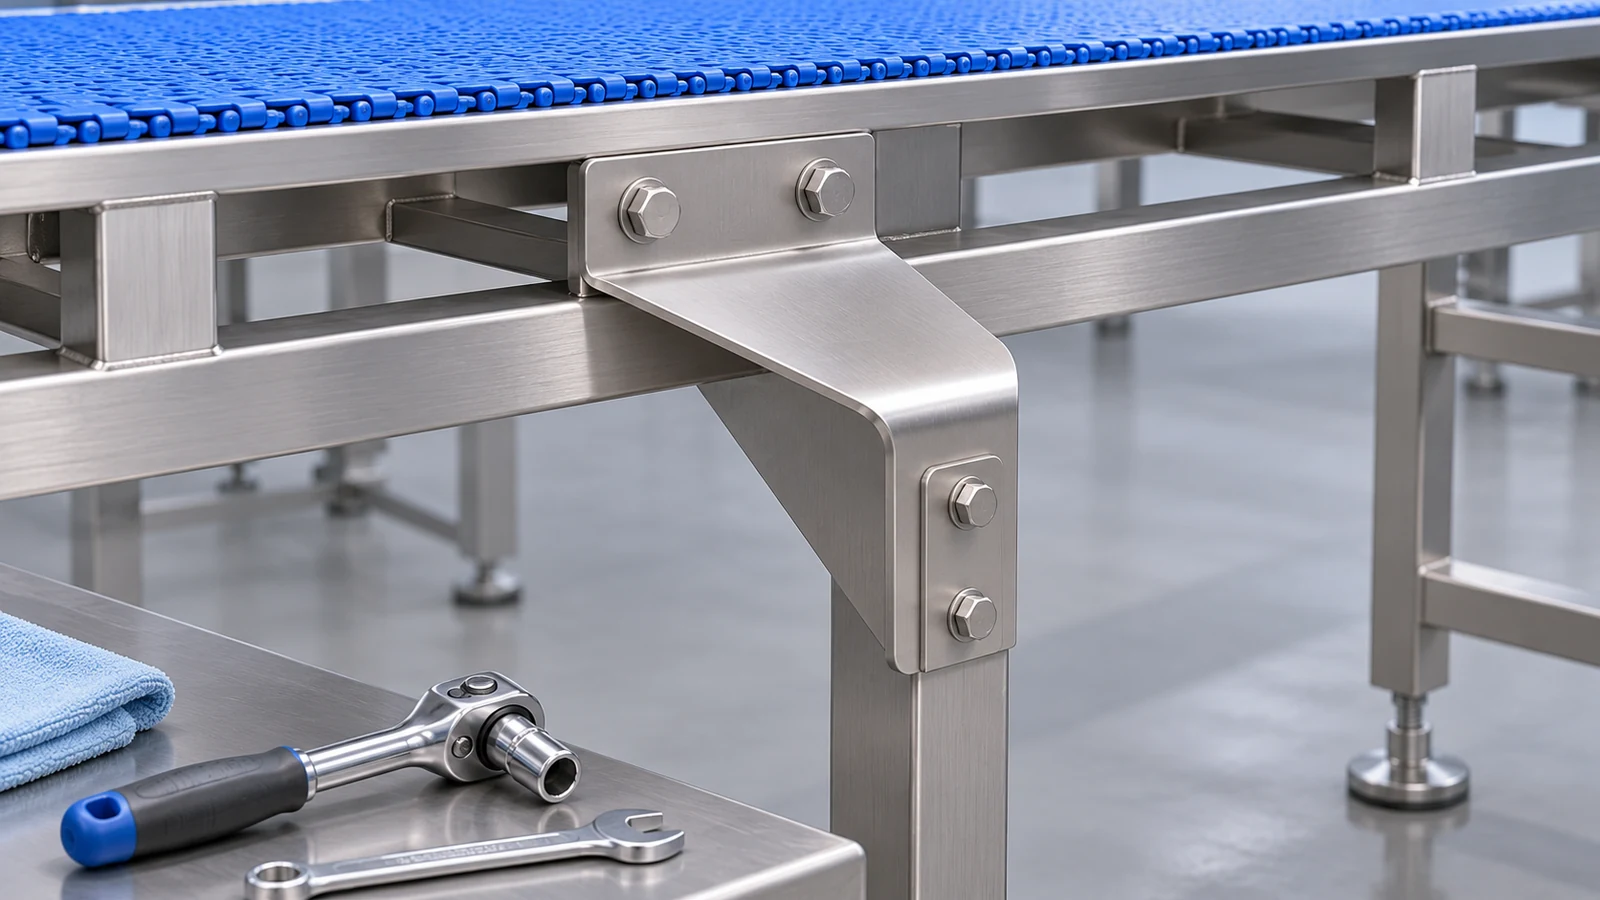 Chiedersi se la staffa sia raggiungibile senza smontaggio e se il metodo di pulizia scelto raggiunga effettivamente l'interfaccia nascosta. Se deve essere rimossa, indicare l'accesso per lo smontaggio e come sarà rimontata nella posizione corretta. Ridurre il numero di cavità inaccessibili può essere più utile che lucidare una superficie già facilmente raggiungibile.
Per Lavorazione CNC per apparecchiature per la lavorazione alimentare, specificare i raggi interni consentiti ed evitare angoli di tasca acuti non necessari. L'accesso degli utensili e la pulibilità possono supportare la stessa modifica progettuale, ma un raggio scelto per comodità di lavorazione deve comunque soddisfare i requisiti funzionali e igienici dell'apparecchiatura.
Una boccola aggiunge interfacce che la sua finitura esterna non può risolvere
Una boccola tornita introduce un foro, spallamenti, superfici di accoppiamento con l'albero ed eventualmente un'interfaccia contro una tenuta o un cuscinetto. Identificare quali superfici posizionano il componente, quali si muovono rispetto a un altro componente e quali sono esposte al prodotto o al liquido di lavaggio. Un diametro esterno liscio non elimina uno spazio di ritenzione stretto in uno spallamento assemblato.
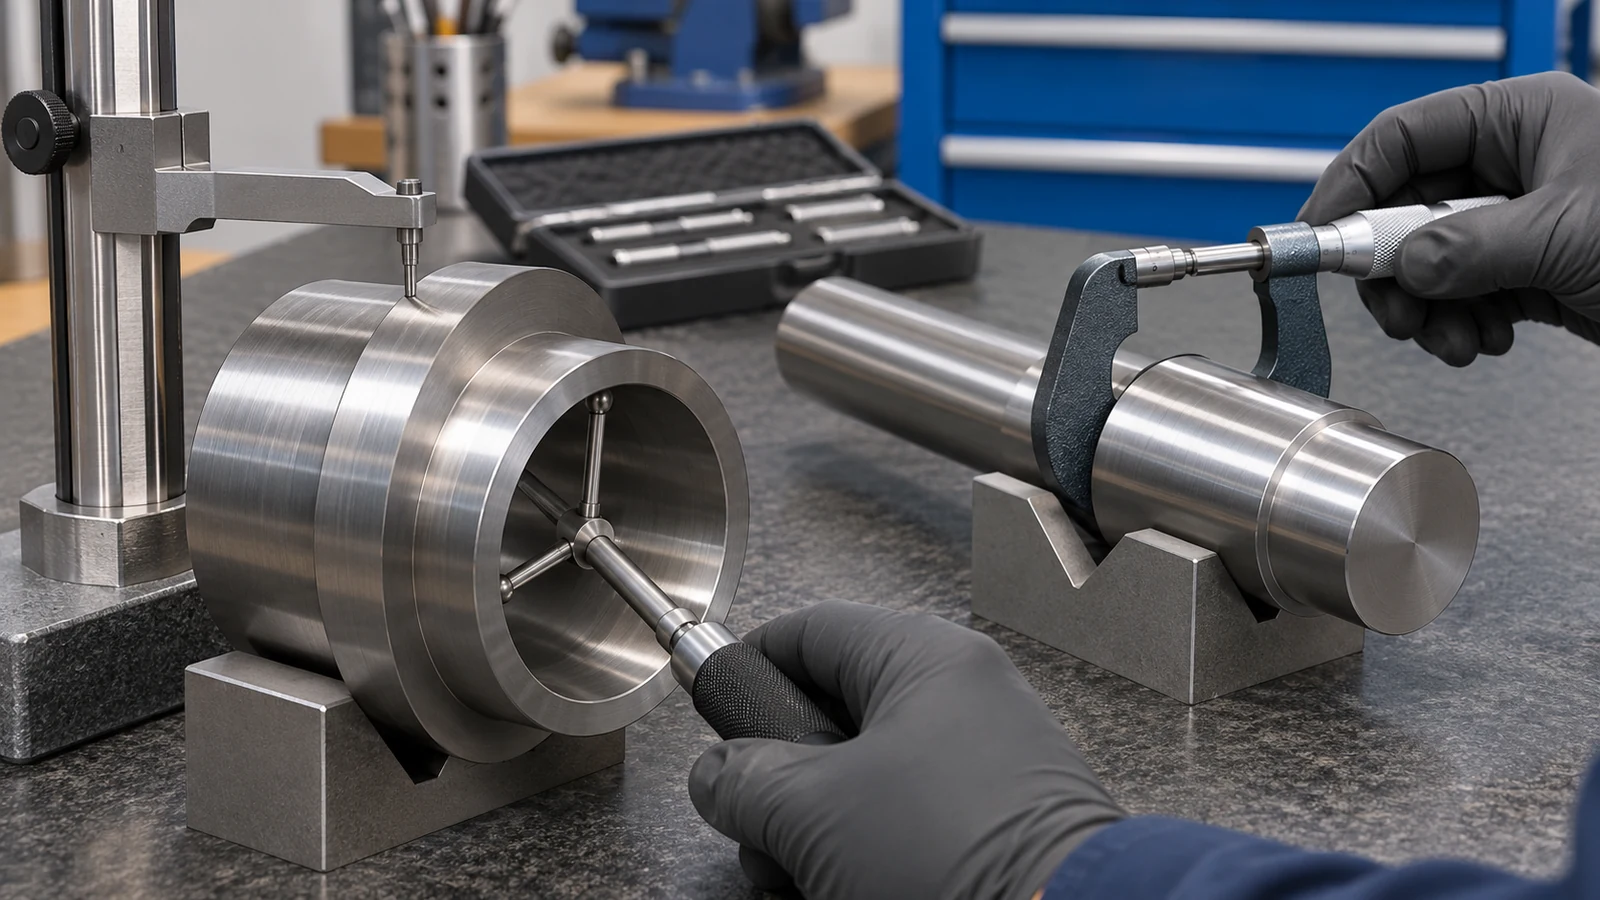 Definire l'accoppiamento e il metodo di ritenzione con le informazioni di assemblaggio disponibili. Se la boccola è rimovibile per la pulizia, includere le superfici che devono rimanere accessibili e i criteri per i danni dopo la manipolazione. Se deve rimanere assemblata, il progettista dell'apparecchiatura deve affrontare l'idoneità di tale giunzione e la sua disposizione di pulizia.
La Percorso di tornitura CNC può stabilire la geometria rotazionale, ma il disegno deve mostrare le relazioni dei datum ed eventuali requisiti di tenuta o scorrimento. Non serrare ogni diametro per compensare l'incertezza su come viene utilizzata la boccola. Ciò può aumentare il vincolo o complicare la rimozione senza risolvere il rischio effettivo di contaminazione.
Specificare la condizione superficiale dove controlla l'attività
Un valore di rugosità superficiale deve identificare la superficie pertinente e la condizione in cui si applica. La sola rugosità media non descrive un graffio profondo, una fossa isolata, una bava, una fessura o una giunzione inaccessibile. Definire tali condizioni separatamente laddove influenzano la pulibilità, il contatto con il prodotto o l'assemblaggio.
Evitare di prescrivere un unico limite di rugosità per ogni componente e zona senza una base ingegneristica. La texture richiesta e il metodo di accettazione dipendono dai criteri di progettazione e dall'impiego applicabili. Una superficie di supporto lontana dagli alimenti può avere un compito diverso da una guida a contatto con il prodotto, mentre entrambe possono richiedere il controllo delle bave e della contaminazione trattenuta.
Se sono richiesti lucidatura, passivazione, elettrolucidatura o un altro trattamento, identificare il processo e la sua posizione nella sequenza. L'asportazione di materiale può influire sugli accoppiamenti e sui bordi. La passivazione non sostituisce la rimozione delle bave o la correzione di una giunzione scadente, e una finitura brillante non è prova di una pulizia convalidata.
Proteggere le superfici in acciaio inossidabile finite dalla contaminazione durante la lavorazione, la manipolazione e il trasporto attraverso il processo concordato. Le linee guida del Nickel Institute trattano la pulizia delle superfici in acciaio inossidabile prima del servizio sanitario; l'acquirente e il fornitore devono definire la condizione di consegna richiesta anziché presumere che un qualsiasi metodo di pulizia di officina stabilisca l'idoneità alla produzione alimentare.
Una riprogettazione ipotetica che migliora il disegno
Supponiamo che una guida per trasportatore sia specificata come “316, grado alimentare, lucidatura completa”, ma le sue viti di montaggio si trovino in un profondo incavo rivolto verso l'alto. Il preventivo può includere la lucidatura senza risolvere la capacità dell'incavo di trattenere materiale. La revisione progettuale inizia quindi con l'orientamento installato e il metodo di pulizia, non con una richiesta di una finitura generale ancora più fine.
Il team identifica quale faccia è a contatto con il prodotto, quale spazio si chiude contro il supporto e se la rimozione sia necessaria per la pulizia. Esamina poi una disposizione di montaggio più accessibile, una transizione controllata sul bordo di contatto e una finitura specifica sulla faccia pertinente. Le superfici generali mantengono requisiti adeguati al loro compito.
Il disegno rivisto definisce inoltre il certificato del materiale, l'ispezione dimensionale e il trattamento finale concordato. Qualsiasi validazione della pulibilità rimane un requisito a livello di apparecchiatura con il relativo responsabile identificato. Questo esempio è illustrativo. Mostra come la lavorazione CNC per apparecchiature di trasformazione alimentare possa supportare il design igienico senza affermare che la sola lavorazione meccanica approvi una macchina per l'uso alimentare.
Sostituire “adatto al contatto alimentare” con una RFQ completa
Inviare la specifica del materiale e la forma del prodotto, il modello e il disegno quotato, le informazioni sulla zona di contatto, le condizioni di pulizia e operative, l'orientamento di montaggio e le parti accoppiate ove pertinente. Contrassegnare gli accoppiamenti critici, i raggi funzionali, le superfici controllate, i trattamenti dei bordi consentiti e lo stato finale in cui le dimensioni sono accettate.
Elencare i documenti richiesti alla consegna: tracciabilità del materiale, ambito della reportistica dimensionale, registrazioni dei trattamenti ove specificato e qualsiasi evidenza di pulizia o altra prova concordata separatamente. Non chiedere a un certificato del materiale di dimostrare la pulibilità di un giunto assemblato nascosto. Non chiedere a un rapporto dimensionale di stabilire un'affermazione chimica o normativa non testata.
Per le parti in acciaio inossidabile delle apparecchiature di trasformazione alimentare, queste informazioni consentono ai fornitori di identificare le caratteristiche inaccessibili, i requisiti incompatibili e i criteri di accettazione mancanti prima di produrre il primo componente. Mantiene inoltre chiare le responsabilità tra il produttore del componente, il costruttore della macchina e la parte che valida il processo installato.
Domande sui componenti per attrezzature alimentari
Specificare il 316 rende conforme un componente finito?
No. L'identità della qualità è solo uno degli input. Anche il design, la condizione della superficie, la pulizia, l'uso previsto e i requisiti applicabili devono essere affrontati dalle parti responsabili.
Una staffa senza contatto deve essere ignorata nella revisione igienica?
No. Considerare la sua effettiva esposizione a schizzi, residui e lavaggio, oltre alla possibilità che crei un'interfaccia difficile da pulire vicino al percorso del prodotto.
La lucidatura elimina la necessità di specificare bave e interstizi?
No. La lucidatura può modificare una superficie ma non definisce un giunto assemblato né garantisce la rimozione di materiale aderente in una caratteristica inaccessibile.
Qual è il minimo di informazioni utili oltre al disegno?
Descrivere i mezzi di contatto, le condizioni di pulizia, l'orientamento installato e le registrazioni richieste. Se il disegno contiene già questi elementi, identificare nell'ordine la revisione di controllo e i requisiti di accettazione.