
La lavorazione CNC per componenti EV è più utile quando il disegno separa le interfacce funzionali dalla geometria generale. Un alloggiamento di controllo necessita di un'interfaccia di tenuta efficace, filettature utilizzabili e pareti che rimangano accettabili dopo il rilascio dall'attrezzatura. Una staffa di montaggio necessita di fori posizionati correttamente, superfici di appoggio stabili e spazio sufficiente per l'assemblaggio. Trattare ogni dimensione come ugualmente critica aumenta lo sforzo di lavorazione e ispezione senza necessariamente migliorare nessuno dei due pezzi.
Confrontare un piccolo involucro elettronico in alluminio con la sua staffa di montaggio separata. Gli esempi seguenti sono revisioni progettuali ipotetiche, non casi di studio di clienti. Si concentrano sulla geometria dell'involucro e dell'installazione; la sicurezza del pacco batteria, la progettazione dei canali di raffreddamento, la qualificazione strutturale e la conformità elettrica richiedono un lavoro ingegneristico dedicato.
Due pezzi, due mappe funzionali
Sul disegno dell'involucro, contrassegnare la sede della guarnizione perimetrale, l'interfaccia del connettore o del cavo, lo schema dei fissaggi del coperchio e i punti di montaggio interni. Identificare le facce che posizionano l'involucro nel veicolo. Alcune pareti esterne possono fornire solo un ingombro e una protezione. Non necessariamente richiedono la planarità o la finitura richieste in una sede della guarnizione.
Sulla staffa, identificare il piano che si appoggia alla struttura lato veicolo, le caratteristiche che posizionano la staffa e lo schema che fissa l'involucro. Indicare il gioco di assemblaggio previsto attorno a fissaggi, cavi e utensili. Un foro può rientrare nel suo limite dimensionale individuale ed essere comunque inutilizzabile se la sua posizione o l'accesso sono errati.
| Attività di progettazione | Alloggiamento di controllo | Staffa di montaggio |
|---|---|---|
| Interfaccia principale | Geometria del coperchio, della tenuta e dell'ingresso elettrico | Piano di posizionamento e schema di montaggio |
| Probabile focus del disegno | Superficie di tenuta, filettature e forma della parete rilasciata | Relazioni tra fori, appoggio e gioco di assemblaggio |
| Comune sovraspecificazione | Finitura stretta su ogni tasca interna | Requisiti di precisione su bordi solo di gioco |
| Domanda di verifica | Le interfacce completate supportano l'assemblaggio specificato? | La staffa si posiziona senza installazione forzata? |
L'esistente Lavorazione CNC per componenti di veicoli elettrici il contesto copre la più ampia portata della produzione automobilistica. Questa mappa delle funzionalità rappresenta il livello di dettaglio successivo: indica all'operatore quale relazioni devono sopravvivere alla lavorazione, alla finitura e all'assemblaggio.
L'involucro inizia dall'interfaccia del coperchio
Una superficie di tenuta funziona con una guarnizione, un coperchio, uno schema di fissaggio e una condizione di assemblaggio. Un requisito di planarità isolato non definisce la tenuta completa. Stabilire il progetto della tenuta, la condizione superficiale richiesta, il trattamento dei bordi consentito e il datum utilizzato per posizionare le parti accoppiate. Se è richiesta una prova di tenuta, definirne le condizioni e l'accettazione separatamente dal disegno dimensionale.
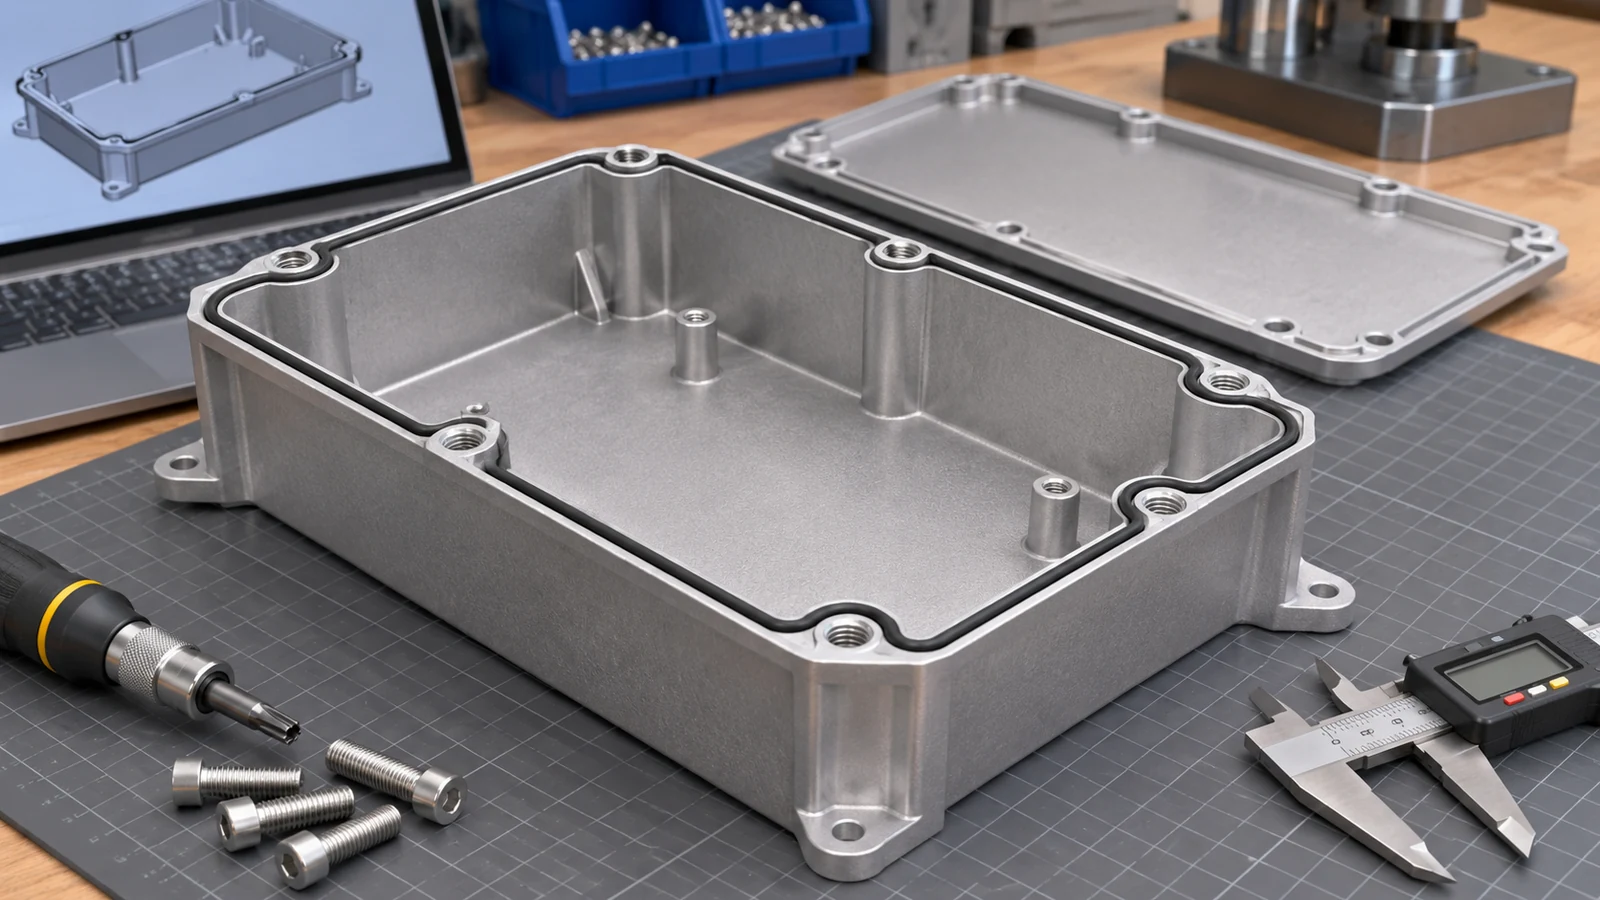 Considera il percorso di un graffio o di un segno di utensile lungo la superficie, non solo il valore medio di rugosità. Un difetto locale può attraversare il percorso di contatto mentre una misurazione effettuata altrove appare accettabile. Allo stesso modo, un boss per fissaggio spostato rispetto al coperchio può alterare il modo in cui l'assemblaggio carica la guarnizione. Ispeziona le relazioni rilevanti invece di trattare ogni caratteristica come una dimensione a sé stante.
Specifica i requisiti di apertura dei connettori e di spazio per i cavi insieme all'hardware di accoppiamento. Evita di estendere una finitura della superficie di tenuta a ogni cavità solo perché i pezzi condividono un disegno. Per gli alloggiamenti in alluminio per veicoli elettrici, distinguere la superficie funzionale dalla tasca generica offre al fornitore un percorso più chiaro e un piano di ispezione più significativo.
Filettature e pareti sottili competono per lo stesso materiale
Un boss filettato necessita di materiale sufficiente per il collegamento previsto e di accesso sufficiente per l'utensile per realizzare la filettatura. Il disegno deve identificare la forma della filettatura e l'impegno utile, oltre al gioco in fondo al foro dove è rilevante. Non confondere una profondità forata con la profondità di filettatura utilizzabile né presumere che l'ultima filettatura incompleta sopporti il carico previsto.
Le pareti delle tasche vicine e le orecchie di montaggio possono spostarsi sotto la forza di taglio o il carico di serraggio. Le linee guida di lavorazione di Protolabs trattano le pareti sottili e la deflessione dell'utensile come vincoli di progettazione. I suoi limiti specifici descrivono la sua offerta di processo, non una tolleranza universale o una parete minima per ogni fornitore. Verifica il materiale effettivo, la profondità, il supporto e l'accesso alle caratteristiche per questo alloggiamento.
Un percorso pratico può preservare materiale di supporto durante la sgrossatura, bilanciare l'asportazione dove possibile e finire le interfacce sensibili da un datum stabile. Verifica il pezzo dopo il rilascio affinché un alloggiamento non venga accettato solo perché l'attrezzatura lo ha tirato in piano. Se l'ispezione richiede un'attrezzatura di assemblaggio, definisci esplicitamente quel vincolo e distinguilo da un requisito in stato libero.
La pagina delle capacità di fresatura CNC descrive la famiglia di produzione pertinente. Il disegno e la revisione del processo determinano comunque se angoli profondi, giochi stretti dei boss o caratteristiche inaccessibili richiedono modifiche prima che si possa concordare un percorso stabile.
Una staffa dovrebbe posizionare l'involucro senza forzarlo
Per le staffe di montaggio per veicoli elettrici, scegli datum che rappresentino l'installazione. Se un piano si appoggia contro la struttura del veicolo e un foro o un'altra caratteristica stabilisce la posizione, rendi visibile tale intento. Riferisci lo schema di montaggio dell'alloggiamento al sistema di riferimento previsto invece di quotare ogni foro in una lunga catena indipendente.
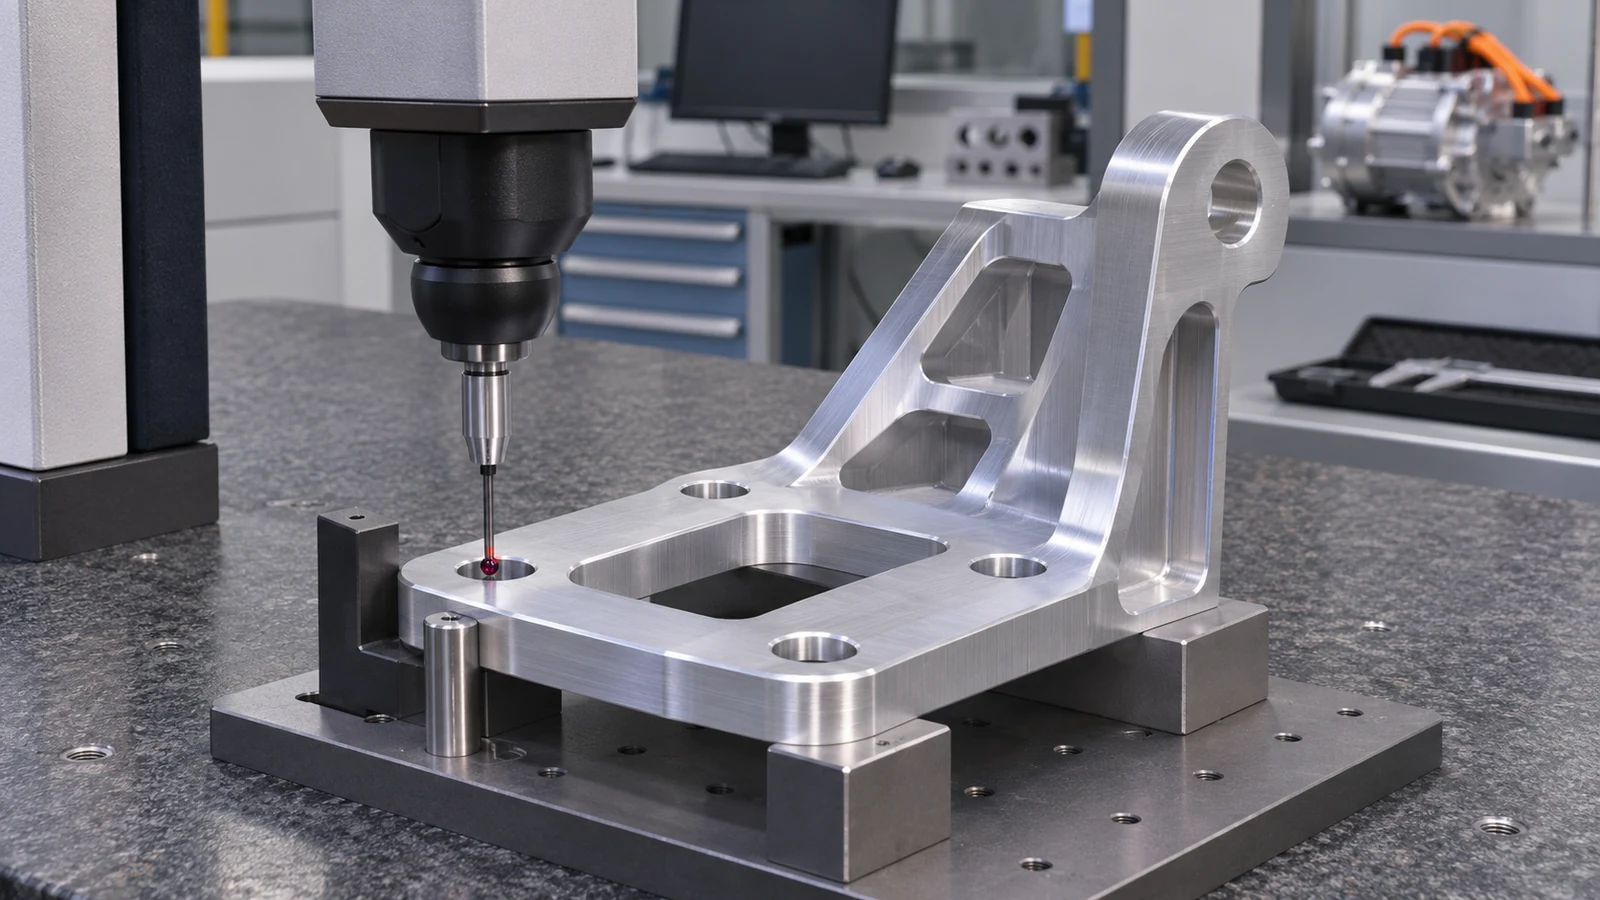 Verifica se tutti i fori sono destinati al posizionamento o se alcuni forniscono gioco di assemblaggio. Rendere ogni foro per fissaggio un accoppiamento di posizionamento può creare un vincolo non necessario. Le asole o le caratteristiche di gioco possono essere appropriate in un progetto, ma modificarle è una decisione ingegneristica; l'officina meccanica non dovrebbe allargare i fori per far adattare un assemblaggio problematico.
Controlla l'intero percorso di inserimento dell'alloggiamento e gli utensili utilizzati per serrarlo. Un boss, una parete vicina o il percorso dei cavi possono bloccare una bussola anche quando il fissaggio stesso si adatta. Includi la geometria pertinente del pezzo di accoppiamento o una vista di assemblaggio nella RFQ affinché il fornitore possa distinguere un problema di gioco da un problema di tolleranza di posizione.
I requisiti di carichi meccanici, vibrazioni e fatica restano di competenza dell'autorità di progettazione del componente e del veicolo. Un rapporto di coordinate dello schema dei fori non stabilisce tali requisiti di prestazione. La revisione della lavorazione deve supportare fedelmente la geometria approvata senza presentare la conformità dimensionale come validazione a livello di veicolo.
Inserire le modifiche di finitura sul disegno
Identifica il rivestimento o trattamento esatto, la condizione in cui sono specificate le dimensioni e qualsiasi mascheratura necessaria su filettature, accoppiamenti, contatti di messa a terra o superfici di tenuta. Non presumere che tutti i rivestimenti influenzino ogni superficie allo stesso modo, né che una misurazione allo stato grezzo rappresenti il pezzo finito.
Se un alloggiamento richiede contatto elettrico su superfici selezionate, coordina il requisito di finitura e assemblaggio con il progetto elettrico. Se una staffa è principalmente esposta all'ambiente, la sua finitura protettiva può svolgere una funzione diversa. Una specifica di colore estetico non può risolvere contemporaneamente conduttività, corrosione, accoppiamento e tenuta.
Per una costruzione iniziale, ispeziona sia le interfacce lavorate sia le interfacce finite che contano. Ciò aiuta a determinare se una discrepanza è sorta durante il taglio, il trattamento o l'assemblaggio. Conserva la revisione del disegno e la specifica di finitura con il record, soprattutto quando le modifiche di sviluppo sono frequenti.
Usare il prototipo per rispondere a una domanda di produzione
La CNC vale la pena di essere valutata per prototipi o piccoli lotti quando la geometria cambia, un assemblaggio iniziale necessita di interfacce rappresentative o l'investimento in attrezzature non è ancora giustificato. Può produrre un alloggiamento o una staffa per verificare le relazioni tra i fori, l'assemblaggio del coperchio e l'accesso. Ciò che il prototipo dimostra dipende dal suo materiale, dal percorso e dalle condizioni di prova.
Un prototipo lavorato da blocco non riproduce ogni proprietà o rischio di difetto di una successiva pressofusione. La produzione per fusione porta con sé proprie questioni di geometria, condizione del materiale, attrezzature e integrità. Quando si valuta la pressofusione con lavorazione di finitura, conserva la mappa delle caratteristiche che necessitano di lavorazione e riconsidera i datum utilizzati per individuarle nella fusione.
L'esistente Confronto tra percorso CNC e pressofusione copre la decisione economica più ampia. Per questi due componenti EV, il passaggio utile è più specifico: quali interfacce dell'involucro restano lavorate per asportazione, quali caratteristiche della staffa posizionano l'assemblaggio e quali conclusioni del prototipo richiedono una rivalidazione nel percorso di produzione. Non esiste una quantità annua fissa che determini la risposta per ogni progetto.
Prima del rilascio dell'involucro e della staffa
Per l'involucro, confermare le interfacce di tenuta e del coperchio, le filettature utilizzabili, il movimento consentito delle pareti, le maschere di finitura e i test funzionali richiesti. Per la staffa, confermare il sistema di riferimenti di montaggio, le caratteristiche di posizionamento rispetto a quelle di gioco e l'accesso per l'assemblaggio. Applicare tolleranze generali alla geometria rimanente, a meno che un'altra funzione giustifichi un controllo individuale.
Fornire un modello, un disegno controllato, le informazioni sull'interfaccia di accoppiamento, i requisiti di materiale e finitura, la quantità e lo stato di revisione. La lavorazione CNC per componenti EV diventa un acquisto meglio definito quando l'acquirente è in grado di spiegare cosa protegge ciascuna tolleranza stretta. L'obiettivo è un'interfaccia di assemblaggio ispezionabile, non il massimo numero possibile di indicazioni di precisione.
Domande frequenti su alloggiamenti e staffe per EV
La sede del coperchio e ogni tasca interna devono avere la stessa finitura?
Solo se le loro funzioni lo richiedono. Definire il requisito di contatto con la guarnizione separatamente dalle tasche di gioco e dalle superfici estetiche.
Fori più grandi nella staffa possono risolvere un problema di posizionamento?
Possono consentire l'assemblaggio ma possono modificare il posizionamento, il vincolo o il trasferimento del carico. Qualsiasi modifica richiede l'approvazione del progetto e un disegno aggiornato.
Un prototipo CNC sottoposto a prova di tenuta valida una successiva fusione?
Valida solo la configurazione e le condizioni testate. Rivedere l'integrità del materiale, i riferimenti di lavorazione, le interfacce finite e i requisiti di prova per il percorso di fusione.
Quando vanno controllate le dimensioni dopo il rivestimento?
Quando la finitura può influire su un'interfaccia controllata, verificare la condizione completata specificata dal disegno. Registrare separatamente eventuali controlli in processo precedenti.