
Per un componente in C-22 con alesaggi intersecanti e una porta filettata, la decisione difficile è spesso l'ordine delle operazioni. La lavorazione dell'Hastelloy C22 dovrebbe stabilire prima la lega e la condizione del materiale grezzo, poi pianificare come ciascun utensile entra, taglia attraverso un'apertura ed esce senza danneggiare un'interfaccia finita. La sequenza deve anche lasciare un modo per ispezionare i bordi interni. Una tabella generica delle velocità per leghe di nichel non può risolvere queste decisioni geometriche.
Consideriamo un ipotetico blocco strumentale con un alesaggio principale, un collegamento radiale e un ingresso filettato. Forare prima il collegamento radiale crea un'interruzione nell'alesaggio principale. Finire prima l'alesaggio principale espone quella superficie finita all'uscita della foratura successiva. Nessun ordine è automaticamente corretto; il percorso deve tenere conto del carico dell'utensile, della rimozione delle bave, della protezione e della verifica.
Confermare il C-22 prima di interpretare il problema di taglio
Haynes identifica l'HASTELLOY C-22 come lega N06022. Il nome non è intercambiabile con C-22HS, C-276 o con ogni materiale nichel-cromo-molibdeno. Confermare la forma del prodotto specificata e il certificato del materiale, poi abbinare il grezzo alla revisione del disegno prima di scegliere gli utensili o accettare una sostituzione.
Tenere separata l'idoneità del materiale al servizio chimico dal percorso di lavorazione. Il progettista o il responsabile dell'applicazione deve stabilire l'ambiente previsto e il requisito del materiale. Un'officina meccanica non dovrebbe dedurre il fluido, la temperatura o il sovraspessore di corrosione semplicemente perché un disegno indica una lega resistente alla corrosione. Il panoramica dei materiali resistenti alla corrosione fornisce il contesto, mentre la specifica del componente governa l'acquisto effettivo.
Allo stesso modo, un cambiamento nella condizione del grezzo può cambiare il comportamento dell'utensile. Un processo qualificato su una condizione fornita non stabilisce un risultato per tutte le barre, le lastre o i grezzi già lavorati. Registrare la condizione e la fonte del grezzo insieme alla prova, in modo che un andamento di usura inatteso possa essere indagato rispetto a un input noto.
Mappare l'interruzione che l'utensile incontrerà
Disegnare l'intersezione del foro in sezione. Identificare dove il tagliente perde e riprende l'ingaggio, quale lato del passaggio intersecante rimane supportato e dove possono uscire i trucioli. Una breve apertura visibile all'esterno può creare un'interruzione molto più lunga lungo un tagliente interno.
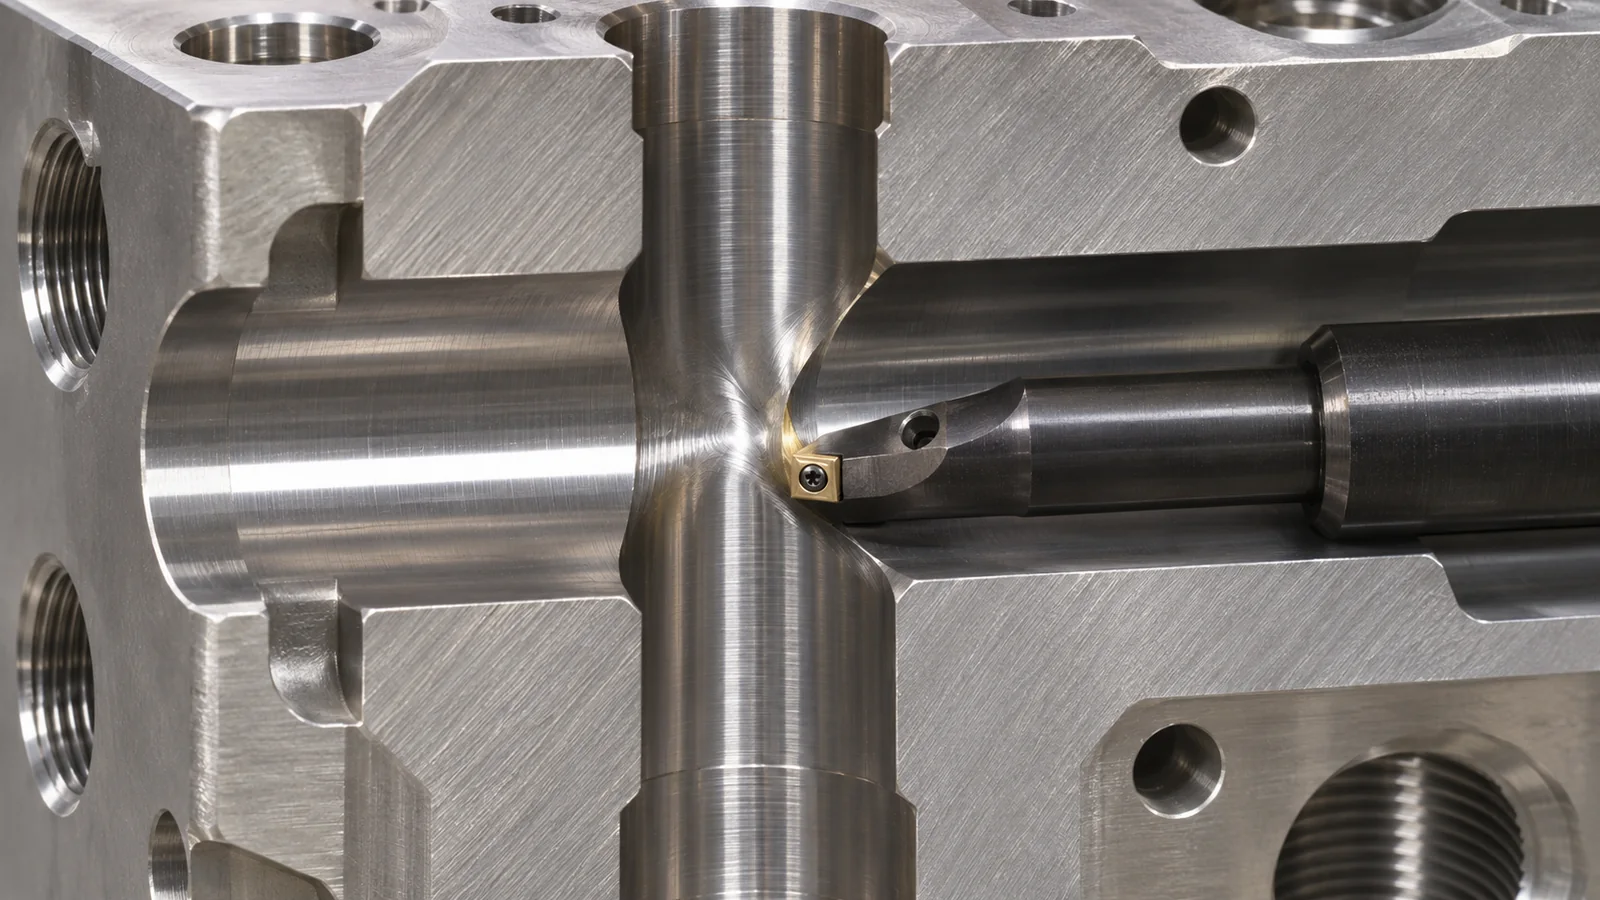 Confrontare i reali approcci dell'utensile invece di elencare semplicemente le operazioni. La portata e la rigidità di una barra di alesatura, l'uscita di una punta in una cavità e lo spazio libero di un utensile per filettare creano rischi diversi. Se il disegno consente una modifica della direzione della porta, della profondità del passaggio o di un rilievo non funzionale, valutarla prima di impegnarsi su una feature inaccessibile.
Il piano deve indicare quale riferimento stabilisce l'asse del foro principale e come la feature trasversale è posizionata rispetto ad esso. Posizionare ogni operazione da facce esterne non correlate può produrre dimensioni singolarmente accettabili con la relazione assemblata errata. Lo schema dei datum funzionali deve sopravvivere ai trasferimenti tra setup.
Scegliere la sequenza che preserva la superficie critica
Nell'esempio del blocco strumento, un'opzione è creare la feature trasversale prima della passata finale del foro, purché l'utensile di finitura possa tollerare l'interruzione e rimuovere il materiale richiesto in modo costante. Un'altra è finire prima il foro e utilizzare successivamente un percorso controllato di foro trasversale e sbavatura. La seconda opzione deve dimostrare di preservare il foro e il suo bordo funzionale.
Lavorazione meccanica di Hastelloy C22 può combinare fresatura, foratura e alesatura. La scelta è guidata da ingaggio, accesso e accettazione, non dall'affermazione che una macchina renda superflue tutte le operazioni secondarie. Dove una feature richiede un metodo di finitura diverso, identificare tale requisito invece di nasconderlo in una nota generica di lavorazione.
Verificare se l'ordine delle operazioni intrappola una bava dietro una feature già completata. Se l'unico metodo di rimozione modificherebbe un bordo di tenuta o una filettatura, la revisione del progetto deve affrontare il conflitto. Un lavaggio finale non elimina la necessità di un passo controllato di rimozione della bava aderente.
L'accesso alla filettatura è più della profondità nominale
Indicare lo standard di filettatura richiesto, la classe ove applicabile, l'ingaggio utile, lo spazio libero in fondo al foro e qualsiasi funzione di tenuta. Un foro cieco con spazio insufficiente oltre la profondità utile della filettatura può vincolare in modo diverso maschiatura, filettatura a punto singolo o fresatura di filettatura. Il fornitore deve sapere quali dimensioni descrivono l'ingaggio utile per l'assemblaggio e quali descrivono l'accesso dell'utensile.
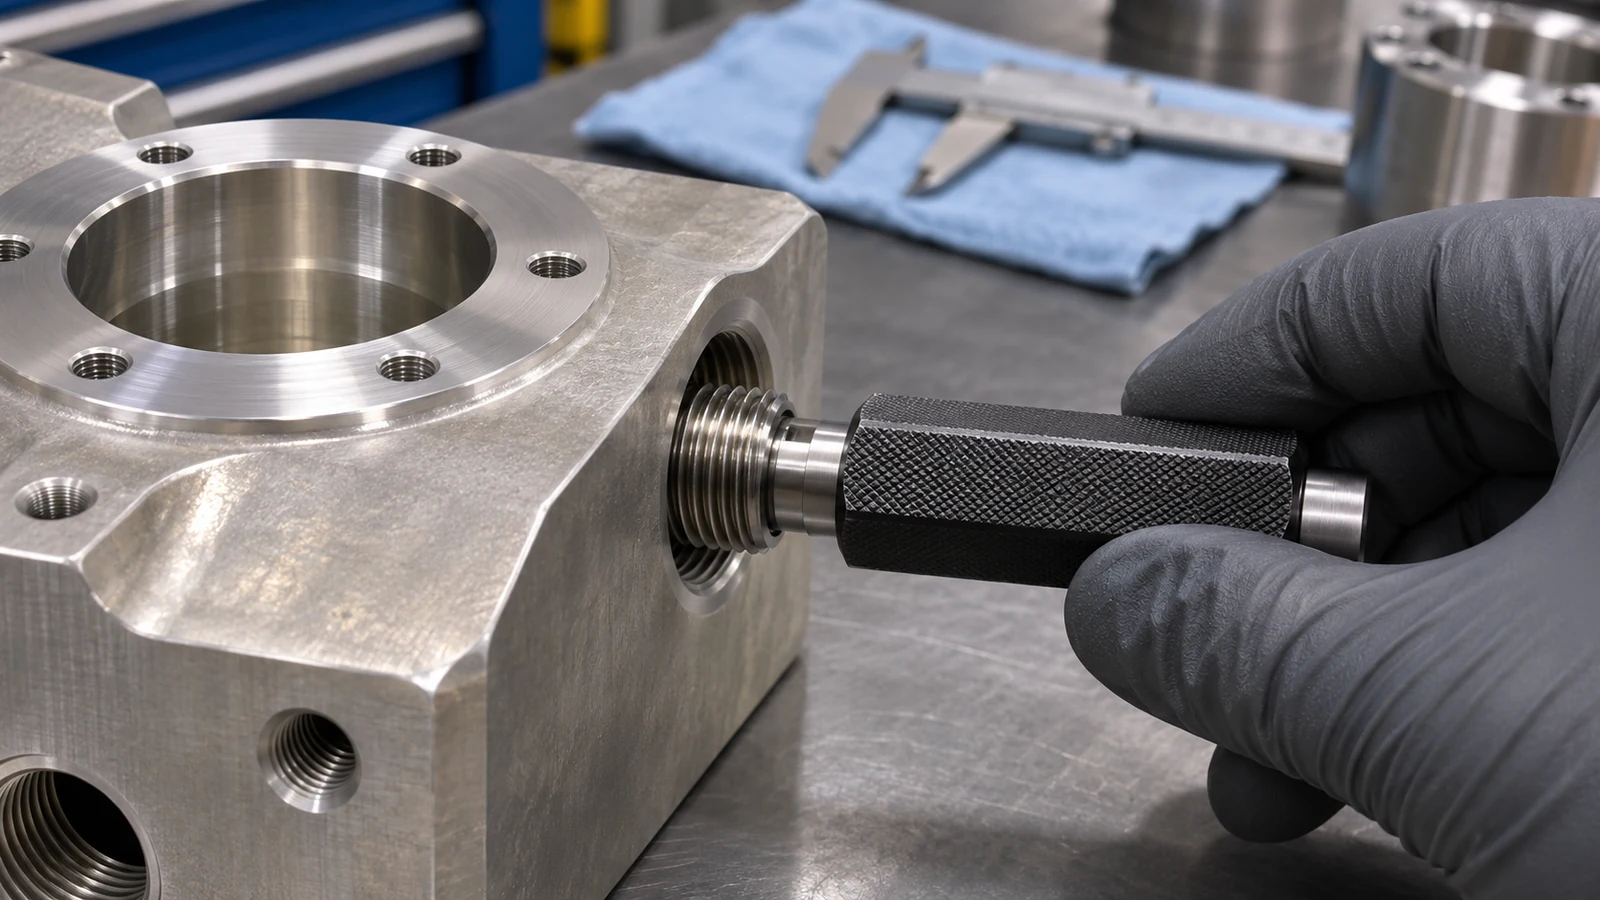 Non considerare la fresatura di filettatura come soluzione automatica a ogni porta in lega difficile. Essa cambia il moto dell'utensile e i requisiti di accesso; non elimina la forza di taglio, l'incrudimento né la necessità di un setup stabile. Valutare il diametro effettivo, la portata, il percorso della fresa e il metodo di ispezione prima di selezionare l'operazione.
Un calibro per filettature può rispondere a una domanda di verifica definita. Non stabilisce la condizione di una faccia di tenuta, la pulizia del fondo cieco o la posizione della porta rispetto a un'altra feature. Mantenere tali requisiti distinti nel piano di ispezione affinché un calibro superato non diventi un sostituto dell'accettazione completa.
Usare le osservazioni sull'usura per distinguere la causa dal sintomo
La lavorazione delle leghe di nichel richiede attenzione alla condizione del tagliente, allo sfregamento, al calore e alla rigidità. Haynes pubblica linee guida di lavorazione come base per la selezione delle procedure. Trattare tali raccomandazioni come input per la qualifica del lavoro effettivo, non come impostazione garantita per un taglio interno interrotto.
Quando una superficie si degrada, registrare dove ciò avviene nella feature e nell'intervallo di servizio dell'utensile. Un difetto che si ripete al confine di un foro trasversale suggerisce un'indagine diversa da una finitura che peggiora gradualmente su ogni pezzo. Rivedere ingaggio, supporto dell'utensile, erogazione del refrigerante e ritaglio dei trucioli insieme alla condizione osservata del tagliente.
Modificare una variabile significativa alla volta durante una prova controllata, ove praticabile. Altrimenti un pezzo dall'aspetto migliore potrebbe non rivelare se il miglioramento derivi da un utensile nuovo, da un ingaggio modificato o semplicemente da un grezzo diverso. Conservare le osservazioni che definiscono la condizione accettata di cambio utensile.
Ispezionare il blocco come caratteristiche collegate
| Attività di accettazione | Cosa stabilisce | Cosa richiede ancora una verifica separata |
|---|---|---|
| Misurazione dell'alesaggio | Dimensione e forma specificate nella condizione misurata | Condizione del bordo interno e posizione tra caratteristiche |
| Controllo con calibri per filettature | Accettazione della filettatura richiesta nell'ambito del calibro | Superficie di tenuta e gioco di assemblaggio utile |
| Ispezione dell'intersezione | Materiale aderente visibile o danneggiamento alla giunzione | Qualsiasi dimensione che il metodo di visualizzazione non può quantificare |
| Pulizia specificata | Condizione dei residui secondo una procedura concordata | Geometria, idoneità alla corrosione e qualificazione completa dell'assemblaggio |
Ritornare al blocco ipotetico prima di rilasciare il ciclo. L'ispettore può raggiungere la caratteristica che l'operazione finale dell'utensile potrebbe danneggiare? Il datum utilizzato per il rapporto rappresenta l'interfaccia di montaggio effettiva? La superficie di tenuta e la filettatura utile sono ancora accessibili dopo tutte le operazioni? Queste domande trasformano un elenco di utensili in un piano di produzione ispezionabile.
Fornire tali interfacce, il requisito del materiale, la condizione del grezzo, i trattamenti dei bordi consentiti, l'accesso per l'ispezione e i registri richiesti con la RFQ. La lavorazione dell'Hastelloy C22 può quindi essere valutata come un compito specifico su una caratteristica anziché come un'affermazione generica sulla lavorazione di tutte le leghe di nichel resistenti alla corrosione.
Domande sulla lavorazione del C-22
È possibile riutilizzare senza revisione una ricetta di taglio per C-276?
No. Confermare l'identità e la condizione dello stock C-22, quindi qualificare l'attrezzatura e il ciclo per la caratteristica effettiva. Nomi simili di famiglie di leghe non costituiscono un'approvazione di processo.
La foratura prima dell'alesatura è sempre la sequenza migliore?
No. Può lasciare all'utensile di finitura un taglio interrotto. Confrontare tale rischio con i rischi di bava e di protezione della superficie della foratura successiva.
Una prova di tenuta sostituisce l'ispezione dei bordi interni?
No. Una prova funzionale in condizioni specificate e un'ispezione del materiale adiacente rispondono a domande diverse. Utilizzare entrambe quando il disegno o la qualifica lo richiedono.