
Una piccola scheggiatura all'imbocco di un foro in PBI può essere più importante di una finitura liscia sul resto del pezzo. La lavorazione del PBI deve proteggere i bordi e le sezioni più esposte a danneggiarsi durante il bloccaggio, l'ingresso dell'utensile o la fuoriuscita, preservando al contempo la condizione del materiale grezzo utilizzata per qualificare il processo. Si parte dal materiale esatto e dalla funzione della feature; poi si scelgono supporto, ordine di taglio e ispezione. Un'elevata capacità termica non rende un bordo sottile immune ai danni meccanici.
PBI sta per polibenzimidazolo. PBI Performance Products distingue le sue forme semilavorate della serie U dai composti della serie T miscelati con altri polimeri. Tale distinzione deve figurare nel disegno e nella scheda del materiale. Un ciclo di produzione qualificato per una determinata qualità di semilavorato non deve essere trasferito a una miscela solo perché entrambe le denominazioni contengono PBI.
Identificare innanzitutto il materiale che diventerà il pezzo
Registrare la qualità, il produttore, la forma e la condizione del semilavorato, oltre a eventuali istruzioni richieste di stoccaggio o condizionamento. Il certificato del materiale e l'identità del grezzo devono restare collegati dopo la suddivisione del materiale. Per un piccolo lotto di componenti costosi, mescolare i grezzi o perdere tale collegamento può rendere inconcludente un'indagine dimensionale.
Le informazioni del fornitore per la serie Celazole U trattano l'umidità e la condizione delle forme semilavorate. Definire con la fonte del materiale lo stato in cui avverranno la lavorazione e l'accettazione. Evitare di presumere che tutti i grezzi consegnati, i pacchi aperti e i pezzi parzialmente lavorati abbiano la stessa storia. Dove è specificata la protezione dall'umidità, includere le transizioni tra stoccaggio, taglio, lavorazioni esterne e imballaggio finale.
Per Lavorazione del PBI, questa definizione del materiale è più utile di una generica descrizione come “plastica ad alta temperatura”. L'acquirente deve comunque stabilire se la qualità selezionata sia adatta all'applicazione; il compito del fornitore della lavorazione è realizzare e verificare il componente concordato.
Contrassegnare le transizioni fragili prima di pianificare il primo setup
Esaminare bordi sottili, bruschi cambi di sezione, nervature strette, piccole alette di montaggio e le uscite delle feature forate o alesate. Un materiale sensibile all'intaglio può concentrare lo stress in una transizione netta. La questione ingegneristica è se lo spigolo o il bordo sia richiesto dalla funzione e quale raggio o trattamento del bordo possa essere consentito senza compromettere il pezzo accoppiato.
Un raccordo estetico non sostituisce un raggio funzionale. Allo stesso modo, un grande smusso che facilita il taglio può rimuovere area di contatto o alterare la posizione di un componente in sede. Queste decisioni devono essere riportate sul disegno. L'operatore non deve essere costretto a scegliere tra una modifica progettuale non documentata e una caratteristica inutilmente fragile.
Si consideri un distanziale isolante a gradini con un foro posizionato con precisione e una flangia terminale sottile. La flangia può richiedere un supporto temporaneo durante la finitura del foro, ma tale supporto non deve forzarla in piano. Contrassegnare la faccia di appoggio della flangia, l'asse del foro e le eventuali zone di contatto consentite, affinché l'attrezzaggio e il collaudo utilizzino la stessa interpretazione funzionale.
Mantenere supportata l'uscita dell'utensile
Allo sfondamento, l'ultimo materiale non supportato può subire una direzione di forza diversa rispetto al materiale tagliato in precedenza. Verificare come l'utensile entra ed esce da ciascuna caratteristica. Un dispositivo di supporto posteriore, una direzione di taglio rivista o una sezione intermedia lasciata per la rimozione successiva possono essere d'aiuto, purché il metodo non segni o sovraccarichi una superficie funzionale.
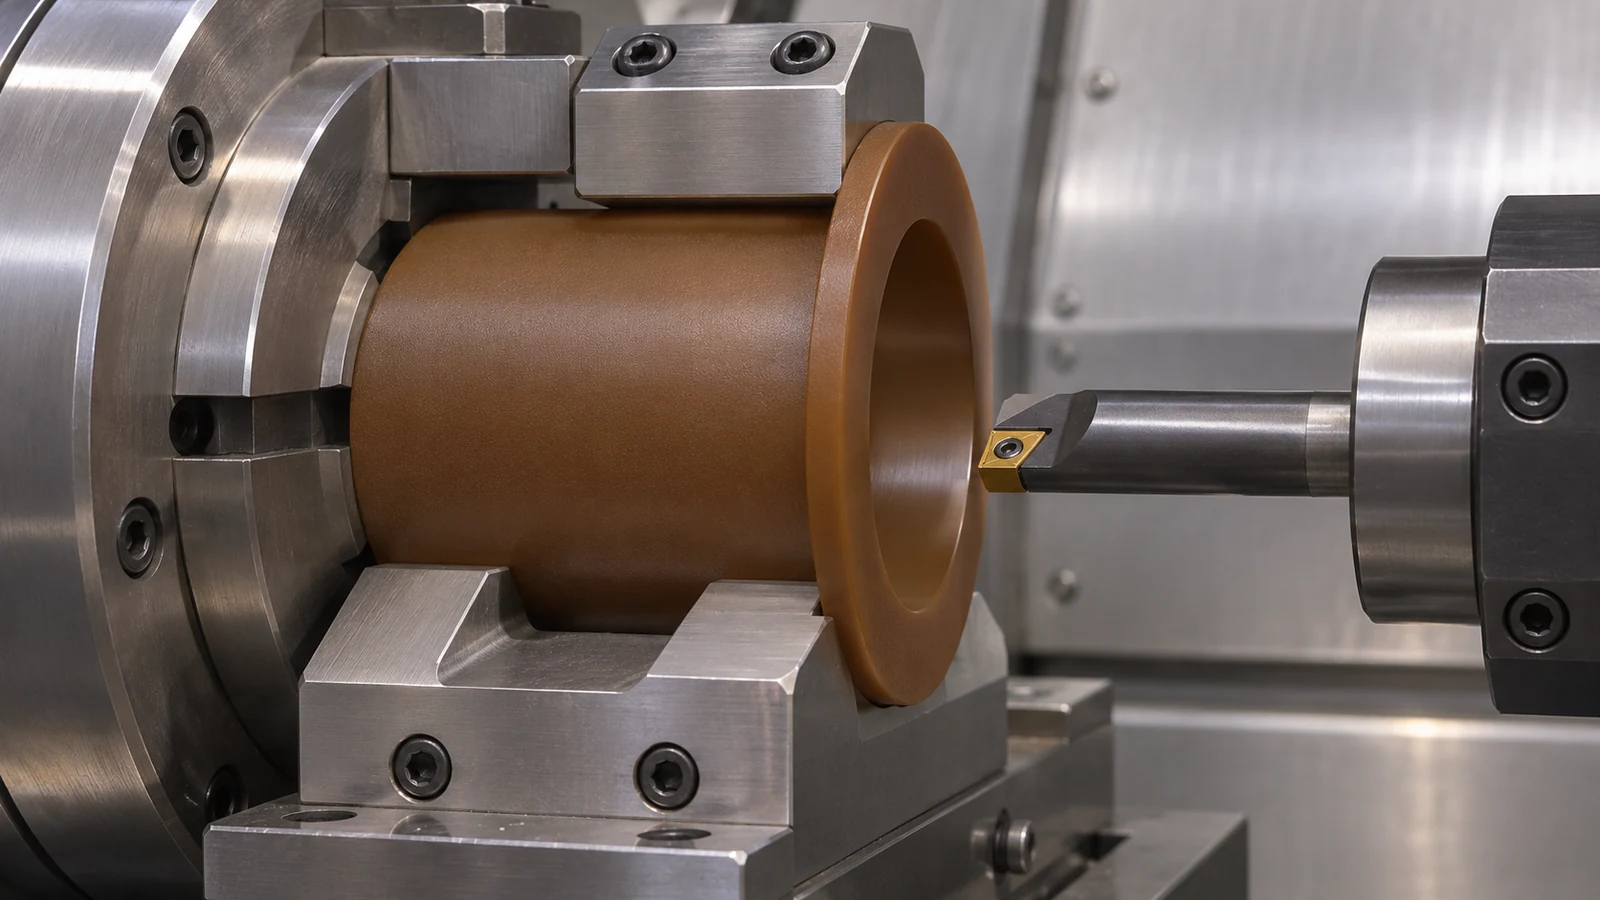 La guida alla lavorazione di MCG annovera il PBI tra i materiali che richiedono particolare attenzione alla sensibilità all'intaglio e alla prassi di lavorazione. Utilizzare questo come punto di partenza per una prova specifica della caratteristica. Non trasformare una guida per forme di fornitura in un risultato garantito di avanzamento, profondità o finitura superficiale per ogni geometria.
Verificare l'usura dell'utensile prima di accettare un cambiamento dell'aspetto superficiale come difetto del materiale. Un tagliente usurato può aumentare la forza e rendere meno affidabile un'uscita marginale. La qualifica deve includere la caratteristica difficile vicino alla fine dell'intervallo previsto per l'utensile, non solo il primo pezzo tagliato con un tagliente nuovo. Se un cambio di fresa ripristina la condizione del tagliente, conservare tale evidenza nel piano di processo.
Per le tasche fresate e le orecchie di montaggio, il pertinente percorso di fresatura CNC deve fornire supporto e accesso lungo la sequenza. Un diverso numero di assi della macchina non risolve di per sé una parete fragile non supportata. Spiegare come l'utensile raggiunge la caratteristica e cosa si oppone alla forza di taglio.
Distinguere una bava rimovibile da materiale mancante
Una bava lascia materiale aggiuntivo attaccato. Un truciolo o una scheggiatura rimuove materiale che dovrebbe rimanere. La sbavatura può risolvere la prima condizione ma non può ripristinare la seconda. Questa distinzione determina se una riparazione locale è accettabile o se la caratteristica non soddisfa più i requisiti di geometria e integrità.
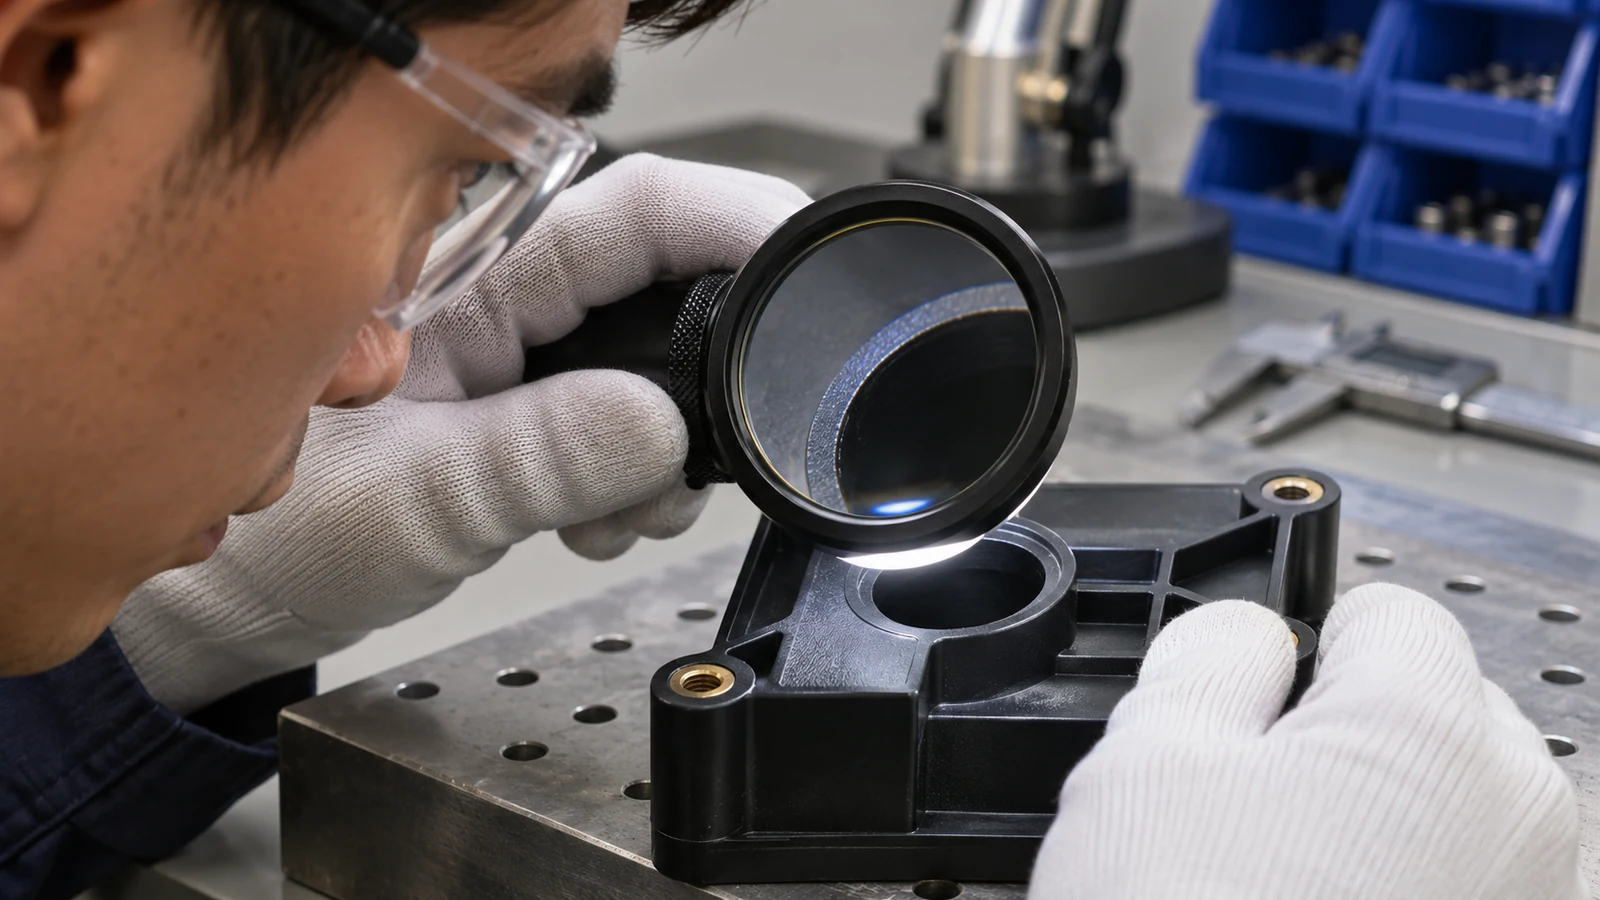 Ispezionare gli ingressi e le uscite dei fori in condizioni che rivelino il bordo effettivo. Stabilire se sono necessari ingrandimento, ispezione del profilo o un altro metodo per il rischio specifico. Una singola traccia di rugosità rilevata lontano dal bordo danneggiato non dimostra che il bordo stesso sia accettabile.
| Osservazione | Verificare prima della rilavorazione | Implicazione sull'accettazione |
|---|---|---|
| Protuberanza attaccata | Se la rimozione controllata preserva il bordo specificato | Verificare il bordo dopo la sbavatura |
| Materiale mancante negli angoli | Estensione rispetto all'involucro funzionale | La riparazione richiede una revisione progettuale; la lucidatura non sostituisce il materiale |
| Lettura dell'alesaggio modificata | Supporto, forza di misurazione e stato di condizionamento | Separare la risposta di misurazione dalla variazione geometrica effettiva |
| Danno ripetuto all'uscita | Condizione dell'utensile e supporto alla fuoriuscita | Correggere il percorso invece di selezionare ripetutamente i pezzi |
Spaziatore ipotetico: un foro buono con una flangia danneggiata
Supponiamo che la dimensione dell'alesaggio del distanziale isolante sia corretta ma che la flangia sottile mostri piccole perdite sui bordi dopo l'operazione finale. La revisione stabilisce innanzitutto se il danno è causato dal taglio, dallo scarico o dalla movimentazione successiva. Esaminare il pezzo solo all'imballaggio finale combina tutte e tre le possibilità.
Se il danno compare all'uscita dell'utensile, il team verifica il supporto e la direzione di uscita monitorando la condizione dell'utensile. Se compare durante lo scarico, rivede il metodo di contatto e rilascio. Se il danno compare solo dopo il trasporto, occorre prestare attenzione all'imballaggio. Lo stesso sintomo visibile può quindi richiedere modifiche diverse; specificare una tolleranza più stretta sull'alesaggio non risolverebbe nessuna di esse.
Questa è un'analisi ipotetica, non un'affermazione di esperienza produttiva. Illustra una utile prova di lavorazione PBI: osservare la caratteristica vulnerabile nelle fasi in cui potrebbe insorgere il danno, quindi verificare che la correzione scelta preservi sia il bordo previsto sia la geometria di accoppiamento.
Scrivere lo stato di accettazione nell'ordine
Fornire dimensioni critiche e relazioni con i datum, trattamenti dei bordi consentiti, limiti espliciti per trucioli o danni superficiali ove necessario e la condizione richiesta per la misurazione. Identificare le istruzioni di stoccaggio o condizionamento da seguire e qualsiasi imballaggio necessario a proteggere la geometria finita.
Mantenere l'ispezione dei componenti separata dalla validazione dell'applicazione. Un distanziale conforme non è per questo approvato per uno specifico impiego elettrico, termico, sotto vuoto o chimico. La documentazione di lavorazione PBI dovrebbe identificare il lotto di materiale, la revisione del disegno e le fasi di produzione completate senza dichiarare prestazioni mai testate.
Domande sulla lavorazione del PBI
Una miscela può utilizzare lo stesso processo di una forma grezza in PBI non miscelato?
Non dare per scontato che sia possibile. Conferma la classe esatta e verifica il comportamento dell'utensile, il supporto, il condizionamento e l'accettazione rispetto al materiale effettivo.
Una elevata temperatura di servizio giustifica un taglio più caldo?
No. Una proprietà di servizio non definisce le condizioni di taglio locali né protegge una caratteristica fragile contro forza, sfregamento o danneggiamento.
La lucidatura può rendere accettabile un bordo scheggiato?
Solo se la geometria rimanente soddisfa un requisito approvato. La lucidatura può modificare ulteriormente la forma; non può sostituire il materiale mancante.
Quale caratteristica va inclusa nella prima prova?
Il bordo meno supportato o più sensibile dal punto di vista funzionale, inclusi la sua ispezione e la sua movimentazione. Una superficie esterna semplice è un test debole per un'uscita difficile di un foro.