
Un certificato di materiale che riporta X-750 non indica, di per sé, quando è stato finito un diametro di accoppiamento o una filettatura. La lavorazione meccanica dell'Inconel X750 deve collegare la forma di prodotto e la condizione fornite al percorso di trattamento specificato, quindi verificare le interfacce nella condizione in cui l'acquirente le riceverà. La decisione importante è quali caratteristiche possono essere completate prima e quali richiedono finitura o verifica dopo l'ultima operazione in grado di modificarle.
L'X-750 è una lega nichel-cromo induribile per precipitazione identificata come UNS N07750. La sua resistenza e condizione dipendono dal percorso di lavorazione specificato. Un'istruzione per un componente in barra lavorato non deve essere dedotta dalle indicazioni per filo incrudito, molle o una diversa lega di nichel, anche quando il nome del materiale finale appare simile.
Leggere la condizione insieme alla forma di prodotto
Richiedere la specifica del materiale, la forma di prodotto, la condizione fornita e la condizione finale richiesta. Una barra, una forgiatura o un grezzo già lavorato possono avere una storia diversa. Il documento del materiale deve mostrare ciò che è già completo e quale operazione rimane di responsabilità del fornitore della lavorazione, di un processore esterno o dell'acquirente.
Il bollettino di Special Metals descrive più di un percorso di trattamento per l'X-750 in base alle proprietà e all'applicazione richieste. Discute anche della lavorazione meccanica in relazione al trattamento di precipitazione e della possibilità di variazioni dimensionali. Ciò supporta una sequenza specifica per il disegno. Non giustifica la scelta di un unico ciclo per ogni componente basandosi sul nome della lega.
Risolvere un conflitto tra il disegno, l'ordine di acquisto e il certificato del materiale prima della lavorazione. Se il certificato descrive una condizione e il disegno ne richiede un'altra, un'ispezione dimensionale non può risolvere il requisito del materiale. L'autorità tecnica deve stabilire il prodotto da consegnare previsto e approvare qualsiasi modifica del percorso.
L'interfaccia finita è l'unità organizzativa
Invece di assegnare un'unica fase di lavorazione generica all'intero pezzo, classificare le interfacce. Un perno di posizionamento, un arresto assiale, una filettatura e una superficie di gioco non importante hanno funzioni diverse e diversi accessi per la finitura. Le loro posizioni relative possono essere più importanti di una dimensione indipendente stretta su ciascuna.
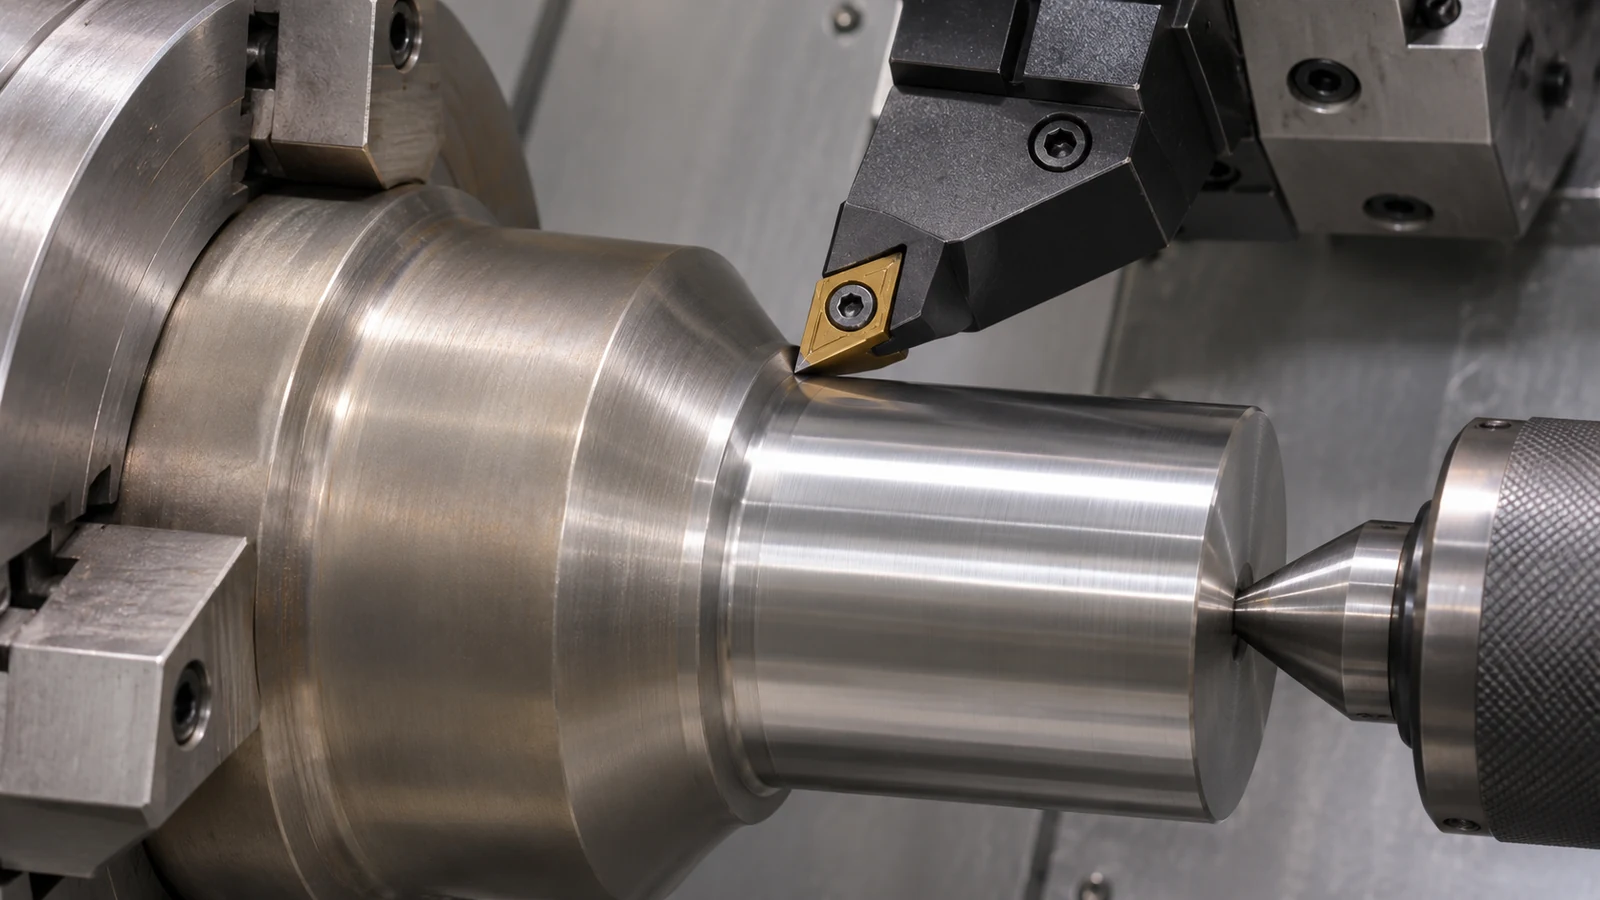 Per un componente tornito, Lavorazione meccanica dell'Inconel X750 può stabilire un asse e uno spallamento stabili in anticipo, mantenendo al contempo un accesso controllato per la finitura successiva. Il piano deve indicare come tale asse viene recuperato dopo un trattamento esterno o un trasferimento su un'altra attrezzatura. Un riferimento che verrà rimosso non può rimanere silenziosamente alla base del rapporto finale.
Distinguere il sovrametallo di lavorazione dalla tolleranza fornita. Il sovrametallo è materiale riservato a un'operazione successiva. La tolleranza definisce la caratteristica completata accettabile. Un sovrametallo ampio non autorizza un accoppiamento finito ampio, e un accoppiamento finito stretto non specifica quanto materiale debba rimanere prima del trattamento.
Pianificare l'ultima operazione in grado di spostare la caratteristica
Rivedere la sequenza a ritroso partendo dall'accettazione. Qual è l'ultima operazione che può modificare la relazione critica: il trattamento di precipitazione specificato, un'asportazione asimmetrica pesante, un'operazione di finitura o un altro processo approvato? Collocare la fase di verifica dopo tale evento, a meno che il requisito di accettazione concordato non riguardi esplicitamente uno stato precedente.
Quando la finitura segue il trattamento, preservare l'accesso utensile e un sovrametallo adeguato stabilito per il componente effettivo. Non prescrivere una compensazione universale per l'X-750. La sezione del pezzo, la condizione iniziale, il supporto e il percorso di trattamento possono influenzare il risultato. La qualifica dovrebbe confrontare le relazioni critiche lungo la sequenza prevista.
Quando una filettatura viene completata prima del trattamento finale, affrontare esplicitamente la sua accettazione successiva. Quando viene eseguita dopo, tenere conto della condizione finale del materiale, dell'accesso utensile e dell'ispezione. La scelta comporta più della semplice convenienza: può influenzare il carico dell'utensile, la condizione superficiale e quali difetti deve rilevare l'ispezione finale.
La riferimento sui materiali ad alta temperatura spiega il contesto della famiglia. Non deve sostituire la specifica effettiva né implicare che un fornitore di lavorazione meccanica fornisca ogni trattamento o qualifica applicativa associati a quella famiglia di leghe.
Revisione ipotetica: la filettatura passa ma l'accoppiamento sul battuta no
Immaginare un componente X-750 a gradini con un perno di centraggio, uno spallamento assiale e un'estremità filettata esternamente. Dopo il percorso specificato, la filettatura soddisfa il requisito di calibro concordato ma la relazione perno-spallamento non rispetta il disegno. Il team non deve concludere che il pezzo sia accettabile semplicemente perché si avvita in un'attrezzatura di prova.
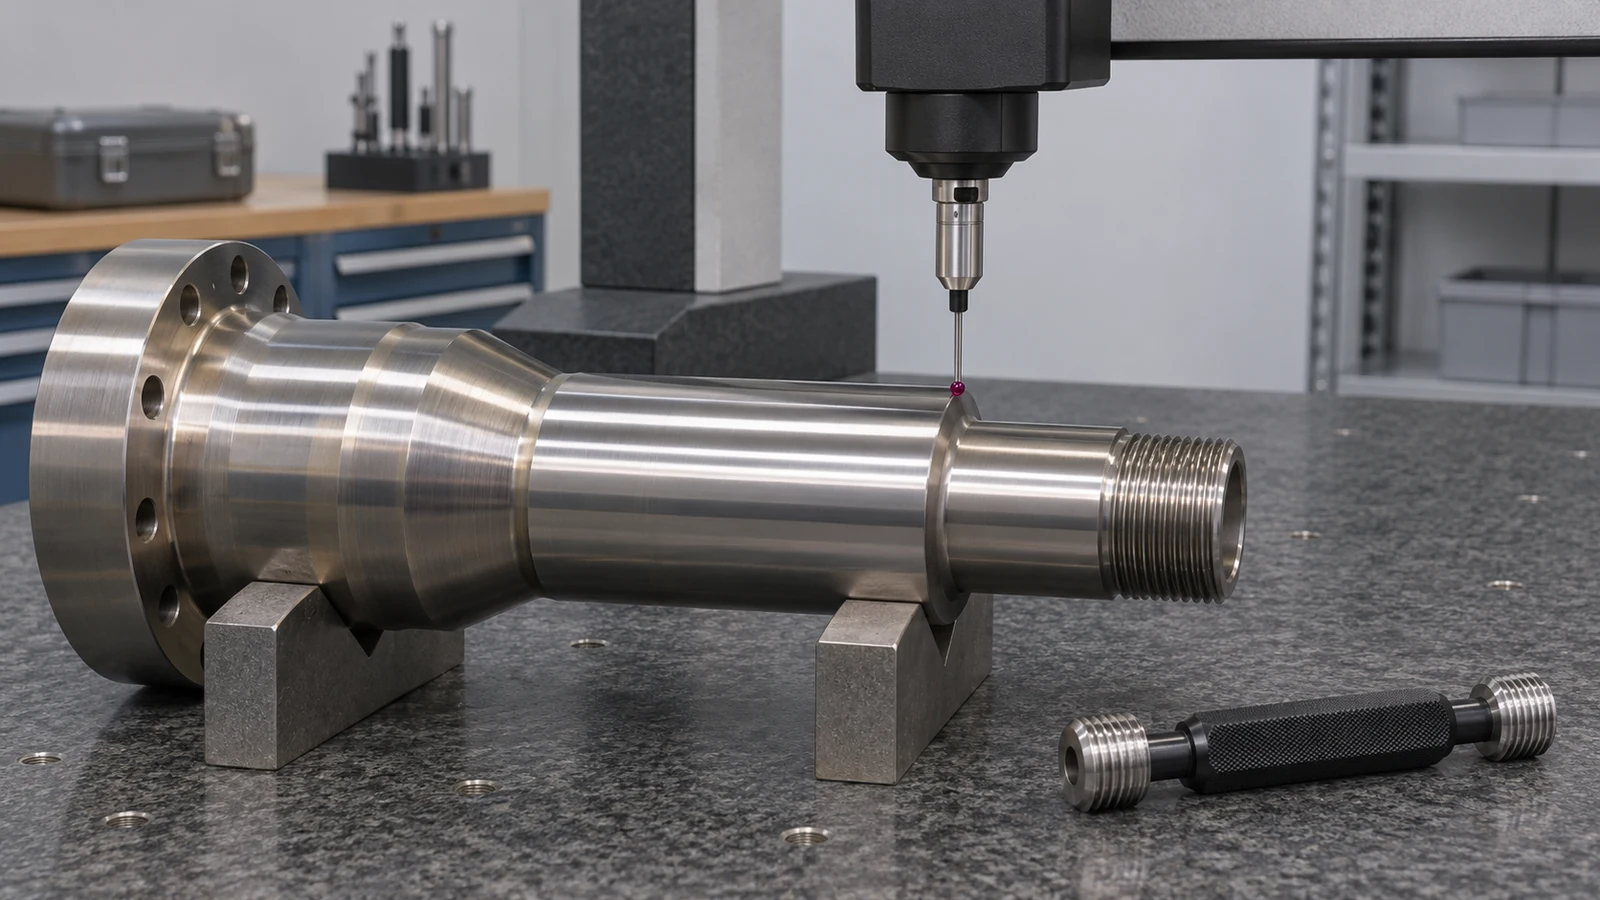 Per prima cosa confermare il datum di misura e lo stato del pezzo. Poi confrontare la relazione rilevante prima e dopo l'operazione sospettata di aver introdotto uno spostamento. Se un'attrezzatura recuperata fa riferimento alla filettatura anziché al perno funzionale, un errore di posizionamento ripetibile può manifestarsi come un problema del materiale. Se lo spostamento è già presente prima dell'attrezzatura finale, l'indagine appartiene a una fase precedente del percorso.
La correzione potrebbe comportare un riferimento migliore, una fase di finitura rivista o una modifica approvata del sovrametallo. Dovrebbe essere dimostrata sulla relazione difficile stessa. Questo è un esempio ipotetico di ragionamento di processo, non una prova di un ordine cliente, di una tolleranza collaudata o di una correzione garantita.
Controllare il taglio nella condizione effettivamente presente
Un'attrezzatura stabile e un filo di taglio solido restano essenziali nella finitura di una lega di nichel resistente. Rivedere l'impegno, l'evacuazione del truciolo e l'erogazione del refrigerante in corrispondenza di spallamenti e uscite di filettatura, dove le variazioni di geometria possono concentrare il carico. Non trasferire le prestazioni di una passata esterna facile a una caratteristica profonda o scarsamente supportata.
Osservare il filo di taglio a un intervallo pianificato e confrontare la qualità della caratteristica nel corso della prova. Se l'ultimo pezzo accettabile è prossimo a una variazione dovuta all'usura, includere tale osservazione nel piano di cambio utensile. Una dimensione finale mantenuta tramite offset di compensazione non prova che la condizione superficiale o il filo rimangano accettabili.
Qualsiasi dato di taglio specifico dovrebbe identificare l'utensile, la condizione del materiale e l'operazione a cui si applica. Senza tali condizioni, un valore di avanzamento e velocità è difficile da interpretare e può favorire un'attrezzatura inadeguata. La lavorazione meccanica dell'Inconel X750 richiede un percorso qualificato per il componente, anziché una raccolta di numeri isolati.
Concordare i documenti prima di confrontare i preventivi
| Registrare | Decisione supportata |
|---|---|
| Identificazione del materiale e della forma del prodotto | Se il grezzo corrisponde al disegno |
| Trattamento specificato e parte responsabile | Quale condizione deve esistere a ogni passaggio di consegne |
| Mappa di completamento delle caratteristiche | Quali dimensioni sono finite o verificate dopo il trattamento |
| Ispezione finale basata sui datum | Se le relazioni di accoppiamento soddisfano il disegno rilasciato |
| Deviazioni o sostituzioni approvate | Se il percorso consegnato differisce dalla richiesta originale |
Fornire il modello, le dimensioni critiche del disegno, i requisiti delle filettature, i requisiti di superficie e dei bordi e la condizione finale richiesta. Identificare eventuali metodi di finitura limitati e qualsiasi prova applicativa esterna al report dimensionale. Ciò rende due preventivi confrontabili come forniture complete, anziché semplicemente come quantità simili di lavorazione.
Domande sui componenti in X-750
Un operatore CNC dovrebbe scegliere un ciclo di invecchiamento in base al nome della lega?
No. La specifica, la forma del prodotto e le proprietà richieste determinano il percorso approvato. Chiarire le responsabilità con l'autorità tecnica e il fornitore del materiale.
Un calibro per filettature superato dimostra la relazione del perno?
No. L'accettazione della filettatura e una relazione dimensionale basata sui datum sono attività separate. Il piano di ispezione deve affrontare entrambe laddove l'assemblaggio lo richieda.
Un sovrametallo dimostrato su un pezzo piccolo può essere utilizzato su uno più grande?
Non automaticamente. Rivalutare geometria, sezione, condizione, percorso e supporto. Conservare le evidenze della qualifica originale invece di presumere che stabilisca un valore universale.
Un componente X-750 lavorato per asportazione di truciolo stabilisce la capacità di produzione di molle?
No. La lavorazione di componenti per asportazione di truciolo e la produzione di molle qualificate coinvolgono forme di prodotto e processi diversi. Definire esplicitamente l'ambito previsto.