
Per molti alberi, bracci, forcelle, mozzi e connettori ad alto carico, il vero percorso produttivo è grezzo forgiato più finitura CNC. Questa guida parte dal compito meccanico e risale a ritroso fino alla forma del materiale di partenza, all'attrezzatura, al sovrametallo di lavorazione, alla strategia dei riferimenti, al trattamento termico e al collaudo.
Sostituire “Quale è più resistente?” con “Cosa deve sopravvivere?”
La resistenza non è una sola proprietà. Snervamento, carico di rottura, fatica, resilienza, tenacità alla frattura, durezza, usura e prestazioni in temperatura rispondono a domande diverse. Geometria, condizioni superficiali, intagli, tensioni residue, trattamento termico e direzione del carico possono contare quanto i valori nominali del materiale.
Una preforma forgiata può allineare il flusso delle fibre attorno a una forma e ridurre le discontinuità nelle regioni altamente sollecitate. Un componente lavorato meccanicamente da un materiale di partenza adeguato può comunque avere ottime prestazioni, soprattutto quando il suo percorso del carico è semplice e le condizioni del materiale di partenza sono idonee. La lavorazione meccanica dal pieno offre inoltre ai progettisti la flessibilità di modificare la geometria senza nuovi stampi di formatura.
Definire la modalità di guasto prima di scegliere il percorso. Se un giunto subisce flessioni ripetute, un albero rotante è soggetto a torsione o un braccio riceve impatti, la direzione e la concentrazione dello stress dovrebbero guidare la scelta del materiale e del processo.
Lasciare che il percorso del carico guidi il piano di produzione
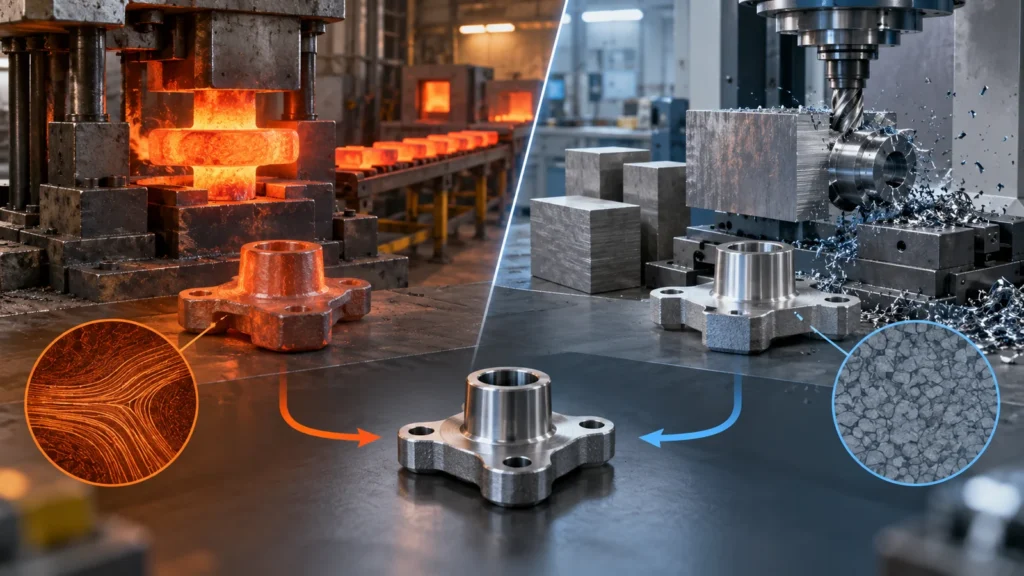
Individuare dove entra la forza, come si propaga e dove esce. Identificare i cambi di sezione, i raccordi, le scanalature, i fori, i risalti, le filettature e le superfici di contatto lungo tale percorso. Le caratteristiche che interrompono il flusso o creano concentrazione di stress meritano particolare attenzione, sia che il pezzo sia forgiato sia lavorato per asportazione.
La forgiatura può collocare il materiale in modo efficiente attorno al percorso e creare un involucro near-net con flusso favorevole. Comporta anche vincoli: spoglie, bava, linea di divisione, riempimento dello stampo, transizioni di sezione, accesso dell'attrezzatura e sequenza di formatura. La lavorazione per asportazione può creare dettagli precisi e raccordi morbidi e controllati, ma tagliare trasversalmente l'orientamento dei grani esistente del materiale può non riprodurre un contorno forgiato.
I risultati agli elementi finiti sono utili solo quanto i loro input. Il modello dovrebbe utilizzare proprietà rappresentative del materiale o della condizione di forgiatura effettivi, del trattamento termico, dello stato superficiale e dello spettro di carico. La scelta produttiva dovrebbe far parte della verifica di progetto, non essere aggiunta dopo il completamento del report sulle sollecitazioni.
Billet e materiale forgiato non sono opposti
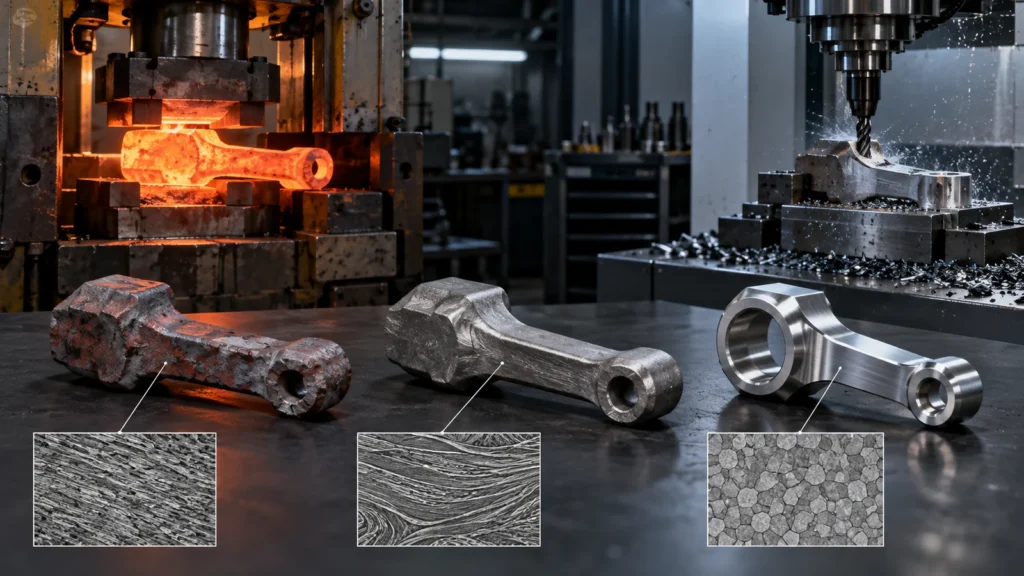
Le macchine CNC tagliano qualunque forma di partenza controllata selezionata dal percorso. Può trattarsi di lamiera laminata, barra estrusa, tubo, grezzo di fusione o forgiatura. Pertanto “forgiatura versus CNC” spesso confronta un processo di formatura primaria con un processo di finitura, piuttosto che alternative mutuamente esclusive.
Lavorare un prototipo semplice dal billet può validare rapidamente la geometria. La produzione può successivamente passare a una forgiatura in stampo chiuso che lascia materiale per la lavorazione di finitura. Alcuni programmi continuano la lavorazione dal materiale grezzo perché domanda, revisioni o geometria non giustificano l'attrezzatura di formatura. Altri utilizzano una forma di materiale forgiato a stampo aperto o standard senza uno stampo near-net dedicato.
Specificare norma del materiale, grado, condizione del materiale o della forgiatura, trattamento termico e requisiti di certificazione. La guida ai materiali per lavorazione CNC selezione dovrebbe essere collegata al percorso di fornitura effettivo e non solo al nome della lega.
Geometria e volume definiscono insieme il percorso
| Condizione | Lavorato dal pieno | Forgiato poi lavorato |
|---|---|---|
| Maturità del progetto | Supporta modifiche senza revisione dello stampo di formatura | Premia un involucro e un percorso di carico stabili |
| Asportazione di materiale | Può essere elevato per forme irregolari | Un grezzo near-net può ridurre la sgrossatura |
| Impegno iniziale | Programmazione e attrezzaggio | Stampi, campioni, approvazione del processo, attrezzature di lavorazione |
| Prestazioni critiche | Dipende dal materiale grezzo selezionato e dal design | Può adattare il flusso attorno a geometrie ad alto carico |
| Caratteristiche di precisione | Create direttamente mediante lavorazione meccanica | Di solito richiedono lavorazione di finitura |
Non esiste una soglia di quantità affidabile senza il pezzo. Contano la complessità dell'attrezzatura, la dimensione della forgiatura, la disponibilità della pressa, la lega, il trattamento termico, la riduzione della lavorazione meccanica e l'affidabilità delle previsioni. Un pezzo ad alto volume con poco asporto di materiale può rimanere praticabile dal grezzo; una forma in lega costosa a volume moderato può trarre vantaggio prima da una preforma.
Pianificazione di un componente forgiato e lavorato
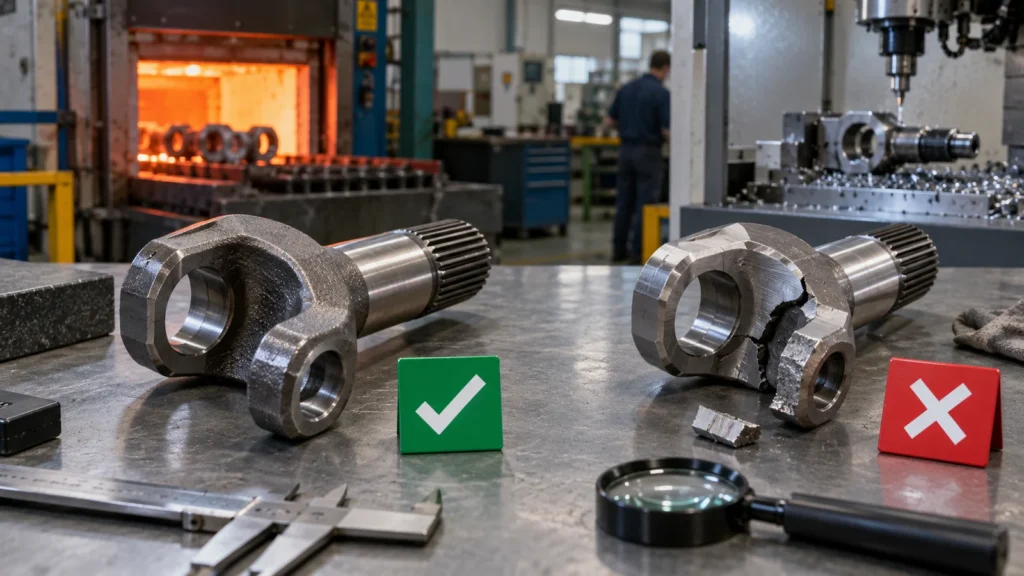
Il disegno della forgiatura e il disegno del pezzo finito devono essere coerenti tra loro. Definire l'inviluppo forgiato, le regioni di divisione e bava, lo sformo, la rifilatura, la rimozione della scaglia, la raddrizzatura se necessaria e il sovrametallo di lavorazione. Fornire superfici o cuscinetti di posizionamento robusti per la prima operazione. Il sovrametallo deve coprire la variazione della forgiatura evitando tagli non necessari.
La strategia dei datum inizia prima del primo taglio di finitura. L'attrezzatura iniziale di fissaggio si posiziona su una forma near-net; le operazioni successive dovrebbero passare ai datum lavorati. Se la forgiatura si torce o si inarca, l'attrezzaggio deve distribuire il materiale in modo che tutte le caratteristiche critiche vengano ripulite. La simulazione e il solo CAD nominale non possono sostituire la verifica fisica del sovrametallo e del posizionamento.
Proteggere il flusso dei grani dove è importante. Il vantaggio della forgiatura può essere indebolito se una lavorazione profonda rimuove il flusso esterno benefico o colloca superfici critiche in una regione sfavorevole. I fornitori di forgiatura e lavorazione dovrebbero concordare i tagli di sezione e l'asporto di materiale anziché ottimizzare le proprie operazioni in modo indipendente.
Anche la rifilatura della bava e la condizione della linea di divisione influenzano la lavorazione. Un disallineamento della divisione o una variazione della rifilatura può interferire con il serraggio, consumare sovrametallo o cambiare l'appoggio della prima operazione. La specifica della forgiatura dovrebbe identificare le aree che possono entrare in contatto con le attrezzature e mantenere la bava non controllata lontana dalle superfici funzionali di posizionamento.
La protezione durante la movimentazione inizia dalla fase del grezzo sgrossato. Ammaccature, scaglia, molatura aggressiva o identificazione mista possono successivamente ricadere all'interno di una regione lavorata critica. Contrassegnare le superfici ad alto rischio e preservare l'identità del lotto prima che il valore venga aggiunto tramite trattamento termico e lavoro CNC.
Il trattamento termico cambia la sequenza
Il trattamento termico può avvenire prima, tra o dopo le fasi di lavorazione meccanica a seconda della lega, della durezza, del rischio di distorsione, dei requisiti superficiali e delle proprietà finali. La sgrossatura prima del trattamento termico può rimuovere il sovrametallo in eccesso e lasciare un sovrametallo per la correzione della distorsione. La finitura dopo il trattamento può richiedere utensili e parametri diversi. Alcune caratteristiche possono necessitare di protezione dalla decarburazione, dalla scaglia o dai danni superficiali.
Le decisioni sulla sequenza influenzano i datum e l'ispezione. Un foro finito prima del trattamento termico può spostarsi; una parete sottile può deformarsi dopo il rilascio delle tensioni; la rettifica può essere necessaria dopo la tempra. Definire quali dimensioni sono finali in ciascuno stato. Non applicare i limiti del disegno finale a un'operazione intermedia senza spiegarne lo scopo.
La tracciabilità dei materiali deve collegare lotto di forgiatura, lotto di trattamento termico, lotto di lavorazione meccanica e ispezione finale. Ciò è particolarmente importante laddove i risultati delle prove meccaniche o le registrazioni dei processi speciali costituiscono parte dell'accettazione.
L'evidenza per i componenti ad alto carico va oltre le dimensioni
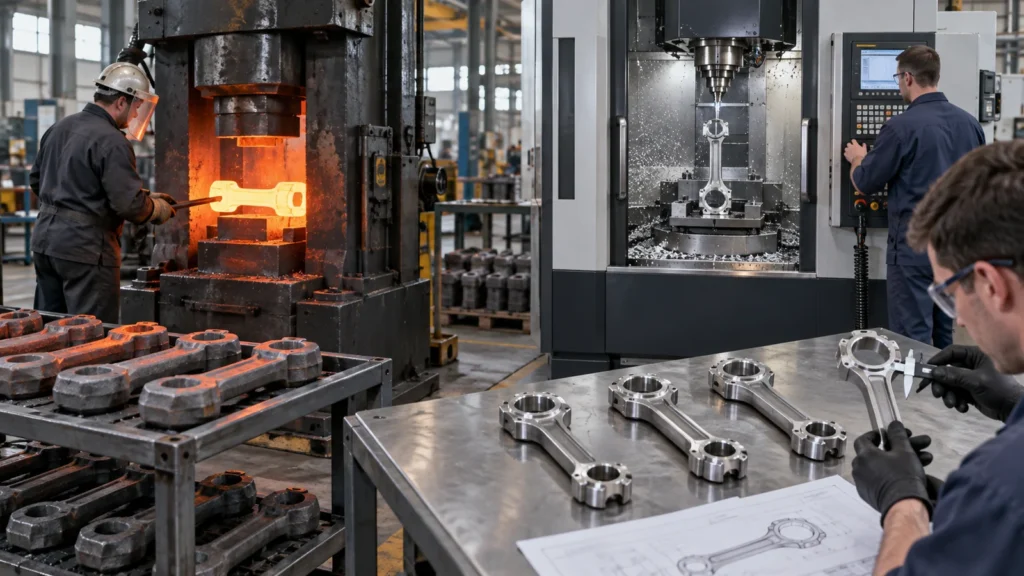
L'ispezione dimensionale dimostra la geometria, non la qualità interna o la condizione del materiale. A seconda del rischio, il piano può includere certificati dei materiali, registrazioni del trattamento termico, durezza, prove meccaniche, studi del flusso dei grani, esame con particelle magnetiche o ultrasonico, controlli dell'integrità superficiale e tracciabilità. La norma applicabile e i criteri di accettazione devono essere identificati dal cliente o dall'autorità tecnica.
Per i componenti lavorati da barra, verificare l'orientamento e la certificazione della barra laddove la direzione è importante. Per le forgiatura, definire le regioni di campionamento ed esame. Per entrambi, proteggere le superfici ad alta sollecitazione da segni di utensile, bruciature, ammaccature o raccordi aggressivi che potrebbero ridurre la resistenza a fatica.
Il pacchetto qualità deve essere proporzionato alle conseguenze. Un collaudo eccessivo di una staffa benigna spreca denaro; una definizione insufficiente di un componente rotante o correlato alla sicurezza trasferisce il rischio a valle. La panoramica delle capacità qualitative del sito può supportare la valutazione dei fornitori, ma i requisiti specifici del progetto appartengono comunque ai documenti controllati.
L'approvazione del primo articolo deve includere più di un campione ideale quando la variazione del processo è importante. Esaminare i componenti attraverso cavità, posizioni dello stampo, colate o condizioni di produzione, a seconda dei casi. L'obiettivo è comprendere la variazione normale del percorso prima che le attrezzature e i calibri di finitura finali vengano bloccati attorno a un singolo pezzo grezzo favorevole.
Le modifiche dei fornitori richiedono una rivalidazione controllata. Una diversa fonte di forgiatura, un diverso percorso di trattamento termico, un diverso orientamento della barra o un diverso setup di lavorazione possono alterare le evidenze precedentemente accettate. Definire quali modifiche richiedono notifica e quali prove o registrazioni devono essere ripetute.
Quattro casi decisionali
Braccio di controllo del prototipo
Lavorare da barra mentre le posizioni dei perni e i giochi sono in evoluzione. Utilizzare il prototipo per confermare la geometria, quindi rivalutare se i carichi e i volumi di produzione giustificano un pezzo grezzo forgiato.
Giogo ad alta sollecitazione
Un semilavorato forgiato può allineare il materiale attorno ai bracci e ridurre l'asportazione di materiale. Lavorare di finitura alesature, facce e filettature partendo da un piano di riferimento legato alla forma near-net.
Alloggiamento di precisione
Se le prestazioni sono determinate da interfacce dimensionali anziché da carichi direzionali, la lavorazione da billet può essere più semplice anche per quantità ripetitive. Non scegliere la forgiatura solo per una generica affermazione di resistenza.
Albero di ricambio con domanda incerta
La lavorazione da barra certificata può evitare stampi dedicati e magazzino. Si può comunque utilizzare una forma di stock forgiata standard se soddisfa la specifica e l'esigenza di fornitura.
FAQ sugli acquisti
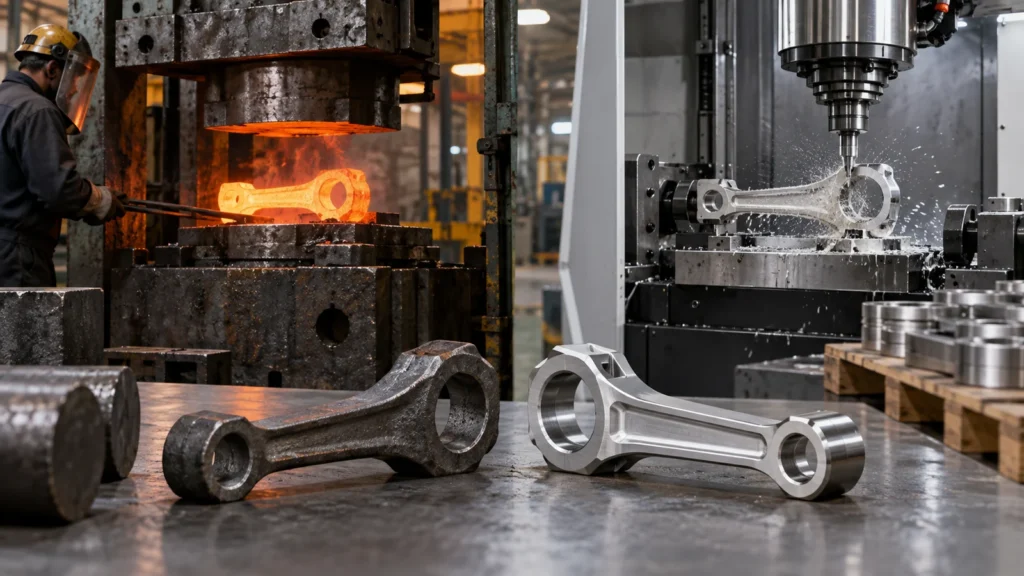
La lavorazione interrompe il flusso delle fibre?
La lavorazione asporta materiale e può intersecare il pattern di flusso del materiale di partenza o della forgiatura. Se ciò sia rilevante dipende dalla profondità di asportazione, dalla direzione del flusso, dalla geometria e dal carico. Esaminare le zone altamente sollecitate con gli specialisti dei materiali e della forgiatura.
Un pezzo forgiato può rispettare le tolleranze finali senza CNC?
Alcune caratteristiche non critiche possono rimanere allo stato di forgiatura, ma alesature, accoppiamenti, filettature, superfici di tenuta e riferimenti precisi richiedono comunemente lavorazione o rettifica. Assegnare i requisiti per caratteristica.
Quando il billet è la scelta migliore per la produzione?
Il billet può rimanere appropriato quando le modifiche di progetto continuano, le quantità non giustificano gli stampi, la geometria è adatta alla lavorazione, il materiale è facilmente disponibile o le prestazioni non richiedono un pattern di flusso forgiato near-net.
A chi spetta la proprietà del modello di sovrametallo?
Deve essere concordato congiuntamente dalle parti interessate della forgiatura e della lavorazione, con una chiara autorità di progetto. Il modello deve soddisfare i requisiti di fattibilità della forgiatura, pulizia, attrezzaggio, geometria finale e ispezione.
Queste condizioni spiegano perché il vantaggi e svantaggi della lavorazione CNC dovrebbe sempre essere valutato rispetto al percorso produttivo completo.