
Il diametro primitivo della filettatura è la dimensione che governa in larga misura l'accoppiamento dei fianchi delle filettature esterne e interne. Un pezzo può superare un controllo del diametro esterno e comunque bloccarsi, risultare lasco o non superare un calibro funzionale perché il diametro primitivo, il passo, l'angolo dei fianchi, l'elica o il profilo sono errati. Selezionare un metodo di ispezione adatto al tipo di filettatura, alla classe di tolleranza, alla fase di produzione e alla decisione di accettazione; una singola misurazione non verifica tutte le caratteristiche della filettatura.
Per molti controlli di acquisto e accettazione, un calibro per filettature GO/NO-GO calibrato costituisce lo screening funzionale pratico. Quando è necessario un valore numerico del diametro primitivo o una regolazione di processo, un metodo di misurazione come il metodo a tre fili per filettature esterne può essere più informativo. Le filettature interne richiedono calibri a tampone adeguati o apparecchiature di misurazione specializzate. Il disegno e la specifica di filettatura applicabile devono indicare il sistema e la classe previsti.
Cosa controlla il diametro primitivo
Il diametro primitivo è un cilindro immaginario su una filettatura in cui la larghezza del cresta e la larghezza del solco sono uguali secondo la geometria della filettatura definita. Non è il diametro di cresta né il diametro di radice. Per una coppia accoppiata, il diametro primitivo influenza il contatto dei fianchi e il gioco, mentre passo, angolo incluso, elica, profilo della filettatura e condizione superficiale influenzano anch'essi il montaggio.
Ecco perché una lettura con calibro a corsoio sulle creste della filettatura non è un'ispezione del diametro primitivo. Il diametro esterno può aiutare a identificare un problema di dimensione grossolana o un danno, e il diametro interno può essere importante per il gioco interno o la geometria della radice, ma nessuno dei due da solo conferma l'accoppiamento funzionale. Un piano di accettazione dovrebbe identificare la designazione della filettatura, la classe di tolleranza, il sistema di calibri e se è richiesto un calibro funzionale o un risultato numerico.
Se la filettatura fa parte del ciclo di produzione, le pagine del sito sulla opzioni di filettatura che capacità di filettatura personalizzata sono un contesto di processo pertinente. Non sostituiscono una designazione completa sul disegno; fornire lo standard di filettatura, la dimensione nominale, il passo, il senso, la classe e qualsiasi requisito di profilo speciale.
I calibri funzionali rispondono a una domanda passa/non passa
Un calibro GO verifica se la filettatura può accogliere una forma di accoppiamento funzionale di dimensioni corrette secondo il metodo prescritto. Un calibro NO-GO verifica un limite diverso e deve impegnarsi solo entro il limite consentito dallo standard applicabile. I dettagli dipendono dal fatto che la filettatura sia interna o esterna e dallo standard del calibro, dalla classe e dalla condizione. Utilizzare le istruzioni del calibro e la specifica di riferimento anziché applicare a memoria un numero universale di giri.
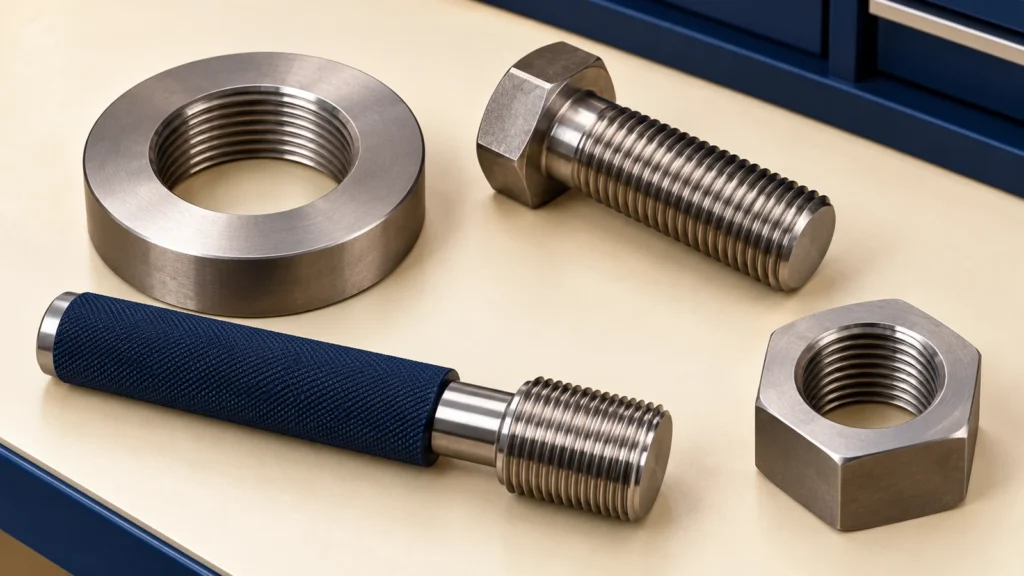
I calibri funzionali sono efficienti per l'ispezione in produzione e all'accettazione perché integrano diverse caratteristiche della filettatura in un pratico controllo di accoppiamento. Non riportano necessariamente il diametro primitivo effettivo né identificano quale caratteristica ha causato un rifiuto. Se un calibro scarta un pezzo, utilizzare misurazioni dimensionali o di forma per diagnosticare se il problema è il diametro primitivo, il passo, l'angolo, le bave, i danni, la contaminazione o una designazione errata.
Le condizioni del calibro sono importanti. Mantenere i calibri puliti, protetti e entro la calibrazione; verificare usura, danni, effetti della temperatura e una corretta manipolazione. Un calibro danneggiato o una forza eccessiva possono causare un falso rifiuto o danneggiare il pezzo. Registrare l'identificazione del calibro e lo stato di calibrazione quando è richiesta la rintracciabilità.
Misurazione a tre fili per filettature esterne
Il metodo dei tre fili misura una filettatura esterna su fili di precisione inseriti nei solchi della filettatura. Un micrometro misura attraverso i fili e il risultato viene utilizzato con il passo della filettatura e l'angolo dei fianchi per determinare il diametro primitivo. È utile quando serve un valore numerico per l'impostazione del processo, il monitoraggio dell'usura dell'utensile o la risoluzione di un problema di accoppiamento.
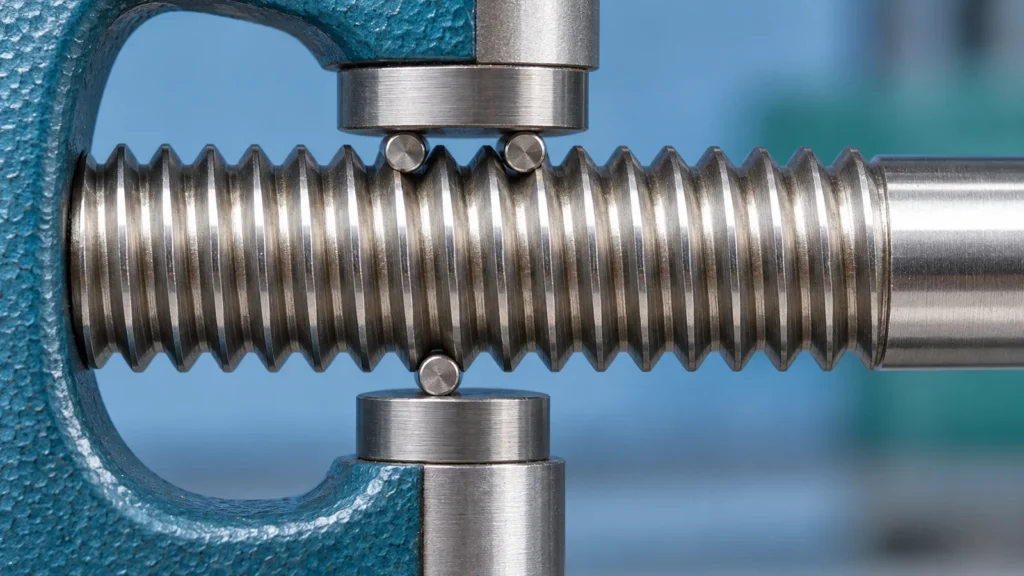
L'accuratezza dipende dai fili, dal micrometro, dalla geometria della filettatura, dalla forza di contatto, dall'allineamento e dalla tecnica dell'operatore. La dimensione del filo selezionata deve essere adatta al passo e all'angolo della filettatura; un micrometro generico con ganasce lisce può inclinarsi o comprimere il setup se la pressione non è controllata. I fili devono aderire in modo costante sui fianchi e la misurazione dovrebbe essere ripetuta in più di una posizione circonferenziale se si teme una variazione di forma.
Utilizzare il calcolo o la funzione dello strumento corretti per la forma della filettatura specificata. Le formule per una filettatura Unified o metrica a 60 gradi non si applicano automaticamente alle filettature per tubi, alle filettature trapezoidali, ai profili arrotondati o alle forme speciali. Il gioco, il troncamento, il rivestimento e la classe di tolleranza possono cambiare il significato del valore accettato. Quando il calcolo è vicino a un limite, tenere conto dell'incertezza dello strumento e della ripetibilità della misurazione.
Controllo delle filettature interne
Le filettature interne vengono comunemente verificate con calibri a tampone GO e NO-GO calibrati, selezionati per il sistema e la classe di filettatura specificati. Questi calibri forniscono un controllo funzionale ma potrebbero non indicare all'ispettore il diametro primitivo numerico. Se l'applicazione richiede un valore riportato o una diagnosi dettagliata, utilizzare uno strumento di misurazione delle filettature adeguato, fili o sfere calibrati progettati per la misurazione interna, oppure un metodo a coordinate validato per la geometria e la tolleranza.
L'accesso e la profondità influenzano il metodo. Un calibro può controllare l'imbocco ma non l'intera lunghezza di una filettatura lunga se il design del pezzo o del calibro impedisce un corretto impegno. Fori trasversali, fondi ciechi, rivestimenti e scarichi di runout possono complicare la valutazione. Indicare la profondità di ispezione e la zona di impegno funzionale sul disegno o sul piano di ispezione dove è importante.
Evitare le comuni trappole di misurazione
- Miscelazione degli standard: Non misurare una designazione Unified con un'ipotesi metrica o viceversa; confermare dimensione nominale, passo, serie, classe e sistema di tolleranza.
- Usare il diametro di cresta come sostituto: Il diametro maggiore non è il diametro primitivo e non può dimostrare l'accoppiamento dei fianchi.
- Ignorare bave e detriti: Una bava all'inizio della filettatura o trucioli in un foro cieco possono bloccare un calibro prima che la filettatura funzionale venga valutata.
- Forzare un calibro: Una coppia eccessiva può mascherare il limite o danneggiare il pezzo e il calibro.
- Considerazioni sul rivestimento: Decidere se le filettature vengono ispezionate prima o dopo la placcatura o il rivestimento e tenere conto di eventuali tolleranze specificate.
- Segnalazione di una precisione falsa: Un risultato numerico è utile solo quando il metodo di misurazione, la calibrazione, l'incertezza e le condizioni ne supportano la risoluzione.
Costruire un piano di ispezione basato sul rischio
Per una caratteristica di produzione stabile, un calibro funzionale può essere sufficiente alla frequenza di campionamento concordata, con verifica dell'attrezzaggio e controllo del calibro documentati. Per un nuovo utensile, un elemento di fissaggio critico, un'interfaccia di tenuta o un problema di accoppiamento ricorrente, combinare la verifica funzionale con un metodo numerico e ispezionare più di una posizione. Se la filettatura è critica per la sicurezza o regolata da una specifica del cliente, seguire il piano di controllo specificato e la procedura di misurazione approvata.
Il registro di ispezione deve identificare l'esatta revisione del disegno, la designazione della filettatura, il calibro o lo strumento, lo stato di calibrazione, la posizione di misurazione, la condizione del rivestimento e il risultato. Mantenere il controllo del primo pezzo legato all'utensile, alla macchina e alla revisione del processo che lo ha prodotto. Ciò consente all'ingegneria di distinguere una regolazione della lavorazione da una discrepanza del metodo di misurazione.
FAQ
Un calibro a tampone per filettature può indicarmi l'esatto diametro primitivo?
Di solito fornisce un risultato funzionale di tipo passa/non passa anziché un valore numerico del diametro primitivo. Utilizzare un metodo dimensionale adeguato quando il valore effettivo è necessario per la diagnosi o il controllo del processo.
Posso verificare il diametro primitivo con un calibro a corsoio?
No. I calibri a corsoio possono misurare i diametri maggiore o minore accessibili entro i loro limiti, ma non misurano direttamente il diametro primitivo della filettatura né verificano l'accoppiamento completo della filettatura.
Un calibro passa verifica ogni caratteristica della filettatura?
Verifica l'accoppiamento funzionale secondo il suo design e la norma di riferimento. Non isola necessariamente il diametro primitivo dal passo, dall'angolo, dalla forma, dalle bave o dai danni, pertanto potrebbero essere necessarie misurazioni aggiuntive quando un pezzo non supera il controllo.