
Las roscas UNJ y UN pueden compartir un diámetro nominal y un paso sin ser equivalentes. El sistema UNJ incluye un radio de raíz de rosca exterior controlado y los correspondientes requisitos de holgura de acoplamiento. Por lo tanto, un montaje de prueba exitoso no es suficiente para aprobar un componente UN como reemplazo de un componente UNJ especificado. Verifique las designaciones completas, las normas aplicables, la geometría de acoplamiento y la evidencia de inspección antes de autorizar una sustitución.
Se trata de un problema de revisión de planos tanto como de mecanizado. Una descripción de compra que conserva solo el diámetro y las roscas por pulgada puede eliminar precisamente la información que distingue a los dos sistemas de rosca.
La diferencia comienza por debajo de los flancos de la rosca
La raíz de la rosca exterior es el valle entre los flancos de rosca adyacentes. UNJ controla su forma redondeada en lugar de dejar la raíz como un resultado incidental de la herramienta que sea que corte los flancos. La rosca interior debe proporcionar la holgura requerida por esa geometría exterior. Por esto, la distinción no puede reducirse solo al paso.
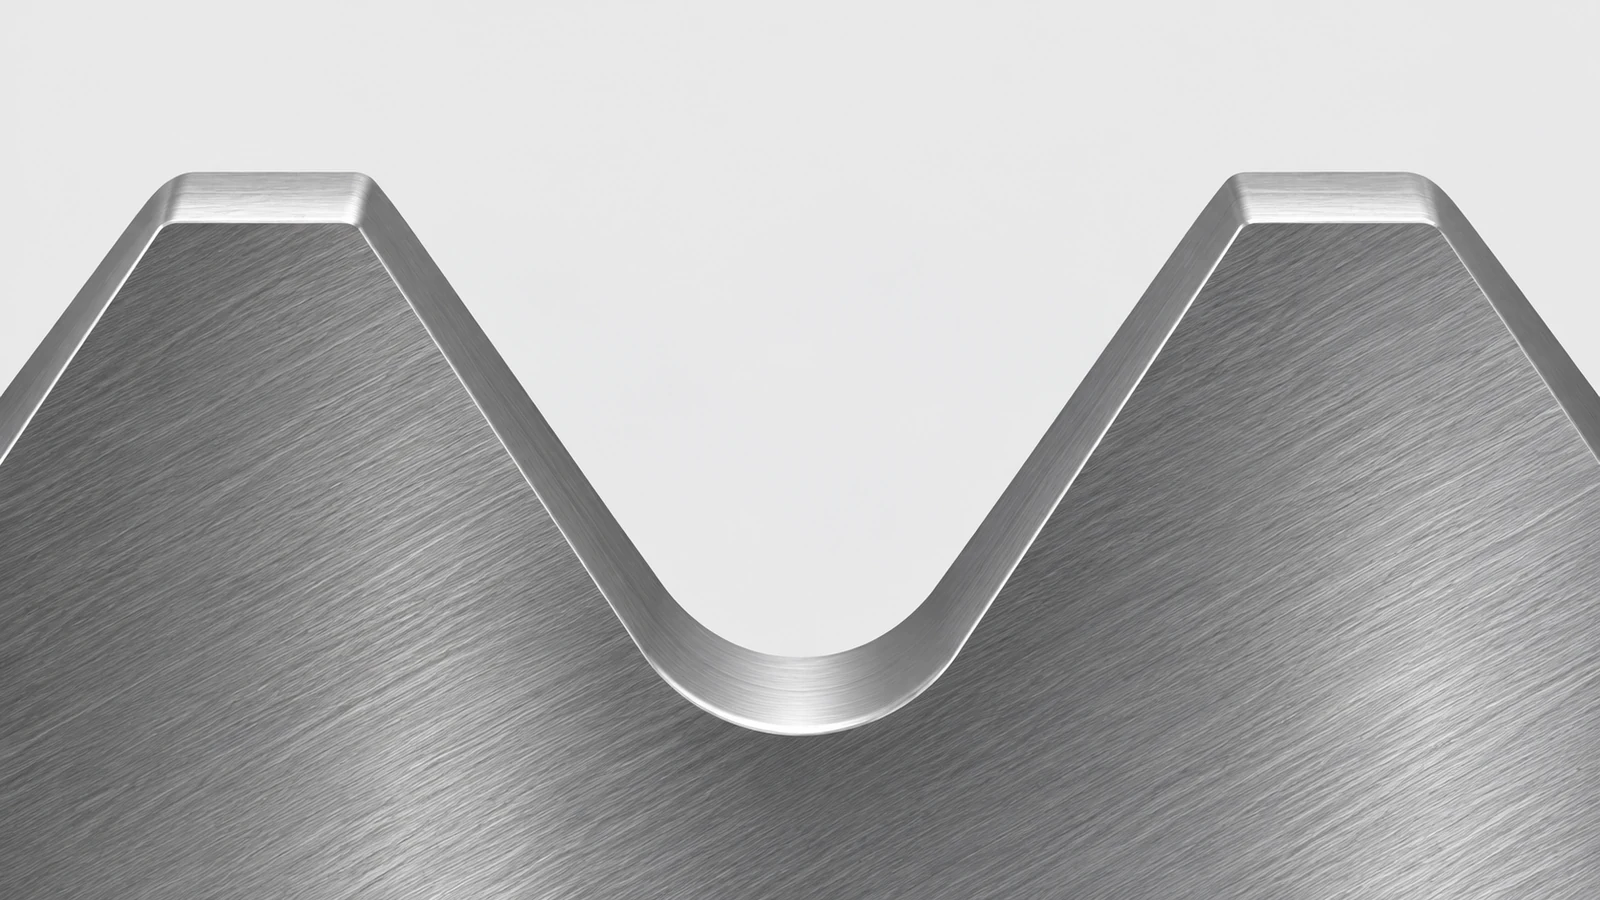
Una raíz controlada puede ser relevante para diseños sensibles a la fatiga, pero la designación por sí sola no establece la vida de una unión ensamblada. La condición del material, la condición superficial, la precarga, el historial de cargas y el resto del diseño de la unión siguen siendo relevantes. No convierta una comparación de formas de rosca en una afirmación de que cualquier sujetador UNJ superará a cualquier sujetador UN en todas las aplicaciones.
UNR tampoco es simplemente otra forma de escribir UNJ. Una raíz redondeada descrita bajo un sistema de rosca diferente no satisface automáticamente los límites UNJ requeridos. Identifique la norma y la clase reales en lugar de traducir cada mención de una raíz redondeada en el mismo requisito.
El página de mecanizado de roscas imperiales abarca el contexto de servicio para estas familias de roscas. Aquí, el problema es si la pieza propuesta preserva la definición de ingeniería de la unión.
Revise el par de acoplamiento, no una sola designación
Anote ambas designaciones de rosca completas antes de decidir si un par propuesto es aceptable. Incluya el tamaño nominal, el paso o la serie, la clase, la designación interior o exterior y la especificación aplicable. Luego identifique qué componente se está cambiando. Sustituir un eje roscado exterior plantea una revisión diferente a cambiar su pieza de acoplamiento roscada interior.
No suponga que la compatibilidad es simétrica. Una combinación que puede ensamblarse en una dirección de sustitución no establece que la combinación inversa tenga holgura adecuada. Tampoco la ausencia de interferencia establece que se hayan conservado la forma de raíz especificada, los supuestos de resistencia o los requisitos de inspección.
| Evidencia disponible | Qué ayuda a establecer | Qué queda sin resolver |
|---|---|---|
| Coincidencia de diámetro nominal y paso | El tamaño básico de rosca y el espaciado previstos | Forma de raíz, clase, holguras y cumplimiento de la especificación |
| Un montaje de prueba | Que el par probado puede acoplarse en las condiciones de prueba | Intercambiabilidad dentro de los límites permitidos y conformidad de cada pieza |
| Inspección según el sistema de roscas especificado | Evidencia para las características realmente evaluadas | Cualquier requisito del plano fuera de ese alcance de inspección |
Un reemplazo también necesita una longitud de acoplamiento definida y una relación con el hombro. Si la pieza apoya sobre roscas incompletas antes de alcanzar su asiento previsto, comparar las designaciones de rosca no ha resuelto el problema completo del montaje. Mantenga visibles las interfaces funcionales durante la revisión.
Transmita el requisito a través del utillaje y el acabado
La ruta de fabricación debe preservar la forma especificada en el punto donde se acepta la pieza. En una rosca externa, la geometría de la herramienta y la raíz resultante deben considerarse conjuntamente. Para una rosca interna, el agujero preparado y la geometría de la rosca terminada deben soportar la holgura de acoplamiento requerida. Confirme el utillaje frente al requisito completo en lugar de basarse en una descripción de herramienta que solo indica un tamaño de rosca conocido.
Esta revisión corresponde a una etapa temprana de la planificación de un Componente torneado por CNC. Puede afectar el acceso a las características, la secuencia alrededor de un hombro adyacente y lo que debe permanecer medible después del mecanizado. No es evidencia de que un proveedor particular posea todas las herramientas o calibres especializados; esa capacidad debe confirmarse por separado.
Cuando se especifica un recubrimiento u otro acabado, identifique si el requisito de rosca se aplica antes o después de esa operación y cómo se controla cualquier tolerancia. Una medición conforme antes del acabado no puede servir automáticamente como aceptación final para una geometría que ha cambiado posteriormente. El plano y los requisitos de compra deben resolver esa etapa de forma explícita.
Separe la evidencia de montaje de la evidencia de inspección
Un calibre funcional, una medición del diámetro de paso y una evaluación de la forma de la raíz responden a preguntas diferentes. El plan de inspección debe indicar qué características cubre cada método y qué especificación controla los criterios de aceptación. Evite tratar una única verificación aprobada como prueba de todos los elementos de la rosca.
Por ejemplo, la evidencia dimensional sobre el diámetro de paso no documenta, por sí sola, el radio de raíz externo. Asimismo, una imagen de la raíz no establece todos los requisitos funcionales de la rosca. El análisis existente sobre la inspección del diámetro de paso de la rosca explica por qué las verificaciones numéricas y funcionales no deben tratarse como intercambiables.
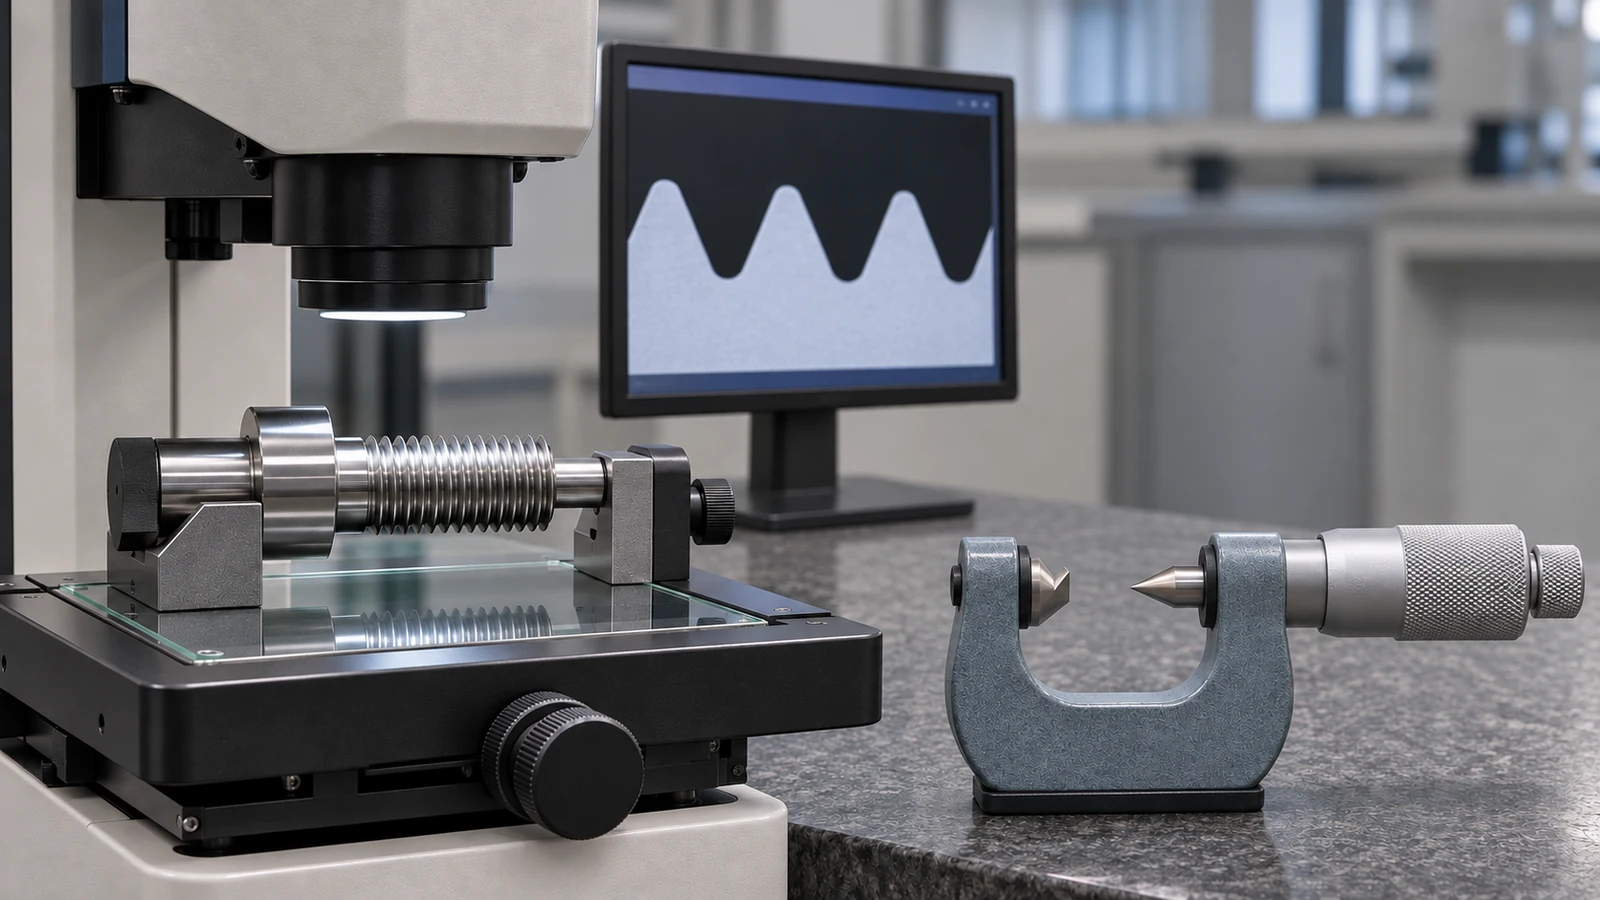
Solicite un registro de inspección que identifique la revisión de la pieza, la designación de la rosca, el método y la base de aceptación. Cuando la raíz no pueda evaluarse mediante la verificación rutinaria, resuelva el método adicional antes de fabricar el lote. La necesidad es de evidencia trazable, no de una declaración genérica de que las roscas fueron verificadas.
Cierre la revisión de la sustitución
Apruebe una sustitución solo después de que la autoridad de diseño responsable haya revisado la geometría de acoplamiento y los requisitos que conllevaba la designación original. Registre el cambio aprobado en la documentación controlada para que compras, fabricación e inspección utilicen la misma definición.
Si la propuesta sigue siendo “mismo diámetro, mismo paso y enrosca”, la revisión está incompleta. Esas observaciones son puntos de partida útiles, pero no establecen la equivalencia entre UNJ y UN.