
Per una parte in plastica in piccoli volumi, la scelta migliore dipende meno dall'etichetta del processo che da ciò che deve essere appreso o consegnato. La lavorazione CNC di solito ha senso quando la geometria è ancora in evoluzione, la quantità richiesta è limitata o la parte deve provenire da materiale di grado ingegneristico. Lo stampaggio a iniezione diventa più attraente quando un design stabile richiede una produzione ripetuta e il costo dell'attrezzatura può essere distribuito su un numero sufficiente di unità. Confronta l'intero percorso—attrezzature, prezzo della parte, libertà di progettazione, forma del materiale, validazione e tempistiche—non solo il prezzo quotato per pezzo.
Questa distinzione è importante per gli acquirenti che ordinano prototipi, lotti pilota, componenti di ricambio o primi lotti di produzione. Una parte stampata può avere un basso costo unitario ricorrente, ma il lavoro iniziale di attrezzatura e di design-for-molding può dominare un ordine di piccole dimensioni. Una parte lavorata può costare di più per unità ma evitare uno stampo dedicato e preservare l'opzione di rivedere una caratteristica prima che il design sia congelato.
Confronta l'intero percorso, non il prezzo unitario
Un confronto utile separa il costo non ricorrente dal costo ricorrente. La lavorazione CNC tipicamente evita un investimento in stampo, mentre ogni parte richiede tempo macchina, setup, attrezzature di fissaggio, cambi utensile e ispezione. Lo stampaggio a iniezione richiede attrezzature, prove dello stampo e setup del processo, ma un ciclo stabile può produrre parti ripetute con meno lavorazione per unità. Nessuno dei due modelli garantisce un costo totale inferiore: quantità, dimensione della parte, resina, tolleranze, requisiti estetici e operazioni secondarie spostano il punto di pareggio.
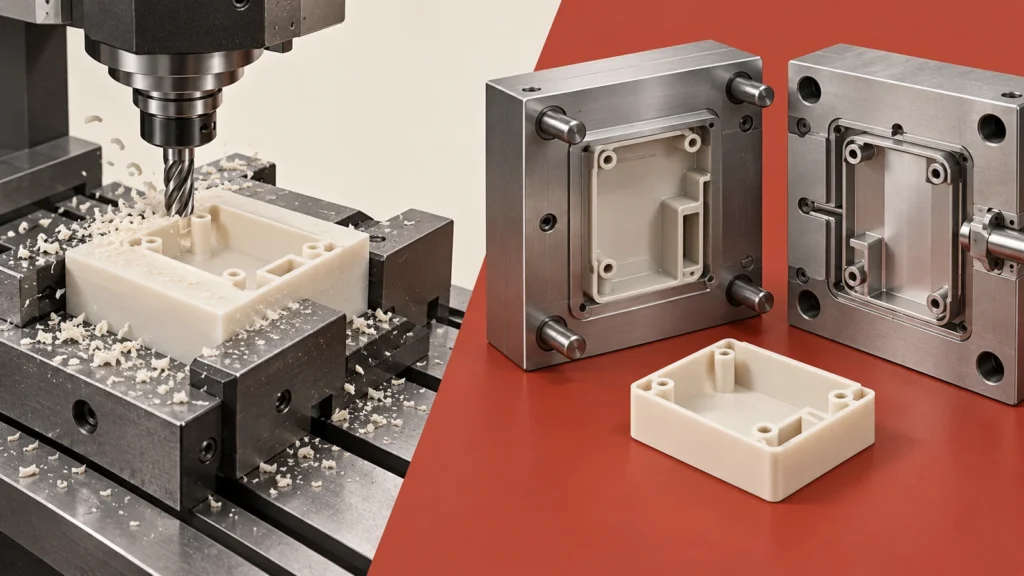
Chiedere ai fornitori di mostrare le ipotesi alla base del loro confronto. Il “prezzo unitario” include la certificazione del materiale, la finitura, l'ispezione, l'imballaggio o l'ammortamento dello stampo? Il preventivo si basa su un disegno finito o su un modello preliminare? Un confronto che esclude un'attrezzatura da una via o l'ispezione dall'altra non è pronto per la decisione.
Quando la lavorazione CNC è la prima mossa più sicura
La lavorazione meccanica è spesso la scelta pratica quando il progetto non è ancora stabile. Un foro di montaggio può spostarsi dopo una prova di accoppiamento; una parete può richiedere un ispessimento dopo una verifica di rigidità; oppure una sede di tenuta può richiedere una larghezza diversa dopo una prova di assemblaggio. Senza una cavità dello stampo da rielaborare, l'ingegneria può valutare una geometria rivista in una successiva costruzione. Ciò non rende gratuita ogni revisione: nuova programmazione, materiale, setup e ispezione comportano comunque costi e implicazioni sui tempi di consegna.
È utile anche quando un pezzo richiede un materiale disponibile come lastra, barra o blocco lavorabile ma che non è considerato come resina da stampaggio nel progetto. La qualità e la forma di stock richieste devono essere confermate, perché “stessa famiglia di polimeri” non significa che i pezzi lavorati e stampati si comportino in modo identico. La direzione della grana o dell'estrusione, le sollecitazioni residue, il condizionamento all'umidità e lo spessore della parete possono tutti influenzare le misurazioni e l'uso.
La geometria impone un confine reale. Cavità interne profonde, nervature sottili, sottosquadri e passaggi chiusi possono essere inaccessibili a un utensile da taglio o costosi da lavorare. I progettisti dovrebbero verificare la portata dell'utensile, i raggi degli angoli, le facce di serraggio e se il pezzo può essere realizzato in un'unica configurazione o richiede più orientamenti. Una revisione utile può fare riferimento alla capacità del sito di Capacità di prototipazione rapida CNC che opzioni di produzione a basso volume quando questi sono rilevanti per il piano di produzione.
Quando lo stampaggio a iniezione giustifica il costo dell'attrezzatura
Lo stampaggio diventa più convincente quando la geometria del prodotto e il materiale sono sufficientemente definiti, la domanda ripetuta è credibile e il design stampato può essere validato. Lo stampo non è solo una voce di costo; è parte della definizione del processo. La posizione del gate, la lunghezza del flusso, lo sfiato, il raffreddamento, l'espulsione, il ritiro e il posizionamento della linea di divisione influenzano il pezzo. Tali decisioni possono influire sull'aspetto, sulla stabilità dimensionale, sulle linee di saldatura e su come il componente si accoppia con le parti adiacenti.
Prima di approvare uno stampo, definire quali caratteristiche sono critiche e come saranno misurate. Una superficie CAD nominale non è un piano di accettazione. Specificare datum, tolleranze, grado del materiale, zone estetiche e le condizioni in cui vengono verificate le dimensioni. Se il componente è sollecitato, sigillato o allineato in un assieme, identificare le interfacce funzionali anziché applicare tolleranze strette indiscriminatamente.
L'economia dell'attrezzaggio dipende anche dalle revisioni previste. Se è probabile che una produzione pilota riveli cambiamenti delle interfacce, il costo di modifica di uno stampo dovrebbe essere incluso nel piano. Al contrario, continuare a lavorare meccanicamente un design maturo a un volume che giustificherebbe l'attrezzaggio può rendere inutilmente elevato il costo ricorrente del pezzo. Il confronto corretto è su un intervallo di quantità plausibili e modifiche ingegneristiche, non su una singola previsione ottimistica.
La forma del materiale cambia ciò che un prototipo dimostra
Un prototipo è utile solo se la sua evidenza corrisponde alla domanda. Un componente in plastica lavorato meccanicamente può rispondere a domande su ingombro, accesso all'assieme, accoppiamento di base e alcuni carichi funzionali. Potrebbe non prevedere il ritiro dello stampaggio, la resistenza delle linee di saldatura, l'orientamento delle fibre o l'aspetto superficiale. Un campione stampato può testare il processo di stampaggio effettivo in modo più diretto, ma la prima prova potrebbe comunque richiedere aggiustamenti prima di rappresentare una condizione di produzione stabile.
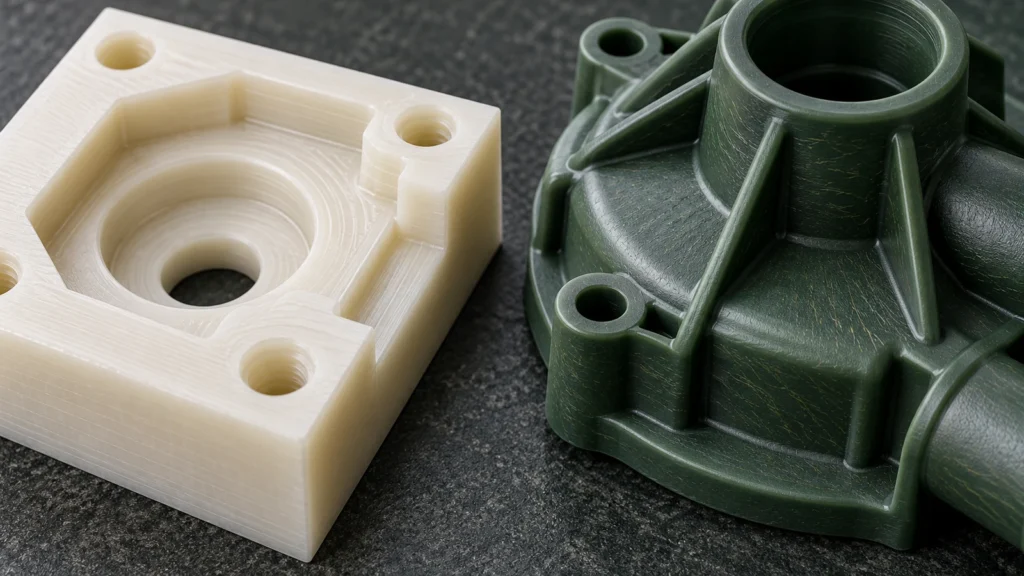
La validazione dovrebbe seguire il rischio del componente. Un coperchio non critico può richiedere verifiche dimensionali e di assieme. Un confine di pressione, un supporto di cuscinetto o un componente di tenuta possono richiedere prove funzionali in condizioni definite di temperatura, carico, fluido e cicli. Un prototipo rapido può selezionare i concetti; non può sostituire la qualifica che appartiene al materiale finale e al processo di produzione.
Un controllo pratico per la selezione del percorso
Utilizzare queste domande prima di richiedere preventivi:
- Quanti pezzi sono necessari per la prima produzione e quanto è probabile che tale quantità si ripeta?
- Quali dimensioni, superfici o interfacce controllano l'accoppiamento e la funzione?
- Il modello è congelato o la prossima produzione dovrebbe preservare spazio per modifiche?
- Il pezzo contiene caratteristiche difficili da raggiungere con un utensile da taglio o difficili da stampare ed espellere?
- Il prototipo deve rappresentare la resina e il processo di produzione effettivi, o è solo un modello di forma e accoppiamento?
- Quali registrazioni di ispezione, documenti dei materiali e prove sono necessari per l'accettazione?
Poi confrontare almeno due scenari: la quantità pilota prevista e una quantità realistica di produzione ripetuta. Includere modifiche ingegneristiche, manutenzione o modifica dell'attrezzaggio, operazioni secondarie, ispezione e ipotesi di scarto. Se la risposta cambia bruscamente con il volume, mantenere la decisione aperta finché la domanda e la maturità del design non sono più chiare.
Mantieni controllata la transizione tra i percorsi
Passare da un prototipo lavorato meccanicamente a un componente stampato è un trasferimento di progetto, non un semplice cambio di processo. Ricontrollare sezioni di parete, nervature, bossaggi, spoglie, raccordi e strategia di tolleranza in relazione al processo di stampaggio. Rivedere le interfacce che erano state lavorate meccanicamente dal pieno perché il ritiro dello stampaggio e la variabilità del processo possono modificare l'accoppiamento. Viceversa, non riprogettare ogni caratteristica per lo stampaggio finché non sono noti il materiale, il concetto di stampo e i requisiti funzionali.
Un pacchetto di passaggio conciso dovrebbe includere il disegno o la revisione del modello controllati, la specifica del materiale, le dimensioni critiche per la funzione, il metodo di ispezione, i test di validazione previsti e un registro dei rischi di progetto aperti. Ciò fornisce ai team di produzione e qualità una base comune per confrontare le evidenze del prototipo con quelle della produzione.
FAQ
La lavorazione CNC è sempre più economica per piccole quantità?
No. Spesso evita uno stampo dedicato, ma la complessità del componente, il prezzo del materiale grezzo, il tempo di lavorazione, l'attrezzaggio, la finitura e l'ispezione possono comunque rendere costosa una piccola serie. Confrontare il costo totale del progetto utilizzando il progetto e la quantità effettivi.
Un prototipo lavorato meccanicamente può rappresentare un componente stampato a iniezione?
Può rappresentare geometrie e interfacce selezionate, ma non riproduce automaticamente il ritiro legato allo stampaggio, l'orientamento del flusso, le linee di saldatura o gli effetti superficiali. Definire a quali domande il prototipo deve rispondere.
Quando un team dovrebbe passare a uno stampo?
Considerare l'attrezzaggio quando il progetto e il materiale sono sufficientemente stabili da poter essere validati, la domanda ripetuta sostiene l'investimento e la geometria stampata può soddisfare i requisiti funzionali e di ispezione del componente.