
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
Acier à outils H13
L'AISI H13 est l'acier à outils pour travail à chaud le plus largement utilisé au monde. Il s'agit d'un alliage chrome-molybdène-vanadium caractérisé par son excellente ténacité et sa résistance à la fissuration par fatigue thermique (faïençage). Contrairement aux aciers pour travail à froid, le H13 conserve une dureté élevée et son intégrité structurelle même sous exposition prolongée à des températures élevées, ce qui en fait la référence absolue pour les moules de fonderie sous pression et les outils d'extrusion à chaud. Chez Jucheng Precision, nous sommes spécialisés dans l'usinage CNC de haute précision du H13 pour l'industrie des moules et matrices. Nous fournissons une solution de fabrication complète, incluant le fraisage de cavités complexes en 5 axes, le forage profond de précision pour les canaux de refroidissement, et le traitement thermique géré pour atteindre l'équilibre idéal entre dureté et ténacité (48-54 HRC) pour votre outillage de production.
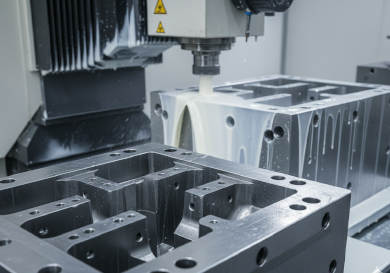
Capacités d'usinage de l'acier à outils H13
| Capacité | Description technique | Avantage Jucheng |
|---|---|---|
| Fraisage 5 axes de cavités profondes | Le H13 est la norme pour la fonderie sous pression. Nous utilisons le fraisage simultané 5 axes pour atteindre en profondeur les cavités de moules complexes avec des outils plus courts et plus rigides. | Nos centres haute vitesse Haas/Mazak minimisent la déviation des outils, garantissant des angles de dépouille et des épaisseurs de paroi parfaits pour les moules de coulée d'aluminium et de zinc complexes. |
| Forage profond pour canaux de refroidissement | Usinage de canaux d'eau internes profonds et précis pour la gestion thermique au sein du bloc de moule. | Nous assurons un alignement précis des canaux de refroidissement pour maximiser la dissipation de chaleur, évitant les “ points chauds ” dans vos moules de production. |
| Fraisage à sec (après trempe) | Usinage de finition du H13 après sa trempe à 48-54 HRC à l'aide d'outils céramiques et CBN avancés. | Nous permet de corriger la déformation due au traitement thermique, garantissant que les noyaux de moule coulissants et les lignes de joint s'ajustent avec un jeu nul. |
| Préparation à la nitruration de surface | Usinage des surfaces en H13 à Ra 0,8 μm pour préparer la nitruration gazeuse afin d'obtenir une résistance extrême à l'usure superficielle. | Prolonge la durée de vie de vos moules lors du moulage de plastiques abrasifs chargés de verre ou lors de la coulée de métal sous haute pression. |
Directives de fabrication pour l'acier à outils H13
Propriété de dureté à chaud :
Le H13 est conçu pour conserver sa dureté et sa résistance même lorsqu'il est exposé à des températures élevées (jusqu'à 540 °C). Conseil : Cette “ dureté à chaud ” en fait le choix de premier ordre pour les outils en contact avec le métal en fusion.
Résistance à la fatigue thermique :
Le H13 résiste très bien au “ faïençage thermique ” (microfissures causées par des cycles répétés de chauffage et de refroidissement). Conseil : Nous recommandons un processus de durcissement sous vide avec une trempe à l'azote contrôlée pour maximiser cette propriété.
Éviter les angles vifs :
Les contraintes thermiques se concentrent aux arêtes vives. Conseil : Concevez toujours des rayons internes (congés) dans les empreintes de moule afin de prévenir toute fissuration prématurée pendant le cycle de coulée sous pression.
Usinabilité :
À l'état recuit, le H13 s'usine modérément facilement (environ 70 % de celui du 12L12). Cependant, il est abrasif pour les outils. Conseil : Nous utilisons des outils revêtus de TiAlN pour gérer la chaleur générée lors des passes d'ébauche.
Applications principales
Moules de coulée sous pression
La norme industrielle pour les noyaux et empreintes de moules de coulée sous pression à haute pression d'aluminium, de magnésium et de zinc.
Filières d'extrusion à chaud
Filières et mandrins utilisés pour pousser le métal chaud à travers des profilés, nécessitant une résistance élevée à des températures élevées.
Moules d'injection plastique
Utilisé pour les moules à haute production et ceux transformant des plastiques techniques abrasifs lorsque l'acier inoxydable 420 n'est pas requis.
Matrices de forgeage
Matrices de marteau et de presse pour le forgeage à chaud de l'acier et de composants non ferreux.
Propriétés
| Densité | 7,80 g/cm³ |
| Résistance à la traction | 1200 - 1900 MPa |
| Limite d'élasticité | 1000 - 1650 MPa |
| Dureté | 48 - 54 HRC |
| Résistance aux chocs | 30 J (Charpy V-notch) |
| Conductivité thermique | 24,3 W/m-K |
| Température de service continu | Jusqu'à 540 °C |
| Indice d'usinabilité | 70% (recuit) |
| Soudabilité | Moyenne |
| Taille max. de pièce | 2000 x 800 x 600 mm |