
Respuesta breve: Un buen mecanizado de Vespel comienza por confirmar el grado exacto y la forma del material en stock, y luego sujetar la pieza con solo la fuerza suficiente para evitar que se mueva. A diferencia de un bloque metálico, una pieza de polímero puede deformarse en un plato o en un portapinzas y puede responder al calor de corte y a la liberación de tensiones. Por lo tanto, la dimensión final depende del apoyo de la pieza, la trayectoria de la herramienta, la temperatura y el momento en que se mide, no solo del tamaño programado.
Vespel es una familia de productos de poliimida de DuPont, no un único material intercambiable. SP-1, SP-21, SP-22, SP-211 y otras formas tienen composiciones y atributos diferentes. Confirme el grado especificado, la forma de fabricación, el proveedor del material en stock y el plano aplicable antes de seleccionar una ruta de mecanizado. Esta guía aborda el mecanizado de material polimérico suministrado para convertirlo en piezas; no implica que un grado particular sea adecuado para una aplicación sin una revisión de ingeniería.
Confirme el grado, la forma del material en stock y las superficies que importan
Antes del mecanizado de Vespel, concilie la designación del material con el certificado del material en stock y la forma. Un bloque, una placa, una barra o una pieza en bruto conformada directamente pueden presentar una geometría y una historia del material diferentes. Si una pieza se está rediseñando a partir de un componente metálico, es posible que el plano deba distinguir las dimensiones funcionales de las superficies que solo eran convenientes en el diseño original.
Relacione los taladros, las caras, las superficies de sellado y los brazos delgados críticos con la forma en que se sujetará el material en stock. Determine qué elementos de referencia pueden permanecer accesibles durante el desbaste y el acabado. Para un anillo delgado o una arandela plana, el riesgo puede ser la distorsión bajo el apriete; para un casquillo largo, puede ser la deflexión o el chatter; para una placa con cavidades, puede ser la liberación de tensiones a medida que se elimina material.
Elija una sujeción que restrinja la forma sin comprimirla
La guía de mecanizado de Vespel de DuPont hace hincapié en evitar la deflexión provocada por el dispositivo de fijación, el portapinzas o el plato. Describe los portapinzas como una opción de sujeción fiable cuando la fuerza es solo la suficiente para evitar el movimiento, y sugiere un plato de seis mordazas para distribuir la presión. Aplique estas indicaciones a la geometría y al grado de la pieza; verifique la fuerza de apriete con un montaje seguro en lugar de suponer que una presión adecuada para una pieza metálica es aceptable.
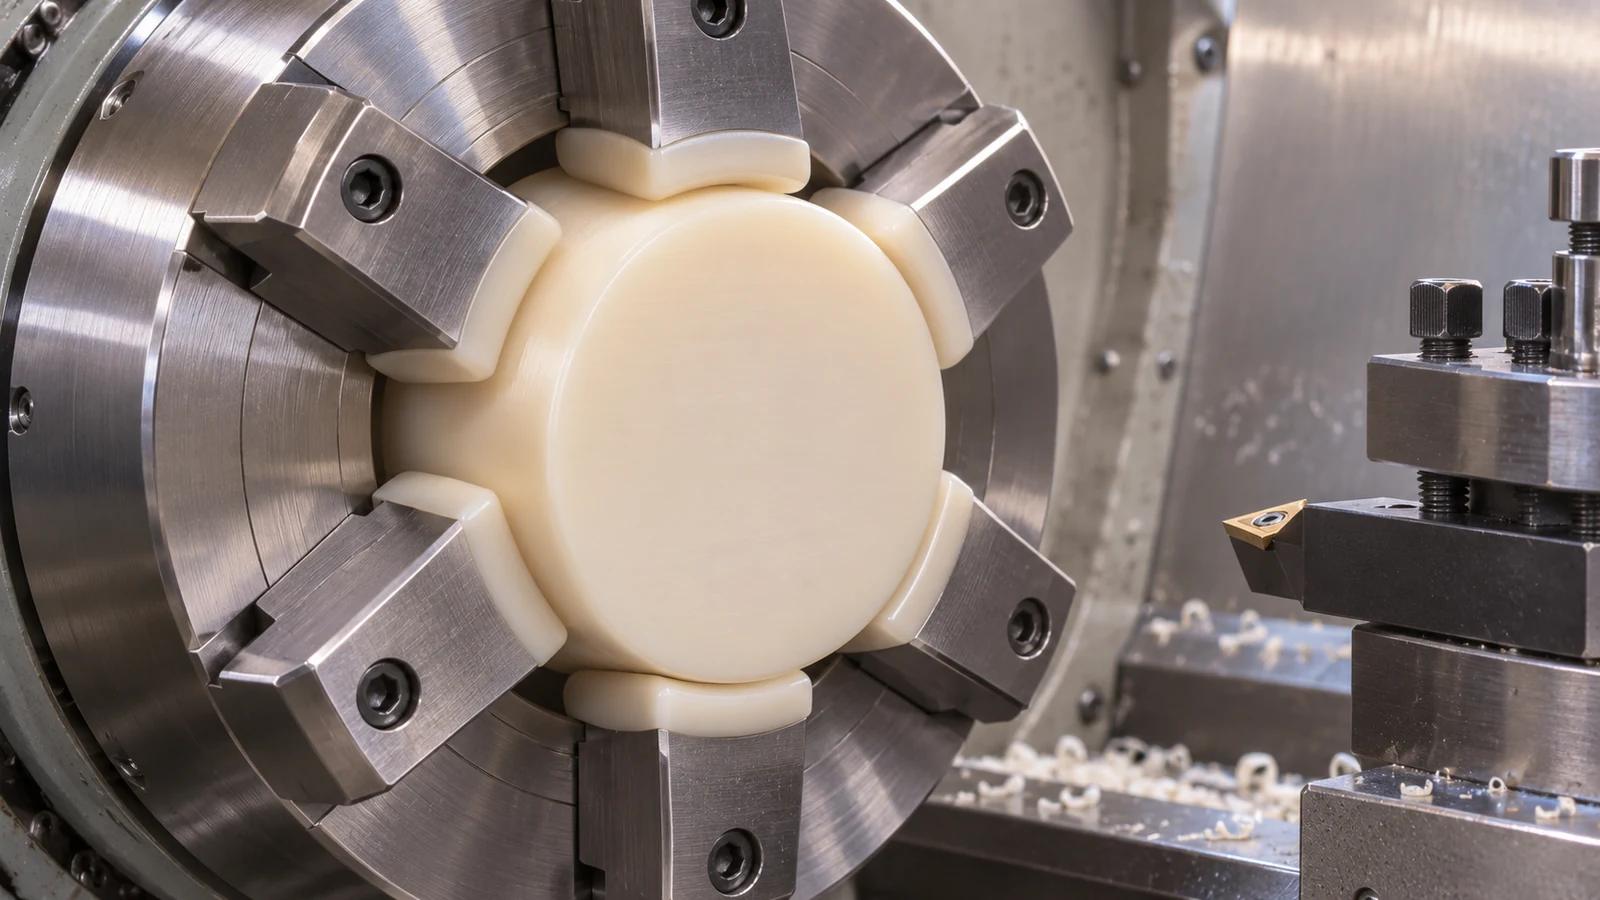 Utilice mordazas blandas, un mandril ajustado, un apoyo amplio o un dispositivo sacrificable cuando la geometría lo requiera. Evite los puntos de contacto estrechos que dejen marcas o que compriman una pared sin apoyo para darle forma. Una pieza que mide dentro de tolerancia mientras está sujeta puede recuperar su forma tras liberarse, por lo que debe definirse si el dispositivo de inspección apoya la pieza o la deja en estado libre.
Evite que el calor y la fuerza de corte se conviertan en dimensiones ocultas
En el mecanizado de polímeros, la fricción y el calor de corte pueden afectar la medición inmediata y el comportamiento de la pieza después de que vuelva a las condiciones ambientales. Una trayectoria de herramienta larga y con rozamiento puede calentar un taladro o una pared delgada; la dimensión leída en caliente puede no representar la dimensión tras el equilibrio térmico. Mantenga los filos afilados, evite las pausas, despeje las virutas y utilice un método de refrigeración compatible con el grado y la pieza.
La guía de DuPont señala que puede utilizarse refrigerante para minimizar los efectos térmicos y mantener la estabilidad dimensional, aunque en sus indicaciones se prefiere generalmente el chorro de aire frío. Esto no es una regla de que cada trabajo deba usar un refrigerante concreto. Confirme la compatibilidad química, la limpieza, la evacuación de virutas y cualquier restricción del cliente, y luego compare las mediciones después de que la pieza se haya estabilizado.
Utilice una secuencia de corte que preserve la referencia y el apoyo
El desbaste debe eliminar material sin dejar una geometría frágil que sea difícil de sujetar para el acabado. Deje suficiente material en las características de precisión para limpiarlas después de que se asienten las tensiones y los efectos térmicos, pero no utilice un margen genérico no relacionado con la pieza en bruto y el plano. Para un casquillo, una secuencia con apoyo puede desbastar el exterior y el taladro antes de completar una pared delgada; para una placa, desbaste ambas caras en un orden equilibrado antes de acabar la cara de referencia.
El torneado es adecuado para formas concéntricas cuando la sujeción no aplasta el material en stock. El fresado puede producir superficies planas, cavidades o patrones de taladros, pero deben tenerse en cuenta el apoyo de la pieza y el alcance de la herramienta a medida que la sección se vuelve delgada. El descripción general de los materiales plásticos proporciona el contexto más amplio de la familia de materiales, mientras que el verificado alcance estándar de torneado CNC cubre las características rotacionales que pueden aplicarse a casquillos y bujes.
Mida la pieza después de liberarla y de que recupere la temperatura
Establezca la condición de medición antes de calificar un proceso de mecanizado de Vespel. Registre si la pieza está sujetada, apoyada o libre; cuánto tiempo lleva estabilizada; y qué instrumento y fuerza de contacto son adecuados. Una sonda que presiona una característica blanda o delgada puede desviarla, mientras que una pieza sin apoyo puede combarse bajo su propio peso.
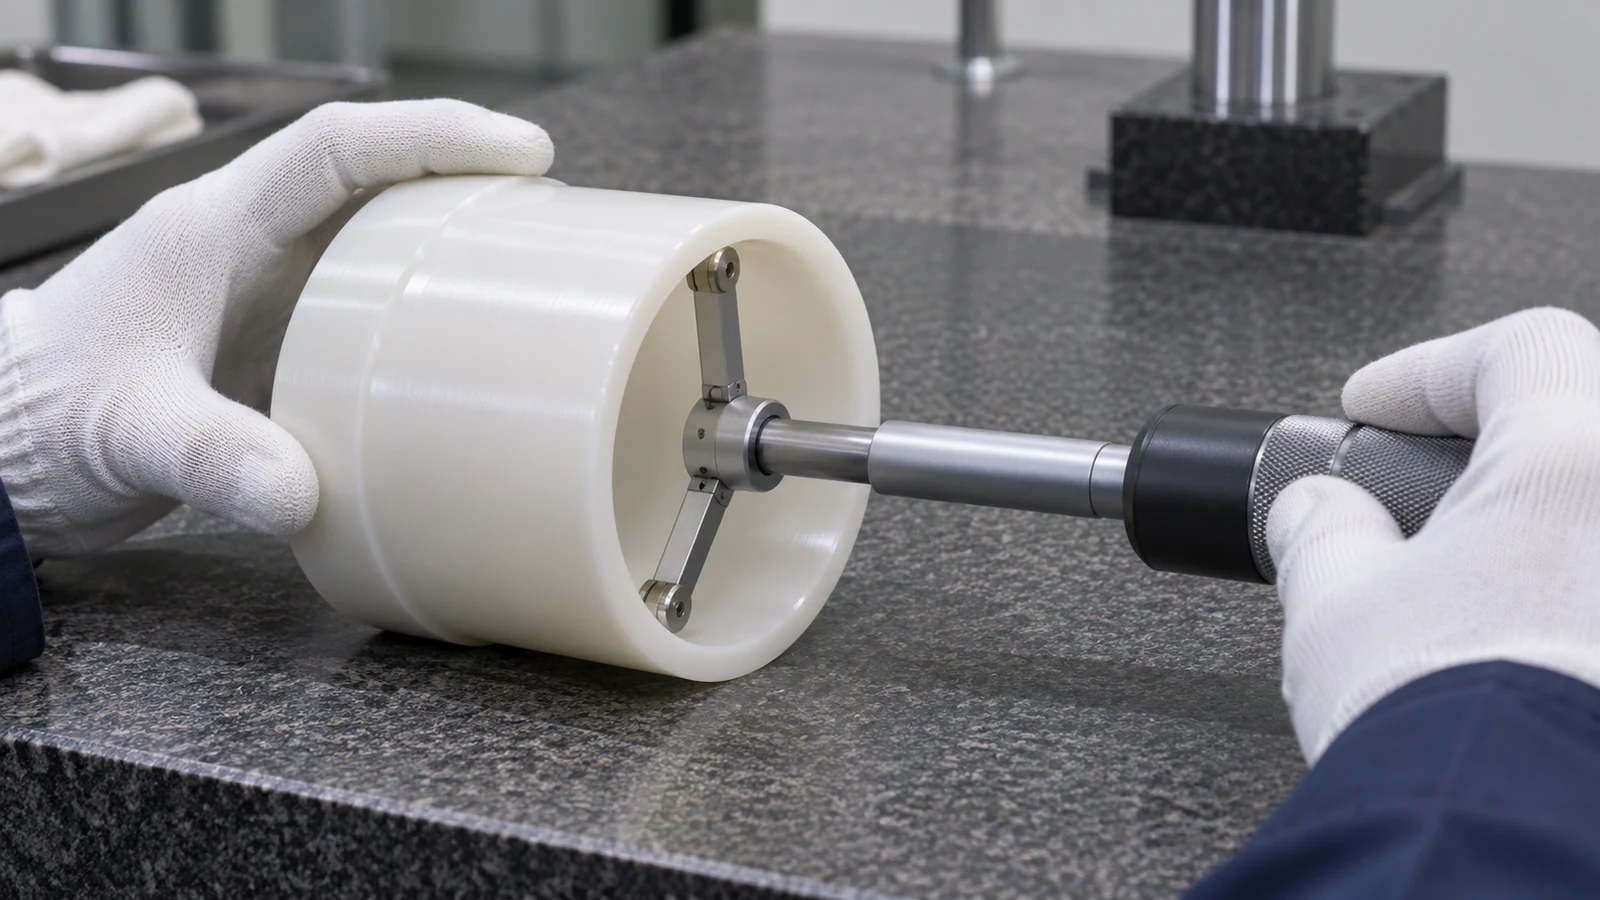 Para dimensiones ajustadas, inspeccione la característica después de que se haya disipado el calor del corte y la pieza haya alcanzado la condición de medición acordada. Compare un agujero o una cara de referencia con las relaciones funcionales del plano, no solo con un diámetro aislado. Si una pieza se desplaza después de liberarla, cambie el apoyo o la secuencia y repita una prueba controlada antes de ajustar la dimensión nominal del programa.
Revisión ilustrativa: un casquillo bridado delgado
Considere un casquillo de poliimida hipotético con un agujero largo y una brida delgada. Un mandril metálico rígido sujetaría rápidamente el diámetro exterior, pero podría comprimir la brida y hacer que el agujero pareciera más pequeño durante el corte. En su lugar, la revisión del proceso considera un apoyo distribuido, una sujeción ligera, una eliminación del material por etapas y una medición final después de liberar y estabilizar el casquillo.
Si la primera pieza se deforma fuera de redondez después de soltarla, el equipo no simplemente agranda el agujero programado. Verifica si la forma del material en bruto, la presión del mandril, la longitud de apoyo o el orden del desbaste están causando el movimiento. Este es un escenario de ingeniería ilustrativo, no un caso de cliente ni una afirmación de que un solo dispositivo de sujeción sirva para todas las calidades de Vespel.
Información que debe incluir al pedir piezas mecanizadas de Vespel
- Calidad exacta y forma del material en bruto, con identificación del material y requisitos de certificación.
- Revisión del plano, modelo CAD, cantidad, esquema de referencias y las dimensiones críticas para el ensamblaje.
- Espesor de pared, longitudes sin apoyo, profundidad de cavidades y superficies que deben permanecer estéticas o funcionales.
- Condición de inspección, requisito de estabilización, expectativas del informe y cualquier restricción de refrigerante o limpieza.
- Si el material es suministrado por el cliente y qué operaciones posteriores de acabado o ensamblaje están dentro del alcance.
Preguntas sobre el mecanizado de Vespel
¿Se puede sujetar el Vespel en un mandril estándar?
Se puede sujetar con un contacto y una presión adecuados, pero el dispositivo de sujeción no debe deformar el material base. La guía de DuPont aborda la sujeción distribuida y solo la fuerza de apriete suficiente para evitar el movimiento; confirme la configuración real para el grado y la geometría.
¿Se debe mecanizar en seco cada pieza de Vespel?
No existe una regla universal de refrigerante aplicable a cada grado y pieza. La guía del fabricante aborda el refrigerante para el control térmico y generalmente favorece el chorro de aire frío; verifique la compatibilidad, la limpieza, la evacuación de virutas y los requisitos del cliente para el trabajo específico.
¿Por qué cambia una dimensión del polímero después de soltar la sujeción?
La sujeción puede deformar elásticamente la pieza y la eliminación de material puede liberar tensiones. El cambio observado depende de la forma del material base, la geometría, la temperatura y el apoyo. Mida en la condición libre o apoyada acordada.
¿Se pueden aplicar los datos de mecanizado de SP-1 a todos los grados de Vespel?
No. Confirme el grado exacto y la forma del material base. No se debe suponer que un proceso cualificado en una formulación produzca el mismo resultado en otra.