
Resposta curta: Uma boa usinagem de Vespel começa pela confirmação da classe exata e da forma do estoque, e em seguida pela fixação da peça com apenas a força suficiente para evitar movimento. Diferentemente de um blank metálico, uma peça polimérica pode se deformar em uma castanha ou pinça e pode responder ao calor do corte e à liberação de tensões. A dimensão final depende, portanto, do apoio da peça, da trajetória da ferramenta, da temperatura e do momento em que é medida — não apenas do tamanho programado.
Vespel é uma família de produtos de poliimida da DuPont, não um único material intercambiável. SP-1, SP-21, SP-22, SP-211 e outras formas têm composições e atributos diferentes. Confirme a classe especificada, a forma de fabricação, o fornecedor do estoque e o desenho aplicável antes de selecionar uma rota de usinagem. Este guia aborda a usinagem de estoque polimérico fornecido para transformá-lo em peças; não implica que uma determinada classe seja adequada para uma aplicação sem análise de engenharia.
Confirme a classe, a forma do estoque e as superfícies que importam
Antes da usinagem de Vespel, concilie a especificação do material com o certificado do estoque e a forma. Um bloco, chapa, barra ou blank formado diretamente pode apresentar geometria e histórico de material diferentes. Se uma peça estiver sendo reprojetada a partir de um componente metálico, o desenho pode precisar distinguir dimensões funcionais de superfícies que eram apenas convenientes no projeto original.
Mapeie furos críticos, faces, assentos de vedação e braços finos em relação à forma como o estoque será fixado. Determine quais referenciais (datums) podem permanecer acessíveis durante o desbaste e o acabamento. Para um anel fino ou arruela plana, o risco pode ser a distorção sob fixação; para uma luva longa, pode ser a deflexão ou o chatter; para uma placa com cavidades, pode ser a liberação de tensões à medida que o material é removido.
Escolha uma fixação que restrinja a forma sem comprimi-la
O guia de usinagem de Vespel da DuPont enfatiza a prevenção da deflexão causada pelo dispositivo de fixação, pela pinça ou pela castanha. Ele descreve as pinças como uma opção de fixação confiável quando a força é apenas suficiente para evitar movimento, e sugere uma castanha de seis garras para distribuir a pressão. Aplique essa orientação à geometria e à classe da peça; verifique a força de fixação com uma configuração segura em vez de presumir que a pressão usada em peças metálicas seja aceitável.
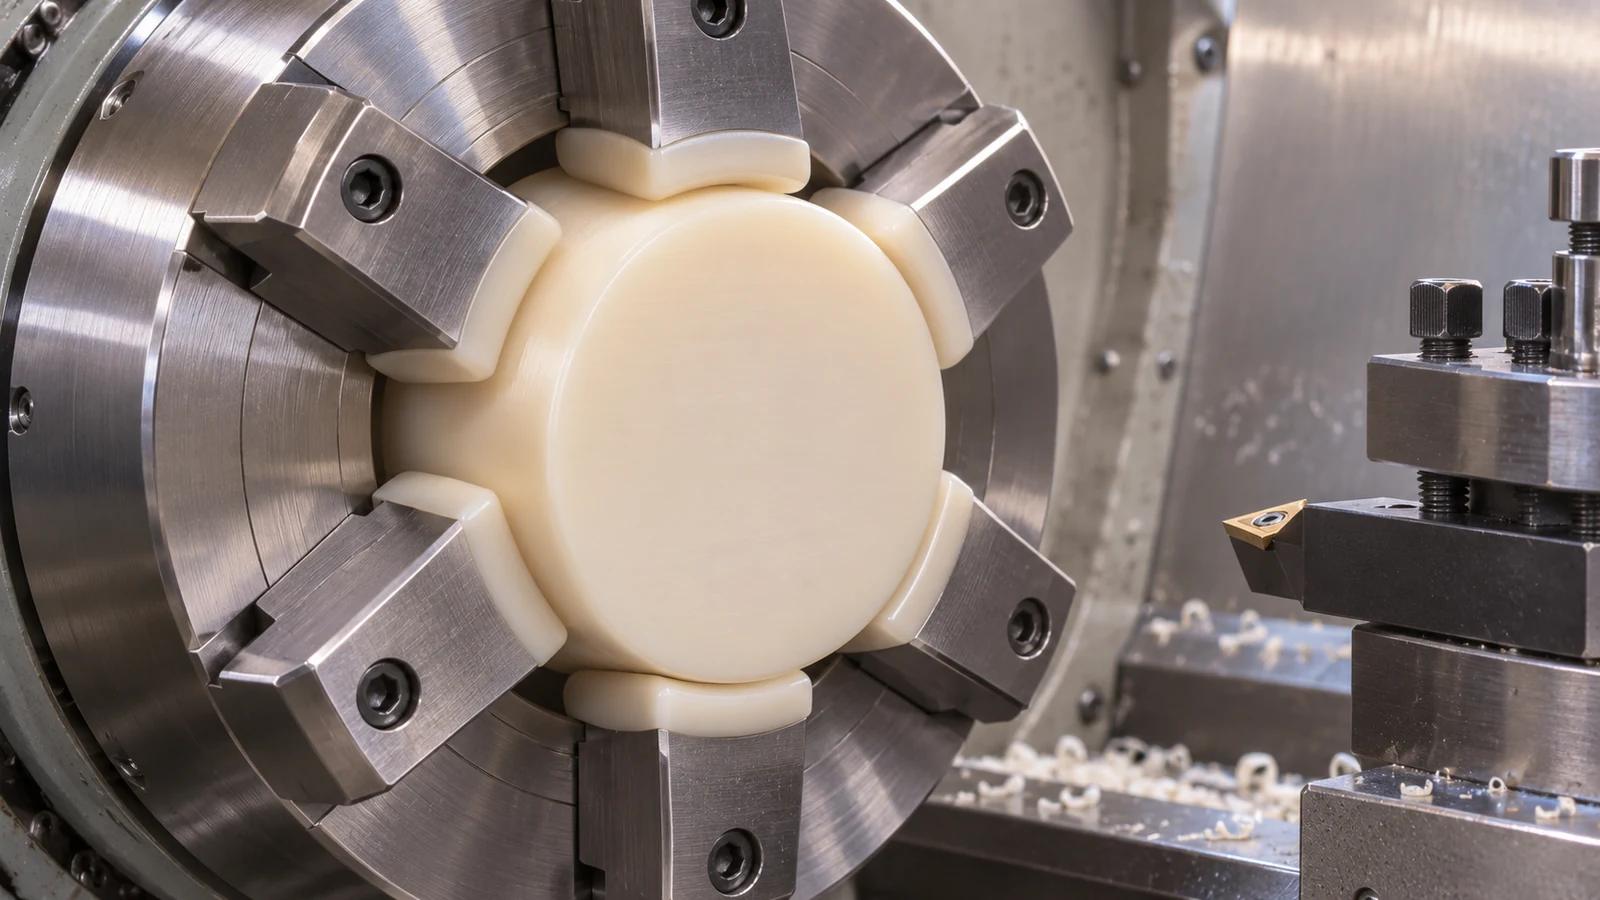 Use castanhas macias, um mandril de ajuste justo, um apoio amplo ou um dispositivo sacrificial quando a geometria exigir. Evite pontos de contato estreitos que deixem marcas ou comprimam uma parede sem apoio para dar forma. Uma peça que mede dentro da tolerância enquanto fixada pode voltar a deformar após a liberação, portanto defina se o dispositivo de inspeção apoia a peça ou a deixa em estado livre.
Evite que o calor e a força de corte se tornem dimensões ocultas
Na usinagem de polímeros, o atrito e o calor do corte podem afetar a medição imediata e o comportamento da peça após retornar às condições ambiente. Uma trajetória longa de ferramenta com atrito pode aquecer um furo ou uma parede fina; a dimensão lida a quente pode não representar a dimensão após o equilíbrio térmico. Mantenha as arestas afiadas, evite pausas (dwell), remova os cavacos e use um método de refrigeração compatível com a classe e a peça.
O guia da DuPont observa que o fluido de corte pode ser usado para minimizar efeitos térmicos e manter a estabilidade dimensional, embora o jato de ar frio seja geralmente preferido em suas orientações. Isso não é uma regra de que todo trabalho deva usar um único refrigerante. Confirme a compatibilidade química, a limpeza, a remoção de cavacos e quaisquer restrições do cliente, e então compare as medições após a peça ter estabilizado.
Use uma sequência de corte que preserve o referencial e o apoio
O desbaste deve remover material sem deixar uma geometria frágil difícil de fixar para o acabamento. Deixe sobremetal suficiente nas características de precisão para limpá-las após o assentamento das tensões e dos efeitos térmicos, mas não use uma folga genérica sem relação com o blank e o desenho. Para uma luva, uma sequência apoiada pode desbastar o exterior e o furo antes de concluir uma parede fina; para uma placa, desbaste ambas as faces em ordem equilibrada antes de acabar o lado de referência.
O torneamento é adequado para formas concêntricas quando a fixação não comprime o estoque. O fresamento pode produzir faces planas, cavidades ou padrões de furos, mas o apoio da peça e o alcance da ferramenta precisam de atenção à medida que a seção se torna fina. O visão geral dos materiais plásticos fornece o contexto mais amplo da família de materiais, enquanto o verificado escopo padrão de torneamento CNC abrange os recursos rotacionais que podem se aplicar a luvas e buchas.
Meça a peça após a liberação e a recuperação de temperatura
Defina a condição de medição antes de qualificar um processo de usinagem de Vespel. Registre se a peça está fixada, apoiada ou livre; há quanto tempo está estabilizada; e qual instrumento e força de contato são apropriados. Uma sonda que pressiona um recurso macio ou fino pode defleti-lo, enquanto uma peça sem apoio pode ceder sob seu próprio peso.
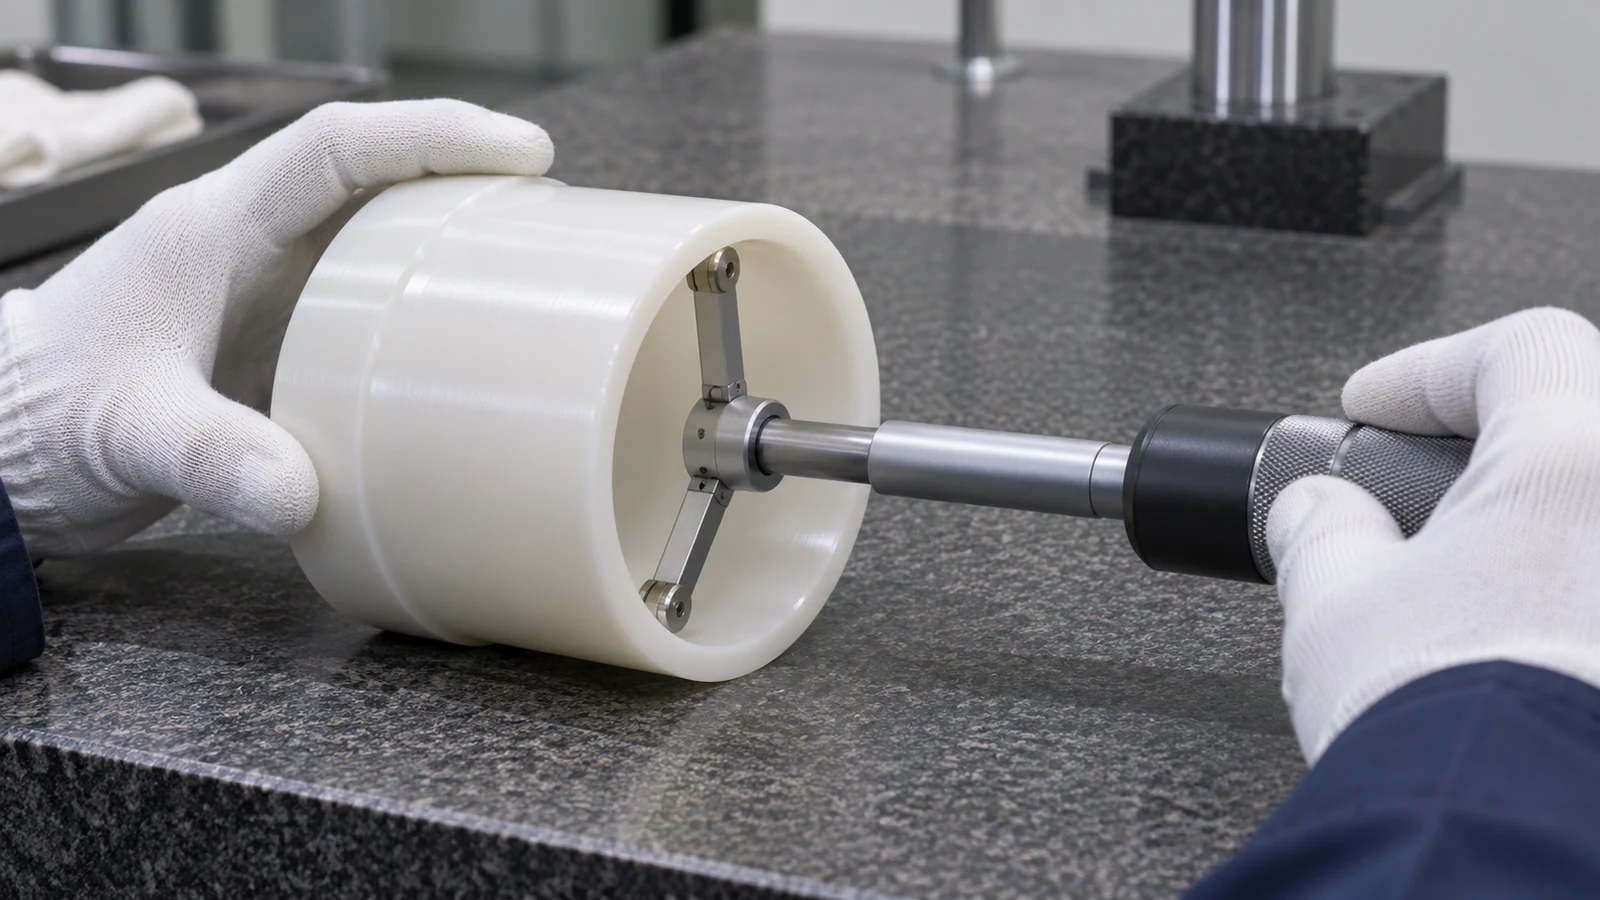 Para dimensões críticas, inspecione o recurso após o calor do corte ter se dissipado e a peça ter atingido a condição de medição acordada. Compare um furo ou face de referência com as relações funcionais do desenho, não apenas com um diâmetro isolado. Se uma peça se deslocar após a liberação, altere o apoio ou a sequência e repita um teste controlado antes de ajustar a dimensão nominal do programa.
Revisão ilustrativa: uma luva flangeada fina
Considere uma luva hipotética de poliimida com um furo longo e um flange fino. Uma placa de metal rígida prenderia o diâmetro externo rapidamente, mas poderia comprimir o flange e fazer o furo parecer menor durante o corte. A revisão do processo, em vez disso, considera apoio distribuído, fixação leve, remoção de material em etapas e medição final após a luva ser liberada e estabilizada.
Se a primeira peça ficar fora de redondeza após a desfixação, a equipe não simplesmente aumenta o furo programado. Ela verifica se a forma do blank, a pressão da placa, o comprimento do apoio ou a ordem de desbaste estão causando o movimento. Este é um cenário de engenharia ilustrativo, não um caso de cliente nem uma afirmação de que uma fixação serve para todos os graus de Vespel.
Informações a incluir ao encomendar peças usinadas de Vespel
- Grau exato e forma do estoque, com identificação do material e requisitos de certificação.
- Revisão do desenho, modelo CAD, quantidade, esquema de referência e as dimensões críticas para a montagem.
- Espessura da parede, comprimentos sem apoio, profundidade de cavidades e superfícies que devem permanecer cosméticas ou funcionais.
- Condição de inspeção, requisito de estabilização, expectativas de relatório e quaisquer restrições de refrigerante ou limpeza.
- Se o material é fornecido pelo cliente e quais operações de acabamento ou montagem a jusante estão no escopo.
Perguntas sobre usinagem de Vespel
O Vespel pode ser fixado em uma placa padrão?
Pode ser fixado com contato e pressão adequados, mas o dispositivo não deve deformar o material bruto. As orientações da DuPont abordam a fixação distribuída e apenas a força de fixação suficiente para evitar movimento; confirme a configuração real para o grau e a geometria.
Todas as peças de Vespel devem ser usinadas a seco?
Não existe uma regra universal de refrigerante que se aplique a todos os graus e peças. As orientações do fabricante abordam o refrigerante para controle térmico e geralmente favorecem o jato de ar frio; verifique a compatibilidade, a limpeza, a remoção de cavacos e os requisitos do cliente para o trabalho específico.
Por que uma dimensão do polímero muda após a desfixação?
A fixação pode deformar elasticamente a peça, e a remoção de material pode liberar tensões. A mudança observada depende da forma do material bruto, da geometria, da temperatura e do suporte. Meça na condição livre ou apoiada acordada.
Os dados de usinagem do SP-1 podem ser aplicados a todos os graus de Vespel?
Não. Confirme o grau exato e a forma do material bruto. Um processo qualificado em uma formulação não deve ser presumido como capaz de produzir o mesmo resultado em outra.