
Краткий ответ: При обработке Haynes 282 планируйте удаление основной части припуска, пока материал находится в согласованном состоянии после гомогенизационного отжига, а затем оставьте только те поверхности и размеры, которые требуют корректировки после заданного режима старения. Передача ответственности имеет значение: упрочнение старением изменяет состояние материала, тогда как базирование, остаточные напряжения и восстановление баз определяют, сможет ли чистовой проход выдержать чертёж. Не существует универсального припуска или режима резания для каждого прутка, листа или компонента.
Это руководство посвящено обработке деталей из деформируемого никелевого сплава Haynes 282 из поставляемой заготовки. Оно не предполагает, что поставщик механической обработки выполняет термообработку или сертифицирует турбину, деталь, работающую под давлением, или готовый узел. Определите сплав, вид продукции, состояние поставки, ответственного за термообработку и этап приёмки, прежде чем выбирать последовательность операций.
Начните с состояния заготовки и ответственности за термообработку
Haynes 282 — это дисперсионно-упрочнённый жаропрочный сплав. Haynes International указывает, что деформируемый материал обычно поставляется после гомогенизационного отжига, если не указано иное состояние, а его рекомендации по изготовлению предусматривают черновую обработку до упрочнения старением с возможностью последующей окончательной обработки или чистового шлифования. Это полезное технологическое указание, но не замена спецификации закупки: форма заготовки, размер сечения, предшествующая обработка и требуемое заказчиком состояние по-прежнему имеют решающее значение.
Выясните, кто отвечает за каждый переход. Чертёж или заказ на закупку должны указывать, получает ли поставщик заготовку после гомогенизационного отжига, выполняет ли сторонний обработчик гомогенизационный отжиг и старение, какие поверхности обрабатываются окончательно до этого этапа и какие элементы принимаются после него. Если цикл термообработки не назначен, станочник не может ответственно вывести его только из названия сплава.
Обчерните элементы, которые допускают состояние заготовки до старения
Используйте установку до старения для удаления основного объёма материала и создания логичной схемы баз, пока остаётся достаточно припуска для следующей операции. Карманы, неответственные поверхности, монтажные выемки и большая часть геометрии часто могут быть обчернены до упрочнения старением, но принадлежность конкретного элемента к этому этапу зависит от чертежа, толщины стенки и риска деформации. Не воспринимайте “черновая обработка до старения” как общее указание окончательно обработать все размеры заранее.
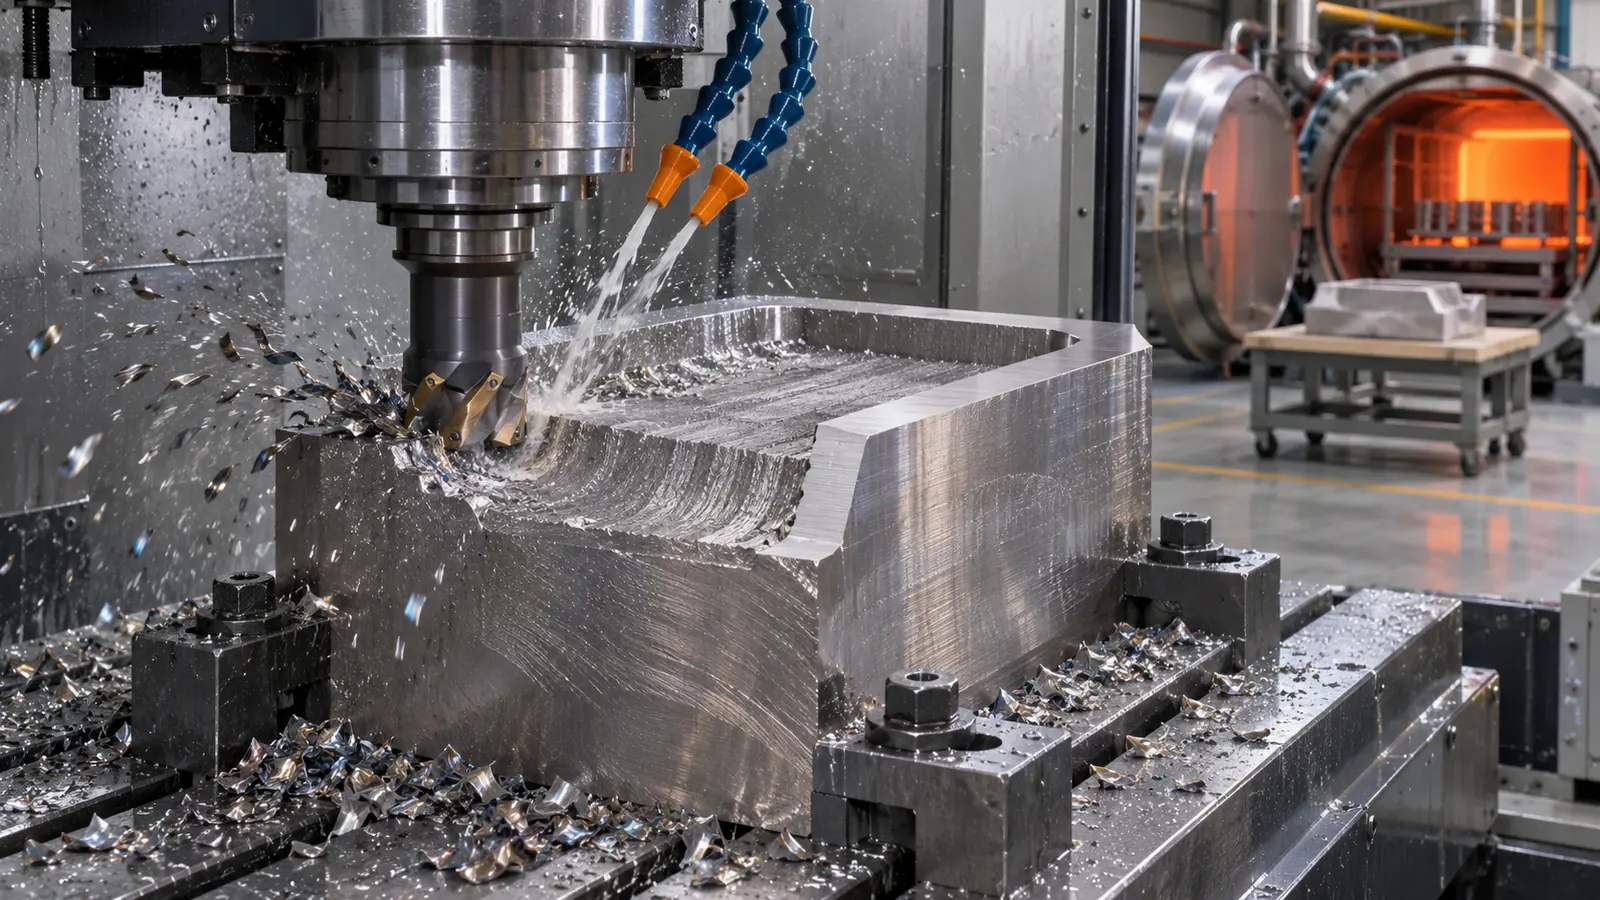 Практическая цель — сократить объём сложного резания после старения, не оставляя деталь настолько тонкой или асимметричной, чтобы она деформировалась в процессе обработки. Балансируйте съём припуска на противоположных поверхностях, где это позволяет конструкция, избегайте резких изменений сечения и сохраняйте доступные базовые поверхности. Жёсткая установка и равномерное врезание инструмента помогают предотвратить трение и местное наклёпывание; конкретный инструмент и параметры должны выбираться для фактического состояния материала и станка.
Назначайте припуск на чистовую обработку исходя из детали, а не из общего правила
Припуск на чистовую обработку должен покрывать ожидаемый съём материала, необходимый для восстановления критической геометрии после согласованного процесса, оставаясь при этом достаточно малым, чтобы избежать лишнего резания в более прочном состоянии после старения. Требуемая величина зависит от формы заготовки, геометрии детали, начальных остаточных напряжений, поддержки при термообработке и способа измерения компонента. Длинная тонкая стенка, толстый асимметричный блок и компактное точеное кольцо деформируются по-разному.
Когда отсутствует квалифицированный исторический процесс, согласуйте план первой детали вместо изобретения фиксированного числа. Определите поверхности, которые могут сместиться, зафиксируйте размеры до обработки, которые помогут диагностировать смещение, и определите базы и чистовые операции после обработки. Допуск чертежа и метод контроля — а не фраза “припуск на чистовую обработку” — определяют, приемлема ли окончательная деталь.
Планируйте чистовую обработку с учётом геометрии после старения
После заданной обработки восстановите базирование детали от функциональных баз, а не слепо повторяйте черновую установку. Проверьте, пригодны ли ещё оставшиеся базовые поверхности, можно ли закрепить деталь без её деформации и может ли инструмент достичь критической поверхности с достаточной жёсткостью. Небольшая контролируемая чистовая операция может исправить отверстие, торец или монтажное соотношение; она не может исправить неопределённую или нестабильную размерную цепь.
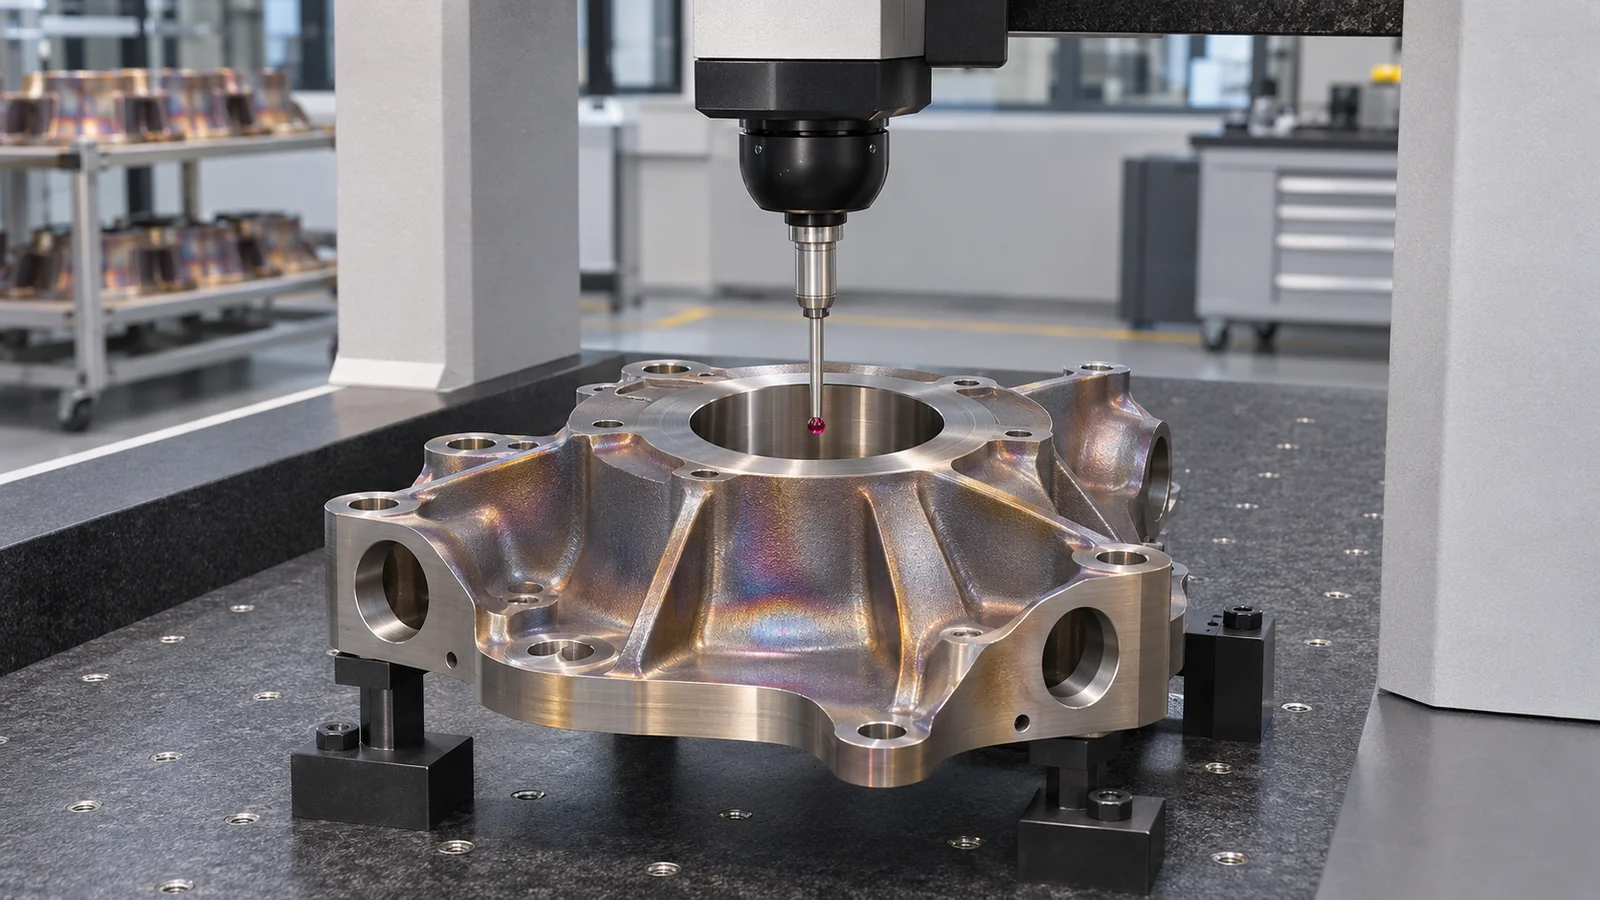 Если деталь сочетает точеные и фрезерованные элементы, определите, какие соотношения должны сохраняться в одной установке, а какие можно восстановить путём контроля. Стандартное точение может подходить для поверхностей вращения, тогда как фрезерование обрабатывает плоскости, карманы и отверстия под болты. Для сложного компонента полезное обсуждение технологичности (DFM) заключается в том, согласуются ли стратегия базирования, доступ инструмента и метод контроля, — а не просто в том, сколько осей имеет станок. См. проверенные стандартным объемом токарной обработки на ЧПУ для цилиндрических элементов и контекст высокотемпературного материала для более широкого семейства материалов.
Привяжите контроль к тому состоянию, в котором деталь получает заказчик
Укажите, проверяются ли размеры до термической обработки, после термической обработки, после финишной механической обработки или в нескольких из этих точек. Критические отверстия, уплотнительные поверхности, соосные элементы и крепёжные схемы могут требовать различных измерительных схем. Если поверхность обрабатывается до термообработки, но начинает выполнять функцию только после неё, контроль должен учитывать эту последовательность.
Сертификация материала, записи обработчика и контроль готовой детали отвечают на разные вопросы. Отчёт о контроле механической обработки может показывать измеренные размеры на указанном этапе; он не сертифицирует цикл термической обработки, если эта работа и документация явно не входят в объём. Чётко укажите требуемые записи и характеристики приёмки в запросе предложения (RFQ).
Иллюстративный разбор: ступенчатая опора с базовым отверстием
Рассмотрим гипотетический компонент опоры, изготовленный из заготовки Haynes 282, с центральным отверстием, двумя крепёжными поверхностями и тонкими периферийными перемычками. Инженер обозначает ось отверстия и одну поверхность как функциональные базы, при этом поставщик термообработки отвечает за заданную обработку. План механической обработки предусматривает черновую обработку корпуса с оставлением припуска на отверстии и крепёжной поверхности, балансирует съём материала вокруг перемычек и фиксирует геометрию до термообработки.
После термообработки контроль выявляет, что ось отверстия и крепёжная поверхность немного сместились относительно исходной установки. Поставщик переустанавливает деталь по согласованной схеме базирования, подтверждает, что припуска достаточно, выполняет финишную обработку критического сопряжения и измеряет деталь в её конечном состоянии. Этот сценарий является иллюстративным, а не заказом клиента или обещанной возможностью; его урок — проектировать передачу с учётом размеров, которые имеют значение.
Что включить в запрос предложения на механическую обработку Haynes 282
- Точное обозначение сплава, форма продукта, состояние материала и требования к сертификации.
- Ревизия чертежа, CAD-модель, количество и размеры, определяющие сборку или функционирование.
- Какие операции выполняются до и после термической обработки и кто выполняет каждую обработку.
- Базы, требования к чистоте поверхности, этап контроля, формат отчёта и любые потребности в прослеживаемости.
- Элементы, открытые для обсуждения DFM, включая тонкие сечения, глубокие отверстия, доступ инструмента и асимметричный съём материала.
Вопросы по обработке Haynes 282
Следует ли выполнять черновую обработку Haynes 282 перед упрочняющим старением?
Общие рекомендации Haynes International по изготовлению предусматривают черновую обработку перед упрочняющим старением и допускают последующую чистовую обработку или финишное шлифование. Применяйте эту последовательность только при указанном состоянии заготовки, геометрии компонента и утверждённом заказчиком маршруте термической обработки.
Можно ли выполнить все размеры окончательно до старения?
Нет. Окончательная последовательность зависит от того, какие размеры выдерживают последующую обработку, а какие должны быть проверены в состоянии поставки. Определите критичные сопряжения и предусмотрите соответствующий припуск для согласованной операции после обработки.
Назначает ли станочник цикл термической обработки?
По умолчанию нет. Ответственная инженерная или материальная спецификация должна определять цикл и требования к исполнителю обработки. Поставщик механической обработки должен предлагать только те операции и записи, которые он уполномочен и оснащён выполнять.
Какой способ назначения припуска на чистовую обработку наиболее безопасен?
Используйте чертёж, форму продукта, геометрию детали, историю процесса и проверенный план изготовления первого образца. Универсальный припуск не может предсказать деформацию для каждого сечения и установки.