
Resposta curta: Para a usinagem do Haynes 282, planeje a maior parte da remoção de material enquanto o material estiver na condição solubilizada e recozida acordada, reservando apenas as superfícies e dimensões que precisam de correção após a rota de envelhecimento especificada. A transição é importante: o endurecimento por envelhecimento altera a condição do material, enquanto a fixação, a tensão residual e a recuperação de datum determinam se um passe de acabamento consegue atender ao desenho. Não existe uma folga universal ou receita de corte para cada barra, chapa ou componente.
Este guia trata da usinagem de peças de liga de níquel Haynes 282 forjada a partir de estoque fornecido. Não pressupõe que o fornecedor de usinagem realize tratamento térmico ou certifique uma turbina, peça sob pressão ou conjunto completo. Defina a liga, a forma do produto, a condição de entrega, o responsável pelo tratamento térmico e a etapa de aceitação antes de escolher a sequência de operações.
Comece pela condição do estoque e pela responsabilidade pelo tratamento térmico
O Haynes 282 é uma liga de alta temperatura endurecida por precipitação. A Haynes International descreve o material forjado como normalmente fornecido solubilizado e recozido, a menos que outra condição seja especificada, e sua orientação de fabricação coloca a usinagem de desbaste antes do endurecimento por envelhecimento, com usinagem final ou retificação de acabamento disponíveis posteriormente. Essa é uma orientação útil de processo, não um substituto para a especificação de compra: a forma do estoque, o tamanho da seção, o processamento prévio e a condição exigida pelo cliente ainda prevalecem.
Pergunte quem é responsável por cada transição. O desenho ou a ordem de compra deve indicar se o fornecedor recebe estoque solubilizado e recozido, se um processador externo realiza o tratamento de solubilização e o envelhecimento, quais superfícies são acabadas antes dessa etapa e quais características são aceitas depois dela. Se o ciclo de tratamento térmico não for atribuído, o operador de usinagem não pode inferi-lo de forma responsável apenas pelo nome da liga.
Desbaste as características que toleram o estado do estoque antes do envelhecimento
Use a preparação antes do envelhecimento para remover material em bruto e estabelecer um esquema de datum lógico enquanto ainda há estoque suficiente para a próxima operação. Cavidades, faces não críticas, alívios de montagem e a maior parte da geometria frequentemente podem ser desbastados antes do endurecimento por envelhecimento, mas se uma característica específica pertence a essa etapa depende do desenho, da espessura da parede e do risco de distorção. Não trate “desbastar antes do envelhecimento” como uma instrução geral para acabar todas as dimensões antecipadamente.
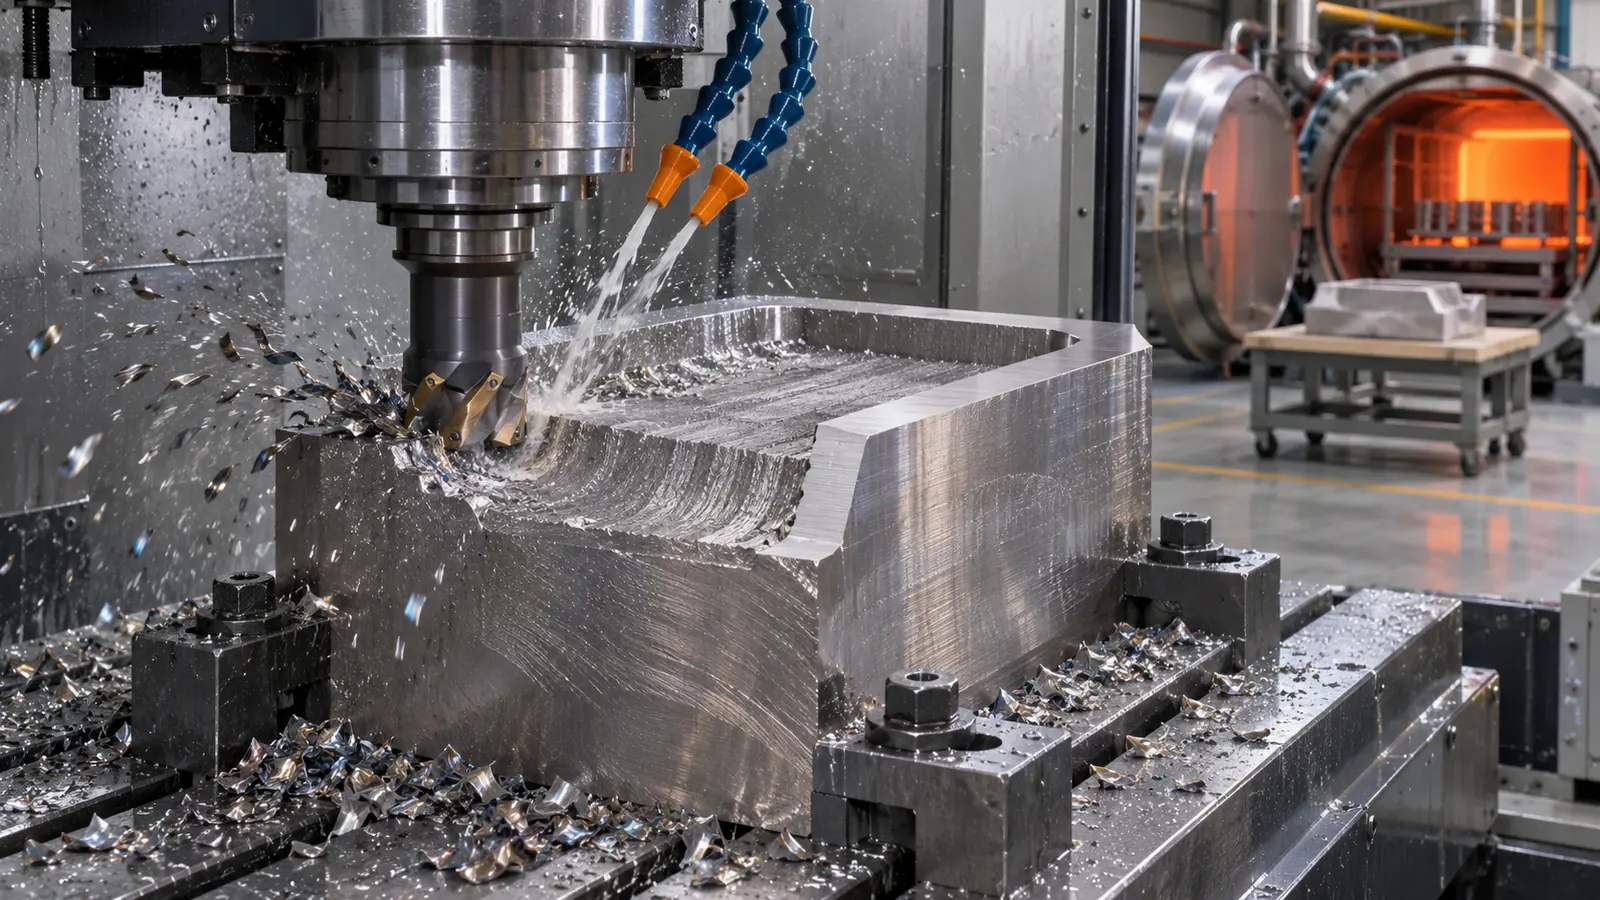 O objetivo prático é reduzir a quantidade de corte difícil após o envelhecimento sem deixar uma peça tão fina ou assimétrica que se mova durante o processamento. Equilibre a remoção de material entre faces opostas onde o projeto permitir, evite mudanças abruptas de seção e preserve superfícies de referência acessíveis. Uma fixação rígida e um engajamento consistente da ferramenta ajudam a evitar atrito e endurecimento superficial localizado; a ferramenta e os parâmetros exatos devem ser selecionados para a condição real do material e da máquina.
Defina a folga de acabamento a partir da peça, não de uma regra genérica
Uma folga de acabamento deve cobrir a remoção de material esperada necessária para restaurar a geometria crítica após o processo acordado, permanecendo pequena o suficiente para evitar corte desnecessário na condição endurecida por envelhecimento mais resistente. A quantidade necessária depende da forma do estoque, da geometria da peça, da tensão residual inicial, do suporte do tratamento térmico e de como o componente é medido. Uma parede fina e longa, um bloco espesso e assimétrico e um anel torneado compacto não se movem da mesma forma.
Quando não existir um processo histórico qualificado, acorde um plano de primeira peça em vez de inventar um número fixo. Identifique as superfícies que podem se mover, registre as dimensões antes do tratamento que ajudarão a diagnosticar o movimento e defina os datums e as operações de acabamento após o tratamento. A tolerância e o método de inspeção do desenho — não a expressão “folga de acabamento” — decidem se a peça final é aceitável.
Planeje a usinagem de acabamento em torno da geometria após o envelhecimento
Após o tratamento especificado, restabeleça a peça a partir de datums funcionais em vez de repetir cegamente a preparação de desbaste. Verifique se as faces de referência restantes ainda são utilizáveis, se a peça pode ser apoiada sem distorcê-la e se a ferramenta consegue alcançar a superfície crítica com rigidez adequada. Uma operação de acabamento pequena e controlada pode corrigir um furo, uma face ou uma relação de montagem; não pode reparar uma cadeia de datums indefinida ou instável.
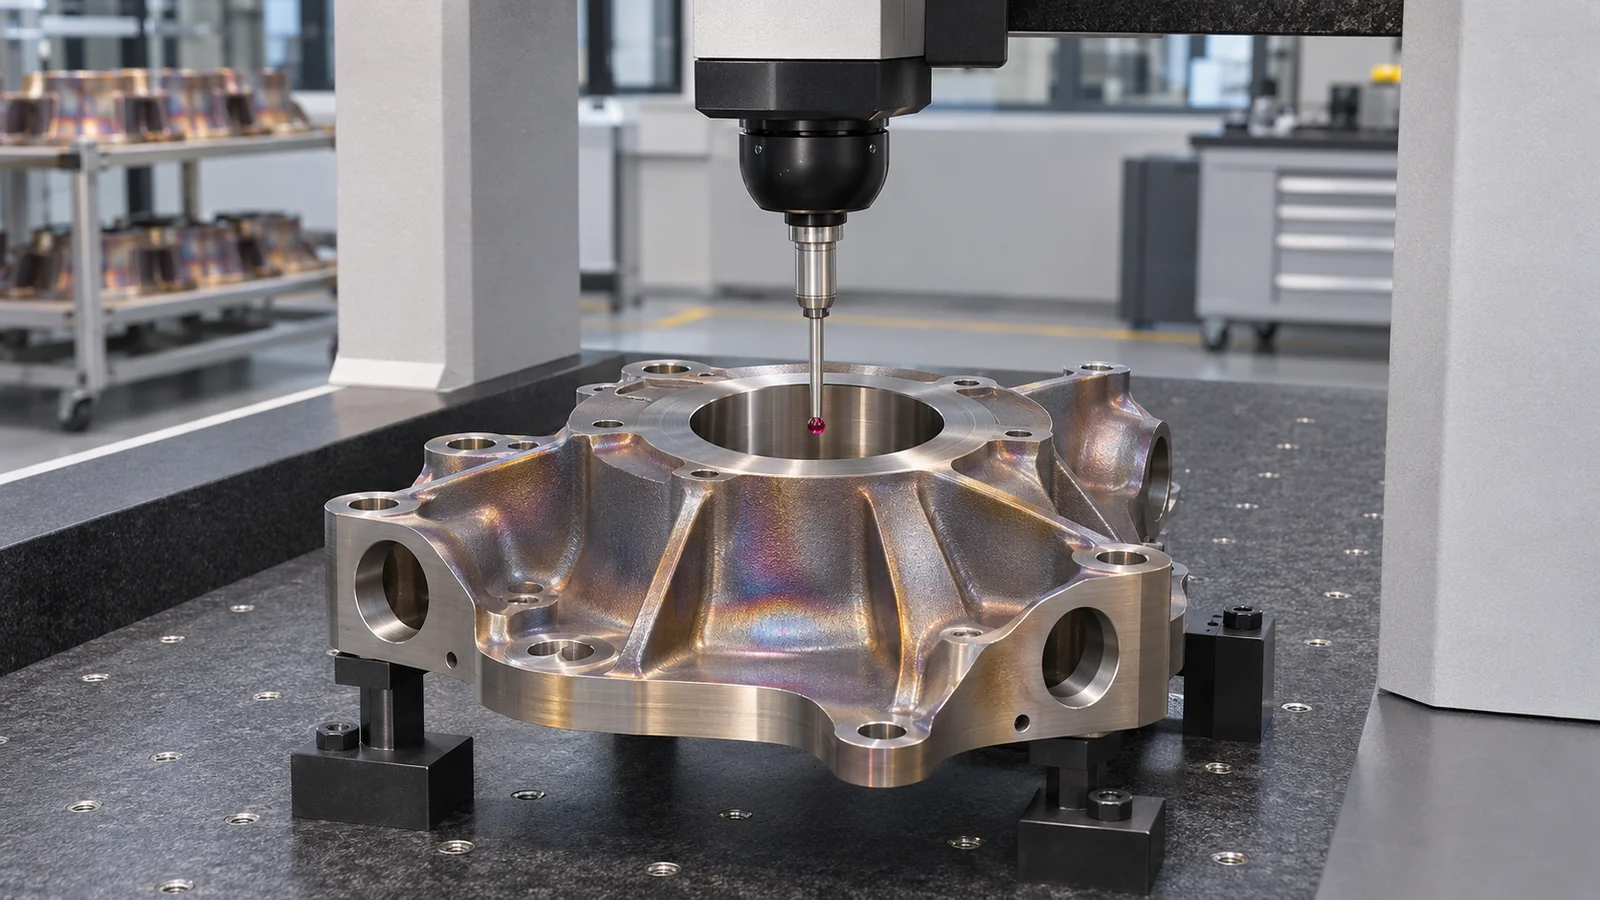 Quando a peça combina características torneadas e fresadas, decida quais relações devem ser mantidas em uma única preparação e quais podem ser recuperadas por meio de inspeção. O torneamento padrão pode ser adequado para superfícies rotacionais, enquanto o fresamento lida com faces planas, cavidades e padrões de furos. Para um componente complexo, a discussão útil de DFM é se a estratégia de datum, o acesso da ferramenta e o método de inspeção estão de acordo — não simplesmente quantos eixos a máquina possui. Consulte o verificado escopo padrão de torneamento CNC para recursos cilíndricos e contexto de material de alta temperatura para a família de materiais mais ampla.
Mantenha a inspeção vinculada à condição em que o cliente recebe
Declare se as dimensões são verificadas antes do tratamento térmico, após o tratamento térmico, após o acabamento usinado ou em mais de um desses pontos. Furos críticos, faces de vedação, recursos coaxiais e padrões de montagem podem exigir diferentes configurações de medição. Se uma superfície é acabada antes do tratamento, mas não é funcional até depois, a inspeção deve considerar essa sequência.
A certificação do material, os registros do processador e a inspeção da peça acabada respondem a perguntas diferentes. Um relatório de inspeção de usinagem pode mostrar as dimensões medidas no estágio declarado; ele não certifica o ciclo de tratamento térmico, a menos que esse trabalho e a documentação estejam explicitamente no escopo. Mantenha os registros solicitados e as características de aceitação claros na RFQ.
Revisão ilustrativa: um suporte escalonado com furo de datum
Considere um componente de suporte hipotético feito de um tarugo de Haynes 282, com um furo central, duas faces de montagem e nervuras periféricas finas. O engenheiro marca o eixo do furo e uma face como os datums funcionais, enquanto o fornecedor de tratamento térmico é responsável pelo tratamento especificado. O plano de usinagem desbasta o corpo e deixa sobremetal no furo e na face de montagem, equilibra a remoção ao redor das nervuras e registra a geometria antes do tratamento.
Após o tratamento, a inspeção constata que o eixo do furo e a face de montagem se deslocaram ligeiramente em relação à configuração original. O fornecedor refixa a peça a partir do esquema de datums acordado, confirma que resta sobremetal suficiente, faz o acabamento da relação crítica e mede a peça em seu estado final. Este cenário é ilustrativo, não é um trabalho de cliente nem uma capacidade prometida; sua lição é projetar a transferência em torno das dimensões que importam.
O que incluir em uma RFQ de usinagem de Haynes 282
- Designação exata da liga, forma do produto, condição do material e requisitos de certificação.
- Revisão do desenho, modelo CAD, quantidade e as dimensões que controlam a montagem ou a função.
- Quais operações ocorrem antes e depois do tratamento térmico, e quem realiza cada tratamento.
- Datums, requisitos de acabamento, estágio de inspeção, formato do relatório e quaisquer necessidades de rastreabilidade.
- Recursos abertos à discussão de DFM, incluindo seções finas, furos profundos, acesso da ferramenta e remoção assimétrica de material.
Perguntas sobre a usinagem do Haynes 282
O Haynes 282 deve ser desbastado antes do endurecimento por envelhecimento?
A orientação geral de fabricação da Haynes International recomenda o desbaste antes do endurecimento por envelhecimento e permite a usinagem final ou a retificação de acabamento posteriormente. Aplique essa sequência somente com a condição de estoque especificada, a geometria do componente e a rota de tratamento térmico aprovada pelo cliente.
Todas as dimensões podem ser acabadas antes do envelhecimento?
Não. A sequência final depende de quais dimensões podem tolerar o tratamento subsequente e de quais devem ser verificadas na condição de entrega. Identifique as interfaces críticas e reserve sobremetal adequado para a operação pós-tratamento acordada.
O operador de usinagem define o ciclo de tratamento térmico?
Não por padrão. A engenharia responsável ou a especificação de material deve definir o ciclo e os requisitos do processador. O fornecedor de usinagem deve cotar apenas as operações e os registros que está autorizado e equipado a fornecer.
Qual é a maneira mais segura de definir uma sobremetal de acabamento?
Use o desenho, a forma do produto, a geometria da peça, o histórico do processo e um plano de primeira peça validado. Uma sobremetal genérica não consegue prever a movimentação para cada seção e setup.