
Un moule réalisé dans la précipitation peut figer la dépouille, l'épaisseur de paroi, la position d'injection, la stratégie d'éjection, les hypothèses de retrait et les attentes esthétiques dans un acier coûteux. Rester trop longtemps en CNC peut aussi faire perdre de l'argent lorsque chaque pièce répétée consomme du temps machine et de la matière. Ce guide s'appuie sur trois horloges de projet — conception, trésorerie et qualité — pour décider quand usiner des pièces plastiques, quand les mouler, et ce qui doit changer avant un transfert de procédé propre.
Trois horloges pilotent la décision
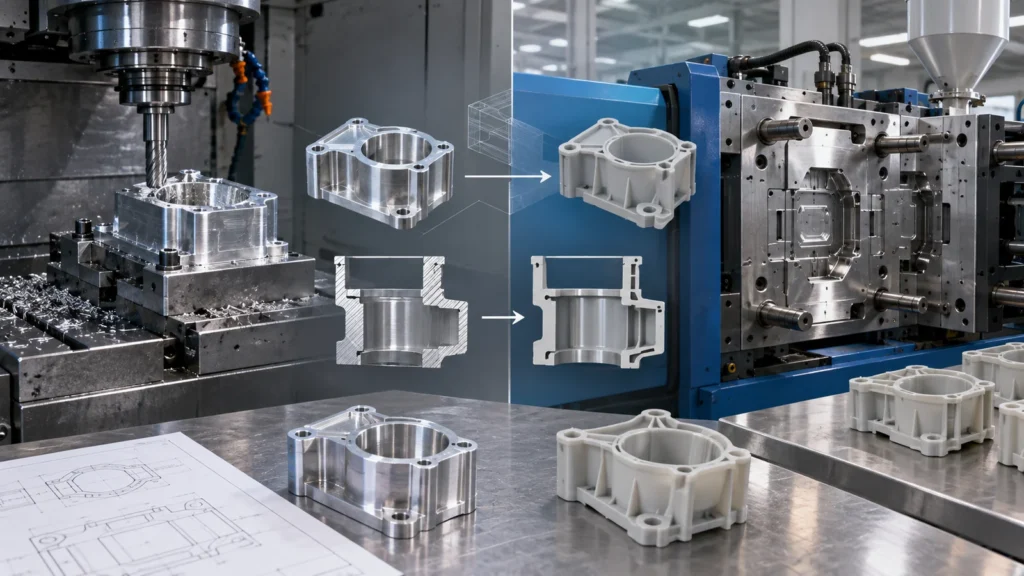
L'horloge de conception mesure la vitesse à laquelle le modèle CAO et le plan évoluent. Si les interfaces, les épaisseurs de paroi, la fixation ou les retours utilisateurs ne sont pas résolus, l'usinage permet des révisions sans modifier un moule de production. L'horloge financière mesure le moment où l'outillage initial peut être justifié par une demande crédible. L'horloge qualité mesure le moment où l'équipe comprend quelles dimensions, surfaces, propriétés matérielles et enregistrements de procédé doivent rester stables d'un lot à l'autre.
Ces horloges atteignent rarement zéro ensemble. Une prévision de ventes peut justifier l'outillage alors que la conception n'est pas encore mature. Une pièce techniquement stable peut avoir une demande incertaine. Un moule peut être commandé avant que les références d'inspection soient convenues. La meilleure voie suit l'horloge la plus lente. L'usinage CNC peut servir de pont maîtrisé lorsqu'une condition n'est pas prête, tandis que le moulage ne devrait commencer que lorsque l'incertitude restante est suffisamment faible pour être gérée par des essais de moule et une validation.
| Signal du projet | Rester avec CNC | Préparer pour le moulage |
|---|---|---|
| Activité de révision | La géométrie critique change encore après les tests. | Les interfaces et les dimensions fonctionnelles sont figées. |
| Demande | La quantité est incertaine ou libérée en petits lots. | Prévisions et durée de vie du produit soutiennent l'outillage. |
| Plan qualité | Les tests identifient encore les caractéristiques critiques. | Les références, les limites, l'aspect esthétique et l'inspection sont définis. |
| Matière | La matière première est nécessaire pour l'apprentissage fonctionnel. | Une nuance moulable et une fenêtre de transformation sont sélectionnées. |
Le même fichier CAO ne crée pas la même pièce
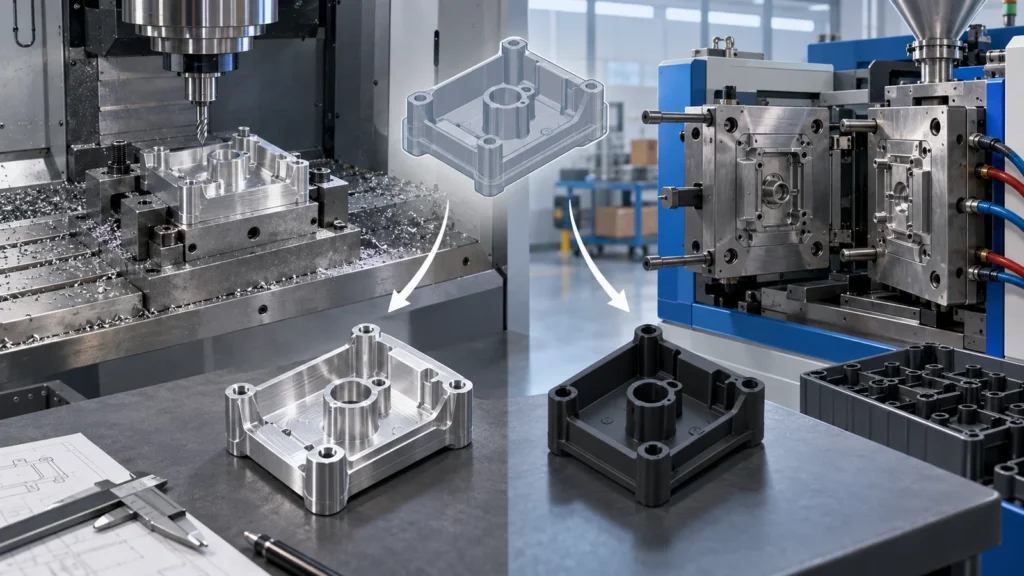
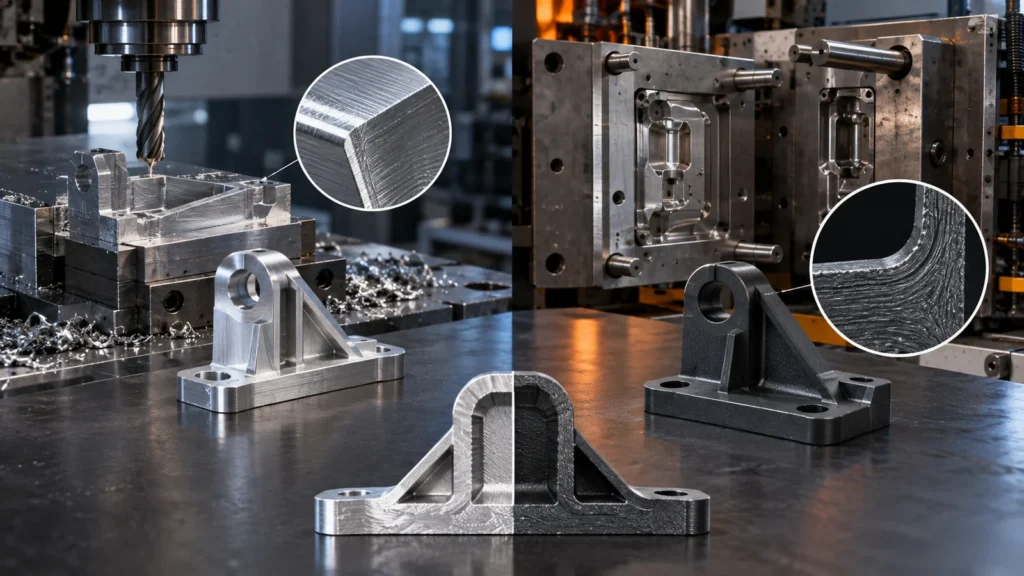
Une pièce plastique usinée est découpée dans une tôle, une plaque, une tige ou une autre forme de stock solide. Ses parois peuvent varier librement là où les outils ont accès, et des détails externes nets ou des sections locales profondes peuvent être possibles sans tenir compte de l'écoulement du polymère. Une pièce moulée par injection est formée lorsque la matière fondue remplit une cavité, refroidit, se rétracte et est éjectée. Les transitions de paroi, les nervures, les bossages, la dépouille, la position du point d'injection, les lignes de soudure, les retassures et l'éjection influencent tous le résultat.
Cela signifie qu'un prototype usiné n'est pas automatiquement une simulation de moulage. Il peut valider l'emballage, l'assemblage, les chemins de charge de base, les positions de trous et de nombreuses interfaces fonctionnelles. Il ne peut pas reproduire chaque contrainte résiduelle de moulage, orientation de fibres, ligne de soudure, motif de retrait, texture de surface ou effet lié au point d'injection. Les ingénieurs doivent identifier quels résultats sont indépendants du procédé et lesquels doivent être confirmés lors des essais de moulage.
Le problème inverse compte aussi. Une conception créée pour le moulage peut être inefficace à usiner, car les nervures minces, les poches profondes et les enveloppes uniformes exigent un enlèvement de matière important. Pendant la phase CNC, des simplifications temporaires peuvent réduire le coût, mais elles doivent être documentées afin que la conception moulée finale n'hérite pas de compromis d'usinage sans utilité en production.
Lisez l'ensemble de la courbe de coûts, pas un seul prix unitaire
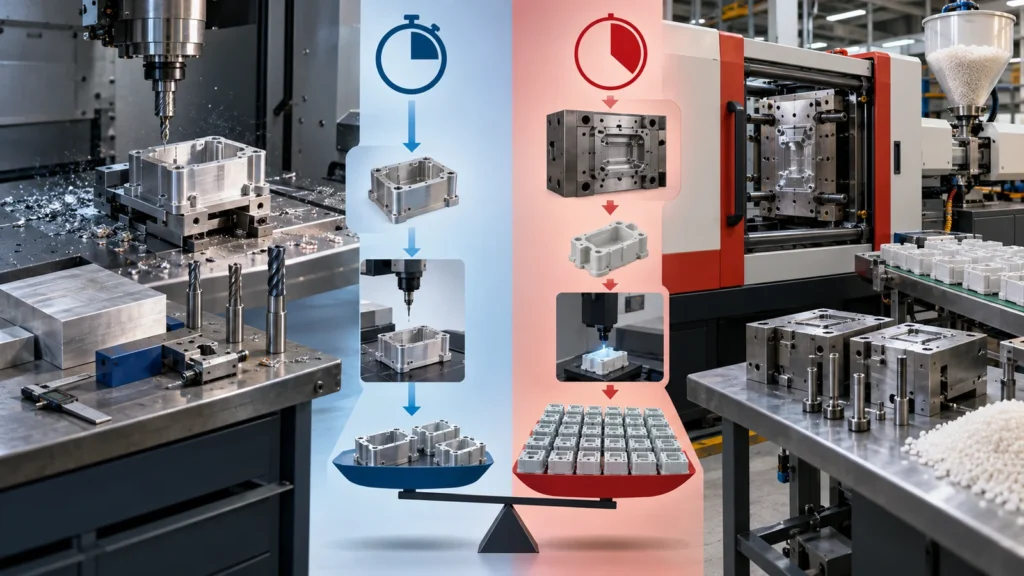
Le coût CNC commence par la programmation, la préparation, le stock, le temps de coupe, les outils, l'inspection et la finition. Les commandes répétées peuvent réutiliser le savoir-faire du procédé et parfois les montages, mais chaque pièce continue de consommer de la capacité machine. Le moulage par injection reporte une grande partie du coût en amont sur la conception du moule, la fabrication du moule, l'échantillonnage, la correction et la validation. Une fois le procédé stable, l'économie des cycles peut favoriser la production répétée.
Il n'existe pas de quantité de bascule universelle. Un petit composant simple avec un moule simple se comporte différemment d'un grand boîtier cosmétique avec tiroirs, inserts, texture, plans de joint serrés et validation exigeante. L'utilisation de la matière, le nombre d'empreintes, le temps de cycle, la durée de vie attendue de l'outil, la maintenance, les rebuts, les opérations secondaires, l'emballage et les modifications d'ingénierie influencent tous le résultat.
Comparez le coût total approuvé sur la durée de vie attendue du produit. Incluez le coût des modifications de conception et l'impact commercial de l'attente de l'outillage. Si les pièces CNC permettent des ventes pilotes, des essais sur le terrain, des travaux de certification ou le développement d'une ligne d'assemblage pendant la réalisation du moule, leur prix unitaire plus élevé peut acheter une protection précieuse du planning.
Une conception usinée nécessite généralement une traduction pour le moulage
Passer du CNC au moulage n'est pas une conversion de format de fichier. Examinez l'épaisseur de paroi, les transitions, les nervures, les proportions des bossages, la dépouille, les contre-dépouilles, la direction de démoulage, les options de seuil d'injection, l'éventage, l'accès des éjecteurs, les faces esthétiques et le retrait attendu. Décidez si les inserts métalliques, les clipsages, les charnières film, les filetages ou l'usinage après moulage font partie de la gamme de production.
Les datums fonctionnels méritent une attention particulière. Un prototype usiné peut référencer une surface de matière plate qui n'existera pas naturellement après moulage. Une pièce moulée peut nécessiter des plots de positionnement, des interfaces contrôlées ou des caractéristiques usinées après moulage pour créer des références d'assemblage fiables. Une revue DFM doit donc relier le comportement du moule au plan plutôt que de traiter le plan et l'outillage comme des documents séparés.
Tenez un registre de transition : listez chaque caractéristique du prototype, comment elle a été réalisée, ce qu'elle a prouvé, comment le moulage la modifie et ce qui doit être retesté. Ce simple enregistrement empêche qu'un échantillon CNC réussi devienne une fausse preuve pour un détail moulé non validé.
Les noms de matériaux peuvent masquer des preuves différentes
Les nuances de stock et de moulage d'une même famille de polymères peuvent différer par la masse moléculaire, le renfort, les additifs, les colorants, les formulations ignifuges, l'état d'humidité ou l'historique de transformation. Les matériaux chargés de fibres peuvent présenter après moulage un comportement directionnel qu'un échantillon de stock usiné ne reproduit pas. Les applications transparentes, résistantes à l'usure, exposées chimiquement ou sensibles dimensionnellement exigent une comparaison de nuances particulièrement soignée.
Définissez la propriété testée. Si l'objectif est la rigidité, le fluage, l'impact, la résistance à la stérilisation, le comportement diélectrique, l'usure ou la compatibilité chimique, confirmez si le stock usiné est un substitut valable. Le plus large Matériaux d'usinage CNC guide plus large aide à cadrer le choix de la matière première, mais le fournisseur de moulage doit néanmoins confirmer la résine de production et les implications de mise en œuvre.
Les tolérances et l'aspect nécessitent des zones fonctionnelles
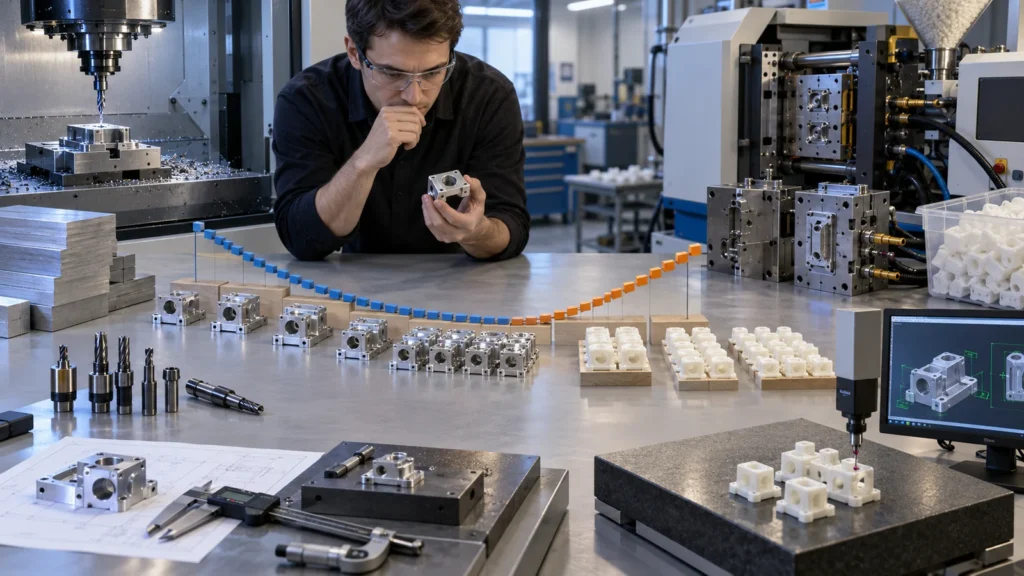
L'usinage peut contrôler efficacement les alésages, faces, rainures et motifs de trous accessibles, mais imposer les mêmes limites à chaque surface moulée peut créer une spécification coûteuse et instable. Séparez les interfaces d'assemblage critiques des dimensions d'enveloppe non fonctionnelles. Pour la production moulée, tenez compte de la disposition des empreintes, du retrait, du gauchissement, des lignes de plan de joint, des traces de point d'injection, des marques d'éjecteurs et de la classification esthétique.
L'apparence doit aussi être traduite. Un prototype usiné poli ou sablé peut communiquer l'intention de conception mais ne prédira pas exactement la texture moulée, le brillant, les marques d'écoulement, les lignes de soudure ou la variation de couleur. Créez une spécification d'apparence avec des zones nommées et des références approuvées plutôt que de vous fier au seul prototype.
Lorsqu'un composant moulé nécessite encore des trous de précision, des portées d'étanchéité ou d'autres interfaces contrôlées, une voie hybride peut utiliser le moulage pour le corps et l'usinage pour certaines caractéristiques. Le plan doit identifier l'état avant et après l'usinage secondaire afin que les résultats d'inspection restent sans ambiguïté.
Cinq jalons avant de lancer l'outillage
- Jalon conception : la géométrie critique, les interfaces et l'autorité de modification sont figées.
- Jalon matière : le grade de moulage prévu est sélectionné et les écarts de test par rapport au stock usiné sont documentés.
- Jalon de fabrication : le dépouillage, la stratégie de parois, l'alimentation, l'éjection, les contre-dépouilles et les opérations secondaires ont été examinés.
- Jalon qualité : les références, les dimensions critiques, les zones cosmétiques, l'échantillonnage et les enregistrements d'acceptation sont convenus.
- Jalon commercial : les prévisions, la propriété de l'outillage, la maintenance, la durée de vie attendue, les conditions de modification d'ingénierie et l'approvisionnement de secours sont clairs.
L'échec à un jalon n'arrête pas toujours le développement. Il peut justifier un autre lot usiné ciblant le risque non résolu. C'est ici que le prototype-to-production plan devient plus utile qu'une simple comparaison pièce par pièce.
Chiffrer les deux voies sans créer de fausse équivalence
Envoyez la même révision, les mêmes exigences fonctionnelles, les mêmes propriétés matérielles cibles, les mêmes quantités, les mêmes attentes de finition, le même niveau d'inspection et les mêmes jalons de livraison. Laissez ensuite chaque fournisseur exposer ses hypothèses propres au procédé. Pour le CNC, demandez des informations sur la forme du stock, les montages, l'accès des outils et le maintien en position réutilisable. Pour le moulage, demandez des informations sur la construction de l'outil, les empreintes, les hypothèses de retrait, les échantillons, les corrections, la maintenance et les opérations secondaires.
Ne comparez pas une pièce usinée entièrement inspectée avec une estimation de moulage non validée, ni un moule de production avec un moule prototype temporaire, comme s'il s'agissait d'offres identiques. Normalisez ce qui est inclus, identifiez les risques exclus et modélisez les modifications de conception probables. C'est la manière pratique d'évaluer le avantages et inconvénients de l'usinage CNC par rapport au moulage plutôt que de déclarer un procédé universellement meilleur.
Demandez aux deux fournisseurs d'identifier ce qui se passe après l'échec d'un premier échantillon. Pour l'usinage, la réponse peut impliquer une modification de programme, d'outil, de montage ou de plan. Pour le moulage, le diagnostic peut impliquer l'outillage, la fenêtre de procédé, l'état de la résine, le refroidissement, le comportement de l'alimentation ou la conception de la pièce. Le devis doit distinguer les boucles d'échantillonnage incluses des modifications d'ingénierie facturables, afin qu'un prix initial bas ne masque pas un parcours d'approbation indéfini.
L'emballage et la manutention doivent également correspondre aux exigences de surface et dimensionnelles. Les prototypes usinés peuvent être protégés individuellement, tandis que la production moulée peut passer par une manutention automatisée ou un emballage en vrac. Les rayures cosmétiques, l'absorption d'humidité, la déformation sous empilement et la traçabilité des cavités mixtes peuvent devenir des problèmes de production même lorsque des échantillons individuels réussissent.
FAQ pratiques
Des pièces plastiques usinées par CNC peuvent-elles être utilisées pour des essais réglementaires ?
Uniquement lorsque l'autorité d'essai et l'équipe d'ingénierie acceptent le matériau et le procédé comme représentatifs. Documentez les différences de nuance, d'historique de mise en œuvre, d'additifs, de géométrie et d'état de surface. Certains essais évaluent la conception ; d'autres évaluent le matériau et le procédé de production, la réponse dépend donc des preuves exigées.
Faut-il reconcevoir chaque prototype usiné avant le moulage ?
Toutes les caractéristiques n'ont pas besoin d'être modifiées, mais chaque pièce doit faire l'objet d'une revue DFM de moulage. Les limitations d'accès aux outils disparaissent tandis qu'apparaissent des contraintes d'écoulement, de refroidissement, de retrait, de dépouille et d'éjection. La conception de production doit refléter délibérément ces nouvelles contraintes.
L'usinage peut-il se poursuivre après la libération du moule ?
Oui. Le CNC peut fournir des quantités de transition, accompagner les modifications d'ingénierie, remplacer des pièces moulées en retard et usiner des caractéristiques critiques après moulage. Le contrôle des révisions doit permettre de distinguer les pièces usinées temporaires des pièces moulées de production.
Quel est le principal signal d'alarme indiquant que l'outillage est prématuré ?
Des modifications fréquentes des interfaces fonctionnelles constituent l'avertissement le plus clair. Les retouches esthétiques peuvent être gérables, mais le déplacement des références, de la géométrie d'accouplement, des chemins de charge, des caractéristiques d'étanchéité ou des exigences matière peut imposer une reprise importante de l'outillage.