
Ce guide part de la source de chaleur et suit l'énergie et le liquide de refroidissement à travers les surfaces de contact, les canaux, les joints, les orifices, l'assemblage, la finition et les essais. Il se concentre sur les décisions de conception et d'approvisionnement plutôt que de revendiquer une tolérance ou une limite d'étanchéité universelle.
Tracez d'abord le chemin thermique
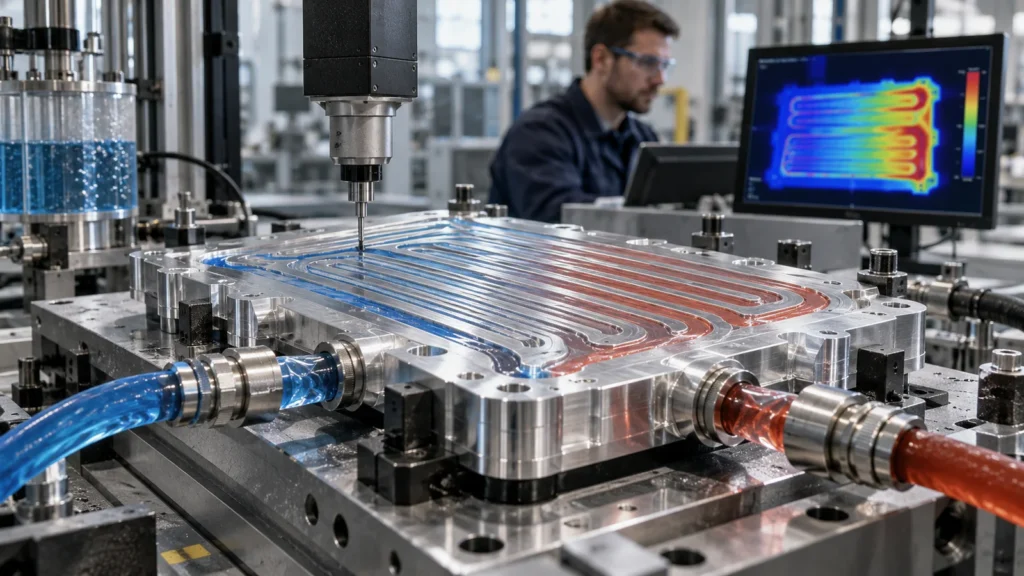
Cartographiez le transfert thermique depuis la cellule, le module de puissance, l'onduleur, le chargeur, le contrôleur moteur ou le boîtier électronique à travers le matériau d'interface, la plaque ou le boîtier, la paroi de refroidissement, le fluide et le système de rejet de chaleur. Identifiez la zone de contact, la pression admissible, la plage de température, la distribution du débit, la perte de charge et le support mécanique.
Cette cartographie distingue les surfaces qui contrôlent le contact thermique des zones qui ne sont que des enveloppes. Elle révèle aussi des conflits : une paroi mince peut améliorer la conduction mais réduire la rigidité ; une charge de serrage élevée peut améliorer le contact mais déformer le toit d'un canal ; un allègement agressif peut affaiblir le support d'étanchéité.
L'architecture des plaques froides modifie la gamme d'usinage
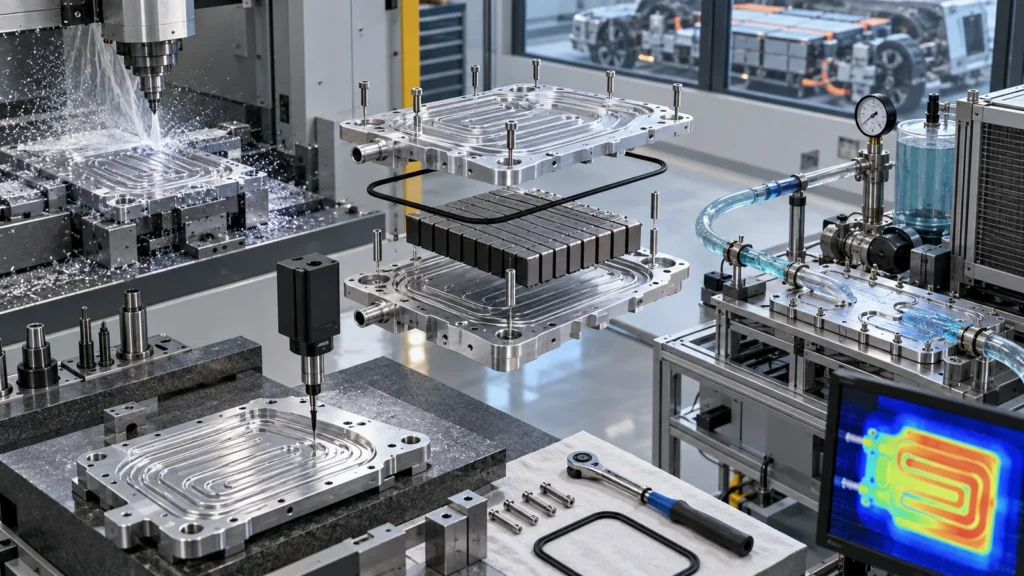
Une plaque à canaux usinée avec un couvercle assemblé, une plaque extrudée à canaux multiples avec des orifices usinés, un assemblage brasé ou un boîtier moulé avec des interfaces usinées de finition créent chacun des risques différents. Sélectionnez l'architecture en fonction de la charge thermique, de la géométrie des canaux, du volume, de la capacité d'assemblage, de la pression de service, de la corrosion, du conditionnement et de l'accès pour l'inspection.
| Architecture | Rôle de l'usinage | Contrôle clé |
|---|---|---|
| Canaux fraisés plus couvercle | Canaux, portée d'étanchéité ou d'assemblage, orifices, références | Assemblage du couvercle et déformation |
| Canaux extrudés | Longueur de coupe, collecteurs, orifices, interfaces | Variation d'extrusion et fermeture d'extrémité |
| Boîtier thermique moulé | Faces de contact, joints, alésages, raccords filetés | Porosité et surépaisseur d'usinage |
| Assemblage brasé multi-pièces | Caractéristiques avant brasage et correction après brasage | Qualité du joint, propreté, décalage dimensionnel |
La planéité est une condition d'assemblage, pas un chiffre isolé
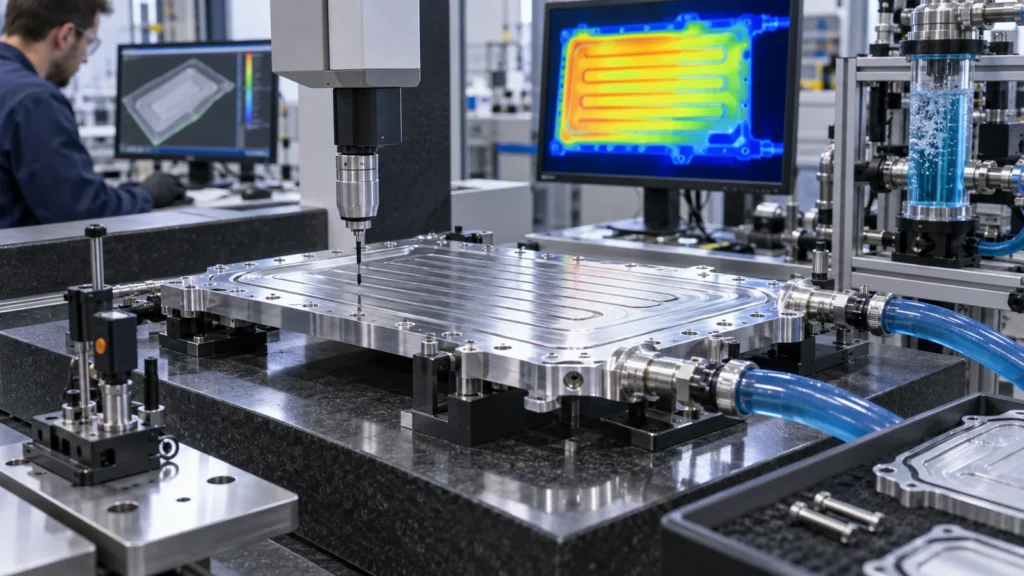
La performance du contact dépend de la rigidité de la plaque, de sa forme à l'état libre, du schéma de montage, de la précharge des fixations, de l'épaisseur du matériau d'interface, de la géométrie de la pièce conjuguée, de la température et de la méthode de mesure. Une tolérance de planéité à l'état libre extrêmement serrée peut ne pas prédire le contact installé si l'assemblage déforme la plaque selon une autre géométrie.
Définissez la référence et les conditions de mesure, la zone de contact, la texture de surface, et si l'exigence s'applique avant ou après l'assemblage et la finition. Simulez ou testez la charge de serrage et les cycles thermiques lorsque la déformation importe. Les grandes plaques minces peuvent nécessiter un usinage équilibré, des supports contrôlés et une stratégie de relaxation des contraintes.
Utilisez Planification des tolérances CNC pour séparer les faces de contact thermique des caractéristiques d'enveloppe non fonctionnelles.
Les joints et les orifices créent un risque concentré
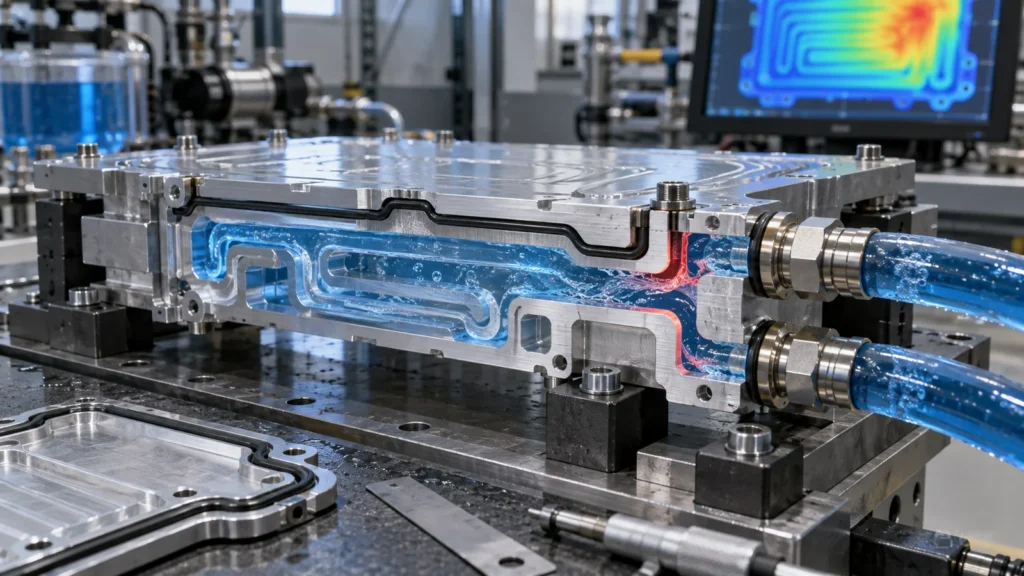
Les gorges de joint torique, les portées de joint plat, les filetages d'orifices, les sièges de tubes et les faces de connecteurs combinent géométrie, texture, état des arêtes, propreté et assemblage. Spécifiez le système d'étanchéité dans son ensemble : matériau, conception de la gorge, intention de compression, surface conjuguée, plage de pression et de température, lubrifiant et installation.
Une gorge peut respecter la largeur et la profondeur et pourtant échouer à cause d'une rayure, d'une bavure, d'une arête d'introduction, d'une portée déformée ou d'une accumulation de revêtement. Les orifices peuvent fuir à cause d'un filetage endommagé, d'une géométrie de siège médiocre, d'un désalignement ou de débris. Identifiez les zones protégées et les méthodes d'inspection avant la finition.
Les bavures internes et la propreté affectent le débit et la fiabilité
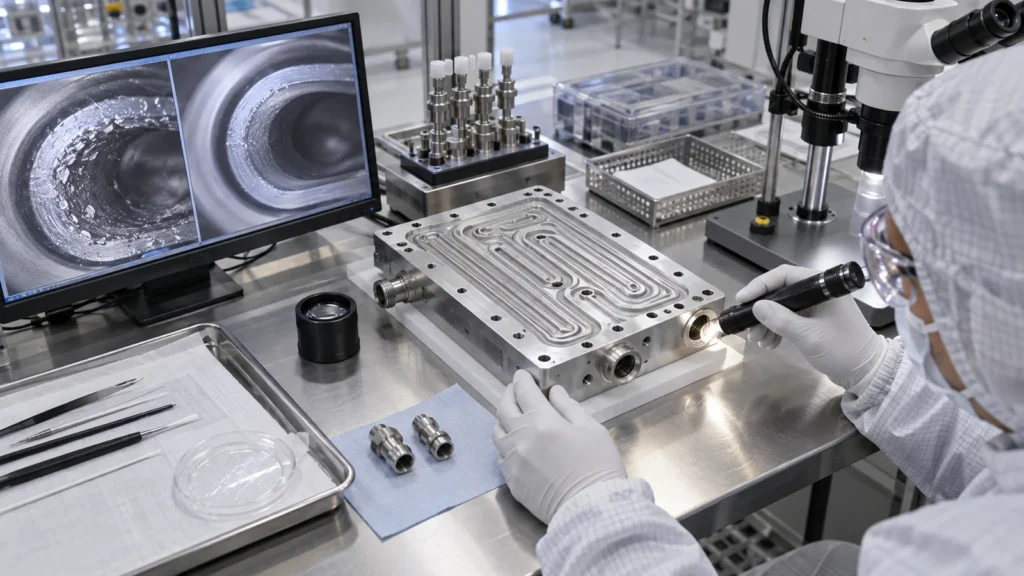
Les passages forés sécants, les bords de canaux fraisés, les orifices taraudés et les débris d'assemblage peuvent créer des particules libres ou des restrictions d'écoulement. Les bavures cachées sont difficiles à vérifier après fermeture. Concevez l'accès pour l'ébavurage et le rinçage, choisissez la séquence de coupe pour réduire la formation de bavures et inspectez les intersections internes avant l'assemblage du couvercle.
Les exigences de nettoyage doivent définir les résidus, la compatibilité avec les fluides, le séchage et la protection de l'emballage. Une pièce qui réussit un test d'étanchéité avec des débris à l'intérieur peut néanmoins endommager plus tard des pompes, des vannes ou des canaux étroits. Préservez la propreté jusqu'à l'assemblage final et l'expédition.
L'assemblage peut redéfinir les dimensions
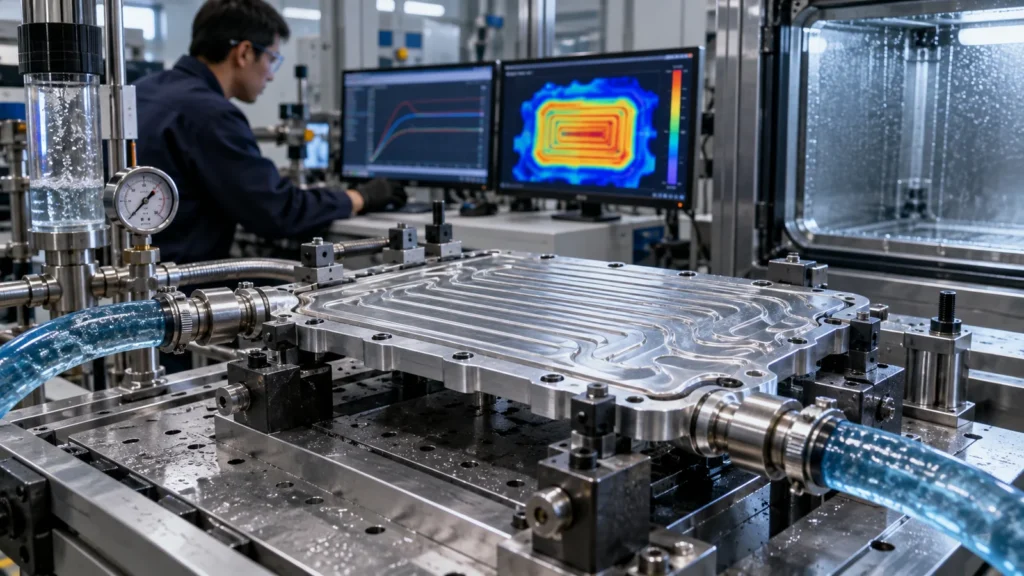
Le brasage, le soudage, le soudage par friction-malaxage, le collage, le boulonnage ou la fermeture par joint plat modifient chacun la gamme. La chaleur et le bridage peuvent déformer les faces de contact, les orifices et les schémas de montage. La fixation mécanique ajoute une précharge et des chemins de fuite potentiels. Le collage ajoute le contrôle du joint de colle et du durcissement.
Décidez quelles caractéristiques sont finies avant l'assemblage et lesquelles nécessitent un usinage après assemblage. Prévoyez des références qui survivent à l'opération. Inspectez à des états significatifs plutôt que d'appliquer sans raison des exigences finales à un composant avant assemblage.
Les finitions peuvent être réalisées avant ou après l'assemblage et peuvent nécessiter un masquage. Vérifiez les couples de corrosion, la conductivité, les surfaces d'étanchéité et l'épaisseur à travers le finition de surface plan.
La vérification nécessite plus qu'un test d'étanchéité
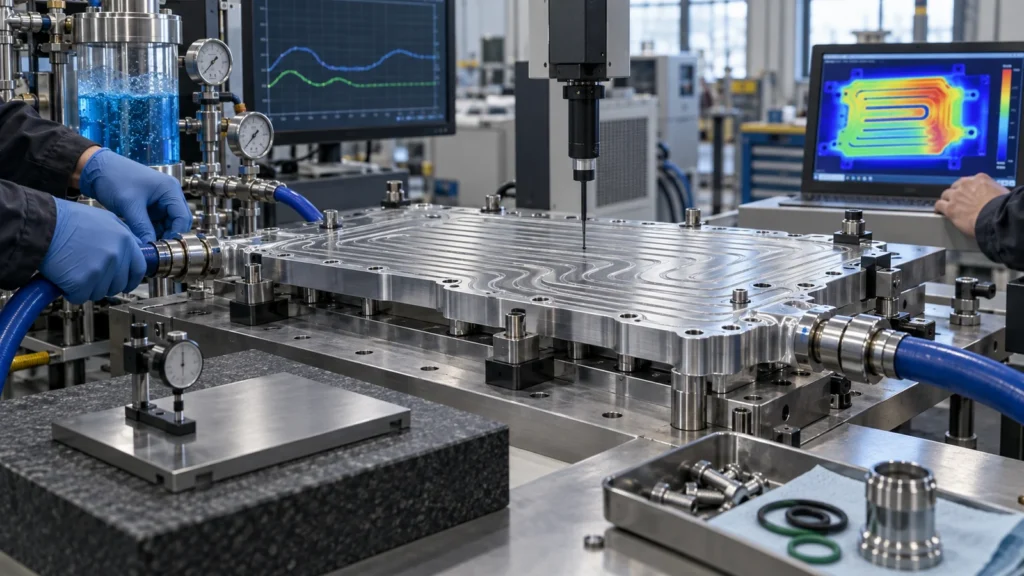
Le test d'étanchéité confirme l'intégrité de la frontière selon la méthode définie ; il ne confirme pas la distribution du débit, la perte de charge, la propreté, la résistance thermique, la planéité ou la durabilité à long terme. Construisez une matrice de vérification reliant chaque fonction à sa preuve.
- Dimensions et géométrie pour le montage, l'étanchéité et le dégagement des composants
- Texture et état de surface sur les zones de contact et d'étanchéité
- Test d'étanchéité ou d'épreuve avec milieu, pression, durée et critère d'acceptation définis
- Essai de débit et de perte de charge lorsque l'équilibrage des canaux est important
- Preuves de propreté pour les circuits internes
- Performance thermique dans des conditions d'assemblage et aux limites représentatives
- Essais de cycles, de vibration, de corrosion ou de durabilité lorsque requis
Les exigences du projet déterminent les méthodes et limites réelles ; ne copiez pas les valeurs de plaques froides sans rapport.
Liste de contrôle RFQ pour composants thermiques
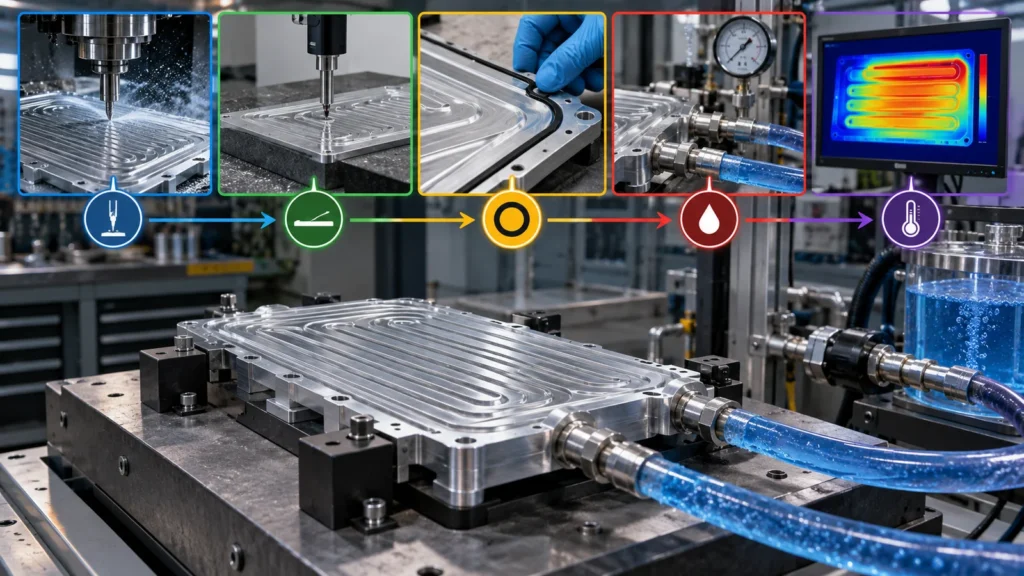
Fournissez un CAO et un plan contrôlé, les conditions limites d'application et thermiques, la compatibilité des matériaux et du liquide de refroidissement, l'architecture ou les alternatives autorisées, les zones de contact et d'étanchéité, la méthode d'assemblage, les conditions de pression et de température, les objectifs de débit, la finition et le masquage, la propreté, l'inspection, la définition du test d'étanchéité, le chemin de quantité et les enregistrements de validation.
Demandez au fournisseur d'identifier l'état du procédé pour chaque résultat critique. Ce détail spécifique à l'application étend le parent applications de l'usinage CNC aux matériels thermiques pour véhicules électriques.
FAQ sur les plaques froides
Les canaux doivent-ils être usinés aussi profondément que possible ?
Non. La profondeur affecte la rigidité des parois, l'accessibilité des outils, l'évacuation des copeaux, la perte de charge, le chemin thermique et l'assemblage. La conception des canaux doit équilibrer les performances thermiques et mécaniques.
Un essai d'étanchéité réussi peut-il garantir la fiabilité sur le terrain ?
Non. La fiabilité dépend aussi de la représentativité des essais, des joints, des cycles thermiques et de pression, des vibrations, de la corrosion, de la propreté et de l'assemblage.
Quand faut-il mesurer la planéité ?
Mesurez à l'état du procédé défini par la fonction—souvent après l'assemblage et la finition, et parfois sous une condition de support ou de retenue spécifiée.